中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
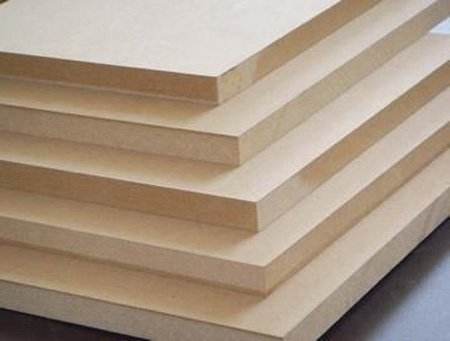
MDF (Mitteldichte Faserplatte) – Vollständiger Leitfaden: Von der Faser zur Platte – Das ideale Substrat für Oberflächenveredelung und Fräsen verstehen
I. Grundkonzept der MDF
Mitteldichte Faserplatte (Medium Density Fiberboard, MDF) ist eine Holzwerkstoffplatte mit einer Dichte zwischen 650 und 800 kg/m³, die aus Holzfasern oder anderen Pflanzenfasern durch Faseraufbereitung, Klebstoffzugabe, Mattenbildung und Heißpressen hergestellt wird.
Im Gegensatz zu Sperrholz (kreuzweise verleimte Furniere) und Spanplatten (verleimte und gepresste Späne) besteht das wesentliche Merkmal von MDF darin, dass Holz in einen Faserzustand zerlegt und dann wieder zu einer Platte zusammengesetzt wird. Dieser Prozess beseitigt vollständig natürliche Holzfehler wie Äste, Faserrichtung und Wachstumsspannungen. MDF ist damit die homogenste und flachste Holzwerkstoffplatte und eignet sich besonders für die Oberflächenveredelung (Melaminpapier, Furnier, Lackierung usw.).
Kerndaten: Hochwertiges MDF erreicht eine interne Bindefestigkeit von 0,6–1,2 MPa, eine Biegefestigkeit von 25–40 MPa und eine Ebenheitstoleranz von ±0,15 mm. Damit ist es das bevorzugte Substrat für die Möbelfertigung und Innenausstattung.
II. Rohstoffsystem von MDF
2.1 Holzfasern
MDF kann aus einer Vielzahl von Rohstoffen hergestellt werden, darunter Holzverarbeitungsreste, schnell wachsende Hölzer, Zweige usw. Die Rohstoffauswahl beeinflusst direkt Farbe, Fasermorphologie und physikalische Eigenschaften.
| Rohstofftyp | Fasermorphologie | Platteneigenschaften | Hauptanwendungen |
|---|---|---|---|
| Pappel | Feine, lange Fasern, dünne Wände | Helle Farbe, gleichmäßige Textur | Hochwertige Möbel, Dekorplatten-Substrat |
| Kiefer | Längere Fasern, höherer Harzgehalt | Gute Festigkeit, gelbliche Farbe | Struktur-MDF, Verpackung |
| Eukalyptus | Mittlere Fasern, höhere Dichte | Hohe Festigkeit, mittlere Farbe | Tragende Möbel, Boden-Substrat |
| Mischharthölzer | Unterschiedliche Faserlängen | Ausgewogene Leistung, niedrigere Kosten | Universal-MDF |
| Agrarstroh | Kurze Fasern, hoher Aschegehalt | Etwas geringere Leistung, Öko-Konzept | Kostengünstige Öko-Platten |
JINDIWOOD-Technikstandard: Alle MDF-Rohstoffe bestehen aus native Pappel. Dünne Platten (≤9 mm) erreichen eine Dichte ≥830 kg/m³, dicke Platten (>9 mm) ≥750 kg/m³ – weit über dem Marktdurchschnitt, was hervorragende Bearbeitbarkeit und Oberflächenqualität gewährleistet.
2.2 Klebstoffsysteme
Die üblichen MDF-Klebstoffe ähneln denen für Sperrholz. Aufgrund der großen spezifischen Oberfläche der Fasern (hundertfach größer als bei Furnieren) unterscheiden sich jedoch Auftragsmenge und Klebstofftyp:
| Klebstofftyp | Auftragsmenge (% trockene Faser) | Umweltklasse | Anwendungen |
|---|---|---|---|
| Harnstoff-Formaldehyd (UF) | 8–12 % | E1/E0 | Allgemeine Innenmöbel |
| Melaminmodifiziertes Harnstoff-Formaldehyd (MUF) | 10–14 % | E0/ENF | Mittel- bis hochwertige Möbel, feuchtigkeitsbeständige Platten |
| Isocyanat (MDI) | 4–6 % | ENF/HENF | Formaldehydfreie Platten, Kindermöbel |
| Sojaprotein-Klebstoff | 10–15 % | ENF | Umweltfreundliches MDF |
Die MDF-Beleimung unterscheidet sich von Sperrholz – der Klebstoff wird zerstäubt und in einem Hochgeschwindigkeitsmischer mit den Fasern vermischt. Der Klebstoff muss niedrigviskos und hoch penetrierend sein, um jede Faser gleichmäßig zu umhüllen.
2.3 Hilfsadditive
Paraffinemulsion (Hydrophobierungsmittel): 0,5–1,5 % der trockenen Faser, verbessert die Feuchtigkeitsbeständigkeit
Härter (Ammoniumchlorid usw.): beschleunigt die Klebstoffhärtung, verkürzt die Presszeit
Flammschutzmittel (Phosphor-Stickstoff): verleiht Feuerbeständigkeit, bis B1–C
Antischimmelmittel: hemmt Schimmelwachstum, geeignet für feuchte Umgebungen
III. MDF-Herstellungsprozess
3.1 Hacken und Sieben
Stämme oder Holzreste werden von einem Hacker zu kalibrierten Hackschnitzeln (Länge 15–30 mm, Dicke 3–5 mm) verarbeitet. Ein Vibrationssieb entfernt über- und untergroße Partikel sowie Verunreinigungen (Sand, Metall), um eine gleichmäßige Beschickung des Refiners zu gewährleisten.
Wichtiger Kontrollpunkt: Ungleichmäßige Hackschnitzelgröße verursacht Qualitätsschwankungen bei der Faservereinzelung. Zu groß erhöht den Refiner-Energieverbrauch und erzeugt grobe Fasern; zu klein begünstigt Verkohlung.
3.2 Faseraufbereitung – Thermomechanisches Refinern (Kernschritt)
Dies ist der wesentlichste Schritt, der MDF von anderen Holzwerkstoffplatten unterscheidet. Die Hackschnitzel durchlaufen im Refiner eine kombinierte „Koch- und Mahlbehandlung“:
Schritt 1: Vorkochung
Hackschnitzel gelangen in einen vertikalen Vorwärmer und werden Hochtemperaturdampf ausgesetzt (Druck 0,8–1,2 MPa, Temperatur 160–180 °C)
Kochzeit: 3–8 Minuten (je nach Holzart und Hackschnitzeldicke)
Dampf erweicht Lignin (natürliches Bindemittel im Holz) und reduziert die Bindekräfte zwischen den Fasern
Schritt 2: Refinern
Gekochte Hackschnitzel gelangen in die Mahlkammer; Scherkräfte zwischen rotierender und stationärer Scheibe zerreißen sie in einzelne Fasern
Scheibenabstand: 0,1–0,5 mm (einstellbar)
Paraffinemulsion (Hydrophobierungsmittel) und Leimungsmittel werden in die Mahlkammer eingedüst (je nach Prozess)
Kernprinzip: Das thermomechanische Refinern nutzt die synergetische Wirkung von Dampfwärme und mechanischer Scherung, um Hackschnitzel ohne starke Faserkürzung in Einzelfasern zu trennen. Je länger die Fasern erhalten bleiben, desto höher die Plattenfestigkeit.
Nach dem Refinern haben die Fasern eine Feuchtigkeit von 50–60 % und sind flockig – sofortige Trocknung erforderlich.
3.3 Fasertrocknung
Nasse Fasern werden pneumatisch zu einem Trockner gefördert, wo Heißluft die Feuchtigkeit auf den Prozessbereich reduziert.
Trocknungsmethode: Pneumatische Rohrtrocknung (Drei-Pass-Trockner) oder Flash-Trocknung
Wärmequelle: Heißluftofen (Biomasse/Erdgas) liefert 160–200 °C Heißluft
Feuchtigkeit nach Trocknung: 8–12 % (Ziel vor der Mattenbildung)
Trocknungszeit: Nur 2–5 Sekunden (sofort in Hochgeschwindigkeits-Heißluft)
Technische Schwierigkeit: Die Fasertrocknung ist schnell mit kurzer Verweilzeit; präzise Steuerung von Heißlufttemperatur und -geschwindigkeit erforderlich. Zu hoch – Oberflächenverkohlung, dunklere Farbe, Festigkeitsverlust; zu niedrig – hohe Feuchtigkeit, schwierige Mattenbildung, Blasenbildung beim Heißpressen.
Getrocknete Fasern werden im Zyklonabscheider gesammelt und gelangen über einen Dosierbehälter zur Beleimung.
3.4 Beleimung – Gleichmäßige Mischung von Fasern und Klebstoff
Die Beleimung ist der Kernschritt des Trockenverfahrens. Getrocknete Fasern werden durch elektronische Bandwaage präzise dosiert und gelangen in einen Hochgeschwindigkeitsmischer (Blender), wo Klebstoff durch Zerstäubung zugegeben wird, zusammen mit Härter und Hydrophobierungsmittel (Paraffinemulsion).
| Prozessparameter | Typischer Wert | Kontrollpunkt |
|---|---|---|
| Leimungsmenge | 8–14 % (% trockene Faser) | Zu niedrig → unzureichende interne Bindefestigkeit; zu hoch → höhere Kosten, längerer Presszyklus |
| Feststoffgehalt des Klebstoffs | 50–65 % | Beeinflusst Gleichmäßigkeit und Penetration |
| Mischgeschwindigkeit | 500–1500 U/min | Sorgt für gleichmäßige Umhüllung jeder Faser |
| Paraffinzugabe | 0,5–1,5 % | Beeinflusst Dickenquellung |
Feuchtigkeit nach Beleimung: Steigt durch Wasser im Klebstoff auf 12–16 %, bereitet Mattenbildung und Heißpressen vor.
3.5 Mattenbildung
Beleimte Fasern werden von einer Formmaschine gleichmäßig auf ein kontinuierlich laufendes Stahlband oder Pressblech verteilt, um eine Fasermatte mit bestimmter Dicke und Dichte zu bilden.
Zwei Hauptformen:
Luftformung: Fasern schweben im Luftstrom und werden durch Schwerkraft und Luftstrom abgeschieden; geeignet für MDF mit gradierter Struktur (feine Fasern in der Oberfläche, grobe im Kern), ergibt glatte Oberfläche
Mechanische Formung: Verteilung durch mechanische Walzen oder oszillierende Trichter; einfachere Struktur, geeignet für homogene Platten
Vorpressen nach der Formung: Die Matte wird mit 0,5–1,0 MPa durch eine kontinuierliche Vorpresse verdichtet, wodurch die lockere Fasermatte auf 1/3–1/2 ihrer ursprünglichen Dicke komprimiert wird. Dies verbessert Mattenfestigkeit und Wärmeleitfähigkeit für die Heißpresse.
3.6 Heißpressen (Kernschritt)
Unter hoher Temperatur und Druck durchläuft die Matte Klebstoffhärtung → Faserverdichtung → Plattenformung. Dies ist der letzte Schritt, der Dichte, Festigkeit, Dickengenauigkeit und Umweltklasse bestimmt.
Drei Schlüsselphasen des Heißpresszyklus:
| Phase | Druck | Temperatur | Funktion |
|---|---|---|---|
| Phase 1: Verdichtung | Schneller Anstieg auf 3,0–4,5 MPa | 160–220 °C | Schnelle Verdichtung, Austreibung von Luft und Feuchtigkeit, Fasern beginnen plastische Verformung |
| Phase 2: Härtung | Halten bei 2,0–3,5 MPa | Konstant | Klebstoff vernetzt und härtet, bildet feste Bindungen zwischen Fasern |
| Phase 3: Entlüftung/Druckabbau | Gradientenabbau auf 0 | Natürliche Abkühlung | Freisetzung des inneren Dampfdrucks, verhindert Blasenbildung, formt Platte |
Erfahrungsformel für Presszyklus und Plattendicke:
Gesamtpresszeit (Sekunden) ≈ Plattendicke (mm) × 8–15 s/mm
Für 18 mm MDF beträgt der Presszyklus etwa 150–270 Sekunden (2,5–4,5 Minuten), davon:
Verdichtung: 15–30 Sekunden
Härtung: 100–200 Sekunden
Entlüftung: 20–40 Sekunden
Wichtige Steuerungstechniken:
Dickenkontrolle: Heißpresse mit Dickenlehren, präzise Steuerung der Fertigplattendicke, Toleranz ±0,15 mm
Temperaturgradientenkontrolle: Temperaturdifferenz zwischen Mattenoberfläche und Kern nicht zu groß (≤20 °C), sonst „Oberfläche gehärtet, Kern ungehärtet“ – Oberfläche gehärtet, Kernklebstoff noch nicht vollständig reagiert
3.7 Nachbehandlung
Kühlung und Konditionierung: Platten aus der Heißpresse sind 80–120 °C heiß und müssen durch einen Plattenwender/Kühler auf Raumtemperatur abgekühlt werden. Gekühlte Platten werden 48–72 Stunden im Lager konditioniert, damit innere Spannungen vollständig abgebaut werden und die Feuchtigkeit sich mit der Umgebung ausgleicht, um Verformung bei der Weiterverarbeitung zu verhindern.
Schleifen: Konditionierte Platten werden mit Breitbandschleifmaschine geschliffen:
Erster Durchgang: Grobschliff (60–80 Körnung) – entfernt Oberflächenverkohlung und Dickenschwankungen
Zweiter Durchgang: Mittelschliff (100–120 Körnung) – ebnet Plattenoberfläche
Dritter Durchgang: Feinschliff (150–180 Körnung) – Präzisionsschliff für Veredelungsanforderungen
Schleifmenge typischerweise 0,5–1,5 mm (beide Seiten zusammen), danach erreicht Plattendicke Endmaß, Oberflächenrauheit Ra ≤3,2 μm.
Zuschnitt: Auf Standardmaße (z. B. 1220×2440 mm) besäumt, unregelmäßige Kanten entfernt.
Sortierung und Verpackung: Nach Oberflächenklasse sortiert, verpackt und gelagert.
IV. Kerntechnische Kennwerte und Prüfmethoden von MDF
4.1 Dichte
Die Dichte ist der grundlegendste physikalische Kennwert von MDF und beeinflusst direkt mechanische Festigkeit und Bearbeitbarkeit.
Dichtebereich (GB/T 11718-2021): 650–800 kg/m³ (mittlere Dichte)
Prüfmethode: Wägeverfahren (präzise Messung von Masse und Volumen)
JINDIWOOD-Standard: Dünne Platten (≤9 mm) ≥830 kg/m³, dicke Platten (>9 mm) ≥750 kg/m³
Einfluss der Dichte auf die Leistung:
Zu niedrig → unzureichende Festigkeit, schlechte Schraubenhaltekraft, poröse Oberfläche
Zu hoch → starker Werkzeugverschleiß, zu schwer, höhere Kosten
Ungleichmäßig → „harte und weiche Stellen“ nach dem Schleifen, beeinträchtigt Veredelung
4.2 Interne Bindefestigkeit (IB)
Die interne Bindefestigkeit ist der zentrale Kennwert für die Bindefestigkeit zwischen den Fasern im MDF und spiegelt den Widerstand gegen innere Trennung wider.
Prüfmethode: 50×50 mm Proben aus der Platte schneiden, spezielle Metallhalterungen beidseitig aufkleben, Zuglast senkrecht zur Plattenoberfläche über Zugprüfmaschine aufbringen, maximale Bruchlast aufzeichnen, durch Probenfläche teilen → IB-Wert (MPa).
GB/T 11718-2021 Anforderungen:
Standard: IB ≥ 0,55 MPa
Möbel: IB ≥ 0,65 MPa
Tragend: IB ≥ 0,80 MPa
Einflussfaktoren:
Leimungsmenge: IB steigt mit Leimungsmenge (aber wirtschaftliche Obergrenze)
Fasermorphologie: Längere, intaktere Fasern → höherer IB
Heißpressparameter: Synergetisches Zusammenspiel von Temperatur, Druck und Zeit
4.3 Biegefestigkeit (MOR) und Elastizitätsmodul (MOE)
Wie bei Sperrholz sind MOR und MOE wichtige mechanische Kennwerte für die Tragfähigkeit.
Prüfmethode: Dreipunktbiegung (Probenstützweite = 20-fache Dicke, gleichmäßige Belastung bis Bruch)
GB/T 11718-2021 Anforderungen:
MOR ≥ 23 MPa (Standard) / ≥ 30 MPa (tragend)
MOE ≥ 2700 MPa (Standard) / ≥ 3500 MPa (tragend)
MDF hat eine geringere Biegefestigkeit als hochwertiges Sperrholz (kurze Fasern vs. kontinuierliche Furniere), aber eine weit überlegene Oberflächenebenheit und Dickenuniformität, was ihm unersetzliche Vorteile bei der Oberflächenveredelung verleiht.
4.4 Dickenquellung (TS)
Dies ist der zentrale Kennwert für die Feuchtigkeitsbeständigkeit von MDF, besonders wichtig für Küchen und Bäder.
Prüfmethode: 50×50 mm Proben 24 Stunden in Wasser bei 20±2 °C eintauchen, Dickenänderungsrate vor und nach dem Eintauchen messen
GB/T 11718-2021 Anforderungen: 24-Stunden-Dickenquellung ≤15 % (Standard) / ≤10 % (feuchtigkeitsbeständig)
Technische Mittel zur Reduzierung der Quellung:
Paraffinemulsion und andere Hydrophobierungsmittel zugeben
Heißpresstemperatur und -zeit erhöhen (erhöht plastischen Fluss der Fasern, reduziert Kapillaren)
Melaminmodifizierten Klebstoff (MUF) verwenden
4.5 Formaldehydemission
MDF hat einen relativ hohen Klebstoffverbrauch (8–14 %), daher ist die Kontrolle der Formaldehydemission besonders wichtig. Prüfmethoden entsprechen denen von Sperrholz.
| Umweltklasse | Formaldehydemission (Klimakammerverfahren, mg/m³) |
|---|---|
| E1 (nationale verbindliche Norm) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Oberflächenrauheit
Dies ist ein für MDF spezifischer Qualitätskontrollkennwert, der direkt mit der Veredelungsqualität (Melaminpapier, Furnier, Lack) und der Bindefestigkeit zusammenhängt.
Prüfmethode: Tastschnitt-Rauheitsmessgerät zur Bestimmung des Ra-Wertes
JINDIWOOD-Standard: Oberflächenrauheit Ra ≤3,2 μm nach dem Schleifen
Einfluss der Oberflächenrauheit auf die Verarbeitung:
Ra zu hoch (raue Oberfläche) → erhöhter Klebstoffverbrauch beim Kaschieren, mögliche „weiße Flecken“ oder „Narbenbildung“
Ra zu niedrig (überschliffen) → Oberfläche zu dicht, schlechte Klebstoffpenetration, reduzierte Haftung
V. Häufige Klassifizierungen und Grade von MDF
5.1 Klassifizierung nach Dichtegrad (GB/T 11718-2021)
| Kategorie | Dichtebereich (kg/m³) | Typische Anwendungen |
|---|---|---|
| Leichtes MDF | < 650 | Nichttragende Dekoration, Modellbau |
| Mitteldichtes MDF (Standard) | 650–800 | Möbel, Dekoration, Dekorplatten-Substrat |
| Hochdichtes MDF (HDF) | > 800 | Boden-Substrat, hochfeste Möbel |
5.2 Klassifizierung nach Anwendung
| Typ | Kernanforderung | Typische Anwendungen |
|---|---|---|
| Möbel (Standard) | IB ≥0,65 MPa, feine Oberfläche | Kleiderschränke, Küchenschränke, Tische und Stühle |
| Tragend | MOR ≥30 MPa, höhere Dichte | Regale, Schreibtische, Türblätter |
| Feuchtigkeitsbeständig | Dickenquellung ≤10 % | Badezimmerschränke, Küchenmöbel |
| Flammhemmend | Brandklasse B1–C | Öffentliche Räume, Hotels |
| Niedrigformaldehyd (ENF) | Formaldehydemission ≤0,015 mg/m³ | Kindermöbel, Schlafzimmer |
5.3 Klassifizierung nach Oberflächengrad
MDF-Oberflächengrade werden hauptsächlich nach Anzahl und Größe von Oberflächenfehlern (schwarze Punkte, Leimflecken, Druckstellen, Kratzer, Verkohlungspunkte usw.) eingeteilt:
Premium: Keine sichtbaren Oberflächenfehler, geeignet für hochwertige Veredelung
Erste Wahl: Wenige geringfügige Fehler erlaubt, geeignet für allgemeine Veredelung
Qualifiziert: Eine bestimmte Anzahl von Fehlern erlaubt, geeignet für Anwendungen, bei denen sie nach Kaschierung unsichtbar sind
Häufige Oberflächenfehler nach dem Schleifen und ihre Ursachen:
| Fehlertyp | Typische Erscheinung | Mögliche Ursache |
|---|---|---|
| Schwarze Punkte | Schwarze Punkte auf der Plattenoberfläche | Raffinier-Temperatur zu hoch oder Rinde/Verunreinigungen im Rohstoff |
| Weiße Flecken/Leimflecken | Lokale Aufhellung oder harte Klumpen | Ungleichmäßige Beleimung oder lokale Klebstoffansammlung beim Heißpressen |
| Schleifspuren | Parallele Rillen auf der Oberfläche | Schleifband-Körnung zu grob oder ungleichmäßiger Verschleiß |
| Verkohlungspunkte | Schwarze verbrannte Flecken | Heißpresstemperatur zu hoch oder lokale Faserüberhitzung |
VI. Vergleichsanalyse von MDF und Sperrholz
| Vergleichsdimension | MDF | Sperrholz |
|---|---|---|
| Struktur | Gleichmäßige Faserverteilung, isotrop | Kreuzweise verleimte Furniere, anisotroper |
| Oberflächenebenheit | Ausgezeichnet, für feine Veredelung | Gut, aber Furnierfugen sichtbar |
| Kantenbehandlung | Dichte Kanten, profilierbar | Geschichtete Struktur sichtbar, Kantenumleimer erforderlich |
| Schraubenhaltekraft | Gut (Fläche), lockert nach wiederholtem Einschrauben | Ausgezeichnet, besonders Kantenhaltekraft |
| MOR | Mittel (25–40 MPa) | Hoch (50–100 MPa) |
| Feuchtigkeitsbeständigkeit | Gering (hohe Dickenquellung) | Gut (wasserfeste Klebstoffe möglich) |
| Umweltleistung | Hoher Klebstoffverbrauch, Formaldehydkontrolle schwierig | Relativ geringerer Klebstoffverbrauch |
| Preis | Niedriger (gleicher Grad) | Höher |
| Typische Anwendungen | Dekorplatten-Substrat, Möbelkomponenten, Fräsen | Tragende Strukturen, Bauschalung, Boden-Substrat |
VII. Häufige Qualitätsprobleme und Ursachenanalyse von MDF
7.1 Dickenabweichung und ungleichmäßige Dichte
Erscheinung: Große Dickenunterschiede innerhalb einer Platte oder inkonsistente Dicke in derselben Charge.
Mögliche Ursachen:
Unsachgemäße Einstellung oder Verschleiß der Dickenlehren der Heißpresse
Ungleichmäßige Faserverteilung bei der Mattenbildung (dick und dünn)
Unzureichende Parallelität der Heißpressplatten oder Verformung
Lösungen: Regelmäßige Kalibrierung der Dickenlehren, Optimierung der Mattenbildungsgleichmäßigkeit, regelmäßige Wartung der Heißpressenparallelität.
7.2 Unzureichende interne Bindefestigkeit
Erscheinung: Platten delaminieren leicht, starke „Staubentwicklung“ beim Schleifen, raue Kanten beim Schneiden.
Mögliche Ursachen:
Unzureichende Leimungsmenge oder minderwertiger Klebstoff
Niedrige Heißpresstemperatur oder unzureichende Härtungszeit
Schlechte Fasermorphologie (übermäßiges Refinern → zu kurze Fasern)
Unzureichende Härterzugabe
Lösungen: Beleimungsprozess optimieren, Heißpressparameter anpassen, regelmäßige Prüfung der Klebstoff-Gelzeit.
7.3 Übermäßige Dickenquellung
Erscheinung: Plattendicke nimmt in feuchter Umgebung oder beim Wasserbad deutlich zu, sogar „pilzartige“ Verformung.
Mögliche Ursachen:
Unzureichende Paraffinzugabe oder ungleichmäßige Verteilung
Geringe Plattendichte (viele innere Poren)
Unzureichender Heißpresszyklus, unvollständige Klebstoffhärtung
Lösungen: Paraffindosierung erhöhen und Sprühverteilung optimieren, Plattendichte moderat erhöhen, Heißpresszeit verlängern.
7.4 Verformung
Erscheinung: Platte zeigt nach dem Auslegen ziegel- oder bogenförmige Biegung.
Mögliche Ursachen:
Übermäßiges oder ungleichmäßiges Schleifen (zerstört symmetrische Struktur)
Große Differenz zwischen Feuchtigkeit der Fertigplatte und Umgebung
Unzureichende Konditionierungszeit, innere Spannungen nicht freigesetzt
Deutliche Dichtegradientenasymmetrie bei der Mattenbildung
Lösungen: Schleifmenge kontrollieren (max. 0,5 mm pro Seite), ausreichende Konditionierung zum Feuchtigkeitsausgleich, Mattenbildungsgleichmäßigkeit optimieren.
7.5 Oberflächenblasen
Erscheinung: Lokale Erhebungen auf der Plattenoberfläche, innere Hohlräume oder Delaminierung beim Aufschneiden sichtbar.
Mögliche Ursachen:
Zu schnelle Entlüftung am Ende des Heißpressens, innerer Dampfdruck nicht vollständig freigesetzt
Zu hohe Feuchtigkeit des Furniers (oder der Fasermatte)
Unsachgemäße Heißpresstemperatur, Oberfläche gehärtet, Kern ungehärtet
Lösungen: Entlüftungsphase verlängern, Mattenfeuchtigkeit reduzieren, Heißpresstemperaturkurve optimieren.
VIII. Technische Entwicklungstrends von MDF
8.1 Formaldehydfrei
Technische Durchbrüche bei MDI-formaldehydfreien Klebstoffen und biobasierten Klebstoffen haben die Umweltklassen von MDF kontinuierlich verbessert. HENF-MDF (Formaldehydemission ≤0,015 mg/m³) ist in die Massenproduktion gegangen und wird schrittweise zum Mainstream.
8.2 Leicht und hochfest
Durch Fasermodifizierung, Schäumungstechnologie oder Gradientendichtestruktur wird das Plattengewicht reduziert (Dichte ≤600 kg/m³) bei ausreichender mechanischer Festigkeit, um Leichtbauanforderungen wie Automobilinnenräume und Flugzeugkabinen zu erfüllen.
8.3 Funktionalisierung
Flammhemmendes MDF: Phosphor-Stickstoff-Flammschutzmittel erreicht Brandklasse B1–B
Antischimmel- und antibakterielles MDF: Silberionen oder organische Antischimmelmittel, geeignet für Krankenhäuser, Lebensmittelverarbeitung usw.
Feuchtigkeitsbeständiges MDF: Durch Paraffinemulsionsoptimierung und MUF-Klebstoffanwendung kann die Dickenquellung auf ≤6 % reduziert werden
8.4 Digitalisierung und Intelligenz
Online-Dickenmessung, Röntgendichtekurvenüberwachung, Nahinfrarot-Feuchtigkeitsmessung und andere digitale Qualitätskontrolltechnologien werden in MDF-Produktionslinien eingeführt, um Chargenrückverfolgbarkeit und Echtzeit-Prozessanpassung zu erreichen und zufällige Fehler manueller Stichproben zu reduzieren.
MDF – Häufig gestellte Fragen (FAQ) – Zusammenfassung
Q1: Was ist MDF? Was ist sein wesentliches Merkmal?
A: MDF (Medium Density Fiberboard, mitteldichte Faserplatte) ist eine Holzwerkstoffplatte, die aus Holzfasern oder anderen Pflanzenfasern durch Faseraufbereitung, Klebstoffzugabe, Mattenbildung und Heißpressen bei hoher Temperatur hergestellt wird. Die Dichte liegt üblicherweise zwischen 650 und 800 kg/m³.
Im Gegensatz zu Sperrholz (mehrere Furnierlagen kreuzweise verleimt) und Spanplatten (Späne beleimt und gepresst) besteht das wesentliche Merkmal von MDF darin, dass Holz in den Faserzustand zurückgeführt und anschließend wieder zu einer Platte zusammengesetzt wird. Dieser Prozess beseitigt natürliche Aststellen, Faserrichtungen und Wachstumsspannungen des Holzes. Dadurch wird MDF zu einer der homogensten und ebensten Holzwerkstoffplatten und eignet sich besonders für Oberflächenveredelungen wie Melaminbeschichtung, Furnierbeschichtung und Lackierung.
Kerndaten: Hochwertiges MDF erreicht eine interne Bindefestigkeit von 0,6–1,2 MPa, eine Biegefestigkeit von 25–40 MPa und eine Ebenheitsabweichung der Oberfläche von ±0,15 mm.
Q2: Welche Besonderheiten haben das Rohstoffsystem und das Klebstoffsystem von MDF?
A: MDF verfügt über eine breite Rohstoffbasis, darunter Holzverarbeitungsreste, schnell wachsende Hölzer und Astholz. Häufige Rohstofftypen sind:
Pappel: feine, lange Fasern mit dünnen Wänden; helle Farbe und gleichmäßige Textur. Für hochwertige Möbel und dekorative Trägerplatten;
Kiefer: längere Fasern mit höherem Harzgehalt; gute Festigkeit, gelblichere Farbe. Für Konstruktions-MDF und Verpackung;
Eukalyptus: mittlere Fasern, höhere Dichte; hohe Festigkeit. Für tragende Möbel und Bodenunterlagen;
Mischlaubholz: ausgewogene Eigenschaften, niedrigere Kosten. Für universelles MDF;
Agrarstroh: kurze Fasern, hoher Aschegehalt; etwas geringere Leistung, Umweltkonzept. Für kostengünstige ökologische Platten.
JINDIWOOD-Technikstandard: MDF-Produkte verwenden ausschließlich Pappel-Naturholz. Dünne Platten (≤9 mm) erreichen eine Dichte von ≥830 kg/m³, dicke Platten (>9 mm) von ≥750 kg/m³.
Häufige Klebstoffe sind UF, MUF, MDI und Sojaproteinklebstoff:
UF: Leimauftrag 8–12 %, E1/E0, gewöhnliche Innenmöbel;
MUF: Leimauftrag 10–14 %, E0/ENF, mittel- bis hochwertige Möbel, feuchtigkeitsbeständige Platten;
MDI: Leimauftrag 4–6 %, ENF/HENF, formaldehydfreie Platten, Kindermöbel;
Sojaproteinklebstoff: Leimauftrag 10–15 %, ENF-Klasse, ökologisches MDF.
Die Beleimung von MDF erfolgt durch Zerstäubung und Vermischung mit den Fasern in einem Hochgeschwindigkeitsmischer. Der Klebstoff muss niedrigviskos und stark penetrierend sein, um jede Faser gleichmäßig zu umhüllen.
Q3: Wie läuft der MDF-Produktionsprozess ab?
A: Der MDF-Produktionsprozess umfasst hauptsächlich:
Hacken und Sieben: Stämme oder Holzreste werden zu definierten Hackschnitzeln (Länge 15–30 mm, Dicke 3–5 mm) verarbeitet; zu große, zu kleine, sandige und metallische Verunreinigungen werden entfernt;
Faseraufbereitung – thermo-mechanischer Aufschluss: Hackschnitzel werden vorgedämpft (Druck 0,8–1,2 MPa, Temperatur 160–180 °C, Zeit 3–8 min) und refiniert. Scheibenabstand: 0,1–0,5 mm;
Fasertrocknung: Feuchte Fasern werden in einer Rohrstromtrocknung mit Heißluft bei 160–200 °C getrocknet. Feuchte nach Trocknung: 8–12 %; Trocknungszeit: nur 2–5 Sekunden;
Beleimung: Getrocknete Fasern werden dosiert und in einen Hochgeschwindigkeits-Beleimungsmischer geführt. Der Klebstoff wird zerstäubt, gleichzeitig werden Härter und Paraffinemulsion zugegeben. Feuchte nach Beleimung: 12–16 %;
Mattenbildung: Luftstreuung oder mechanische Streuung bildet eine Fasermatte, anschließend Vorpressen (0,5–1,0 MPa);
Heißpressen: Unter hoher Temperatur und hohem Druck erfolgen Klebstoffaushärtung, Faserverdichtung und Plattenstabilisierung;
Nachbehandlung: Kühlung, Konditionierung 48–72 h, Schleifen, Zuschnitt, Sortierung und Verpackung.
Das Schleifen erfolgt üblicherweise in drei Stufen: Grobschliff (60–80 Körnung), Mittelschliff (100–120 Körnung), Feinschliff (150–180 Körnung). Schleifabtrag: 0,5–1,5 mm; Oberflächenrauheit nach dem Schleifen: Ra ≤3,2 μm.
Q4: Warum ist das Heißpressen der Kern der MDF-Produktion? Was sind die wichtigsten Parameter?
A: Das Heißpressen ist der letzte Schritt, der Dichte, Festigkeit, Dickengenauigkeit und Umweltklasse des MDF bestimmt. Unter hoher Temperatur und hohem Druck durchläuft die Matte Klebstoffaushärtung, Faserverdichtung und Plattenstabilisierung. Der Heißpresszyklus hat drei Phasen:
Phase 1: Verdichtung – Der Druck steigt schnell auf 3,0–4,5 MPa, Temperatur 160–220 °C; die Matte wird schnell verdichtet, Luft und Feuchtigkeit werden ausgetrieben;
Phase 2: Aushärtung – Der Druck wird bei 2,0–3,5 MPa gehalten; der Klebstoff vernetzt und härtet aus, zwischen den Fasern entstehen feste Bindungen;
Phase 3: Entlüftung/Druckabbau – Der Druck wird stufenweise auf 0 gesenkt, natürliche Kühlung; der interne Dampfdruck wird freigesetzt, um Blasenbildung zu verhindern.
Erfahrungsformel für die gesamte Heißpresszeit: Gesamtzeit (s) ≈ Plattendicke (mm) × 8–15 s/mm. Für 18 mm MDF beträgt der Zyklus etwa 150–270 s.
Wichtige Kontrollpunkte: Dickentoleranz ±0,15 mm; Temperaturdifferenz zwischen Mattenoberfläche und Kern sollte nicht zu groß sein (≤20 °C), sonst entsteht der Fehler „Oberfläche ausgehärtet, Kern nicht ausgehärtet“.
Q5: Was sind die wichtigsten technischen Kennwerte von MDF?
A: Gemäß GB/T 11718-2021 sind die wichtigsten MDF-Kennwerte:
Dichte: 650–800 kg/m³; JINDIWOOD dünne Platten (≤9 mm) ≥830 kg/m³, dicke Platten (>9 mm) ≥750 kg/m³;
Interne Bindefestigkeit (IB): Standardtyp ≥0,55 MPa, Möbeltyp ≥0,65 MPa, lasttragender Typ ≥0,80 MPa;
Biegefestigkeit (MOR): Standardtyp ≥23 MPa, lasttragender Typ ≥30 MPa;
Elastizitätsmodul (MOE): Standardtyp ≥2700 MPa, lasttragender Typ ≥3500 MPa;
Dickenquellung nach 24 h Wasserlagerung: Standardtyp ≤15 %, feuchtigkeitsbeständiger Typ ≤10 %;
Formaldehydemission: E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³;
Oberflächenrauheit: JINDIWOOD nach Schleifen Ra ≤3,2 μm.
Die Biegefestigkeit von MDF ist geringer als die von hochwertigem Sperrholz, aber Ebenheit und Dickengleichmäßigkeit sind deutlich besser. Daher besitzt MDF im Bereich der Oberflächenveredelung einen unersetzlichen Vorteil.
Q6: Welche üblichen Klassifizierungen und Grade gibt es bei MDF?
A: MDF kann nach Dichte, Verwendung und Aussehen klassifiziert werden.
Nach Dichte:
Leichtes MDF: <650 kg/m³, nicht tragende Dekoration, Modellbau;
Standard-MDF: 650–800 kg/m³, Möbel, Innenausbau, dekorative Trägerplatten;
Hochdichtes MDF (HDF): >800 kg/m³, Bodenunterlagen, hochfeste Möbel.
Nach Verwendung:
Möbeltyp: IB ≥0,65 MPa, feine Oberfläche, für Schränke, Küchenmöbel, Tische und Stühle;
Lasttragender Typ: MOR ≥30 MPa, höhere Dichte, für Regale, Schreibtische, Türblätter;
Feuchtigkeitsbeständiger Typ: Dickenquellung ≤10 %, für Badschränke und Küchenmöbel;
Flammhemmender Typ: Brandklasse B1–C, für öffentliche Räume und Hotels;
Formaldehydarmer Typ (ENF): Emission ≤0,015 mg/m³, für Kindermöbel und Schlafzimmer.
Nach Aussehen: Premiumqualität, erste Qualität, Standardqualität. Häufige Oberflächenfehler: schwarze Punkte, weiße Flecken/Leimflecken, Schleifspuren, Karbonisierungspunkte.
Q7: Welche Vor- und Nachteile hat MDF im Vergleich zu Sperrholz?
A: Vergleich MDF / Sperrholz:
Struktur: MDF mit gleichmäßig verteilten Fasern, nahezu isotrop; Sperrholz mit kreuzweise verleimten Furnieren, deutlicher anisotrop;
Oberflächenebenheit: MDF hervorragend, für feine Veredelung geeignet; Sperrholz gut, aber Furnierfugen sichtbar;
Kantenbearbeitung: MDF-Kanten dicht, profilierbar; Sperrholz-Kanten mit Schichtstruktur sichtbar, Kantenanleimen erforderlich;
Schraubenhaltekraft: MDF akzeptabel, lockert sich aber nach wiederholtem Schrauben; Sperrholz hervorragend, besonders an Kanten;
Biegefestigkeit: MDF mittel (25–40 MPa); Sperrholz hoch (50–100 MPa);
Feuchtigkeitsbeständigkeit: MDF eher gering; Sperrholz besser;
Umweltverträglichkeit: MDF mit höherem Klebstoffverbrauch, Formaldehydkontrolle schwieriger; Sperrholz mit relativ weniger Klebstoff;
Preis: MDF niedriger; Sperrholz höher;
Typische Anwendungen: MDF für dekorative Trägerplatten, Möbelteile, Schnitzereien; Sperrholz für tragende Konstruktionen, Bauschalungen, Bodenunterlagen.
Q8: Was sind häufige Qualitätsprobleme von MDF und ihre Ursachen?
A: Häufige MDF-Qualitätsprobleme sind:
Dickenabweichung und ungleichmäßige Dichte: falsch eingestellte oder verschlissene Dickenzungen der Heißpresse, ungleichmäßige Faserverteilung bei der Streuung, unzureichende Parallelität der Heizplatten. Lösungen: regelmäßige Kalibrierung, optimierte Streuung, Wartung der Heißpresse;
Unzureichende interne Bindefestigkeit: zu geringer Leimauftrag, nicht konforme Klebstoffqualität, zu niedrige Heißpresstemperatur, zu kurze Fasern, unzureichender Härter. Lösungen: Beleimung optimieren, Heißpressparameter anpassen, Gelierzeit des Klebstoffs prüfen;
Überschreitung der Dickenquellung: unzureichendes oder schlecht verteiltes Paraffin, zu niedrige Dichte, unzureichender Heißpresszyklus. Lösungen: Paraffinmenge erhöhen und Verteilung optimieren, Dichte mäßig erhöhen, Heißpresszeit verlängern;
Verwerfung/Verzug: zu starker oder ungleichmäßiger Schleifabtrag, zu große Feuchtedifferenz zwischen Fertigplatte und Umgebung, unzureichende Konditionierung, asymmetrischer Dichtegradient. Lösungen: Schleifabtrag kontrollieren, ausreichend konditionieren, Streuung optimieren;
Oberflächenblasen: zu schnelle Entlüftung am Ende des Heißpressens, zu hohe Mattenfeuchte, ungeeignete Heißpresstemperatur. Lösungen: Entlüftungsphase verlängern, Mattenfeuchte senken, Heißpresskurve optimieren.
Q9: Was sind die technischen Entwicklungstrends von MDF?
A: Die technischen Entwicklungstrends von MDF sind:
Formaldehydfreiheit: MDI-formaldehydfreie Klebstoffe und biobasierte Klebstoffe treiben die Verbesserung der Umweltklassen voran. HENF-MDF (Emission ≤0,015 mg/m³) ist bereits in Serienproduktion;
Leichtbau und hohe Festigkeit: Durch Fasermodifikation, Schäumungstechnologie oder Gradientendichtestruktur kann bei Dichte ≤600 kg/m³ eine ausreichende mechanische Festigkeit erhalten werden, geeignet für Automobilinnenräume und Flugzeugkabinen;
Funktionalisierung: Flammhemmendes MDF (B1–B), schimmel- und antibakterielles MDF (Silberionen oder organische Fungizide), feuchtigkeitsbeständiges MDF (Dickenquellung ≤6 %);
Digitalisierung und Intelligenz: Online-Dickenmessung, Röntgendichtekurvenüberwachung, Nahinfrarot-Feuchtemessung und andere digitale Qualitätskontrolltechnologien ermöglichen Chargenrückverfolgbarkeit und Echtzeit-Prozessanpassung.
Q10: Was sind die Standards und Verpflichtungen von JINDIWOOD im MDF-Bereich?
A: Die technischen Standards von JINDIWOOD für MDF umfassen: 100 % Pappel-Naturholz als Rohstoff; dünne Platten (≤9 mm) Dichte ≥830 kg/m³, dicke Platten (>9 mm) Dichte ≥750 kg/m³; Oberflächenrauheit nach Schleifen Ra ≤3,2 μm; interne Bindefestigkeit, Biegefestigkeit und weitere Kennwerte über dem Niveau konventioneller Produkte.
Das Versprechen von JINDIWOOD: Von der Faser bis zur Platte trägt jede MDF-Platte ein Versprechen der Beständigkeit und gewährleistet hervorragende Bearbeitbarkeit, Oberflächenwirkung und Umweltkontrolle.
JINDIWOOD · Engineered for Certainty — Von der Faser zur Platte trägt jedes MDF das Versprechen der Gewissheit.
Dieser Artikel ist ein Original-Fachartikel von JINDIWOOD. Bei Reproduktion muss die Quelle angegeben werden.