中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
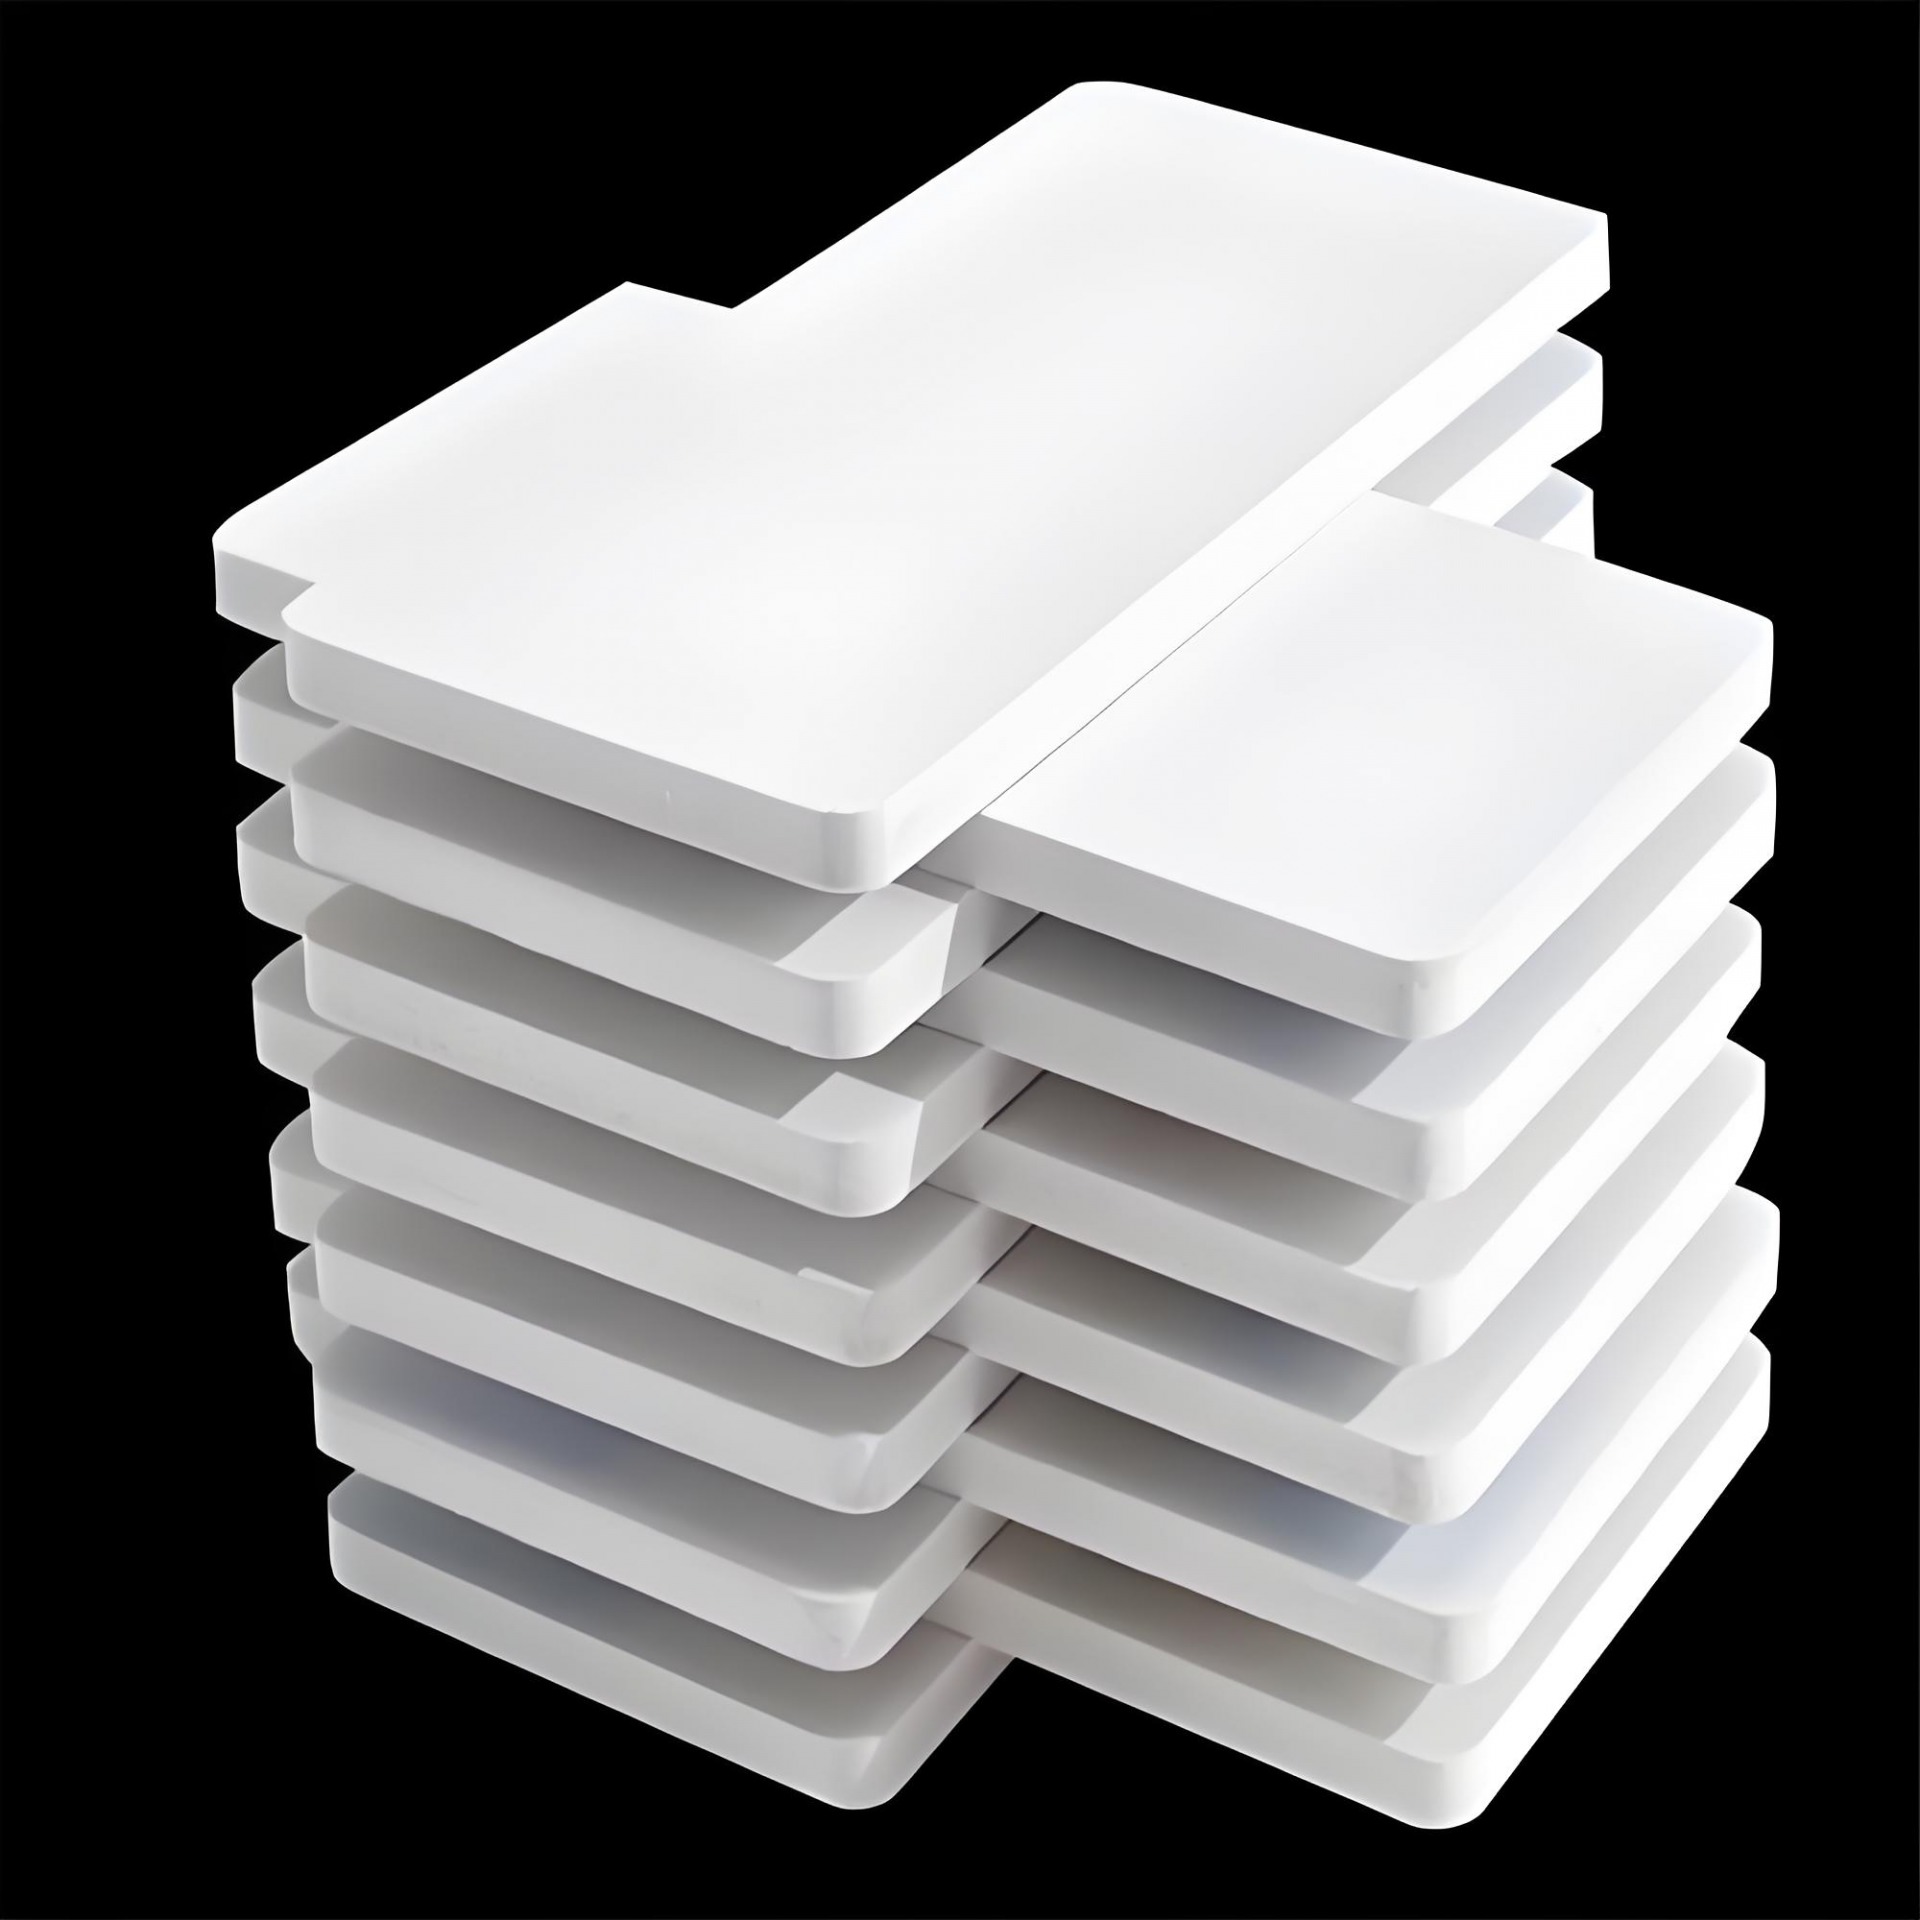
I. Grundkonzept von PVC-Schaumplatten
PVC-Schaumplatten (Polyvinyl Chloride Foam Board), auch bekannt als Schneider-Platten oder Andy-Platten, sind neuartige Leichtbauplatten mit einer mikroporösen Schaumstruktur im Inneren, hergestellt aus Polyvinylchlorid (PVC)-Harz als Hauptrohstoff unter Zugabe von Schaummitteln, Stabilisatoren, Verarbeitungshilfsmitteln usw. durch Extrusion oder Formpressverfahren.
Ihr Wesen ist die Gewichtsreduzierung von PVC-Material – durch Schaumtechnologie wird die Dichte von PVC von 1,4 g/cm³ (massiv) auf 0,4-0,8 g/cm³ (geschäumt) reduziert, während gleichzeitig die inhärenten hervorragenden Eigenschaften von PVC wie Wasserbeständigkeit, Korrosionsbeständigkeit und Flammwidrigkeit erhalten bleiben und die Platten mit guten Wärme-, Schall- und Dämpfungseigenschaften ausgestattet werden.
Branchenstatus: PVC-Schaumplatten sind eine der erfolgreichsten Umsetzungen des Konzepts "Kunststoff ersetzt Holz und Aluminium". Sie vereinen die Bearbeitbarkeit von Holz mit der Haltbarkeit von Kunststoff und werden in den Bereichen Werbung, Bauausstattung, Möbelherstellung, Verkehrswesen und anderen Branchen häufig eingesetzt. Laut Statistik des China Plastics Processing Industry Association überstieg die jährliche Produktion von PVC-Schaumplatten in China im Jahr 2025 2 Millionen Tonnen, womit China der weltweit größte Produzent und Verbraucher von PVC-Schaumplatten ist.
II. Schaumprinzipien und Klassifizierung von PVC-Schaumplatten
2.1 Schaumprinzip
Die Kern technologie von PVC-Schaumplatten liegt in der Bildung einer gleichmäßigen, feinen geschlossenzelligen oder offenzelligen Struktur in der PVC-Matrix während des chemischen oder physikalischen Schäumprozesses.
Chemisches Schaumverfahren (Hauptverfahren):
Chemische Schaummittel (wie Azodicarbonamid (AC-Schaummittel), Natriumbicarbonat usw.) zersetzen sich im PVC-Schmelztemperaturbereich (ca. 170-200°C) thermisch und setzen Stickstoff (N₂), Kohlendioxid (CO₂) und geringe Mengen Kohlenmonoxid (CO) frei:
AC-Schaummittel-Zersetzungsreaktion (190-210°C):
H₂NCON=NCONH₂ → N₂↑ + CO↑ + CO₂↑ + Fester Rückstand
Das durch die Zersetzung erzeugte Gas bildet unzählige winzige Blasenkeime in der PVC-Schmelze. Die Blasenkeime wachsen und stabilisieren sich unter der kombinierten Wirkung von Schmelzedruck und -temperatur und werden schließlich beim Abkühlen und Formen der Platte in der Struktur "eingefroren", wodurch eine Schaumplatte entsteht.
Physikalisches Schaumverfahren (Hochwertverfahren):
Inerte Gase (wie Stickstoff, Kohlendioxid) oder niedrigsiedende Flüssigkeiten (wie Butan, Pentan) werden unter hohem Druck in die PVC-Schmelze injiziert. Durch schnelle Druckentlastung oder Temperaturerhöhung wird das Gas übersättigt und ausgeschieden, wodurch eine Mikroporstruktur entsteht. Das physikalische Schaumverfahren erzeugt kleinere und gleichmäßigere Blasengrößen (Porengröße bis zu 50-200μm), erfordert jedoch höhere Investitionskosten und Prozesskontrollaufwand und wird hauptsächlich für hochwertige Mikroschaumprodukte verwendet.
2.2 Klassifizierung von PVC-Schaumplatten
Je nach Schaumstruktur und Herstellungsverfahren werden PVC-Schaumplatten hauptsächlich in die folgenden drei Kategorien unterteilt:
| Typ | Schaumstrukturmerkmale | Oberflächenzustand | Herstellungsverfahren | Dichtebereich (g/cm³) | Hauptanwendungen |
|---|---|---|---|---|---|
| Freischaumplatte (Free Foam Board) | Kern und Oberfläche sind geschäumt, Dichte von der Oberfläche zum Kern gleichmäßig | Feine matte oder narbige Oberfläche | Freischaumverfahren (direkte Schaumausdehnung am Düsenaustritt) | 0,4-0,7 | Werbetafeln, Gravur, Siebdruck, Inkjet-Druck |
| Celuka-Schaumplatte (Celuka Foam Board) | Geschäumter Kern, dichte Oberfläche (Deckschichtdicke 0,2-0,5mm) | Glatte, dichte Oberfläche, ähnlich massivem PVC | Celuka-Schaumverfahren (Kühlformung am Düsenaustritt, Oberfläche gefroren, Kern schäumt auf) | 0,5-0,8 | Schrankplatten, Badmöbelplatten, Möbelplatten, Bauschalungen |
| Koextrudierte Schaumplatte (Co-extruded Foam Board) | Mehrschichtige Verbundstruktur (Oberfläche aus ungeschäumtem PVC oder modifizierter Schicht, Kern aus Schaumschicht) | Oberfläche mit verschiedenen Materialeffekten gestaltbar (Hochglanz, Matt, Holzmaserung usw.) | Koextrusionsverfahren (Doppelschneckenextruder extrudiert gleichzeitig verschiedene Rezepturen) | 0,6-0,9 | Hochwertige Dekorplatten, Außenbau, Fahrzeug- und Schiffsinnenausstattung |
Verfahrensunterschied zwischen Freischaum- und Celuka-Schaumplatten (Schlüssel):
Freischaumplatten: Nach dem Austritt aus der Düse gelangt die Schmelze direkt in eine offene Schäumzone, wo sie sich ungehindert ausdehnt. Die Oberfläche bildet durch den Kontakt mit der Luft eine dünne, leicht verdichtete Haut. Ohne Zwangskühlung wird ein höheres Aufblähverhältnis und eine geringere Dichte erreicht, aber die Oberflächenhärte ist relativ geringer.
Celuka-Schaumplatten: Unmittelbar nach dem Austritt aus der Düse durchläuft die Schmelze einen Kalibrierer (Kühlformhülse) – die Innenwand der Metallhülse kühlt die Plattenoberfläche zwangsweise, sodass die PVC-Schmelze an der Oberfläche schnell erstarrt und eine hochdichte "Deckschicht" bildet, während der Kern weiterhin im hochtemperaturgeschmolzenen Zustand verbleibt und weiter aufschäumt. Dies führt letztendlich zu einer "harte Oberfläche, weicher Kern"-Sandwichstruktur – die Oberfläche ist so dicht wie eine massive Platte, der Kern so leicht wie ein Schwamm.
Die Deckschichtdicke von Celuka-Schaumplatten beträgt typischerweise 0,2-0,5mm (pro Seite), mit einer Härte (Shore D) von 70-78, deutlich höher als die 55-65 von Freischaumplatten.
III. Rezeptursystem von PVC-Schaumplatten
3.1 Kernrohstoffzusammensetzung
| Komponente | Typische Zugabemenge (Teile) | Funktion | Technische Anforderungen |
|---|---|---|---|
| PVC-Harz (SG-5/SG-7/SG-8) | 100 | Basisharz, bestimmt die grundlegenden Eigenschaften der Platte | K-Wert 65-68 (Polymerisationsgrad 1000-1200), Suspensionsverfahren mit porösem Harz erforderlich |
| Schaummittel (AC-Schaummittel/Natriumbicarbonat) | 0,5-2,0 | Zersetzt sich unter Gasfreisetzung, bildet Mikroporstruktur | Zersetzungstemperatur passend zur PVC-Verarbeitungstemperatur (190-210°C), Partikelgröße ≤5μm |
| Stabilisator (Calcium-Zink-Verbund/Organozinn) | 2,0-4,0 | Verhindert PVC-Zersetzung und Verfärbung bei Hochtemperaturverarbeitung | Thermostabilitätszeit ≥60 Minuten (200°C), bleifrei und umweltfreundlich |
| Verarbeitungshilfsmittel (ACR-Modifikator) | 1,0-3,0 | Verbessert Schmelzefestigkeit und Dehnung, stabilisiert Blasenstruktur | Acrylat-Copolymer, fördert Plastifizierung und Schmelzegleichmäßigkeit |
| Schaumregler (z.B. K-400) | 3,0-6,0 | Regelt Schmelzeviskoelastizität, kontrolliert Zellgröße und Gleichmäßigkeit | Hochmolekulares Acrylat-Copolymer, erhöht Schmelzefestigkeit |
| Gleitmittel (Stearinsäure/Paraffin/PE-Wachs) | 0,5-1,5 | Reduziert innere und äußere Reibung, verbessert Verarbeitungsfluss, unterstützt Entformung | Ausgewogene Innen-/Außengleitfähigkeit, verhindert Ausscheidung |
| Füllstoff (Leichtes Calciumcarbonat/Talkum) | 5-30 (je nach Produktanforderung) | Reduziert Kosten, verbessert Steifigkeit, verbessert Maßstabilität | Partikelgröße ≤2μm, oberflächenaktiviert |
| Farbmittel/Titandioxid (TiO₂) | 0-5 | Verleiht der Platte Farbe, erhöht Deckkraft (weiße Platten) | Temperaturbeständigkeit ≥230°C, nicht migrierend, nicht ausbleichend |
3.2 Technische Analyse der Schlüsseladditive
(1) Schaumregler – Der entscheidende Faktor für die Zellqualität
Der Schaumregler (typischerweise ein hochmolekulares Acrylat-Copolymer) ist eines der wichtigsten Additive in PVC-Schaumplatten-Rezepturen. Seine Kernfunktion besteht darin, die Festigkeit und Elastizität der PVC-Schmelze zu verbessern, sodass Blasen während des Wachstums nicht platzen oder verschmelzen und schließlich eine feine, gleichmäßige, unabhängige geschlossenzellige Struktur bilden.
Wirkmechanismus:
Reglermoleküle verschlingen sich zwischen den PVC-Makromolekülketten, bilden physikalische Vernetzungspunkte und erhöhen die Schmelzespannung deutlich
Im Moment der Gasfreisetzung durch das Schaummittel kann die hohe Schmelzefestigkeit die Blasen bei einer kleinen Größe (50-200μm) "einfrieren"
Unzureichende Reglerzugabe → grobe Zellen, Verschmelzung, Platzen → ungleichmäßige Plattendichte, Festigkeitsverlust, raue Oberfläche
Übermäßige Reglerzugabe → zu hohe Schmelzefestigkeit → Schaumschwierigkeiten, unzureichendes Aufblähverhältnis, hohe Dichte
(2) Abgestimmte Auswahl der Schaummittel
| Schaummitteltyp | Zersetzungstemperatur (°C) | Gasausbeute (ml/g) | Geeignete Produkte | Eigenschaften |
|---|---|---|---|---|
| AC-Schaummittel (Azodicarbonamid) | 190-210 | 220-250 | Universelle PVC-Schaumplatten | Hohe Gasausbeute, kostengünstig, hohe Zersetzungstemperatur, benötigt Co-Schaummittel (Zinkoxid) zur Reduzierung der Zersetzungstemperatur auf 185°C |
| Natriumbicarbonat (Backpulver) | 150-180 | 150-200 | Produkte für Niedertemperaturverarbeitung | Niedrige Zersetzungstemperatur, umweltfreundlich, aber geringere Gasausbeute |
| Verbundschaummittel | 160-190 | 200-230 | Celuka-Schaumplatten | Kombination aus AC + Natriumbicarbonat + Co-Schaummittel, ermöglicht stufenweises Schäumen, optimiert Zellstruktur |
IV. Herstellungsprozess von PVC-Schaumplatten
4.1 Verfahrensablauf
Rohstoffabwägung → Hochgeschwindigkeitsmischung → Kühlmischung → Extrusionsplastifizierung → Düsenformung → Schaumausdehnung
  → Kühlformung → Abzug und Schneiden → Schleifen und Glätten → Folienkaschierung/Verpackung → Fertigprodukt
4.2 Technische Details der einzelnen Verfahrensschritte
Schritt 1: Hochgeschwindigkeitsmischung
Alle Pulver- und Flüssigadditive einschließlich PVC-Harz, Stabilisator, Schaummittel, Gleitmittel usw. werden gemäß der Rezeptur genau abgewogen und in einen Hochgeschwindigkeitsmischer (Heißmischer) zur Vermischung gegeben. Die Drehzahl des Heißmischers beträgt typischerweise 1000-1500 rpm, wobei die Materialtemperatur durch Reibungswärme (anstatt elektrische Heizung) auf 110-125°C erhöht wird.
Mischendpunkt-Beurteilung: Materialtemperatur erreicht den vorgegebenen Wert (typischerweise 115-120°C), und das Material befindet sich in einem lockeren Pulverzustand, ohne Verklumpungen, mit gleichmäßiger Farbe.
Schlüsselkontrolle: Das Schaummittel darf während der Heißmischphase nicht vorzeitig zersetzen; daher muss die Heißmischtemperatur mindestens 60°C unter der Zersetzungstemperatur des Schaummittels (≥185°C) liegen.
Schritt 2: Kühlmischung
Nach dem Heißmischen ist die Materialtemperatur zu hoch (110-120°C) und muss sofort in einen Kühlmischer (langsames Rühren, mit Kühlwasser im Mantel) überführt werden, um auf 40-50°C abzukühlen, bevor es ausgetragen werden kann. Zweck der Kühlmischung:
Verhindert Verklumpung des Hochtemperaturmaterials im Lagerbehälter oder vorzeitige Zersetzung des Schaummittels
Ermöglicht vollständige Adsorption der verschiedenen Additive auf der Oberfläche der PVC-Harzpartikel, verbessert die Dispersionsgleichmäßigkeit
Schritt 3: Extrusionsplastifizierung
Das abgekühlte Trockengemisch wird in einem konischen Doppelschneckenextruder plastifiziert. Der konische Doppelschneckenextruder ist das Standardgerät für die PVC-Schaumplattenproduktion und bietet folgende Vorteile:
Zwangsförderung und Scherwirkung der Doppelschnecke, hohe Plastifizierungseffizienz
Konisches Design ermöglicht einstellbares Verdichtungsverhältnis, anpassbar an verschiedene Rezepturen
Enge Verweilzeitverteilung, vermeidet lokale Überhitzung und Materialabbau
Temperatureinstellungen des Extruders (typische Werte):
| Zylinderabschnitt | Temperaturbereich | Funktion |
|---|---|---|
| Einzugsbereich (Zone 1) | 160-175°C | Materialvorwärmung, Beginn der Plastifizierung |
| Verdichtungsbereich (Zone 2) | 175-185°C | Hauptplastifizierung, PVC-Schmelzung |
| Homogenisierungsbereich (Zone 3) | 180-190°C | Schmelzehomogenisierung, Temperatur nähert sich dem Schaummittel-Zersetzungspunkt |
| Verbindungsbereich (Zone 4) | 185-195°C | Übergangsbereich, Aufrechterhaltung der Schmelzetemperatur |
| Düse (Flansch/Werkzeug) | 190-205°C | Schaummittel beginnt sich am Düsenaustritt zu zersetzen und zu schäumen |
Schritt 4: Düsenformung und Schäumung
Die plastifizierte PVC-Schmelze aus dem Extruder gelangt in eine Kleiderbügel-(T-förmige) Düse, die die Schmelze in ein gleichmäßiges flächiges Strömungsfeld verteilt.
Freischaumplatten: Die Schmelze tritt aus der Düse aus und gelangt direkt in eine offene Schäumzone, wo sie sich unter Atmosphärendruck ausdehnt. Das Aufblähverhältnis wird durch Schmelzefestigkeit, Schaummittel-Zersetzungsgeschwindigkeit und Kühlgeschwindigkeit gesteuert. Typisches Aufblähverhältnis: 1,8-3,0-fach.
Celuka-Schaumplatten: Unmittelbar nach dem Austritt aus der Düse gelangt die Schmelze in einen Kalibrierer (Kühlhülse), dessen Innenwandtemperatur auf 20-40°C geregelt wird. Die Schmelzeoberfläche erstarrt bei Kontakt mit der kalten Wand schnell und bildet eine dichte Deckschicht (ca. 0,3mm dick), während der Kern im hochtemperaturgeschmolzenen Zustand verbleibt und weiter aufschäumt, bis der Kalibriererhohlraum gefüllt ist. Typisches Aufblähverhältnis: 1,5-2,5-fach.
Schritt 5: Kühlformung
Die aufgeschäumte und expandierte Platte wird durch einen Vakuum-Kalibriertank (oder wassergekühlte Walzengruppe) gekühlt, wodurch die Plattentemperatur von 160-190°C auf 30-50°C reduziert und die Schaumstruktur fixiert wird. Der Vakuum-Kalibriertank nutzt Unterdruckansaugung, um die Platte fest an die Kalibrierer-Innenwand zu drücken und so Maßgenauigkeit (Dickentoleranz ±0,2mm) und Oberflächenebenheit zu gewährleisten.
Schritt 6: Abzug und Schneiden
Die gekühlte und geformte Platte wird von einem Raupenabzug gleichmäßig abgezogen (Abzugsgeschwindigkeit 1-5 m/min, je nach Plattendicke und Aufblähverhältnis angepasst) und durch eine Inline-Säge (typischerweise eine Pendelsäge oder Kreissäge) auf die eingestellte Länge (Standard 2440mm) geschnitten oder zu Rollen aufgewickelt (dünne Platten).
Schritt 7: Schleifen (Oberflächenbehandlung)
Nach dem Verlassen des Kalibrierers hat die Celuka-Schaumplatte zwar bereits eine dichte Deckschicht gebildet, es können jedoch noch feine Schweißnähte oder Konturwellen vorhanden sein. Die Schleifbehandlung erfolgt auf einem Breitbandschleifer:
Vorschliff (80-120 Körnung): Entfernt leichte Oberflächendefekte und Dickenunebenheiten
Feinschliff (180-240 Körnung): Erzeugt eine glatte, ebene Oberfläche (Ra≤3,2μm), gewährleistet Haftung für nachfolgende Kaschierung oder Beschichtung
Schritt 8: Folienkaschierung und Verpackung
Aufbringen einer Schutzfolie (PE-Schutzfolie, Dicke 30-50μm) zum Schutz vor Kratzern während Transport und Verarbeitung
Zuschneiden auf Standardmaße und Bündeln (typischerweise 20-50 Platten pro Packung, mit Bändern fixiert)
Kennzeichnung mit Produktspezifikationen, Farbe, Chargennummer usw.
V. Technische Kernanforderungen von PVC-Schaumplatten
5.1 Dichte und Aufblähverhältnis
Die Dichte ist der wichtigste Leistungsindikator von PVC-Schaumplatten und steht in direktem Zusammenhang mit dem Grad der Gewichtsreduzierung, der mechanischen Festigkeit und den Kosten der Platte.
| Dichteklasse | Dichtebereich (g/cm³) | Aufblähverhältnis (bezogen auf massives PVC 1,4 g/cm³) | Typische Produkte |
|---|---|---|---|
| Ultraleichtklasse | 0,30-0,45 | 3,1-4,7-fach | Werbeausstellungsplatten, Modellbau |
| Leichtklasse | 0,45-0,60 | 2,3-3,1-fach | Innenverkleidungsplatten, Möbelrückwände |
| Standardklasse | 0,60-0,75 | 1,9-2,3-fach | Schrankplatten, Badmöbelplatten, Möbelplatten |
| Hochdichteklasse | 0,75-0,90 | 1,6-1,9-fach | Bauschalungen, Fahrzeug- und Schiffsinnenausstattung, hochfeste Möbel |
Prüfmethode: Die Rohdichte wird gemäß GB/T 6343 (Wägeverfahren) bestimmt. An verschiedenen Positionen der Platte (5 Punkte entlang der Diagonale) werden 50×50mm Proben entnommen, Masse und Volumen gemessen, der Mittelwert gebildet; die Dichteabweichung sollte ≤±5% betragen.
5.2 Mechanische Eigenschaften
| Leistungskennwert | Einheit | Freischaumplatte (Dichte 0,5-0,6) | Celuka-Schaumplatte (Dichte 0,6-0,7) | Prüfnorm |
|---|---|---|---|---|
| Biegefestigkeit | MPa | 8-15 | 18-28 | GB/T 9341 |
| Biegeelastizitätsmodul | MPa | 500-1000 | 1200-2000 | GB/T 9341 |
| Druckfestigkeit (10% Verformung) | MPa | 3-6 | 8-14 | GB/T 1041 |
| Schlagzähigkeit (Charpy, gekerbt) | kJ/m² | 5-10 | 10-18 | GB/T 1043 |
| Shore-Härte (D) | — | 55-65 (Oberfläche) | 70-78 (Deckschicht) | GB/T 2411 |
Quelle der mechanischen Vorteile von Celuka-Schaumplatten: Die dichte Oberflächenschicht (Deckschicht) ist der Hauptbeitrag zu den mechanischen Eigenschaften. Unter Biegebelastung erfährt die obere Oberfläche der Platte Druckspannung, die untere Oberfläche Zugspannung – genau dort, wo sich die Deckschicht befindet. Das Vorhandensein der Deckschicht entspricht einer harten "Hülle" um die Platte, die die Biegefestigkeit und den Biegeelastizitätsmodul im Vergleich zu Freischaumplatten gleicher Dichte um 50-100% erhöht.
5.3 Thermische Eigenschaften
| Leistungskennwert | Typischer Wert | Beschreibung |
|---|---|---|
| Wärmeleitfähigkeit | 0,05-0,08 W/(m·K) | Deutlich niedriger als Holz (0,15-0,20) und Metall (>50), hervorragende Wärmedämmleistung |
| Wärmeformbeständigkeitstemperatur (HDT, 1,82MPa) | 65-75°C | Obere Gebrauchstemperaturgrenze; Überschreitung führt zu Erweichung und Verformung der Platte |
| Vicat-Erweichungstemperatur (VST, A50) | 75-85°C | Wichtiger Indikator für die Wärmebeständigkeit des Materials |
| Linearer Ausdehnungskoeffizient (-20°C bis +60°C) | 4-6×10⁻⁵/°C | Etwa 2-3 Mal so hoch wie bei Massivholz, daher müssen bei Verwendung in Umgebungen mit großen Temperaturunterschieden Dehnungsfugen vorgesehen werden |
5.4 Brennverhalten
PVC-Material selbst hat eine ausgezeichnete Flammwidrigkeit (Chlorgehalt ca. 57%), mit einem Grenzsauerstoffindex (LOI) von 45-50% – das bedeutet, dass das Material in Umgebungen mit Sauerstoffkonzentration unter 45% keine dauerhafte Verbrennung aufrechterhalten kann, weit höher als Holz (LOI≈20-25%).
Brandschutzklassen:
PVC-Schaumplatten ohne Flammschutzmittelzusatz erreichen Klasse B2 (brennbar), verlöschen jedoch selbstständig nach Flammentfernung
Mit Phosphor-Stickstoff-Flammschutzmitteln erreichen sie Klasse B1 (schwer entflammbar) und erfüllen vollständig die Brandschutzanforderungen für Bauausstattungsmaterialien
Warnung zu Verbrennungsprodukten: PVC-Schaumplatten erzeugen bei Verbrennung im Brandfall Chlorwasserstoff (HCl)-Gas (weiß, stechender Geruch), das eine Rauchabzugs- und Belüftungsanlage erfordert. Die Verwendung in geschlossenen, kleinen Räumen ohne Belüftung wie Ankleidezimmern oder verschlossenen Lagerräumen wird nicht empfohlen. Empfohlen werden Einsatzbereiche mit Belüftungsmöglichkeiten wie Gewerbeflächen, Ausstellungsräume, Büros usw.
5.5 Chemische Beständigkeit
PVC-Schaumplatten haben eine gute Beständigkeit gegenüber den meisten Säuren, Laugen und Salzlösungen:
| Chemisches Medium | Beständigkeitsklasse | Beschreibung |
|---|---|---|
| Salzsäure (10%) | Ausgezeichnet | Keine Veränderung |
| Schwefelsäure (20%) | Ausgezeichnet | Leichte Verfärbung |
| Natriumhydroxid (10%) | Gut | Leichte Oberflächenaufhellung |
| Natriumchloridlösung | Ausgezeichnet | Keine Veränderung |
| Benzin/Kerosin | Mäßig | Kurzzeitiger Kontakt tolerierbar, langfristiger Kontakt führt zu Quellung |
| Aceton/Benzollösungsmittel | Schlecht | Löst auf oder verursacht starke Quellung, strikt verboten |
5.6 Umwelt- und Hygiene-Eigenschaften
Schwermetallgehalt (RoHS-Richtlinie): Nach vollständigem Ersatz von Bleistabilisatoren durch Calcium-Zink-Stabilisatoren liegen die Gehalte von Blei (Pb), Cadmium (Cd), Quecksilber (Hg) und sechswertigem Chrom (Cr⁶⁺) unter den RoHS-Grenzwerten (1000/100/1000/1000 mg/kg).
Formaldehydemission: PVC-Schaumplatten verwenden keine Harnstoff-Formaldehyd-Klebstoffe, die Formaldehydemission liegt auf "nicht nachweisbarem" Niveau – eine wirklich formaldehydfreie Platte.
VOC-Emission: Hochwertige Produkte haben eine TVOC-Emission ≤100μg/m³ (ISO 16000-6) ohne reizenden Geruch. In minderwertigen Produkten können zurückbleibende Vinylchloridmonomere oder Weichmacherverdampfungen Gerüche verursachen, die durch Geruchsprüfung (24 Stunden verschlossen bei 30°C) bewertet werden müssen.
VI. Oberflächenbehandlungstechnologien für PVC-Schaumplatten
6.1 Folienkaschierung
PVC-Dekorfolie (Dicke 0,1-0,3mm) wird mit Heißschmelzkleber auf die Schaumplattenoberfläche laminiert. Kaschierte Platten ermöglichen verschiedene Dekore (Holzmaserung, Steinoptik, Stoffmuster, Metalloptik usw.) mit reichen Oberflächeneffekten. Da das PVC-Material der Dekorfolie zum gleichen PVC-System wie das Substrat gehört, ist die thermische Ausdehnung gut abgestimmt, was Blasenbildung und Delamination erschwert. Geeignet für Innenverkleidungsplatten und Möbelpaneele.
Technische Punkte: Kaschierungstemperatur 120-150°C, Druck 0,3-0,6MPa, Geschwindigkeit 3-8m/min. Die Klebstoffschichtdicke sollte 0,03-0,05mm betragen; zu dünn führt zu schlechter Haftung, zu dick zu Klebstoffaustritt.
6.2 Heißtransferdruck
Mit einer Hochtemperatur-Sublimationstransferfolie (bedruckt mit Holz- oder Steinmustern) wird bei 180-220°C und unter Druck das Muster der Transferfolie durch Sublimation in die Oberflächenbeschichtung der Platte übertragen, wodurch klare, verschleißfeste Muster entstehen. Die Textur des Heißtransferdrucks ist "eingedrungen" und nicht "bedeckt", weniger kratzanfällig und wetterbeständiger als Folienkaschierung. Geeignet für Werbeplatten, Ausstellungsplatten und Innenverkleidungen.
Einschränkungen: Die Farbsättigung des Heißtransferdrucks ist nicht so gut wie bei der Folienkaschierung, und komplexe Texturen (wie synchronisierte Prägung) können nicht realisiert werden.
6.3 Spritzlackierung / Einbrennlackierung
Polyurethan (PU)- oder UV-härtende Beschichtungen werden auf die Schaumplattenoberfläche gesprüht, verlaufen, getrocknet oder UV-gehärtet, um hochglänzende/matte Beschichtungen zu bilden. Die Oberflächenhärte kann 2H-3H (Bleistifthärte) erreichen, der Glanzgrad ist von 10GU (matt) bis 95GU (hochglänzend) einstellbar. Geeignet für hochwertige Dekorplatten, Schranktüren und Lautsprecherpaneele.
Verfahrenspunkte: Vor dem Sprühen ist eine Oberflächenvorbehandlung (Entstauben → Entstatisierung → Grundierung) erforderlich. Nach dem Trocknen der Grundierung erfolgt Schleifen (400-600 Körnung Schleifpapier), dann Auftrag der Deckbeschichtung. UV-Lacke müssen in einem UV-Härtungsofen (Wellenlänge 365nm, Energie ≥800mJ/cm²) ausgehärtet werden.
VII. Verarbeitung und Anwendungen von PVC-Schaumplatten
7.1 Verarbeitungseigenschaften
PVC-Schaumplatten vereinen die Bearbeitbarkeit von Kunststoff mit der leichten Verarbeitbarkeit von Holz – ein "Universalbearbeitungsmaterial":
| Verarbeitungsmethode | Eignung | Verfahrenspunkte |
|---|---|---|
| Sägen | Ausgezeichnet | Empfohlen werden Hartmetall-Sägeblätter (60-80T Zähne), Drehzahl 3000-4000rpm, Vorschub 3-5m/min. Vermeiden Sie Schnellarbeitsstahl (HSS)-Sägeblätter |
| Gravieren | Ausgezeichnet | CNC-Gravurmaschinen für Hohlräume, Reliefs und 3D-Formgebung. Empfohlen werden ein- oder zweischneidige Spiralfräser, Drehzahl 18000-24000rpm, Vorschub 1500-2500mm/min |
| Bohren | Gut | Verwenden Sie Standard-Spiralbohrer (Spitzenwinkel 118°), Drehzahl 2000-3000rpm, Vorschub 0,1-0,2mm/U. Bohrer müssen scharf gehalten werden, um Überhitzung und Schmelzen der Platte zu vermeiden |
| Heißbiegen | Gut | Erhitzen Sie die Biegestelle mit einer Heißluftpistole (250-300°C), biegen und formen Sie nach dem Erweichen (minimaler Biegeradius etwa 5-8 Mal die Plattendicke). Nach dem Abkühlen behält die Form ihre Gestalt |
| Kleben | Gut | Verwenden Sie PVC-spezifische Klebstoffe (wie Neoprenkleber, PVC-Lösemittelkleber (Tetrahydrofuran-basiert)). Normale Weißleime oder Cyanoacrylat (Sekundenkleber) werden nicht empfohlen |
| Oberflächendruck | Gut | Geeignet für Siebdruck und UV-Flachbettdruck, keine spezielle Vorbehandlung erforderlich (einfache Oberflächenreinigung) |
7.2 Typische Anwendungsszenarien
| Anwendungsbereich | Spezifische Verwendung | Empfohlener Produkttyp | Auswahlgründe |
|---|---|---|---|
| Werbung & Ausstellung | Ausstellungsplatten, Leuchtkastenelemente, Beschilderung, Schaufenster | Freischaumplatte (Dichte 0,45-0,55) | Leicht und einfach zu installieren, ebene Oberfläche geeignet für UV/Siebdruck, niedrige Kosten |
| Möbelherstellung | Schrankplatten, Badmöbelplatten, Schrankrückwände, Möbeltüren | Celuka-Schaumplatte (Dichte 0,6-0,7) | Wasser- und feuchtigkeitsbeständig, dichte Oberfläche, folienkaschierbar/Heißtransferdruck für Holzimitatz, leicht zu verarbeiten |
| Bauausstattung | Innenwandpaneele, Decken, Trennwände, Tür- und Fensterverkleidungen | Celuka-Schaumplatte (Dichte 0,6-0,8) | B1-schwer entflammbar, Wärmedämmung, formaldehydfrei, bequeme Installation |
| Verkehrswesen | Zug-/Bus-/Schiffs-Innenwandpaneele, Decken, Gepäckablagen | Celuka-Schaumplatte (Hochdichte 0,7-0,8) | Leichtbau zur Gewichtsreduzierung, flammwidrig, Schalldämmung, feuchtigkeitsbeständig |
| Industrieller Korrosionsschutz | Chemieanlagen-Wandpaneele, Laborarbeitsplatten, Schutzplatten für Galvanikbäder | Celuka-Schaumplatte (Hochdichte 0,7-0,8) | Hervorragende Säure- und Laugenbeständigkeit, nicht rostend |
| Kühlhausisolierung | Kühlhaus-Innenwandpaneele, Kühlfahrzeug-Trennwände | Freischaumplatte (Dichte 0,45-0,55) | Niedrige Wärmeleitfähigkeit, nicht saugend, kältebeständig (-20°C ohne Versprödung) |
| Verpackung & Logistik | Recycelbare Mehrwegbehälter, Tabletts für elektronische Komponenten | Freischaumplatte (Dichte 0,4-0,5) | Leicht, stoßfest, wiederverwendbar, nicht hygroskopisch |
VIII. Häufige Qualitätsprobleme von PVC-Schaumplatten
8.1 Oberflächliche "Nadellöcher" und "Stippen"
Phänomen: Auf der Plattenoberfläche treten zahlreiche winzige Vertiefungen (Nadellochdurchmesser 0,1-0,5mm) oder dichte feine Erhebungen auf.
Ursachen:
Nadellöcher: Das vom Schaummittel freigesetzte Gas wird an der Plattenoberfläche nicht vollständig von der Schmelze umhüllt; Blasen platzen an der Oberfläche und bilden Vertiefungen
Stippen: Unvollständig plastifizierte PVC-Partikel ("Fischaugen") bleiben auf der Oberfläche zurück, oder durch ungleichmäßige Füllstoffverteilung gebildete Agglomerate
Verarbeitungstemperatur zu hoch, Schaummittel zersetzt sich zu schnell, Gasfreisetzung ist heftig und unkontrollierbar
Unzureichende Schaumreglerzugabe, Schmelzefestigkeit kann Blasenstabilität nicht aufrechterhalten
Lösungen: Extrudertemperaturgradient anpassen (Düsentemperatur um 5-10°C senken), Schaumreglerdosierung erhöhen (um 0,5-1,0 Teile erhöhen), Dispersionsgleichmäßigkeit beim Hochgeschwindigkeitsmischen verbessern.
8.2 Grobe oder ungleichmäßige Zellen
Phänomen: Im Plattenquerschnitt sind sichtbare Blasen mit Durchmesser >1mm zu erkennen, Zellen unterschiedlicher Größe, ungleichmäßige Dichteverteilung.
Ursachen:
Ungleichmäßige Schaummittelverteilung (unzureichende Mischzeit oder ungleichmäßige Mischtemperatur)
Schmelzetemperatur zu hoch, Schaummittel zersetzt sich zu schnell, weniger aber größere Blasenkeime
Unzureichende Schmelzefestigkeit, Blasen verschmelzen und platzen
Schaummittelpartikel zu grob, dadurch weniger Blasenkeime
Lösungen: Heißmischzeit verlängern (sicherstellen, dass Schaummittel vollständig auf PVC-Partikeloberflächen dispergiert ist), feinpartikuläres Schaummittel wählen (≤5μm), Schaumreglerdosierung erhöhen, Verarbeitungstemperatur entsprechend senken.
8.3 Ungleichmäßige Dicke / Dickentoleranz überschritten
Phänomen: Dickenunterschied an verschiedenen Positionen derselben Platte über ±0,3mm, oder deutliche Längsdickenschwankung.
Ursachen:
Unsachgemäße Düsenspaltjustierung (ungleichmäßige Lippenöffnung)
Schwankendes Aufblähverhältnis (instabile Extrusionsleistung oder Abzugsgeschwindigkeit)
Ungleichmäßige Kalibriererkühlung (Wasserdruck- oder Temperaturschwankungen)
Schwankende Abzugskraft des Abzugs (Kettenrutschen oder instabile Geschwindigkeit)
Lösungen: Düsenspalt regelmäßig kalibrieren (Spalt an verschiedenen Punkten mit Fühlerlehre messen, Lippenbolzen justieren), Kalibrierer-Kühlwasserkreislauf prüfen, abgenutzte Abzugsketten ersetzen, Synchronkontrolle von Extruderdrehzahl und Abzugsgeschwindigkeit prüfen.
8.4 Verwerfungsverformung
Phänomen: Bei Lagerung auf einer ebenen Fläche heben sich die vier Ecken oder die Mitte wölbt sich auf, die Ebenheitstoleranz wird überschritten.
Ursachen:
Unterschiedliche Kühlgeschwindigkeit auf Ober- und Unterseite der Platte (eine Seite kühlt zu schnell, die andere zu langsam)
Übermäßiger Schleifabtrag (einseitig über 0,5mm) stört das Spannungsgleichgewicht der Platte
Nicht flache Lagerung (senkrechte Lagerung verursacht Verformung durch Eigengewicht)
Ungleichgewicht der inneren und äußeren Gleitmittelanteile in der Rezeptur führt zu Eigenspannungen in der Platte
Lösungen: Sicherstellen, dass die Wassertemperaturen auf Ober- und Unterseite des Kalibriertanks übereinstimmen (Temperaturdifferenz ≤5°C), einseitigen Schleifabtrag auf ≤0,3mm begrenzen, Fertigplatten müssen flach mit Gewicht gelagert werden (auf jeden Stapel eine ebene schwere Platte legen), Verhältnis der inneren und äußeren Gleitmittel optimieren.
8.5 Oberflächenkratzer / Eindrücke
Phänomen: Sichtbare Kratzer, Eindrücke oder Walzenspuren auf der Plattenoberfläche.
Ursachen:
Fremdkörper (harte Partikel, Metallspäne) auf Abzugswalzen oder Kalibriereroberfläche
Plattenoberfläche während der Kühlformung zerkratzt (z.B. Grate an der Kalibrierer-Innenwand)
Oberflächenreibung bei nachfolgenden Handhabungsvorgängen
Lösungen: Abzugswalzen und Kalibrierer regelmäßig reinigen (täglich prüfen und säubern), Kalibrierer-Innenwand auf Spiegelfinish polieren (Ra≤0,8μm), PE-Schutzfolie (Dicke 30-50μm) zum Oberflächenschutz aufbringen.
IX. Technologische Entwicklungstrends von PVC-Schaumplatten
9.1 Mikroschaumtechnologie (Microcellular Foam)
Mittels überkritischer Fluidtechnologie (mit CO₂ oder N₂ als physikalischem Schaummittel) werden Mikroschaum-PVC-Platten mit Zelldurchmessern unter 50μm und Zelldichten über 10⁹ Zellen/cm³ hergestellt. Im Vergleich zum herkömmlichen chemischen Schäumen kann die Mikroschaumtechnologie eine geringere Dichte (bis zu 0,3g/cm³), höhere Festigkeit und bessere Oberflächenqualität erreichen. Sie befindet sich derzeit noch in der frühen Industrialisierungsphase, hauptsächlich begrenzt durch Investitionskosten und Prozesskontrollschwierigkeiten.
9.2 Funktionsmodifikation
| Funktionsrichtung | Technologischer Ansatz | Hauptanwendungen |
|---|---|---|
| Flammschutz-Upgrade | Zugabe von phosphor-stickstoffhaltigen halogenfreien Flammschutzmitteln (wie Ammoniumpolyphosphat (APP) + Pentaerythrit (PER) Intumeszenzsystem), Erreichen von Klasse B1 | Bauausstattung, Verkehrsmittel |
| Antibakteriell und Schimmelhemmend | Zugabe von Silberionen/Nano-Zinkoxid-Antibiotika (0,1-0,5%), Antibakterienrate ≥99% | Krankenhäuser, Lebensmittelindustrie, Badezimmer |
| Antistatisch | Zugabe von leitfähigem Ruß oder permanenten Antistatika, Oberflächenwiderstand ≤10⁹Ω | Elektronikverpackung, Reinräume |
| Verstärkungsmodifikation | Zugabe von Glasfasern oder Kohlenstofffasern (5-15%), Biegefestigkeit um 50-100% erhöht | Hochfeste Strukturkomponenten |
| Witterungsbeständigkeitsmodifikation | Zugabe von UV-Absorbern und gehinderten Amin-Lichtschutzmitteln (HALS), Farbtonerhalt ≥80% nach 1000 Stunden Xenonbogen-Alterung | Außenbau, Fahrzeug- und Schiffsinnenausstattung |
9.3 Grüne und kohlenstoffarme Entwicklung
Umweltfreundliche Stabilisatoren: Calcium-Zink-Verbundstabilisatoren haben Bleistabilisatoren praktisch vollständig ersetzt und gewährleisten RoHS-Konformität
Biobasierte Weichmacher: Epoxidiertes Sojaöl (ESO) ersetzt teilweise petrochemische Weichmacher, Zugabemenge 5-15 Teile
Recyclingmaterialnutzung: Post-Consumer-Recycling (PCR)-PVC-Materialien werden zunehmend in nicht sichtbaren Komponenten eingesetzt (wie Verpackungsplatten, Paletten)
Wasserbasierte/lösemittelfreie Beschichtungen: Wasserbasierte Beschichtungen ersetzen lösemittelbasierte Beschichtungen beim Sprühen, VOC-Emissionen um über 90% reduziert
9.4 Leichtbau und Hochleistung
Durch Strukturoptimierung (biomimetische Sandwichstrukturen, Wabenstrukturen) und Materialmodifikation (Entwicklung von PVC-Harzen mit hoher Schmelzefestigkeit) wird die Plattendichte bei Beibehaltung der mechanischen Eigenschaften weiter reduziert, um das ultimative Ziel "leichter, stärker, dünner" zu erreichen und Anwendungen in hochwertigen Bereichen wie Automobilleichtbau und Hochgeschwindigkeitszug-Innenausstattung zu erschließen.

JINDIWOOD · Engineered for Certainty — Jede PVC-Schaumplatte ist eine präzise Balance aus Leichtbau, Umweltschutz und Funktionalität.
Dieser Artikel ist eine Originalveröffentlichung von JINDIWOOD. Die Wiedergabe muss die Quelle angeben.