中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
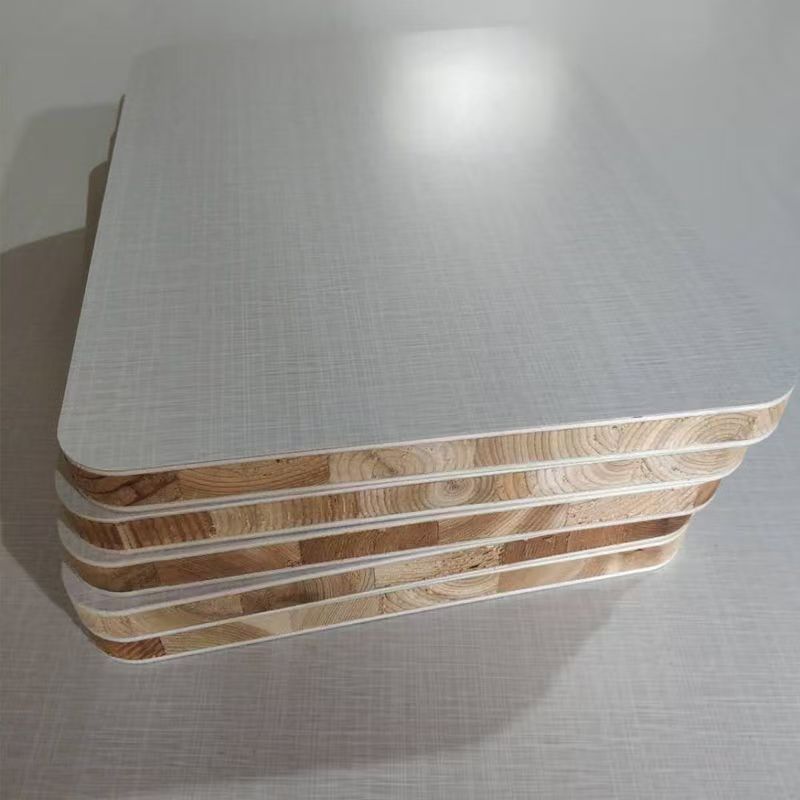
I. Grundkonzept von Brettschichtholz
Brettschichtholz (Abkürzung: Glulam), auch bekannt als Keilzinkenholz, Keilzinkenplatte oder Leimholz, zählt neben Holz-I-Trägern und Furnierschichtholz (LVL) zu den drei wichtigsten Ingenieurholzprodukten.
Glulam wird hergestellt, indem schmale, kurze Massivholzstücke nach Entfernung natürlicher Fehler wie Äste, Fäulnis und Risse mit Klebstoffen längs verbunden (typischerweise durch Keilzinkenverbindungen, ähnlich ineinandergreifenden Fingern), dann in der Breite verleimt und beidseitig geschliffen werden. Durch industrielle Verarbeitung werden kurze und kleine Massivholzstücke (die sonst nicht nutzbar wären) zu technischen Werkstoffen mit spezifischen Abmessungen und Formen verarbeitet — nach dem Prinzip "kleines Holz groß genutzt, minderwertiges Holz optimal genutzt."
Kernprinzip: Glulam ist die "industrielle Rekombination von natürlichem Massivholz." Es bewahrt alle ästhetischen und verarbeitungstechnischen Vorteile von Naturholz — Maserung, Farbe, Textur und Bearbeitbarkeit — während es durch "Fehlerentfernung + Keilzinkenverleimung + Breitenverleimung" die natürlichen Fehler von Massivholz (Äste, Risse, Verwerfungen, Verdrehungen) eliminiert und so Festigkeit, Stabilität und Abmessungen erreicht, die über die Grenzen von Naturrundholz hinausgehen.
Branchenstatus: Nach Angaben des China National Forest Products Industry Association überstieg die jährliche Produktion von Glulam in China 2025 15 Millionen Kubikmeter, wobei nichttragendes Glulam (Möbelqualität) über 70 % und tragendes Glulam (Bauqualität) etwa 30 % ausmachte. Glulam wird in Japan, Europa und Nordamerika seit über einem halben Jahrhundert verwendet und hat sich in China mit dem Aufschwung von Individualmöbeln und Holzbauweise rasant entwickelt.
JINDIWOOD Glulam-Produktpalette:
Nichttragendes Glulam (Möbelqualität): Verwendet umweltfreundliche Klebstoffe (MUF/MDI), erreichbare Umweltklassen von E0 bis ENF. Breite Anwendung in hochwertigen Möbeln, Küchen, Holztüren, Treppen usw.
Tragendes Glulam (Bauqualität): Verwendet Hochleistungsklebstoffe (PRF/MDI), erfüllt tragende Strukturanforderungen, eingesetzt in weitgespannten Holzbalken, Sporthallen, Brücken und anderen Ingenieurbauten.
II. Rohstoffsystem für die Herstellung
2.1 Rundholzauswahl — Von "natürlichen Fehlern" zum "Industrierohstoff"
Glulam hat eine deutlich höhere Rohstofftoleranz als Massivholz-Schnittware. Es kann kleine Durchmesser, krummes Holz, Astholz aus Natur- und Plantagenwäldern sowie minderwertige Rundhölzer nutzen, die bei der traditionellen Massivholzverarbeitung wegen Ästen, Rissen und Farbabweichungen aussortiert werden.
| Rohstofftyp | Quelle | Vorteile für Glulam | Typische Arten |
|---|---|---|---|
| Kleine Durchmesser (≤200mm) | Durchforstung, Sekundärwaldverbesserung | Kann keine langen Stücke (>2m) sägen, aber durch Keilzinkenverleimung zu großformatigen Platten verarbeiten | Pappel, Kiefer, Tanne |
| Krummes/fehlerhaftes Holz | Reste aus Natur- oder Plantagenernte | Traditionelles Schnittholz müsste krumme Teile abschneiden; Glulam kann krumme Teile durch Keilzinkenverleimung rekombinieren, Ausbeute 75-85% (weit über 40-50% bei traditionellem Schnittholz) | Eiche, Walnuss, Buche |
| Schnellwachsende Plantagen (Umtrieb 8-15 Jahre) | Großflächige Pflanzwälder | Weiches Holz, geringe Dichte (ca. 0,35-0,50g/cm³), breite Jahrringe, unzureichende natürliche Festigkeit — durch Keilzinkenverleimung und Schichtverleimung deutlich verbessert, für nichttragende Möbel | Pappel, Eukalyptus, Kiefer |
Artenauswahl und Anwendungsbereiche:
| Art | Dichte (g/cm³, luftgetrocknet) | Materialeigenschaften | Anwendungen |
|---|---|---|---|
| Kiefer (Pine) | 0,40-0,55 | Geradfaserig, mäßiger Harzgehalt, hervorragende Verklebungseigenschaften, hellgelbe Farbe | Tragendes Glulam (Bau), Möbelgerüste, Innenausbau |
| Pappel (Poplar) | 0,35-0,45 | Leicht und weich, helle Farbe, leicht zu trocknen und zu bearbeiten, aber geringere Festigkeit | Nichttragendes Glulam (Möbelteile, Türfüllungen, Bilderrahmen) |
| Buche (Beech) | 0,65-0,75 | Dicht und hart, feine Textur, extrem hohe Verklebungsfestigkeit, warme Farbe | Hochwertige Möbel, Küchen, Treppenstufen, hochfeste Träger |
| Eiche (Oak) | 0,65-0,85 | Extrem hohe Härte, attraktive grobe Maserung, gute Verrottungsbeständigkeit, hohe Klebeanforderungen (wegen Gerbsäure) | Hochwertige Möbel, Böden, Bauausstattung, Struktur/Dekor |
| Walnuss (Walnut) | 0,55-0,65 | Elegante Farbe (dunkelbraun), attraktive Maserung, Maßstabilität | Premium-Möbel, Musikinstrumente, Innenausstattung |
| Tanne/Fichte (Fir) | 0,35-0,45 | Leicht und weich, geradfaserig, leicht zu bearbeiten, gute Imprägnierbarkeit | Tragendes Glulam (Leichtbauweise), Verpackungsholz |
2.2 Feuchtigkeitsgehaltskontrolle — Kern der Glulam-Stabilität
Der Grund, warum Glulam eine bessere Maßstabilität als Naturmassivholz bietet, liegt in der präzisen Feuchtigkeitsgehaltskontrolle während der Produktion und der Beseitigung innerer Spannungen durch Keilzinkenverleimung:
Trocknung: Glulam-Produktion erfordert Trocknung des Rundholzes oder Schnittholzes auf 6-12% (endgültige Gleichgewichtsfeuchte), weit strenger als die 12-15% bei gewöhnlichen Massivholzmöbeln.
Trocknungsverfahren: Verwendung von Niedertemperatur-/Konventioneller Kamertrocknung (schrittweise Erwärmung 40-70°C) statt Hochtemperaturtrocknung, um Mikrorisse ("Oberflächenverhärtung") zu vermeiden. Benötigt 30-50% mehr Zeit als herkömmliche Trocknung.
Konditionierung: Vor Keilzinkenverleimung und Breitenverleimung müssen die Einzelteile 5-7 Tage unter konstanten Klimabedingungen (Temperatur 20±2°C, relative Luftfeuchtigkeit 65±5%) gelagert werden, um sicherzustellen, dass die Feuchtigkeitsgehaltsabweichung zwischen den Teilen ≤±1,5% beträgt. Dieser Schritt ist entscheidend — bei inkonsistentem Feuchtigkeitsgehalt entstehen im rekonstruierten Werkstoff unterschiedliche Spannungen (Schwinden/Quellen), die zu Verwerfungen oder Rissen führen.
Einfluss des Feuchtigkeitsgehalts auf Glulam-Eigenschaften:
| Feuchtigkeitszustand | Auswirkung |
|---|---|
| Zu trocken (<6%) | Erhöhte Sprödigkeit, geringere Keilzinken-Festigkeit, Neigung zum Ausbrechen bei der Bearbeitung, übermäßige Klebstoffaufnahme ("Trockenklebung"), reduzierte Klebfestigkeit |
| Optimal (6-12%) | Optimaler Bearbeitungs- und Verklebungszustand, maßstabil, optimale mechanische Eigenschaften |
| Zu feucht (>12%) | Verdampfung von Feuchtigkeit beim Verkleben erzeugt Blasen ("Schaumklebung"), geringere Keilzinken-Festigkeit, Schrumpfung/Rissbildung in trockener Umgebung, hohes Verformungsrisiko |
III. Kernverfahren von Glulam — Keilzinkenverleimung und Breitenverleimung
3.1 Keilzinkenverleimung — Von kurzen Stücken zu langen Werkstücken
Die Keilzinkenverleimung ist das zentrale Kernverfahren der Glulam-Herstellung. Ihr Wesen besteht darin, mehrere kurze Stücke (typischerweise 0,3-1,2m Länge) an den Enden mit zahnförmigen Profilen zu versehen, zu verleimen und längs zu verpressen, um endlos lange Werkstücke zu erhalten.
Konstruktionsprinzip der Keilzinkengeometrie:
Durch Fräsen einer Reihe von zahnförmigen Vorsprüngen und Aussparungen an den Holzenden (ähnlich ineinandergreifenden Fingern), Verleimung und Verpressung wird die Längsverbindung durch mechanischen Formschluss + Klebstoffaushärtung erreicht. Die Zahngeometrie muss folgende mechanische Anforderungen erfüllen:
| Zahnparameter | Typischer Wert (Möbel/Struktur) | Funktion & Einfluss |
|---|---|---|
| Zahnlänge (L) | 10-20mm (Möbel) / 20-40mm (Struktur) | Längere Zähne = größere Klebefläche, höhere Verbundfestigkeit. Strukturqualität erfordert längere Zähne für Sicherheitsreserven |
| Zahnbreite (B) | 3-6mm | Kleinere Breite = mehr Zähne (gleiche Länge), größere Klebefläche, aber höhere Bearbeitungspräzision |
| Zahnteilung (P) | 5-12mm | Beeinflusst Verzahnungsdichte und Klebstoffverteilung |
| Spitzenabstand (Δ) | 0,1-0,3mm | Platzreserve für Klebstoff. Zu klein → Klebstoffschicht zu dünn, Festigkeit mangelhaft; zu groß → Klebstoffschicht zu dick, "Klebstofflinie" nach Schrumpfung (beeinträchtigt Aussehen und Wasserbeständigkeit) |
| Zahnwinkel (α) | 5-15° | Beeinflusst "Keilwirkung" unter Zug. Kleinere Winkel = stärkere Keilwirkung, aber schwieriger zu bearbeiten |
Mechanische Verifizierung der Keilzinken-Festigkeit (EN 385 — Europäische Norm für tragende Keilzinkenverbindungen):
Die Bruchform im Zugversuch sollte überwiegend Holzausriss ≥75% zeigen (d.h. Bruch erfolgt hauptsächlich im Holz selbst, nicht in der Klebstoffschicht oder Zahnschnittstelle). Bei zu geringem Holzausriss (<50%) ist die Verklebungsqualität mangelhaft, mit Sicherheitsrisiken in tragenden Anwendungen.
Präzisionskontrolle bei der Keilzinkenverarbeitung:
Stirnflächenbeschneidung: Die Enden jedes kurzen Stücks werden gleichzeitig mit einer Doppelendfräsmaschine besäumt, um parallele und zur Längsrichtung senkrechte Enden sicherzustellen (Rechtwinkligkeitsabweichung ≤0,2mm). Andernfalls wird das verbundene Werkstück "gebogen" oder "verdreht."
Keilzinkenfräsen: Verwendung von Spezialfräsköpfen. Fräsgeschwindigkeit: 6000-8000rpm, Vorschub: 10-20m/min.
Klebstoffauftrag: Klebstoffauftrag auf die Zahnflächen (Walzen- oder Sprühverfahren), Auftragsmenge 150-250g/m² (Zahnfläche). Zuwenig → unzureichende Klebefläche, geringere Verbundfestigkeit; zu viel → Verschwendung und sichtbare "Klebstofflinien."
Längsverpressung: Verpressen der bestrichenen Stücke in einer Längspresse (Stirnpresse) mit Pressdruck typischerweise 5-15 MPa (je nach Holzart und Dichte), Presszeit 1-5 Sekunden. Zuwenig Druck → unvollständiger Zahneingriff ("lockere Verbindung"); zuviel Druck → zerstörte Zahnspitzen, Holzfaserschädigung.
Aushärtung und Konditionierung: Die verpressten Stücke müssen 8-24 Stunden unter kontrollierten Bedingungen lagern (je nach Klebstoff und Umgebungstemperatur), um vollständige Klebstoffaushärtung zu ermöglichen.
Festigkeitsbewertung der verbundenen Werkstücke (Zerstörende Prüfung):
Pro 1.000 keilgezinkte Teile wird 1 Teil für Biegeversuch (EN 408) und Zugversuch (EN 1194) entnommen, um Sicherheit ≥99% zu gewährleisten. Kriterien: Bruchlast ≥90% des Auslegungswerts, Bruch primär als "Holzausriss."
3.2 Breitenverleimung — Von schmalen zu breiten Platten
Nach der Keilzinkenverleimung werden die Werkstücke seitlich (in der Breite) zusammengefügt, um die gewünschte Plattenbreite zu erreichen.
| Verfahren | Merkmale | Anwendungen | Optisches Erscheinungsbild |
|---|---|---|---|
| Stoßfuge | Angrenzende Leisten werden gehobelt und direkt gefügt | Hochwertige Möbel mit durchgehender Maserung, minimal sichtbaren Fugen | Feine Fugenlinie (ca. 0,1-0,2mm), keine Klebstofflinie, natürlicher Maserungsübergang |
| Keilzinken-Breitenverleimung | Angrenzende Leisten werden seitlich verzahnt und quer verpresst | Anwendungen mit Querbelastungsanforderungen | Kleine Verzahnung sichtbar, dekorativ |
| Breitenverleimung | Angrenzende Leisten werden seitlich verleimt und quer verpresst | Standard-Möbelholz — Hauptverfahren | Sichtbare Klebstofflinie (ca. 0,1-0,3mm, etwas dunkler) |
Wichtige Qualitätskontrollpunkte:
Seitenpräzision: Geradheit ≤0,1mm/m nach dem Hobeln, sonst entstehen "Wellen" auf der Plattenoberfläche.
Farbabstimmung: Für Möbelqualität ΔE≤1,5 zwischen benachbarten Leisten. Tragende Qualität hat keine Farbanforderungen.
Feuchtigkeitskonsistenz: Abweichung ≤±1,5% vor dem Verleimen, sonst Rissgefahr.
3.3 Oberflächenbehandlung (Schleifen und Endbearbeitung)
Nach dem Verleimen wird die Rohplatte geschliffen:
Grobschliff (60-80 Körnung): Entfernt Klebstofflinien, Säge- und Bearbeitungsspuren.
Feinschliff (150-240 Körnung): Erzeugt glatte, gleichmäßige Oberfläche (Ra≤3,2μm).
Dickenkontrolle: Enddickentoleranz ±0,2mm, weit besser als bei Massivholz (±0,5-1,0mm).
IV. Klebstoffsysteme für Glulam
4.1 Klebstofftypen und Anwendungen
| Klebstofftyp | Anwendung | Eigenschaften | Umweltpotential | Aushärtung |
|---|---|---|---|---|
| MUF | Nichttragend (Innenmöbel) | Schnellhärtend, gute Festigkeit, moderate Kosten | E0 (≤0,025mg/m³) | Kalt 2-6h / Heiß 5-10min |
| API | Nichttragend/Leicht | Gute Wasserbeständigkeit, formaldehydfrei | ENF | Kalt 4-12h / Heiß 80-100°C |
| PRF | Tragend (Bau) | Extrem hohe Festigkeit, wetterbeständig, teuer | E0 | Raumtemperatur 8-24h |
| MDI | Tragend/nichttragend (formal-dehydfrei) | Formaldehydfrei, wasserbeständig, sehr fest, teuer | ENF/HENF | Heiß 3-15min / Kalt 12-24h |
| Epoxid | Sonderanwendungen | Höchste Festigkeit, chemikalienbeständig, sehr teuer | E0 | Kalt 24-72h |
4.2 Einfluss der Klebstoffe auf Glulam-Eigenschaften
| Klebstofftyp | Zugfestigkeit (MPa) | Nassfestigkeitserhalt | Wetterbeständigkeit | Anwendungen |
|---|---|---|---|---|
| MUF | 12-18 | ≥70% | Mäßig (nur Innen) | Innenmöbel, Küchen, Türen |
| API | 14-20 | ≥80% | Gut (kurz Außen) | Innen/Außen, Leichtbau |
| PRF | 18-25 | ≥90% | Hervorragend (lang Außen) | Träger, Brücken, Außenkonstruktionen |
| MDI | 20-28 | ≥90% | Hervorragend (lang Außen) | Tragend, Außenmöbel |
V. Klassifizierung und Güteklassen von Glulam
5.1 Nach Anwendung
| Kategorie | Code | Merkmale | Typische Anwendungen |
|---|---|---|---|
| Nichttragend (Möbel) | GL (Innen) | Fokus auf Optik, hohe Umweltklasse, moderate Mechanik | Massivholzmöbel, Küchen, Türen, Treppen, Arbeitsplatten |
| Tragend (Bau) | GL (Struktur) | Fokus auf Mechanik, Wetterbeständigkeit, geringere Optik | Weitgespannte Träger, Hallen, Brücken |
| Dekorativ | GL (Dekor) | Betonte Maserung, farbgleich, feine Fugen | Wandverkleidungen, Akzentwände, Decken |
5.2 Nach Optik (GB/T 21140-2024 — Nichttragend)
| Klasse | Fehlertoleranz | Anwendungen |
|---|---|---|
| Premium | Keine Äste, keine Risse, keine Verfärbung, feine Fugen (≤0,1mm) | Hochwertige Möbel, Arbeitsplatten, Türen, Zierleisten |
| Erste Wahl | Geringe Äste (≤10mm, ≤3/m), minimale Risse, leichte Farbabweichung | Standardmöbel, Küchen, Treppen |
| Qualität | Äste (≤20mm, ≤5/m), Risse (≤50mm), sichtbare Farbabweichung | Innenbauteile, nicht sichtbare Anwendungen |
VI. Technische Kernanforderungen
6.1 Physikalische und mechanische Anforderungen (Nichttragend, GB/T 21140-2024)
| Kennwert | Einheit | Anforderung | Prüfverfahren |
|---|---|---|---|
| Feuchtigkeitsgehalt | % | 6-12 | GB/T 17657 |
| Klebfestigkeit (Keilzinken) | MPa | ≥6,0 (Harth.) / ≥4,0 (Weichh.) | GB/T 17657 (Zugscherung) |
| Biegefestigkeit (MOR) | MPa | ≥30 (längs) | GB/T 17657 (3-Punkt) |
| Elastizitätsmodul (MOE) | MPa | ≥6000 (längs) | GB/T 17657 |
| Delamination | — | ≤5% | Tauchversuch (63±3°C) |
| Formaldehydabgabe | mg/m³ | E0 ≤0,025 / ENF ≤0,015 | GB/T 17657 (Kammer) |
Tragendes Glulam (GB/T 26899-2022 — Beispiele):
| Festigkeitsklasse | Biegung (MPa) | E-Modul (MPa) | Zug (MPa) | Druck (MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
6.2 Zugfestigkeit im Keilzinkenbereich
Der Keilzinkenbereich ist die "Schwachstelle" von Glulam mit 70-90% der faserparallelen Zugfestigkeit.
Maßnahmen zur Gewährleistung:
Zahngeometrie-Präzision innerhalb ±0,1mm
Hochzähe Klebstoffe (API/PRF)
Zerstörende Stichprobenprüfung (Holzausriss ≥75%)
VII. Oberflächenbehandlung und Beschichtung
7.1 Oberflächenvorbereitung
Glulam kann ohne Grundierung direkt beschichtet werden — es handelt sich um natürliches Massivholz ohne Porositätsprobleme.
Ablauf:
Feinschliff: 180-240 Körnung, Ra≤3,2μm
Entstaubung
Grundfarbanpassung (optional)
Beschichtung: PU, UV, Wasserlack, Hartöl oder Klarlack
7.2 Empfohlene Beschichtungen
| Beschichtung | Merkmale | Stil | Geeignete Klasse |
|---|---|---|---|
| Klarlack (PU/Wasser) | Natürliche Maserung, authentische Textur | Nordisch, Japanisch, Neo-Chinesisch | Premium/Erste |
| Offenporig (Hartöl) | Offene Poren, matte Oberfläche, extrem umweltfreundlich | Rustikal, Natur | Premium |
| Geschlossen (PU/UV) | Glatte Oberfläche, Glanz 10-95GU, kratzfest | Modern, Luxus | Alle |
| Farbiger Lack (PU/UV) | Deckt Holzfarbe, beliebige Farben | Modern, Individuell | Alle |
VIII. Anwendungsszenarien von Glulam
8.1 Möbelherstellung
| Anwendung | Empfohlene Klasse | Dicke (mm) | Begründung |
|---|---|---|---|
| Tischplatten | Premium (Eiche/Walnuss) | 25-40 | Großformat, fehlerfrei, maßstabil |
| Küchentüren | Erste Wahl | 18-22 | E0/ENF, besserer Feuchteschutz als MDF |
| Schrankböden | Erste Wahl | 18-25 | Hohe Biegefestigkeit, gute Nagelhaltekraft |
| Türgerüste | Erste Wahl (Kiefer/Tanne) | 30-40 | Maßstabil, leicht |
| Treppenstufen | Premium (Buche/Eiche) | 30-50 | Hochfest, verschleißfest, breit bis 500mm |
Vergleich Glulam vs. Massivholz:
| Kriterium | Glulam | Massivholz |
|---|---|---|
| Maximale Breite | Bis 1200mm | ≤300-400mm |
| Maximale Länge | Bis 6000mm | ≤2000-4000mm |
| Äste/Fehler | Entfernt | Vorhanden |
| Verwerfungsrisiko | Sehr gering | Hoch |
| Preis | Mittel | Hoch |
| Umweltklasse | Bis ENF | Natur |
8.2 Bauwesen
| Bauteil | Abmessung | Festigkeitsklasse | Merkmale |
|---|---|---|---|
| Weitspannende Träger | 6-30m Spannweite | GL24-GL32 | Hohe Festigkeit, leicht (1/6 von Stahlbeton) |
| Stützen | Höhe 3-12m | GL20-GL28 | Hohe Druckfestigkeit, gute Brandbeständigkeit |
| Bogenkonstruktionen | Spannweite 50-100m | GL28-GL32 | Elegant, schnelle Montage |
| Brücken | Spannweite 30-60m | GL32+ | Leicht, korrosionsbeständig, erdbebensicher |
8.3 Innenausbau
Wandverkleidungen: Großformat (600-1200mm breit, 2400-3000mm lang), durchgehende Maserung.
Decken: Dünn (12-18mm) als Lamellen oder Vollplatten.
Fenster-/Türfutter: Schlanke Profile (80-200mm), endlos durch Keilzinken.
Treppenstufen/Geländer: Breite bis 500mm, Länge bis 4000mm.
8.4 Spezialanwendungen
Musikinstrumente: Klavierresonanzböden (Fichte), Gitarrenhälse (Mahagoni/Ahorn).
Sportgeräte: Skier, Surfboards, Bowlingbahnen (Ahorn).
Modelle/Formen: Gussmodelle, Architekturmodelle (hohe Präzision).
IX. Häufige Qualitätsirrtümer
Irrtum 1: "Glulam ist nur zusammengeleimte Holzreste, schlechter als Massivholz."
Fakt: Glulam "upcyclet" minderwertiges Holz. Festigkeit und Stabilität übertreffen Naturholz mit Ästen, Rissen und anderen Fehlern.
Irrtum 2: "Glulam ist ungesund wegen Formaldehyd."
Fakt: Die Umweltklasse hängt allein vom Klebstoff ab — MUF (E0) und MDI (ENF) sind weit verbreitet. ENF liegt sogar unter natürlicher Holzabgabe.
Irrtum 3: "Keilzinken brechen leicht."
Fakt: Unter normalen Möbellasten (5-10kg/m²) hat die Verbindung 4-6-fache Sicherheit. Tragende Anwendungen verwenden längere Zähne (20-40mm) und Hochleistungsklebstoffe.
Irrtum 4: "Glulam ist teuer und hat schlechtes Preis-Leistungs-Verhältnis."
Fakt: Glulam kostet nur 40-60% von Massivholz gleicher Spezifikation, ist stabiler und reparierbar.
X. Technologische Entwicklungstrends
10.1 Ausbau tragender Glulam-Anwendungen
Mit Chinas "Holzbau Allgemein Norm" (GB 55005) von 2023 und den "Dual Carbon"-Zielen wächst der Holzbau in China. Tragendes Glulam in weitgespannten öffentlichen Bauten, mehrstöckigen Wohnbauten und Hybridkonstruktionen wird bis 2030 um über 50% zunehmen.
10.2 Formaldehydfrei und grüne Fertigung
MDI im nichttragenden Glulam: Mit steigender inländischer Produktion wird ENF-Glulam zum Standard.
Biobasierte Klebstoffe: Lignin- und Tanninklebstoffe in Pilotphase, 5-10 Jahre bis zur Marktreife.
Wasserlacke: Anteil stieg von unter 20% (2020) auf über 45% (2025), VOC-Emissionen drastisch reduziert.
10.3 Hochleistung und Individualisierung
Hochfestes Glulam (>GL35): Durch hochfeste Arten (Eukalyptus, Birke, Akazie) und optimierte Zahngeometrie.
Glulam-LVL-Hybrid: Kombination mit Furnierschichtholz für höhere Festigkeit und größere Spannweiten.
Kundenspezifische Fertigung: Übergang von Massenproduktion zu "kleinen Chargen, vielen Varianten."
10.4 Digitale und intelligente Qualitätskontrolle
Akustische Inline-Prüfung: Zerstörungsfreie Prüfung jedes Keilzinkens mittels Spannungswellen- oder Ultraschallverfahren — 100% Vollprüfung.
KI-Farbautomatik: Farbklassifizierung mit maschinellem Sehen und Deep Learning für optimale Farbgleichmäßigkeit.
Digitale Rückverfolgbarkeit: Jedes Produkt erhält QR-Code/RFID mit allen Rohstoff- und Produktionsdaten.

JINDIWOOD · Engineered for Certainty — Jedes kurze Holzstück, das durch Keilzinkenverleimung neu zusammengefügt wird, schafft eine solide Grundlage für die Stabilität von Möbeln und die Sicherheit von Bauwerken.
Dieser Artikel ist eine Originalveröffentlichung von JINDIWOOD. Die Wiedergabe muss die Quelle angeben.