中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
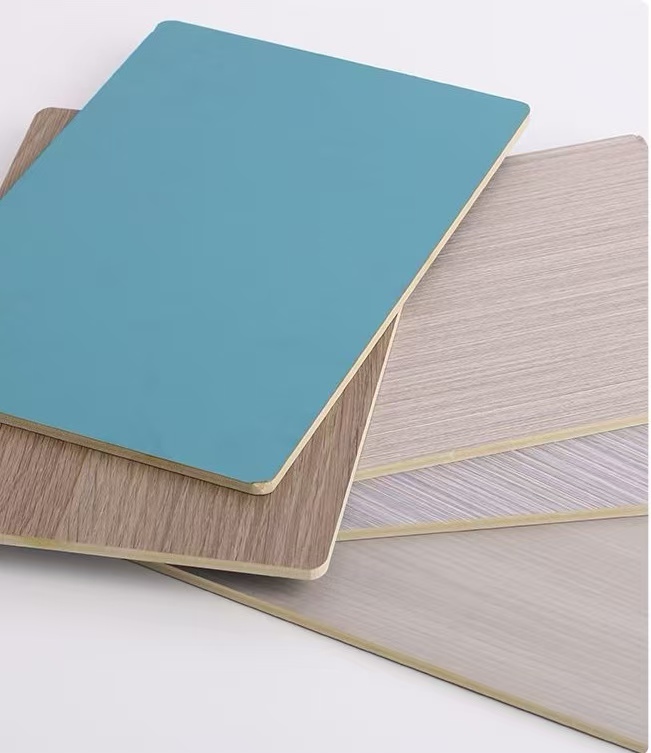
— Vom UV-Härtungsprozess zur umweltfreundlichen Oberfläche – Die neue Generation „lackfreier dekorativer Platten“ entschlüsselt
I. Grundkonzept von Melaminharz-Imprägnierpapier
Die fachlichere Bezeichnung für Melaminharz-Imprägnierpapier lautet „Melaminharz-Imprägnierpapier“ (MIP) , im Volksmund auch „Melaminpapier“, „Imprägnierpapier“ oder „Dekorpapier“ genannt. Es handelt sich um ein halbgehärtetes Dekormaterial, das durch Tränkung von Dekorbasispapier mit Melaminharz, Trocknung und Zuschnitt hergestellt wird.
Es ist selbst kein Endprodukt, sondern ein Zwischenmaterial für die Dekoration von Holzwerkstoffplatten. Unter hohem Druck und bei hoher Temperatur schmilzt, fließt, vernetzt und härtet das Harz im Melaminpapier aus und verbindet sich fest mit dem Plattenmaterial (Spanplatte, MDF, Sperrholz usw.), wodurch eine verschleißfeste, hitzebeständige, schmutzabweisende und farbenreiche dekorative Schutzschicht entsteht. Nach diesem Prozess wird aus der gewöhnlichen Holzwerkstoffplatte die uns bekannte melaminbeschichtete Platte (umgangssprachlich „lackfreie Platte“ oder „Öko-Platte“) für Möbel, Küchen und Böden.
MIP = Basispapier + Melaminharz
| Begriff | Definition | Form | Verwendung |
|---|---|---|---|
| Dekorbasispapier (Rohpapier) | Aus Zellstoff, Titandioxid usw. hergestelltes Industrieapier, harzfrei | Rollenpapier (ähnlich dickem Druckpapier) | Träger für Imprägnierung, Bedruckung mit Mustern oder einfarbige Unterlage |
| Melaminharz-Imprägnierpapier | Halbfertigprodukt nach Tränkung und Trocknung des Basispapiers mit Harz | Rollenpapier (Harzgehalt ca. 100–200 %, versteift, spröde, leicht klebrig) | Direkt zum Verpressen mit Platten |
Kernprinzip: MIP ist ein Verbund aus „Dekorpapier + Harz“. Es trägt das Muster (Ästhetik) und bietet durch die Harzhärtung physikalischen Schutz (Leistung) – das Schlüsselmaterial für „lackfreie“ Verfahren.
Branchenstatus und -volumen:
Laut Statistik des Dekorpapierausschusses der China National Forest Products Industry Association überstieg die jährliche Produktion von Melamin-Imprägnierpapier in China im Jahr 2025 2,8 Mio. Tonnen (ca. 19 Mrd. m²), was mehr als 65 % der weltweiten Gesamtproduktion entspricht. China ist damit der größte Produzent und Verbraucher. Davon entfallen etwa 55 % auf Plattenmöbel, 20 % auf Laminatböden, 15 % auf Küchen-/Badmöbel und 10 % auf sonstige dekorative Anwendungen.
JINDIWOOD als Plattenhersteller hat ein tiefes Verständnis für die Papierqualität: Wir verwenden hochwertiges MIP, um hervorragende Dekoreffekte und physikalische Eigenschaften zu gewährleisten und langlebige, ästhetische Platten zu liefern.
II. Klassifizierung von Melamin-Imprägnierpapier
2.1 Nach Basispapiertyp
| Basispapiertyp | Funktion | Flächengewicht (g/m²) | Merkmale | Anwendungen |
|---|---|---|---|---|
| Bedruckbares Dekorpapier | Trägt Druckmuster (Holz, Stein, Stoff) | 70–100 | Gute Saugfähigkeit, hohe Deckkraft, Tiefdruck (Register ≤0,15 mm) | Plattenmöbel, Küchen, Holztüren (reiche Muster, Mainstream) |
| Uni-Dekorpapier | Einfarbig | 80–120 | Farbintensiv, hohe Deckkraft, strenge Farbkontrolle (ΔE≤0,5) | Unimöbel, Büromöbel, Innenausstattung (minimalistisch) |
| Deck- Verschleißpapier | Bietet Verschleißfestigkeit (enthält Al₂O₃) | 40–60 (dünn) / 80–120 (dick) | Enthält α-Al₂O₃, Verschleißfestigkeit bis 4000–10000 Umdrehungen | Laminatböden (Kernanwendung), hochverschleißfeste Möbel |
| Ausgleichspapier (Unterseite) | Unterseitig verpresst, um Spannungen auszugleichen und Verwerfung zu verhindern | 40–60 | Kein Druck, nur imprägniert, für symmetrische Strukturen | Laminatböden, Plattenmöbel (verhindert Verbiegen) |
| Kantenbeschichtungs- Basispapier | Für Kantenanleimer | 60–100 | Bedruckt und imprägniert, zu Rollen geschnitten | Kantenanleimer (passend zu Platten) |
| Hochschärfepapier | Spezialverfahren (Beschichtung + hochtransparentes Harz) für klarere Muster | 80–110 | Hohe Transparenz, zeigt Details (besonders dunkle Holzmaserungen) | Hochwertige Möbel, exklusive Küchen, Luxus-Vitrinen |
2.2 Nach Oberflächenglanz (nach dem Verpressen)
| Typ | Glanzgrad (GU, 60°) | Merkmale | Stil |
|---|---|---|---|
| Hochglanz | ≥85 (bis 95+) | Spiegeleffekt, starke visuelle Wirkung, aber fingerabdruckanfällig, hohe Substratebeneitsheit erforderlich | Moderne Minimalistik, Luxus, Gewerbeflächen |
| Matt | ≤15 | Weiche Oberfläche, reflexionsarm, feine Haptik, weniger Fingerabdrücke, hochwertiger | Nordisch, Japanisch, Neo-Chinesisch, Kinderzimmer |
| Halbmatt (Satin) | 25–50 | Zwischen Hochglanz und Matt, mäßiger Glanz | Schlicht modern, Büromöbel |
2.3 Nach Prägetyp (Synchronprägung / Registerprägung)
| Prägetyp | Technisches Prinzip | Effekt | Kostenstufe |
|---|---|---|---|
| Synchronprägung | Pressplattenstruktur exakt auf Druckmuster ausgerichtet (Abweichung ≤0,5 mm) | Äußerst realistisch, Holzgefäße und Steinadern fühlbar, kaum von echtem Holz/Stein zu unterscheiden | Höchste |
| Nicht-synchron (regelmäßig) | Regelmäßige geometrische Muster (z. B. Leinen, Karo, Leder) ohne Abstimmung auf Muster | Regelmäßige Oberfläche, gröber, für Industrial- oder modernes Design | Mittel |
| Keine Prägung (glatt) | Spiegelglatte Pressplatte, völlig glatte Oberfläche | Hochglanz-/Mattglatte Oberfläche, moderne Anmutung | Mittel |
| Tiefprägung (3D, Tiefe ≥0,15 mm) | Höhere Temperatur und Druck, Tiefe ≥0,15 mm | Starke haptische Wirkung, Holzgefäße „eingesenkt“, ausgeprägte 3D-Wirkung | Hoch |
2.4 Nach Umweltklasse
| Klasse | Formaldehyd-Emission (Kammerverfahren, mg/m³) | Harztyp | Anwendungen |
|---|---|---|---|
| E1 | ≤0,050 (GB 18580-2025 verbindlich) | Standard-MF-Harz | Allgemeine Möbel (nicht für Kinder, nicht für Schlafzimmer) |
| E0 | ≤0,025 | Niedrigmolares MF + Formaldehydfänger | Mittel- bis hochwertige Möbel, Innenausbau |
| ENF | ≤0,015 | Ultra-niedrigmolares Harz + effizienter Fänger | Kindermöbel, Schlafzimmer, Krankenhäuser, Schulen |
| HENF (Null-Formaldehyd) | ≤0,015 (alle Werte erfüllt) | Optimiertes MUF-Co-Kondensationsharz (freies Formaldehyd nahe Null) | Hochwertige Wohnungen, ganzheitliche Raumausstattung |
III. Rohstoffsystem von MIP
3.1 Basispapier – die „Gene“ der Basisleistung
(wichtige Kennwerte: Flächengewicht, Zugfestigkeit, Nassfestigkeit, Opazität, Cobb-Wert, Aschegehalt, Glätte, Farbabweichung)
3.2 Melaminharz – der „Kern“ der physikalischen Eigenschaften
Melaminharz ist ein duroplastisches Harz, das durch Polykondensation von Melamin und Formaldehyd unter alkalischen Bedingungen entsteht. Es ist der wesentliche Grund für die Härtbarkeit, Verschleißfestigkeit, Hitzebeständigkeit und Schmutzabweisung.
(Schlüsselparameter: Festkörpergehalt, Viskosität, pH-Wert, freier Formaldehydgehalt, Aushärtezeit, M/F-Verhältnis. Modifikationen: Harnstoff-Co-Kondensation, Caprolactam/Diglycol-Zugabe, Formaldehydfänger, Nano-SiO₂/Al₂O₃-Zugabe.)
IV. Herstellungsprozess von MIP
Verfahrensablauf:Basispapier abrollen → 1. Imprägnierung → Dosiermesswalzen → 1. Trocknung → 2. Imprägnierung (Deckschicht) → 2. Dosierung → 2. Trocknung → Kühlung → Schneiden/Aufwickeln → Qualitätskontrolle → Fertigrollen
Wichtige Schritte:
1. Imprägnierung: Papier durchläuft das Harzbad (25–35 °C) mit 10–40 m/min. Harzaufnahme: 60–100 % des Basispapiergewichts.
Dosierung: Überschüssiges Harz auspressen für gleichmäßige Verteilung.
1. Trocknung: 3 Zonen (80–120 °C / 120–160 °C / 100–130 °C). Restflüchtige Stoffe auf 5–8 % kontrolliert; Vorhärtungsgrad: 20–40 %.
2. Imprägnierung (Deckschicht): Auftrag von höherkonzentriertem Harz (50–60 %) auf die bedruckte Seite, Zugabe von Verschleißmitteln (Al₂O₃), Anti-Fingerprint-Mitteln usw. Deckmenge: 10–25 g/m² (trocken).
2. Trocknung & Kühlung: Restflüchtige 5–7 %, auf Raumtemperatur abkühlen.
Schneiden & Aufwickeln: Auf 1220/1240 mm Breite schneiden, mit Antihaft-Zwischenlagen aufwickeln, in Aluminiumverbundbeuteln verpacken.
Wichtige Qualitätskontrollpunkte: Harzgehalt, flüchtige Stoffe, Vorhärtungsgrad, Aussehen, Breite, Verzug.
V. Kern-Technische Spezifikationen
5.1 Harzgehalt (Imprägnierungsgrad)
Bedruckbares Papier: 120–160 % (hell) / 130–180 % (dunkel)
Uni-Papier: 130–180 %
Deckpapier: 180–250 %
Ausgleichspapier: 100–150 %
5.2 Flüchtiger Anteil
4–6 % (schnelles Pressen, Bodenbelag)
6–8 % (konventionell, Möbel/Küchen – am häufigsten)
8–10 % (dicke Platten oder Kaltpressung)
5.3 Vorhärtungsgrad
Optimal: 20–40 %. Zu hoch = schlechte Haftung; zu niedrig = Blasenbildung.
5.4 Fließfähigkeit
Gemessen bei 150 °C; typische diagonale Ausdehnung 120–160 mm.
5.5 Verschleißfestigkeit (nur Deckpapier)
AC1: ≥2000 Umdrehungen (Schlaf-/Arbeitszimmer)
AC2: ≥3000 Umdrehungen (Wohnzimmer)
AC3: ≥4000 Umdrehungen (Büro, Laden)
AC4: ≥6000 Umdrehungen (Einkaufszentrum, Restaurant)
AC5: ≥8000 Umdrehungen (Flughafen, Messehalle)
VI. Verpressverfahren
6.1 Parameter
Presstemperatur: 180–210 °C
Pressdruck: 2,5–4,0 MPa
Pressdauer: 8–15 s (Kurzzyklus) / 30–60 s (Langzyklus)
6.2 Übliche Verfahren
LPL (Niederdrucklaminat): 185–200 °C, 2,5–3,5 MPa, 8–15 s → Plattenmöbel, Küchen.
HPL (Hochdrucklaminat): 150–180 °C, 4,0–6,0 MPa, 30–60 s → Brandschutzplatten, hochverschleißfest.
Kontinuierlich (CPS) → Massenproduktion (Bodenbelag, große Platten).
6.3 Wahl der Pressplatte
Spiegelplatte → Hochglanz (≥85 GU)
Matt/Satinplatte → Matt (≤15 GU)
Synchronplatte → realistische Holz-/Steinoptik
Regel-Prägeplatte → industrieller / moderner Stil
3D-Tiefprägeplatte → Antik- / 3D-Effekt
VII. Häufige Qualitätsirrtümer und Fakten
(Widerlegt: Heller = besser; höhere Verschleißfestigkeit = immer besser; dicker = besser; Melaminplatten seien ungesund.)
VIII. Vergleich mit anderen Dekormaterialien
(Verglichen mit PVC-Folie, Holzfurnier, Lackierung, HPL hinsichtlich: Härte, Verschleißfestigkeit, Hitzebeständigkeit, Fleckenbeständigkeit, Farbvielfalt, Öko-Potenzial, Kosten, Realismus.)
IX. Zukünftige Technologietrends
9.1 Höchste Realitätstreue (Synchron + Digitaldruck)
Registergenauigkeit verbessert sich von ±1,0 mm auf ±0,3 mm.
Digitaldruck (≥1200 dpi, 50–100 m/min) ermöglicht Kleinserien-Kundenspezifisch.
3D-Tiefe ≥0,25 mm.
9.2 Funktionalisierung
Antibakteriell / antiviral (Ag⁺/ZnO, ≥99,9 % Wirksamkeit).
Anti-Fingerprint (fluorpolymerhaltige Additive).
Thermochrom / photochrom.
9.3 Umweltfreundlich & CO₂-arm
Biobasiertes Melaminharz (Lignin/Tannin ersetzt 10–30 % Formaldehyd).
Niedertemperatur-Härtung (140–160 °C, Energieeinsparung 15–25 %).
Biologisch abbaubare Additive (PCL).
9.4 Digitalisierung & intelligente Produktion
KI-Fehlererkennung (CNN + Kameras, 0,1 mm Präzision, ≥95 % Genauigkeit).
Digitales Rezeptmanagement (vollständige Rückverfolgbarkeit).
Flexible Produktion (Farbwechsel von 2–4 h auf 15–30 min verkürzt).
JINDIWOOD · Engineered for Certainty
Jedes präzise imprägnierte und perfekt verpresste Blatt Dekorpapier zeichnet eine sichere Zukunft für die Ästhetik und Langlebigkeit Ihres Zuhauses.