中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
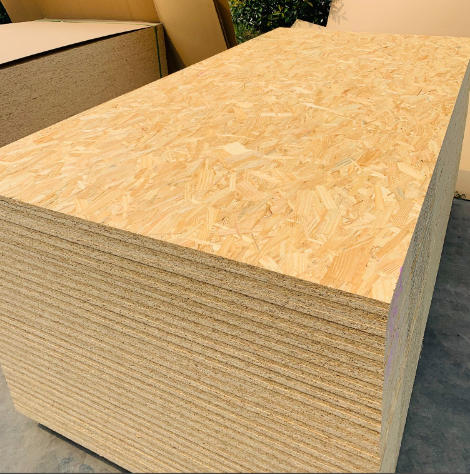
I. Grundkonzept und geschichtliche Entwicklung von OSB
OSB (Oriented Strand Board) ist eine neue Art von Strukturplatte, die aus schwachem Durchmesserholz, Durchforstungsholz, schnell wachsendem Holz oder Kernholz hergestellt wird, das mit Spezialmaschinen zu Spänen (Strands) bestimmter Abmessungen verarbeitet, getrocknet, geleimt, gerichtet (Oriented) und bei hohen Temperaturen heißgepresst wird.
1.1 Entwicklungsgeschichte
Die Forschung und Entwicklung von OSB begann in den 1960er Jahren in den USA, wobei die technologischen Wurzeln auf die frühere Waferboard zurückgehen – eine Platte, die aus zufällig orientierten flachen Holzspänen gepresst wurde. In den 1970er Jahren, mit der Reifung der gerichteten Streutechnologie und der Anwendung von Isocyanat (MDI)-Klebstoffen in der Holzindustrie, wurde das moderne OSB offiziell geboren.
In den 1980er Jahren begann die großtechnische industrielle Produktion von OSB in den USA und Kanada, wobei es schrittweise einige Sperrholzanwendungen in Baukonstruktionen ersetzte. Im Jahr 2025 überstieg die weltweite Jahresproduktion von OSB 35 Millionen Kubikmeter, wobei der nordamerikanische Markt über 70 % der weltweiten Produktion ausmachte, Europa etwa 20 % und Asien sowie andere Regionen etwa 10 %.
Die Entwicklung von OSB in China begann relativ spät, erst nach 2000 wurden Produktionslinien eingeführt. In den letzten Jahren jedoch, mit Durchbrüchen bei der inländischen MDI-Klebstofftechnologie, steigenden Umweltstandards und politischen Maßnahmen zur Förderung von „Bambus statt Holz“ und „Stroh statt Holz“, befindet sich die OSB-Industrie Chinas in einer Phase schnellen Wachstums.
JINDIWOOD hat OSB strategisch in sein Produktportfolio aufgenommen und deckt mehrere Güteklassen ab – von trockenen Universaltypen bis hin zu tragenden Typen für feuchte Bedingungen – und erfüllt damit vielfältige Anforderungen von Baukonstruktionen bis hin zu hochwertigen Möbeln.
II. Rohstoffsystem für die OSB-Herstellung
2.1 Holzrohstoffe
OSB hat deutlich andere Rohstoffanforderungen als Sperrholz und MDF – es benötigt keine vollständigen Furniere oder feine Fasern, sondern Späne bestimmter Abmessungen. Daher kann OSB minderwertige Rohstoffe verwenden, die für die traditionelle Plattenindustrie schwer zu nutzen sind, wie Schwachholz, Astholz und Durchforstungsholz, und erreicht dabei eine extrem hohe Materialausnutzungsrate.
| Holzart | Eigenschaften | Hauptanbaugebiete | Geeignete Produkte |
|---|---|---|---|
| Espen (Aspen) | Leichtes, weiches Holz, helle Farbe, gleichmäßige Späne, hervorragende Verklebungseigenschaften | Nordamerika, China | Innen-OSB/1, OSB/2, möbeltaugliche Produkte |
| Kiefer (Pine) | Hohe Festigkeit, mäßiger Harzgehalt, gute Wasserbeständigkeit | Nordamerika, Europa, China | Tragendes OSB/3, OSB/4, Bauschalen |
| Eukalyptus (Eucalyptus) | Hohe Dichte, hohe Festigkeit, schnellwachsend | Südamerika, Südchina | Tragendes OSB, hochwertige Strukturplatten |
| Birke (Birch) | Dichtes Holz, feine Oberfläche, extrem hohe Festigkeit | Nordeuropa, Russland | Hochwertiges möbeltaugliches OSB, Dekoruntergründe |
| Mischlaubhölzer | Ausgewogene Gesamteigenschaften, geringere Kosten | Weltweit | Universelles OSB |
Technische Anforderungen von OSB an Rohstoffe:
Stammdurchmesser: 100-400 mm (hauptsächlich Schwachholz und Durchforstungsholz)
Stammfeuchte: 30-60 % (sofortige Verarbeitung nach der Ernte, keine langwierige natürliche Trocknung erforderlich)
Rindenanteil: ≤3 % (Rinde beeinträchtigt die Klebfestigkeit und die Farbgleichmäßigkeit der Platte; wird durch Schälmaschinen entfernt)
Vergleich der Rohstoffausnutzungsraten:
| Plattentyp | Ausnutzungsrate | Erläuterung |
|---|---|---|
| Sperrholz | ca. 40-50 % | Erfordert großdimensionierte, fehlerfreie Stämme |
| MDF | ca. 70-75 % | Rohstoffe sind Holzverarbeitungsreste |
| OSB | ca. 80-85 % | Kann Schwachholz und Astholz nutzen; fast das gesamte Holz wird in Späne umgewandelt |
2.2 Klebstoffsysteme – Die Kernkompetenz von OSB
Aufgrund seiner hohen Anforderungen an Klebfestigkeit und Wasserbeständigkeit unterscheidet sich OSB in der Klebstoffauswahl von anderen Holzwerkstoffen.
| Klebstofftyp | Anwendung in OSB | Eigenschaften | Umweltklasse |
|---|---|---|---|
| MDI (Isocyanat) | Hauptwahl (hochwertiges OSB) | Formaldehydfrei, hervorragende Wasserbeständigkeit, schnelle Aushärtung, hohe Klebfestigkeit (bis 2,0-3,0 MPa), Klebstoffanteil ca. 3-5 % | ENF/HENF |
| Phenolharz (PF) | Traditionelle Wahl (einige nordamerikanische OSB) | Hervorragende Wasserbeständigkeit, geringere Kosten als MDI aber höher als MUF, dunkle Farbe (dunkelbraune Klebstofflinie) | E0 |
| MUF (Melamin-modifiziertes UF) | Geringe Anwendung (niedrige Innenqualität) | Mäßige Feuchtigkeitsbeständigkeit, geringere Kosten | E1/E0 |
| MDI+PF-Mischung | Spezialanwendungen | Balanciert Kosten und Leistung | E0/ENF |
Technische Vorteile von MDI-Klebstoff in OSB:
Formaldehydfreie Emission: MDI-Klebstoff (Diphenylmethandiisocyanat) enthält selbst kein Formaldehyd und setzt nach der Aushärtung kein Formaldehyd frei. Dies ist der grundlegende Grund, warum OSB die ENF-Klasse (≤0,015 mg/m³) und sogar die HENF-Klasse (Null Formaldehydzusatz) erreichen kann.
Schnelle Aushärtung: MDI-Klebstoff kann bei Heißpresstemperaturen (180-220 °C) innerhalb von 30-60 Sekunden vernetzen und aushärten, wesentlich schneller als PF-Klebstoff (3-5 Minuten). Dies bedeutet, dass mit MDI-Klebstoff gebundenes OSB im gleichen Heißpresszyklus eine höhere Produktionseffizienz erreicht.
Hervorragende Wasserbeständigkeit: Das nach der Aushärtung von MDI-Klebstoff gebildete Polyurethan-Vernetzungsnetzwerk hat eine extrem hohe Hydrolysebeständigkeit und wird selbst nach Eintauchen in kochendes Wasser kaum abgebaut. Dies macht es zur idealen Klebelösung für OSB/3- und OSB/4-Produkte.
Flexible Klebstoffschicht: MDI-Klebstoff hat nach der Aushärtung eine gewisse Elastizität und passt sich gut an die Schrumpf- und Dehnungsbewegungen der Holzspäne an, wodurch das Risiko von Klebstoffschichtrissen durch Spannungskonzentration verringert wird.
Anwendungsanforderungen für MDI-Klebstoff:
Aufgrund der extremen Empfindlichkeit von MDI-Klebstoff gegenüber Feuchtigkeit (es kann mit Wasser unter Bildung von Kohlendioxid und Harnstoffverbindungen reagieren) erfordern seine Anwendung und der Heißpressprozess in der OSB-Produktion strengere Kontrollen als PF-Klebstoff:
Die Spanfeuchte muss vor dem Eintritt in den Leimauftrag streng auf 3-6 % kontrolliert werden
Die geleimten Späne müssen innerhalb von 2-4 Stunden gestreut und heißgepresst werden, um eine Vorreaktion des MDI-Klebstoffs unter Feuchtigkeitseinwirkung zu vermeiden
Die Heißpresstemperatur muss ≥190 °C betragen, um eine vollständige Aushärtung des MDI-Klebstoffs zu gewährleisten
2.3 Hilfsadditive
Paraffinemulsion (Wasserabweiser): Zugabe von 0,5-1,5 % des ofentrockenen Span-Gewichts zur Reduzierung der Dickenquellung durch Wasseraufnahme
Trennmittel: Aufsprühen auf die Heißpressplattenoberflächen (vor jedem Pressvorgang) zur Vermeidung von Anhaftungen der Platten an den Pressplatten
Farbmittel (optional): Geringe Mengen (typischerweise 0,1-0,3 %) werden den Oberflächenspänen zugesetzt, um die Plattenfarbe zu verbessern
III. Strukturdesign und technische Prinzipien von OSB
3.1 Dreischichtige Orientierungsstruktur – Das „Skelett“ von OSB
Das zentrale technische Merkmal von OSB ist seine dreischichtige Orientierungsstruktur, die auch der Ursprung des Namens „Oriented Strand Board“ ist:
| Schicht | Spanausrichtung | Dickenanteil | Funktion |
|---|---|---|---|
| Deckschichten | Ausgerichtet in Plattenlängsrichtung | Je 15-20 % (insgesamt 30-40 %) | Verbessert die Längsbiegefestigkeit und den Elastizitätsmodul, bietet glatte Oberflächen |
| Kernschicht | Ausgerichtet in Plattenquerrichtung | 60-70 % | Verbessert die Querbiegefestigkeit, gleicht Längs-Quer-Unterschiede aus, erhöht die Plattendicke |
Mechanische Prinzipien der Orientierungsstreuung:
Holz ist ein anisotropes Material – die Zugfestigkeit in Faserrichtung ist 10-30 Mal höher als quer zur Faserrichtung. OSB erreicht durch gezielte Steuerung der Spanausrichtung eine „maximale Festigkeit in der gewünschten Richtung.“
In OSB:
Längsorientierte Deckschichten: Gewährleisten extrem hohe Biegefestigkeit und Steifigkeit in Längsrichtung, was der Lastrichtung von Balken, Stützen und Bodenplatten im Bauwesen entspricht.
Querorientierte Kernschicht: Erhöht die Festigkeit in Querrichtung, gleicht die mechanischen Eigenschaften in beiden Richtungen aus und vermeidet das „Schwachrichtungs“-Problem von Massivholz.
Einfluss der Orientierungsverhältnisse auf die Platteneigenschaften:
| Deckschicht-Verhältnis (L:Q) | Kernschicht-Verhältnis (L:Q) | Längs-Biegefestigkeit (MPa) | Quer-Biegefestigkeit (MPa) | L/Q-Verhältnis |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2,5-2,8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1,8-2,2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1,3-1,6 |
In der praktischen Produktion wird das Längs-Quer-Festigkeitsverhältnis von OSB typischerweise zwischen 1,5 und 2,5 gehalten, um eine ausreichende Längstragfähigkeit zu gewährleisten, ohne dass die Querfestigkeit zu niedrig wird und zu Längsrissen führt.
3.2 Strukturvergleich von OSB mit anderen Holzwerkstoffen
| Plattentyp | Strukturmerkmale | Mechanische Eigenschaften | Materialausnutzung |
|---|---|---|---|
| OSB | Orientierte, längliche Späne, abwechselnd längs-quer gestreut | L/Q-Festigkeitsverhältnis steuerbar (1,5-2,5), hohe Gesamtleistung | 80-85 % |
| Sperrholz | Mehrere Furniere rechtwinklig gekreuzt verleimt | Ausgeglichenes L/Q-Festigkeitsverhältnis (1,0-1,3), höchste Festigkeit | 40-50 % |
| Spanplatte | Zufällig gestreute Späne, keine Richtung | Isotrop, geringere Festigkeit | 85-90 % |
| MDF | Zufällig verteilte Fasern, gleichmäßig und dicht | Isotrop, glatteste Oberfläche | 70-75 % |
IV. Fertigungsprozess von OSB
4.1 Verfahrensablauf
Entrinden der Stämme → Spanherstellung → Nassspansilo → Trocknung → Siebung (Trennung von Deck-/Kernspänen)
  → Leimauftrag (Deckschicht + Kernschicht, unterschiedliche Rezepturen) → Orientierte Streuung (dreischichtig)
  → Vorpressen → Heißpressen → Besäumen & Schleifen → Klassierung & Verpackung → Fertigprodukt
4.2 Technische Details der einzelnen Verfahrensschritte
Schritt 1: Entrinden und Spanherstellung
Die Stämme werden in einer Trommelschälmaschine entrindet (Rindenanteil ≤3 %) und dann in einen Scheiben- oder Trommelflaker gegeben, der die Stämme zu flachen Spänen bestimmter Abmessungen zerspannt.
Die Spandimensionen sind einer der entscheidenden Faktoren für die OSB-Qualität:
| Spantyp | Länge (mm) | Breite (mm) | Dicke (mm) | Schlankheitsgrad (L/D) |
|---|---|---|---|---|
| Deckspäne | 70-150 | 10-25 | 0,5-0,8 | 100-250 |
| Kernspäne | 50-100 | 5-15 | 0,5-0,8 | 80-150 |
Bedeutung des Span-Schlankheitsgrades: Je größer der Schlankheitsgrad der Späne, desto signifikanter ist der Verstärkungseffekt nach der Orientierungsstreuung. Lange, dünne Späne übertragen Lasten besser und verbessern Festigkeit und Steifigkeit der Platte. Zu lange Späne verringern jedoch die Streugleichmäßigkeit, zu kurze Späne verlieren den Orientierungsverstärkungseffekt.
Wichtige Kontrollpunkte bei der Spanherstellung:
Messer-Schärfe des Flakers: Abgenutzte Messer erhöhen die Span-Oberflächenrauheit und beeinträchtigen die Klebstoffbenetzung und Klebfestigkeit
Geometrische Konsistenz der Späne: Längenabweichung ≤±15 mm, Breitenabweichung ≤±5 mm, Dickenabweichung ≤±0,1 mm
Nassspanfeuchte: Ca. 30-50 % beim Verlassen des Flakers; sofortige Zuführung zum Trockner
Schritt 2: Spantrocknung
Die nassen Späne werden in Einzelgang-Rotationstrocknern getrocknet. Die Wärmequelle ist typischerweise ein Heißluftofen, der Biomasse (Rinde, Schleifstaub) verbrennt, mit Heißlufttemperaturen von 160-220 °C.
Feuchte nach der Trocknung (vor Leimauftrag): 3-6 %
Trocknereinlasstemperatur: 200-220 °C (Deckspäne) / 160-180 °C (Kernspäne, zur Vermeidung von Übertrocknung und Bruch)
Trocknerauslasstemperatur: 80-100 °C
Trocknungsdauer: 2-5 Minuten
Bedeutung der Trocknungstemperaturkontrolle:
Zu hohe Temperatur (>220 °C): Oberflächenverkohlung der Späne, Verdunkelung, Festigkeitsverlust („Überbrennung“), MDI-Klebstoff kann keine chemischen Bindungen mit übermäßig verkohlten Holzfasern eingehen
Zu niedrige Temperatur (<150 °C): Spanfeuchte zu hoch (>8 %), MDI-Klebstoff reagiert während des Leimauftrags und der Heißpressung mit Wasser unter Bildung von CO₂-Bläschen, was zu „wabenartigen“ Defekten im Inneren der Platte führt
Die getrockneten Späne werden durch mechanische Siebsysteme klassifiziert, wobei Späne, die den Anforderungen für Deck- und Kernschicht entsprechen, in getrennte Silos geleitet werden.
Schritt 3: Leimauftrag
Deck- und Kernspäne werden getrennt in Hochgeschwindigkeitsmischern (Leimauftragsmaschinen) verarbeitet. MDI-Klebstoff wird durch Hochdruck-Zerstäubung zugegeben, gleichzeitig werden Paraffinemulsion (Wasserabweiser) und Trennmittel eingesprüht.
| Parameter | Deckspäne | Kernspäne |
|---|---|---|
| Leimauftragsmenge (MDI / ofentrockenes Span-Gewicht) | 4-6 % | 3-5 % |
| Paraffinzugabe (ofentrockenes Span-Gewicht) | 0,5-1,0 % | 0,5-1,5 % |
| Feuchteerhöhung nach Leimung | +2-3 % | +2-3 % |
| Gesamtfeuchte nach Leimung (vor Streuung) | 6-9 % | 6-9 % |
Leimgleichmäßigkeitsprüfung: Am Ausgang der Leimauftragsmaschine werden Proben entnommen. Mit der Lösungsmittelmethode (Eintauchen der Späne in Dichlormethan zur Auflösung der Klebstoffschicht, gefolgt von UV-spektrophotometrischer Messung der MDI-Konzentration im Lösungsmittel) oder NIR-Spektroskopie wird die Klebstoffabdeckung und -gleichmäßigkeit auf den Spanoberflächen geprüft. Akzeptanzkriterien: Abdeckung ≥95 %, Variationskoeffizient ≤10 %.
Schritt 4: Orientierte Streuung – Der Kernprozess von OSB
Die geleimten Deck- und Kernspäne werden getrennt durch mechanische Orientierungsstreuer (oder Luftstrom-Orientierungsstreuer) zu einem dreischichtigen Mattenaufbau gestreut.
Funktionsprinzipien der Orientierungsstreuer:
Mechanische Orientierung: Die Späne gleiten über vibrierende Orientierungsleisten (oder -kämme); längliche Späne richten sich automatisch entlang der Leistenrichtung aus und erreichen so eine orientierte Anordnung.
Luftstrom-Orientierung: Die Späne werden im Luftstrom suspendiert; die Orientierung wird durch die richtende Wirkung des Luftstroms und die aerodynamischen Eigenschaften der Späne erreicht (Späne mit großem Schlankheitsgrad richten sich im Luftstrom automatisch in Strömungsrichtung aus).
Elektrostatische Orientierung: Die Späne werden im elektrostatischen Feld polarisiert und richten sich in Feldrichtung aus (derzeit weniger gebräuchlich).
Dreischichtiger Streuvorgang:
Unterschicht (untere Deckschicht): Erste Schicht Deckspäne (längsorientiert) auf ein kontinuierlich laufendes Stahlband gestreut, Dicke ca. 3-8 mm
Kernschicht: Kernspäne (querorientiert) auf die Unterschicht gestreut, Dicke ca. 60-70 % der Gesamtmattendicke
Oberschicht (obere Deckschicht): Zweite Schicht Deckspäne (längsorientiert) auf die Kernschicht gestreut, gleiche Dicke wie die Unterschicht
Die gestreute Matte hat etwa die 2,5- bis 3,5-fache Dicke der fertigen Platte (z. B. bei einer 18 mm dicken Platte beträgt die Mattendicke etwa 50-65 mm); das Aufblähverhältnis wird durch die Heißpressung gesteuert.
Schritt 5: Vorpressen und Heißpressen
Vorpressen: Die Matte wird bei 0,5-1,0 MPa vorgepresst, wodurch etwa 30-50 % der Luft aus der Matte entfernt wird, um die Dichte und die Anfangsfestigkeit der Matte zu verbessern, damit sie ohne Zerfall in die Heißpresse überführt werden kann. Vorpresszeit: 15-30 Sekunden.
Heißpressen: Die Matte gelangt in eine Mehr-Etagen-Heißpresse (typischerweise 12-20 Etagen, mit verstellbaren Pressspalten) oder eine kontinuierliche Flachpressanlage (CPS, für die Großserienproduktion), wo unter hoher Temperatur und hohem Druck die Klebstoffaushärtung, die Plattenverdichtung und die Dickenkalibrierung abgeschlossen werden.
| Heißpressparameter | Typischer Wert | Auswirkung auf die OSB-Qualität |
| :--- | :--- | :--- | :--- |
| Heißpresstemperatur | 190-220 °C (MDI); 160-190 °C (PF) | Zu hoch → Spanverkohlung („Anbrennen“), innere Risse; zu niedrig → unvollständige MDI-Aushärtung, Klebfestigkeit nicht erreicht |
| Flächenpressdruck | 2,5-4,5 MPa | Zu hoch → Spanzerstörung, übermäßige Dichte, Faserverschwendung; zu niedrig → unzureichende Verdichtung, lockere Platte, geringe Festigkeit |
| Heißpresszeit | 4-10 Minuten (abhängig von der Dicke, typischerweise 0,5-0,8 min/mm) | Zu kurz → unvollständige MDI-Aushärtung im Kern („untergehärteter Kern“), deutliche Rückfederung; zu lang → geringe Produktionseffizienz, thermische Spandegradation |
Wichtige Kontrollpunkte während der Heißpressung (entscheidend für MDI-Aushärtequalität):
Temperaturgradient: Die Mattenoberfläche erreicht die Zieltemperatur (190 °C+) innerhalb von 30-60 Sekunden; die Kerntemperatur muss innerhalb von 3-5 Minuten auf ≥170 °C ansteigen, um eine vollständige MDI-Aushärtung im Kern zu gewährleisten. Ein zu großer Temperaturunterschied (Oberfläche ausgehärtet, Kern nicht) führt zu „oberflächengehärteten, aber kernungehärteten“ Defekten.
Dampfentlüftung: Die Verdampfung von Feuchtigkeit aus den Spänen erzeugt während der Heißpressung erheblichen Dampf; dieser muss durch das Entlüftungssystem rechtzeitig abgeführt werden, da sonst Blasen oder „Dampfexplosionen“ im Inneren der Platte entstehen, die zu Blasenbildung oder Delamination führen.
Schritt 6: Besäumen, Schleifen und Klassierung
Besäumen: Die Rohplatten werden auf Standardabmessungen (1220×2440 mm oder 2440×1220 mm) besäumt, wobei 25-50 mm pro Seite entfernt werden.
Schleifen: Die Plattenoberflächen werden auf Breitbandschleifmaschinen geschliffen (Vorschliff + Feinschliff), um eine gleichmäßige Dicke und glatte Oberflächen zu erzielen. Der Schleifabtrag beträgt typischerweise 0,3-0,6 mm (beide Seiten zusammen). Der Schleifstaub wird als Brennstoff für den Heißluftofen (Biomasseenergie) gesammelt, wodurch die Wärmeenergie recycelt wird.
Klassierung: Die optische Klassierung erfolgt nach der nationalen Norm GB/T 41715-2022 Oriented Strand Board und unterteilt die Platten in die Klassen Premium, Erste Wahl und Qualität.
Optische Klassierungsanforderungen für OSB (GB/T 41715-2022):
| Optischer Mangel | Premium-Anforderungen | Erste-Wahl-Anforderungen | Qualitäts-Anforderungen |
|---|---|---|---|
| Oberflächliche Klebstoffflecken (Fläche/Anzahl) | Geringfügig, insgesamt ≤3 Stellen | 3-6 Stellen erlaubt | 6-10 Stellen erlaubt |
| Oberflächliche Eindrücke/Vertiefungen (Tiefe) | ≤0,1 mm | ≤0,2 mm | ≤0,5 mm |
| Oberflächliche Ölverschmutzung (Fläche) | Nicht erlaubt | ≤1 cm² (≤2 Stellen pro Platte) | ≤2 cm² (≤5 Stellen pro Platte) |
| Kanten-/Eckenschäden (Tiefe/Länge) | Nicht erlaubt | ≤5 mm | ≤10 mm |
| Verwerfung (diagonal) | ≤0,5 % | ≤0,8 % | ≤1,2 % |
| Blasen/Delamination | Nicht erlaubt | Nicht erlaubt | Nicht erlaubt |
V. OSB-Klassifizierung und Gütestandards
5.1 Klassifizierung nach Tragfähigkeit und Nutzungsbedingungen (GB/T 41715-2022)
| Klasse | Vollbezeichnung | Nutzungsbedingungen | Tragfähigkeitsanforderungen | Typische Anwendungen |
|---|---|---|---|---|
| OSB/1 | Nichttragende Platten im Trockenzustand | Innen, Jahresmittel 20 °C, relative Luftfeuchte ≤65 % | Keine Tragfähigkeitsanforderungen | Innenausbau, Möbelrückwände, Lautsprechergehäuse |
| OSB/2 | Tragende Platten im Trockenzustand | Innen, Jahresmittel 20 °C, relative Luftfeuchte ≤65 % | Kurzzeitige statische Belastungen | Innenwände, Möbelstrukturteile, Regalböden |
| OSB/3 | Tragende Platten im Feuchtzustand | Innen oder halb-außen, schwankende Feuchte (65-85 % r.F.) | Kurzzeitige statische Belastungen | Außenwandbeplankung, Dachschalung, Fußbodenbeplankung (feuchte Bedingungen) |
| OSB/4 | Schwerlast-tragende Platten im Feuchtzustand | Innen oder halb-außen, schwankende Feuchte (65-85 % r.F.) | Langzeitige dynamische Belastungen | Schwerlastböden, Fabrikhallenböden, Baukonstruktionsteile |
Wesentliche Unterschiede zwischen OSB/3 und OSB/4:
Beide können unter feuchten Bedingungen verwendet werden, aber OSB/4 hat ein besseres Langzeit-Kriechverhalten (Verformungszunahme unter Dauerlast) als OSB/3. OSB/4 erfordert einen 20-Jahres-Langzeitkriechfaktor ≤1,8 (gemäß ASTM D6815), um sicherzustellen, dass die Durchbiegungsgrenzwerte der Tragwerksplanung auch nach jahrzehntelanger kontinuierlicher Nutzung eingehalten werden. Für OSB/3 gibt es keine verbindlichen Langzeitkriechanforderungen.
5.2 Klassifizierung nach Oberflächenzustand
| Oberflächentyp | Merkmale | Hauptanwendungen |
| :--- | :--- | :--- | :--- |
| Unbehandeltes OSB | Behält natürliche Maserung und Farbe der orientierten Späne | Tragende Anwendungen, industrielle Anwendungen (nicht sichtbare Teile) |
| Geschliffenes OSB | Geschliffene Oberfläche, glatt und eben | Möbeluntergründe, Lack-/Beschichtungsuntergründe |
| Beschichtetes OSB | Mit Melaminpapier, Furnier oder Lack beschichtet | Hochwertige Möbel, Innenausbau, Gewerbeflächen |
| Feuchtigkeitsbeständiges OSB (Spezialbehandlung) | Erhöhter Wasserabweiser-Anteil oder Oberflächenbeschichtung | Hochfeuchte Umgebungen, Badezimmer, Keller |
5.3 Klassifizierung nach Umweltklasse
Aufgrund der Verwendung von MDI-formaldehydfreiem Klebstoff sind die Umweltklassen von OSB natürlicherweise überlegen gegenüber herkömmlichen Holzwerkstoffen mit Harnstoff-Formaldehyd-Klebstoff:
ENF-Klasse (≤0,015 mg/m³): Verwendet reinen MDI-Klebstoff, kein Formaldehyd zugesetzt. Die gesamte JINDIWOOD OSB-Serie erreicht diese Klasse.
HENF-Klasse (≤0,015 mg/m³, mit Benzol, VOC und mehreren anderen Indikatoren im Rahmen): MDI-Klebstoff + vollständig saubere Produktion (einschließlich VOC-Kontrolle).
E0-Klasse (≤0,025 mg/m³): OSB-Produkte mit PF-Klebstoff (Phenolharz) oder mit Verbundklebstoffsystemen.
JINDIWOOD-Verpflichtung: Alle OSB-Produkte verwenden MDI-formaldehydfreien Klebstoff und erreichen stabil die ENF-Klasse und darüber.
VI. Technische Kernanforderungen von OSB
6.1 Physikalische und mechanische Leistungsanforderungen (GB/T 41715-2022)
| Leistungskennwert | Einheit | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Biegefestigkeit (MOR) — längs | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| Biegefestigkeit (MOR) — quer | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| Elastizitätsmodul (MOE) — längs | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Elastizitätsmodul (MOE) — quer | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| Querzugfestigkeit (IB) | MPa | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Dickenquellung (24h Wasserlagerung) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Feuchtegehalt | % | 5-12 | 5-12 | 5-12 | 5-12 |
JINDIWOOD OSB Interne Standards: Alle Kennwerte übertreffen die nationalen Normanforderungen, mit einer Längs-Biegefestigkeit ≥35 MPa (OSB/3), was die Zuverlässigkeit in Baukonstruktionen und möbeltragenden Anwendungen gewährleistet.
6.2 Nagelhaltekraft
Die Nagelhaltekraft ist ein weiterer signifikanter Vorteil von OSB, der aus seinen intern orientierten langen Spänen und der gleichmäßigen Dichteverteilung resultiert.
OSB-Nagelhaltekraft-Messwerte (gemäß GB/T 17657):
| Prüfgröße | OSB/3 (18 mm) | Spanplatte (18 mm) | Sperrholz (18 mm) |
|---|---|---|---|
| Flächen-Nagelhaltekraft (senkrecht) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| Kanten-Nagelhaltekraft (Kantenrichtung) | 800-1200 N | 300-600 N | 1200-2000 N |
Die Nagelhaltekraft von OSB ist geringfügig niedriger als bei Sperrholz (aufgrund der kontinuierlichen Furnierfasern von Sperrholz, die eine stärkere Verankerung bieten), aber deutlich besser als bei Spanplatten (2-3 Mal), mit besonders hervorragender Kanten-Nagelhaltekraft (starke Verankerungswirkung der querorientierten Kernspäne), was klare Vorteile bei Gebäudeverbindungsknoten und Möbelbeschlagbefestigungen bietet.
Prüfverfahren für die Nagelhaltekraft:
Eine Holzschraube (Länge 50 mm, Durchmesser 3,5 mm) wird in das Prüfstück eingedreht (Eindringtiefe 15 mm), und eine Universalprüfmaschine zieht sie axial heraus, wobei die maximale Ausziehkraft aufgezeichnet wird. Die Prüfpunkte auf der Fläche liegen im Mittelbereich der Platte (unter Vermeidung von Spanenden); die Prüfpunkte an der Kante liegen 25 mm vom Rand entfernt.
6.3 Maßstabilität
Der lineare Ausdehnungskoeffizient von OSB (bei Feuchteänderung) beträgt 0,02-0,03 % (pro 1 % Feuchteänderung), etwa die Hälfte von Spanplatten, und die Längs- und Querausdehnungsunterschiede sind auch geringer als bei Sperrholz. Dies führt dazu, dass die Maßänderungen von OSB (Risse, Schrumpfung, Ausdehnung) während der Nutzung geringer sind als bei anderen Holzwerkstoffen, was es besonders geeignet für Anwendungen mit hohen Maßgenauigkeitsanforderungen macht (z. B. lasergekantete Möbel, Vorhangfassadenmontage).
VII. Oberflächenbehandlung und Dekorationstechnologien für OSB
7.1 Direktverwendung (unbehandeltes OSB)
Unbehandeltes OSB zeigt die natürliche Maserung und das Schichtgefüge der Späne und bietet einen einzigartigen industriellen ästhetischen Stil („exposed structure“-Stil), der von Designern moderner minimalistischer, industrieller und nordischer Stilrichtungen geschätzt wird. Unbehandelte OSB-Oberflächen können mit transparentem Klarlack oder Hartöl (OSB-spezifisch) beschichtet werden, um natürliche warme Farbtöne und Textur zu präsentieren. Nachteile sind die Oberflächenporosität (Spalten zwischen den Spänen), die hohe Beschichtungsaufnahme (ca. 200-300 g/m², 2-3 Mal so hoch wie bei MDF) und die relativ hohe Oberflächenrauheit (Ra ca. 8-15 μm), was es für hochwertige Lackierungen ungeeignet macht.
7.2 Lackierung
Geschliffenes unbehandeltes OSB kann lackiert werden, erfordert jedoch eine Versiegelungsgrundierung (zum Füllen von Mikroporen zwischen den Spänen, um die Decklackaufnahme zu reduzieren) und eine Maserungsfüllung. Daher sind die Lackierkosten für OSB deutlich höher als für MDF (ca. 30-50 % höher). Geeignet für Projekte, die nicht kostenempfindlich sind, aber eine natürliche Holzoptik anstreben.
7.3 Beschichtung
Melaminbeschichtung (Hochdruckbeschichtung): Melaminimprägniertes Papier wird bei hoher Temperatur und hohem Druck (180-200 °C, 2,5-3,5 MPa) auf die OSB-Oberfläche gepresst. Geeignet für die Möbelherstellung und Innenausstattung, mit hervorragenden Oberflächeneigenschaften, und das OSB-Substrat verleiht dem Endprodukt eine besondere Kantentextur (dekorativer Effekt mit Spanstruktur).
Furnierbeschichtung: Naturfurnier wird auf die OSB-Oberfläche aufgebracht, um einen Massivholz-Effekt zu erzielen. Geeignet für hochwertige Möbel und Innenausstattung.
HPL/CPL-Beschichtung: Hochdruck-Schichtstoff oder kontinuierlicher Schichtstoff, verwendet in Gewerbeflächen und öffentlichen Gebäuden mit hohen Verschleißfestigkeitsanforderungen.
Wichtige Punkte der OSB-Oberflächenvorbereitung vor der Beschichtung (Ursachen von Beschichtungsdelamination und Lösungen):
Die OSB-Oberfläche muss fein geschliffen werden (240-320 Körnung Schleifbänder), um die Oberflächenrauheit auf Ra≤3,2 μm zu reduzieren
Oberflächenstaub muss nach dem Schleifen entfernt werden (Hochdruckluft oder elektrostatische Entstaubung), da sonst Staubschichten zwischen Beschichtungspapier und Spänen zu schlechter Haftung führen
Oberflächenaktivierung (Plasmabehandlung oder Grundierung) innerhalb von 2 Stunden vor der Beschichtung zur Erhöhung der Benetzbarkeit der OSB-Oberfläche
VIII. Anwendungsszenarien von OSB
8.1 Baukonstruktionen
OSB ist eines der am häufigsten verwendeten Holzwerkstoffe in Baukonstruktionen in Nordamerika und Europa und wird in Holzrahmen- und Leichtstahlkonstruktionen weit verbreitet eingesetzt:
| Anwendungsbereich | Empfohlene Klasse | Typische Dicke (mm) | Funktion |
|---|---|---|---|
| Dachschalung | OSB/3 | 11-15 | Trägt Dachlasten und Schneelasten, bietet Dachuntergrund |
| Fußbodenbeplankung | OSB/3 oder OSB/4 | 15-22 | Trägt Nutzlasten, bietet ebenen Bodenuntergrund |
| Wandbeplankung (Schubwand) | OSB/2 oder OSB/3 | 9-12 | Bietet Widerstand gegen Seitenkräfte (Windlasten, Erdbebenlasten), erhöht die Gesamtsteifigkeit des Gebäudes |
| Schalung (Betonschalung) | OSB/3 (beschichtet) | 15-18 | Betonierform, 8-15 Wiederverwendungszyklen |
| I-Träger-Steg | OSB/3 | 9-12 | Steg von Holz-I-Trägern, verbindet Ober- und Untergurt |
Installationshinweise für Bau-OSB:
3-5 mm Dehnungsfugen zwischen den Platten (zur Anpassung an Temperatur-Feuchte-Änderungen)
Schrauben/Nagelabstände: 150-200 mm an den Rändern, 300-400 mm innerhalb der Platten
Muss in Verbindung mit Bauabdichtungen verwendet werden, um langes Eintauchen in Wasser zu verhindern (OSB ist feuchtigkeitsbeständig, aber nicht wasserdicht)
8.2 Möbelherstellung
OSB wird aufgrund seiner hervorragenden mechanischen Eigenschaften und einzigartigen dekorativen Wirkung zunehmend in der Möbelherstellung eingesetzt:
| Möbeltyp | Anwendungsbereiche | Empfohlene Klasse | Auswahlgründe |
|---|---|---|---|
| Plattenmöbel | Schrankseiten, Regalböden, Rückwände | OSB/2 (beschichtet) | Starke Nagelhaltekraft, gute Tragfähigkeit, verformungsbeständig |
| Büromöbel | Tischplatten, Bücherregalböden, Aktenschränke | OSB/3 (beschichtet) | Hohe Festigkeit und Steifigkeit, kann schwere Lasten langfristig tragen |
| Kindermöbel | Bettbretter, Schränke, Schreibtische | OSB/2 (ENF) | Null Formaldehyd, sicher und gesund |
| Küchenmöbel | Korpusse, Türkernmaterial | OSB/3 (feuchtigkeitsbeständig) | Gute Feuchtigkeitsbeständigkeit, Maßstabilität, hohe Dauerhaftigkeit |
| Lautsprechergehäuse | Gehäuse, innere Trennwände | OSB/2 | Gleichmäßige Dichte, hohe innere Dämpfung (gute Schallabsorption), überlegene akustische Eigenschaften gegenüber MDF |
Zusammenfassung der OSB-Vorteile in Möbeln:
Tragfähigkeit: Unter 600 mm Spannweite, 200 kg/m² Last beträgt die Durchbiegung von OSB/3 (18 mm) nur 1,2 mm (Spanplatte 2,5 mm), mit Langzeitkriechen (5 Jahre) weniger als die Hälfte von Spanplatten.
Zuverlässige Beschlagverbindungen: Die Ausziehkraft von Verbindungselementen (Exzenterbeschläge, Schrauben) ist 2-3 Mal höher als bei Spanplatten.
Umwelt und Gesundheit: ENF-MDI-Klebstoff gewährleistet die Sicherheit der Raumluftqualität.
8.3 Innenausbau
Akzentwände / Trennwände: Unbehandeltes OSB mit natürlicher Maserung wird mit transparentem Hartöl oder Klarlack beschichtet, um einen industriellen oder nordischen Designstil zu schaffen.
Decken: Leicht (OSB-Dichte ca. 600 kg/m³, etwa 20 % leichter als Gipskartonplatten gleicher Abmessungen), einfach zu installieren, kann vor Ort zugeschnitten werden.
Treppenstufen: OSB/3 oder OSB/4 erforderlich (Dicke ≥22 mm), mit rutschfesten Belägen oder Deckschichten auf der Oberfläche.
8.4 Industrielle Verpackung
Schwerlast-Verpackungskisten (Last ≥500 kg): OSB/2 oder OSB/3 (Dicke 9-15 mm)
Paletten / Unterlagen: OSB/2 (Dicke 12-18 mm), ersetzt Massivholzpallen (geringere Kosten, begasungsfrei für den Export)
Geräteschutzabdeckungen / Trennwände: OSB/1 oder OSB/2 (Dicke 6-9 mm)
IX. Häufige Qualitätsirrtümer und Fakten über OSB
Irrtum 1: „OSB ist nur hochwertige Spanplatte, es gibt keinen Unterschied.“
Fakt: OSB und Spanplatten unterscheiden sich grundlegend in Struktur und Leistung. Die Späne von Spanplatten sind zufällig gestreut und ungerichtet, während OSB-Späne orientiert sind – vergleichbar mit „willkürlich aufgeschütteten“ vs. „ordentlich ausgerichteten“ Bewehrungsstäben (die Richtung der Bewehrungsstäbe muss mit der Lastrichtung übereinstimmen, um maximale Wirkung zu erzielen). Das L/Q-Festigkeitsverhältnis von OSB kann aktiv gestaltet werden (durch Anpassung der Deck-/Kern-Orientierungsverhältnisse), während Spanplatten isotrop sind. Im tatsächlichen Tragfähigkeitsvergleich beträgt die Biegefestigkeit von OSB/3 (28 MPa) das 1,8- bis 2,3-fache von Spanplatten (ca. 12-16 MPa).
Irrtum 2: „OSB enthält Formaldehyd, weil alle Spanplatten Formaldehyd enthalten.“
Fakt: Der Formaldehyd in herkömmlichen Spanplatten stammt aus Harnstoff-Formaldehyd-Klebstoff (UF) – dies ist der Hauptgrund für ihre geringen Kosten. Der Hauptklebstoff von OSB ist MDI-formaldehydfreier Klebstoff – er enthält kein Formaldehyd und setzt nach der Aushärtung auch kein Formaldehyd frei. Daher kann ENF-OSB Formaldehydemissionen von nur 0,005 mg/m³ erreichen (ENF ≤0,015 mg/m³) und ist damit eine wirklich „null Formaldehydzusatz“-Platte. Achten Sie beim Kauf auf die Kennzeichnung „MDI-formaldehydfreier Klebstoff.“
Irrtum 3: „OSB ist wasserempfindlich und kann nicht in feuchten Umgebungen verwendet werden.“
Fakt: Dies überträgt fälschlicherweise die Eigenschaften von Spanplatten (trocken geformt, mit UF-Klebstoff, geringe Wasserbeständigkeit) auf OSB. OSB/3 und OSB/4 sind speziell für feuchte Umgebungen entwickelt – das nach der Aushärtung von MDI-Klebstoff gebildete Polyurethan-Netzwerk hat eine extrem hohe Hydrolysebeständigkeit (Klebfestigkeitserhalt ≥80 % nach 72 Stunden in kochendem Wasser), und in Kombination mit Paraffin-Wasserabweiser kann die 24-Stunden-Dickenquellung auf unter 15 % kontrolliert werden. OSB/3 und OSB/4 können für Außenwände, Keller und hochfeuchte Werkstätten verwendet werden, dürfen jedoch nicht langfristig direkt in Wasser eingetaucht werden.
Irrtum 4: „OSB-Oberflächen sind rau und können nur für strukturelle Zwecke, nicht für Möbel verwendet werden.“
Fakt: Unbehandelte OSB-Oberflächen sind tatsächlich rau (Ra ca. 8-15 μm), aber nach dem Schleifen (Feinschliff auf 240 Körnung) kann die Oberflächenrauheit auf Ra≤3,2 μm reduziert werden. Nach Melaminbeschichtung, Furnierung oder UV-Lackierung sind Oberflächenglätte und dekorative Effekte vollständig mit MDF vergleichbar, während die mechanischen Eigenschaften des Substrats MDF weit überlegen sind (OSB/3 Biegefestigkeit 28 MPa vs. MDF 25 MPa, aber die Nagelhaltekraft von OSB ist 2-3 Mal so hoch wie die von MDF). Die Verwendung von OSB in hochwertigen Möbeln und Innenausstattungen ist heute ein Trend.
Irrtum 5: „Die Textur von OSB ist zu grob und nicht attraktiv.“
Fakt: Ästhetik ist subjektiv. Die grobe Textur von OSB ist in industriellen, modern-minimalistischen und skandinavisch-natürlichen Designstilen geradezu der „Höhepunkt“ – seine einzigartige Span-Schichtung und Holzmaserung sind natürliche dekorative Elemente, die andere Platten nicht reproduzieren können. OSB wird von zahlreichen renommierten Designern aktiv für Gewerbeflächen, Ausstellungsräume, Boutiquen, Cafés usw. ausgewählt, um die ästhetische Atmosphäre von „exponierter Struktur“ und „echten Materialien“ zu schaffen.
X. Vergleichende Analyse von OSB mit anderen Platten
| Vergleichsdimension | OSB (OSB/3) | Sperrholz (Bau) | MDF (Standard) | Spanplatte |
|---|---|---|---|---|
| Rohstoffe | Schwachholz, Durchforstungsholz | Großdimensionierte Stämme | Holzverarbeitungsreste, Fasern | Holzspäne, Astholz |
| Materialausnutzung | 80-85 % (hoch) | 40-50 % (niedrig) | 70-75 % (mittel) | 85-90 % (hoch) |
| Biegefestigkeit — längs (MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| Querzugfestigkeit (MPa) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Dickenquellung (24 h, %) | ≤15 | ≤8 (Klasse I) | ≤15 | ≤12 |
| Nagelhaltekraft (Fläche, N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| Oberflächenglätte | Mäßig (erfordert Schleifen/Finish) | Gut | Hervorragend | Mäßig |
| Umweltklassen-Potenzial | ENF (MDI) | E0 | E0/ENF | E1/E0 |
| Typische Dichte (kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| Kosten pro m² | Mittel-hoch | Hoch | Mittel | Gering |
| Typische Anwendungen | Baukonstruktionen, tragende Möbel | Schalungen, hochwertige Möbel, Schiffsbau | Dekoruntergründe, Schnitzteile | Allgemeine Möbel, Verpackung |
XI. Technologische Entwicklungstrends von OSB
11.1 Hochleistungsentwicklung
Ultra-OSB: Durch die Verwendung hochfester Holzarten (wie Birke, Eukalyptus), Erhöhung des Deckschicht-Orientierungsanteils (Längsanteil ≥90 %) und Erhöhung des Heißpressdrucks (≥4,5 MPa) kann die Biegefestigkeit 50 MPa übersteigen, vergleichbar mit bautauglichem Sperrholz, und findet Anwendung in mehrstöckigen Holzbauten und großen öffentlichen Gebäuden.
Dünnes hochfestes OSB (Dicke ≤6 mm): Entwicklung von dünnem (3-6 mm) OSB für Möbelrückwände, Verpackungsbleche und dekorative Unterlageplatten, das bei ausreichender Festigkeit ein geringeres Gewicht und niedrigere Kosten ermöglicht.
Feuchtigkeitsbeständigkeit verbessertes OSB: Durch Erhöhung des Paraffin-Wasserabweiser-Anteils (≥1,5 %) und Zugabe von Hydrophobierungsmitteln (wie Silan-Kopplungsmittel) kann die 24-Stunden-Dickenquellung auf ≤8 % reduziert werden, was strengeren feuchten Umgebungen und Außenanwendungen gerecht wird.
11.2 Grüne und kohlenstoffarme Entwicklung
Biobasierte Klebstoffe: Entwicklung von Lignin-basierten Klebstoffen (unter Verwendung von Lignin, einem Nebenprodukt der Zellstoffindustrie, zur teilweisen Substitution von MDI oder PF) und Tannin-basierten Klebstoffen (tanninhaltige Rindenextrakte) zur Verringerung des CO₂-Fußabdrucks und Erhöhung des Biomasseanteils.
Stroh-OSB: Teilweiser Ersatz von Holzrohstoffen durch landwirtschaftliche Reststoffe wie Weizen- und Reisstroh (Ersatzquote 20-40 %), Erweiterung der Rohstoffquellen und Reduzierung der CO₂-Emissionen durch Verbrennung landwirtschaftlicher Abfälle.
CO₂-Fußabdruck-Zertifizierung: Der Kohlenstoffbindungseffekt von OSB-Produkten (im Holz selbst gespeicherter Kohlenstoff) kann die CO₂-Emissionen während der Produktion ausgleichen und so „CO₂-negativ“ erreichen, was den Anforderungen des EU-Produkt-Ökobilanz-Bewertungssystems (PEF) entspricht und die Exportwettbewerbsfähigkeit stärkt.
11.3 Funktionalisierung und Intelligente Technologien
Schwer entflammbares OSB: Durch Zugabe von phosphor-stickstoffhaltigen, halogenfreien Flammschutzmitteln wird die Klasse B1 (schwer entflammbar) erreicht, was die Brandschutzanforderungen öffentlicher Gebäude und großer Gewerbeflächen erfüllt.
Insekten- und fäulnisbeständiges OSB: Zugabe von Kupfer-Azol (CuAz) oder borhaltigen Konservierungsmitteln (insbesondere in tropischen feuchten Regionen) zur Abwehr von Termiten- und Fäulnispilzbefall.
OSB mit eingebauten Sensoren: Einbettung von Mikro-Dehnungssensoren oder Feuchtesensoren in die Kernschicht vor dem Heißpressen zur Echtzeitüberwachung und Frühwarnung des baulichen Gesundheitszustands.
11.4 Hochwertige Oberflächenentwicklung
Laser-Kantenanleimung: Die kantenseitige Orientierungsstruktur von OSB erzeugt beim Laser-Kantenanleimen einen besonderen „natürlichen Textur“-Effekt, der zu einem neuen Highlight hochwertiger Möbel wird.
Direktes Digitaldruckverfahren: Direkter digitaler UV-Tintenstrahldruck auf geschliffenen OSB-Oberflächen zur Realisierung beliebiger kundenspezifischer Muster (Holzmaserung, Steinoptik, abstrakte Kunst usw.) ohne Beschichtung oder Furnierung, was den Anforderungen an individuelle Dekoration gerecht wird.

JINDIWOOD · Engineered for Certainty — Jeder orientierte Span, präzise platziert, schafft eine solide Grundlage für die Stabilität von Gebäuden und die Langlebigkeit von Möbeln.
Dieser Artikel ist eine Originalveröffentlichung von JINDIWOOD. Die Wiedergabe muss die Quelle angeben.