中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
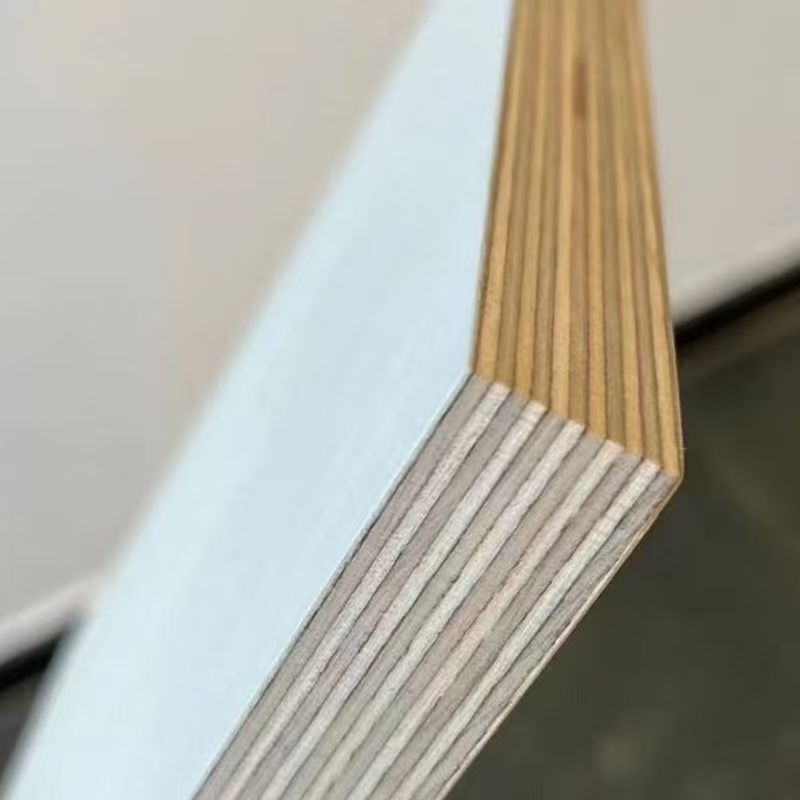
I. Grundkonzept von Sperrholz
Sperrholz ist ein Plattenmaterial mit drei oder mehr ungeraden Schichten, das durch Schälen von Rundholz zu Furnieren oder Schneiden von Schnittholz in dünne Schichten, Zusammenfügen mit senkrecht zueinander stehenden Faserrichtungen benachbarter Schichten, Verleimen mit Klebstoffen und Heißpressen hergestellt wird.
Dieses strukturelle Design – „ungerade Schichten, benachbart senkrecht“ – ist der Kern der Sperrholztechnologie: Es eliminiert effektiv Verformungsdefekte, die durch die Anisotropie von Holz (Längsfestigkeit weit über Querfestigkeit) verursacht werden, und verleiht Sperrholz in Längs- und Querrichtung nahezu gleichmäßige physikalische und mechanische Eigenschaften. Biegefestigkeit, Schlagzähigkeit und Maßstabilität sind deutlich besser als bei natürlichem Massivholz gleicher Dicke.
Schlüsseldaten: Hochwertiges Sperrholz erreicht eine Längs-Biegefestigkeit von 60-100 MPa und einen Elastizitätsmodul von 6000-10000 MPa, weit über gewöhnlichem Massivholz.
II. Sperrholz-Herstellungsprozess
2.1 Rohmaterialvorbereitung
Rundholzauswahl: Sperrholz erfordert Rundhölzer relativ hoher Qualität. Häufige Holzarten:
| Holzart | Eigenschaften | Hauptanwendungen |
|---|---|---|
| Pappel | Leicht, weich, gute Schäleigenschaften, wirtschaftlich | Kernlagen von mittel- bis niedriggradigem Sperrholz |
| Kiefer | Geradfaserig, hohe Festigkeit, gute Korrosionsbeständigkeit | Bauschalen, Verpackungsplatten |
| Eukalyptus | Schnellwüchsig, mittlere Dichte, glatte Schäloberfläche | Möbelplatten, Fußbodenunterlagen |
| Birke | Dichtes Gefüge, hohe Festigkeit, helle Farbe | Hochwertige Möbel, Flugzeugsperrholz |
| Meranti | Starke Wetterbeständigkeit, hervorragende Verklebungseigenschaften | Marinesperrholz, Außenbereichsplatten |
| Okoume | Gleichmäßiges Gefüge, ausgezeichnete Schäleigenschaften | Dekorfurnierplatten, Lautsprecherplatten |
Rundholzbearbeitung:
Absägen: Rundhölzer werden auf vorgegebene Längen (typischerweise 2600-2800mm) gesägt, um der maximalen Bearbeitungsgröße der Schälmaschine zu entsprechen.
Dämpfen/Wasserwärmebehandlung: Rundhölzer werden in Dämpfkesseln bei 60-90°C für 24-72 Stunden (je nach Holzart und Jahreszeit) behandelt. Diese Behandlung erhöht die Holzplastizität, homogenisiert den Feuchtigkeitsgehalt, gewährleistet kontinuierliches und glattes Schälen und erweicht Harze, um den Schneidwiderstand zu verringern.
Entrinden: Eine Entrindungsmaschine entfernt die Rinde, um Verunreinigungen durch Rindenpartikel zu vermeiden und das Schälmesser zu schützen.
2.2 Furnierschälen
Dies ist der Kernprozess der Sperrholzherstellung. Der Rundholzstamm rotiert mit hoher Geschwindigkeit auf der Schälmaschine, während ein scharfes Schälmesser radial und parallel zum Stammvorschub bewegt wird, wodurch der Stamm kontinuierlich und gleichmäßig zu einem endlosen Furnierband geschnitten wird – ähnlich dem Prinzip eines Bleistiftspitzers, jedoch in umgekehrter Richtung.
Furnierdicke: Typischerweise 0,6-4,2mm; übliche Spezifikationen: 1,0mm, 1,5mm, 2,0mm, 2,5mm
Schälpräzisionskontrolle: Dickenabweichung muss innerhalb ±0,05mm kontrolliert werden
Furnierausbeute: Schälen erreicht eine Furnierausbeute von 75-85%, weit höher als Sägen (ca. 40-50%)
Das geschälte Furnier liegt als Endlosband vor und wird mit einer Schere auf die erforderlichen Abmessungen zugeschnitten oder zu Rollen aufgewickelt gelagert.
2.3 Furniertrocknung
Frisch geschältes Furnier hat einen extrem hohen Feuchtigkeitsgehalt (60-120%) und muss sofort getrocknet werden, um Schimmel und Verfärbung zu verhindern. Ein weiterer Hauptzweck der Trocknung ist die Kontrolle des Feuchtigkeitsgehalts innerhalb der Anforderungen des Verleimungsprozesses, um Blasenbildung und Delamination durch Wasserverdampfung während des Heißpressens zu vermeiden.
Trocknungsanlagen: Bandtrockner (Walzentrockner), Düsentrockner
Trocknungstemperatur: Typischerweise 160-200°C (hohe Temperatur für schnelle Verdampfung am Einlass; Temperatur am Auslass reduziert für Feuchtigkeitsausgleich)
Ziel-Feuchtigkeitsgehalt nach Trocknung: 8-12% (nationaler Standard für fertiges Sperrholz: 6-14%)
Trocknungsqualitätskontrolle: Zu hoher Feuchtigkeitsgehalt → Blasenbildung beim Heißpressen; zu niedriger Feuchtigkeitsgehalt → sprödes Furnier, schlechte Klebstoffaufnahme
Getrocknete Furniere werden nach Qualität sortiert (Deck-/Rückseitenfurniere, Kernfurniere, Reparaturfurniere usw.), und Defekte wie Äste und Risse werden repariert (mit Flickmaschinen), um fehlerfreie Deckfurniere zu gewährleisten.
2.4 Leimauftrag und Schichtaufbau
Leimauftrag: Klebstoff wird gleichmäßig auf die Furnieroberfläche aufgetragen. Präzise Kontrolle der Leimauftragsmenge ist entscheidend – zu wenig Leim führt zu unzureichender Klebfestigkeit; zu viel Leim erhöht die Kosten und kann zu Klebstoffdurchschlag führen, der die Oberfläche verunreinigt.
Auftragsmethode: Walzenauftrag (Doppelwalzen- oder Vierwalzen-Leimauftragsmaschinen); das Furnier passiert den Spalt zwischen oberer und unterer Leimwalze, wobei sich eine gleichmäßige Klebstoffschicht auf der Oberfläche ablagert.
Leimauftragsmenge: Typischerweise 180-220 g/m² (beide Seiten zusammen); die branchenübliche Einheit ist „Nassleimgewicht“.
Klebstofftypen: Siehe Abschnitt III für Details.
Schichtaufbau (Lay-up): Nach dem Prinzip „benachbarte Furnierschichten mit senkrechten Faserrichtungen“ werden die beleimten Furniere zu einem Paket gestapelt.
Ungerade Schichten: 3, 5, 7, 9 Schichten usw. (Symmetrieprinzip: Furnierdicke, Holzart und Feuchtigkeitsgehalt auf beiden Seiten der Mittelschicht sollten übereinstimmen, um Verwerfungen zu vermeiden.)
Deck- und Rückseitenfurniere: Hochwertige Furniere (fehlerfrei, ansprechende Maserung)
Kernfurniere: Geringere Qualität, mit kleinen Stößen erlaubt (Längsverlängerung, Seitenverbreiterung)
2.5 Vorpressen und Heißpressen
Vorpressen (Kaltpressen): Das Furnierpaket wird bei Raumtemperatur unter relativ niedrigem Druck (typischerweise 0,8-1,2 MPa) gepresst, um den Klebstoff auf den Furnieroberflächen anzufeuchten und das Paket zu fixieren, damit es vor dem Heißpressen nicht auseinanderfällt. Vorpresszeit: typischerweise 10-30 Minuten.
Heißpressen: Dies ist der kritischste Prozess in der Sperrholzproduktion und beeinflusst direkt die Klebfestigkeit, den Feuchtigkeitsgehalt, die Ebenheit und die Formaldehydemission des Produkts.
| Heißpressparameter | Typischer Bereich | Auswirkung |
|---|---|---|
| Temperatur | 120-160°C (PF: 140-160°C; UF: 120-140°C) | Zu hoch → thermischer Holzabbau, Klebstoffalterung; zu niedrig → unzureichende Klebstoffaushärtung |
| Druck | 1,0-2,5 MPa (abhängig von Plattendicke und Holzart) | Zu hoch → Furnierzerstörung, übermäßige Dichte; zu niedrig → schlechte Verklebung |
| Zeit | 0,6-1,2 min/mm Plattendicke (z.B. 18mm Platte: 10-20 min) | Zu kurz → unvollständige Klebstoffaushärtung; zu lang → geringere Produktionseffizienz, übermäßige Holzkarbonisierung |
Kernprinzip des Heißpressens: Hohe Temperatur bewirkt Vernetzungsreaktionen des Klebstoffs, die benachbarte Furniere fest verbinden; gleichzeitig verdichtet der Druck das Paket und eliminiert Zwischenraumschichten.
2.6 Besäumen und Schleifen
Besäumen: Die roh besäumten Platten aus der Heißpresse werden auf Standardmaße (z.B. 1220×2440mm) besäumt, wobei Klebstoffknollen und Randfehler entfernt werden.
Schleifen: Die Plattenoberflächen werden auf Breitbandschleifmaschinen geschliffen, um präzise Dicke und eine glatte, ebene Oberfläche zu erreichen, die eine gute Grundlage für die anschließende Veredelung bietet.
Schleifkörnung: 60 → 120 → 180 (grob bis fein, stufenweises Schleifen)
Dickenabweichung: Endprodukt-Dickenabweichung innerhalb ±0,3mm kontrolliert
2.7 Sortierung und Verpackung
Die fertigen Platten werden nach optischer Qualität und physikalischen Leistungsmerkmalen sortiert, etikettiert, gebündelt und eingelagert.
Optische Qualitäten: Die nationale Norm GB/T 9846 unterteilt Sperrholz in die Qualitäten Premium, Erste Wahl und Qualität.
Verpackungsstandards: Exportprodukte werden mit feuchtigkeitsbeständigem Papier + Plastikfolie + Kantenschutz + Stahl-/Kunststoffbändern verpackt.
III. Klebstofftechnologie – Bestimmung von Sperrholzleistung und Umweltklasse
Klebstoffe sind die „Lebensader“ von Sperrholz und bestimmen direkt die Klebfestigkeit, Wasserbeständigkeit und Umweltklasse des Produkts. Unterschiedliche Klebstofftypen eignen sich für verschiedene Anwendungen:
| Klebstofftyp | Wasserbeständigkeit | Anwendungen | Umweltklasse | Aushärtetemperatur |
|---|---|---|---|---|
| Harnstoff-Formaldehyd (UF) | Trockene Bedingungen | Innenmöbel (niedrige Qualität) | E1/E0 | 120-140°C |
| Melamin-modifiziertes UF (MUF) | Mäßig | Innenmöbel (mittlere bis hohe Qualität) | E0/ENF | 130-150°C |
| Phenolharz (PF/WBP) | Kochfest | Marinesperrholz, Bauschalen | E0 | 140-160°C |
| Isocyanat (MDI) | Hervorragend | Formaldehydfreie Platten, OSB | ENF/HENF | 100-130°C |
| Sojaprotein-Klebstoff | Mäßig | Umweltfreundliche Möbelplatten | ENF | ca. 120°C |
WBP (Water Boil Proof) ist eine in der BS 1088 Marinesperrholznorm festgelegte Klebfestigkeitsklasse, was „kochfest“ bedeutet – die Klebstoffschicht bleibt nach 72-stündigem Kochen intakt. Sperrholz, das WBP erreicht, kann im Außenbereich und in feuchten Umgebungen über lange Zeit verwendet werden.
Klebfestigkeitstechnische Spezifikationen (GB/T 9846):
| Merkmal | Premium | Erste Wahl | Qualität |
|---|---|---|---|
| Mittlere Klebfestigkeit (MPa) | ≥0,70 | ≥0,70 | ≥0,70 |
| Minimale Furnier-Klebfestigkeit (MPa) | ≥0,60 | ≥0,60 | ≥0,50 |
| Probendurchlaufquote | ≥95% | ≥90% | ≥85% |
Hinweis: Die BS 1088 Marinesperrholznorm erfordert eine Klebfestigkeit ≥1,0 MPa, höher als die nationale Norm.
IV. Technische Kernanforderungen und Prüfverfahren
4.1 Klebfestigkeit
Die Klebfestigkeit ist der Kernindikator für die Zwischenschichthaftung von Sperrholz und bestimmt direkt, ob die Platte während der Nutzung delaminiert. Die Prüfmethode ist der Zugscherversuch:
Standardproben werden aus der Platte geschnitten, an beiden Enden mit Kerben versehen (um die Klebstoffschicht freizulegen)
Eine Universalprüfmaschine übt Zugbelastung entlang der Klebstoffschicht aus
Die maximale Last beim Bruch wird aufgezeichnet und durch die Klebefläche geteilt, um die Klebfestigkeit (MPa) zu erhalten
Bruchbildbewertung: Qualitätsprodukte sollten einen Holzausriss ≥80% aufweisen (d.h. die Klebstoffschicht versagt nicht; das Holz selbst bricht zuerst), was zeigt, dass die Klebfestigkeit die Eigenfestigkeit des Holzes übersteigt.
4.2 Feuchtigkeitsgehalt
Der Feuchtigkeitsgehalt beeinflusst die Maßstabilität, die Verarbeitbarkeit und das Verformungsrisiko während der späteren Nutzung.
Prüfmethode: Gravimetrisches Verfahren (getrocknet bis zur Gewichtskonstanz bei 105±2°C)
Nationale Norm: Sperrholz-Feuchtigkeitsgehalt beträgt 6-14%, anpassbar nach Vereinbarung je nach regionalen Einsatzbedingungen.
4.3 Biegefestigkeit und Elastizitätsmodul
Dies sind Kernindikatoren für die Tragfähigkeit der Platte, besonders wichtig für Bauschalen und Konstruktionssperrholz.
MOR (Biegefestigkeit): Maximale Spannung vor Bruch unter Biegebelastung (MPa)
MOE (Elastizitätsmodul): Verhältnis von Spannung zu Dehnung im elastischen Verformungsbereich, spiegelt die Biegesteifigkeit wider
Typische Werte: Hochwertiges 5-schichtiges Möbelsperrholz: MOR ≥50 MPa, MOE ≥5000 MPa; Bauschalen: MOR ≥80 MPa.
4.4 Formaldehydemission
Die Formaldehydemission ist der Kernindikator für die Umweltverträglichkeit und beeinflusst direkt die Raumluftqualität. Die wichtigsten Prüfmethoden sind:
| Prüfmethode | Prinzip | Anwendbare Norm |
|---|---|---|
| Kammerverfahren | Probe in Klimakammer (23°C/50%RH); Luft wird abgesaugt, Formaldehyd absorbiert; spektrophotometrische Bestimmung | GB/T 17657-2022 |
| Exsikkatorverfahren | Probe im verschlossenen Exsikkator aufgehängt; Absorptionslösung absorbiert Formaldehyd; kolorimetrische Bestimmung | GB/T 17657-2022 |
| Perforator-Extraktionsverfahren | Formaldehyd wird aus der Probe mit Toluol extrahiert; dann bestimmt | GB/T 17657-2022 (Schiedsverfahren) |
Chinas Holzwerkstoff-Umweltklassen (GB 18580-2025):
| Umweltklasse | Formaldehydemission (Kammerverfahren, mg/m³) |
|---|---|
| E1 (verbindlicher nationaler Standard) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.5 Optische Qualitätsbewertung
Die optischen Qualitäten werden gemäß GB/T 9846 anhand folgender Defizite bewertet:
Äste (Größe und Anzahl lebender/toter Äste)
Verfärbung (Oxidationsverfärbung, Schimmel)
Risse, Spalten
Löcher, Wurmlöcher
Überlappungen (Furnierfehlstellungen)
Blasen, Falten
Klebstoffverunreinigungen (Klebstoffdurchschlag, Klebstoffflecken)
V. Häufige Klassifizierungen und Anwendungen von Sperrholz
5.1 Klassifizierung nach Klebfestigkeit und Wasserbeständigkeit
| Kategorie | Klebstofftyp | Wasserbeständigkeit | Typische Anwendungen |
|---|---|---|---|
| Innen-Sperrholz | Harnstoff-Formaldehyd (UF) | Trockene Bedingungen | Möbel, Innenausbau |
| Außen-Sperrholz | Phenolharz (PF) | Wasser-/Wetterbeständig | Außenwände, Außenmöbel |
| Marinesperrholz | WBP-Phenolharz | Kochfest | Schiffe, Meerestechnik |
5.2 Klassifizierung nach Oberflächenmaterial
| Typ | Merkmale | Hauptanwendungen |
|---|---|---|
| Naturfurnier-Sperrholz | Echte Holzmaserung, hochwertige Optik | Hochwertige Möbel, Innenausstattung |
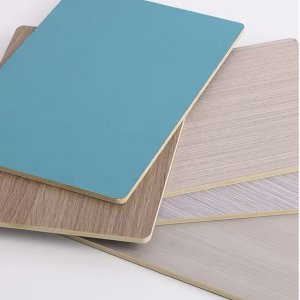
| Melaminbeschichtetes Sperrholz | Verschleißfest, hitzebeständig, reiche Dekore | Plattenmöbel, Küchen |
| Folienbeschichtetes Sperrholz (Schalung) | Phenolharzfolie, wasser- und verschleißfest | Betonschalungen |
| Unbeschichtetes Sperrholz | Natürliche Untergrundfarbe, niedrige Kosten | Verpackung, industrielle Anwendungen |
5.3 Klassifizierung nach Anwendung
| Anwendungsbereich | Kernanforderungen | Repräsentative Produkte |
|---|---|---|
| Möbelherstellung | Ästhetik, Umweltfreundlichkeit, hohe Nagelhaltekraft | Möbelplatten, melaminbeschichtete Platten |
| Bauwesen | Hohe Festigkeit, wasserdicht, hohe Wiederverwendungszyklen | Schalungen, Marinesperrholz |
| Transportwesen | Schlagfestigkeit, hohe Witterungsbeständigkeit | Fahrzeugböden, Wagenplatten |
| Industrieverpackung | Kosteneffizient, zuverlässige Festigkeit | Verpackungssperrholz |
| Dekoration und Renovierung | Ansprechende Dekore, ebene Oberfläche | Wandverkleidungen, Untergründe für Akzentwände |
VI. Häufige Qualitätsprobleme und Ursachenanalyse
6.1 Delamination
Phänomen: Trennung der Klebstoffschichten an Plattenkanten oder im Inneren; bei schweren Fällen löst sich die gesamte Platte.
Mögliche Ursachen:
Mangelhafte Klebstoffqualität oder falsche Formulierung
Unzureichende oder ungleichmäßige Leimauftragsmenge
Unzureichende Heißpresstemperatur oder -druck verhindern vollständige Aushärtung
Übermäßiger Furnierfeuchtigkeitsgehalt (Dampfdruck während des Heißpressens schädigt die Klebstoffschicht)
Klebstoff überschreitet die Topfzeit (gealterter Klebstoff)
Lösungen: Strenge Eingangskontrolle des Klebstoffs, standardisierte Heißpressparameter, dynamische Überwachung des Furnier-Feuchtigkeitsgehalts.
6.2 Blasenbildung
Phänomen: Lokale Erhebungen auf der Plattenoberfläche, im Inneren hohl oder delaminiert.
Mögliche Ursachen:
Temperatur steigt in der frühen Heißpressphase zu schnell; innere Feuchtigkeit verdampft schnell und erzeugt hohen Druck
Übermäßiger oder ungleichmäßiger Furnier-Feuchtigkeitsgehalt
Eingeschlossene Luft im Furnierpaket未能排出
Ungleichmäßiger Leimauftrag verursacht lokalen Leimmangel
Lösungen: Verwendung einer dreistufigen Temperaturkurve (Vorheizen → Aushärten → Kühlausgleich); strenge Kontrolle der Furnier-Feuchtigkeitsgehaltgleichmäßigkeit.
6.3 Verwerfungsverformung
Phänomen: Plattenoberfläche verdreht, dachziegelartig oder bogenförmig.
Mögliche Ursachen:
Schichtaufbau verletzt Symmetrieprinzip (unterschiedliche Furnierdicke, Holzart oder Feuchtigkeitsgehalt auf beiden Seiten)
Ungleichmäßiger Feuchtigkeitsgehalt (eine Seite trocken, die andere feucht)
Übermäßiges Schleifen stört das Spannungsgleichgewicht der Platte
Fertigprodukte uneben gestapelt oder unzureichendes Gewicht aufgebracht
Lösungen: Streng symmetrischer Schichtaufbau, ausgeglichene Feuchtigkeitsgehaltskontrolle, angemessener Schleifabtrag, Fertigprodukte flach unter Gewicht lagern.
6.4 Klebstoffdurchschlag und Klebstoffflecken
Phänomen: Klebstoff tritt an die Plattenoberfläche aus und bildet harte Klebstoffflecken, die die Veredelung beeinträchtigen.
Mögliche Ursachen:
Übermäßige Leimauftragsmenge oder zu niedrige Klebstoffviskosität
Ungleichmäßige Furnierdicke (dünne Stellen lassen Klebstoff durch)
Übermäßiger Heißpressdruck drückt Klebstoff heraus
Lösungen: Präzise Leimauftragskontrolle (bevorzugt Messwalzen-Leimauftragsmaschinen), optimierte Heißpressdruckparameter, geeignete Klebstoffviskosität wählen.
VII. Technologische Entwicklungstrends von Sperrholz
7.1 Umweltfreundlichkeit und Nachhaltigkeit
Mit der Umsetzung der neuen nationalen Norm GB 18580-2025 und steigendem Umweltbewusstsein weltweit wird formaldehydfreies Sperrholz (ENF/HENF-Qualität) zur Mainstream-Nachfrage. Neue umweltfreundliche Klebstoffe wie MDI-formaldehydfreier Klebstoff und Sojaprotein-Klebstoff werden zunehmend Anwendung finden.
7.2 Funktionsintegration
Einzweckplatten entwickeln sich zu multifunktionalen Verbundplatten: Brandschutz, Schimmelresistenz, Fäulnisresistenz, Insektenresistenz und andere Funktionen können durch Klebstoffzusätze oder Furniervorbehandlung erreicht werden. JINDIWOOD kann multifunktionale Verbundplatten nach Kundenanforderungen maßschneidern.
7.3 Dünn, Leicht und Hochfest
Durch Optimierung der Heißpressprozesse, Auswahl hochfester Holzarten und Einsatz fortschrittlicher Klebstofftypen werden die mechanischen Eigenschaften erhalten oder sogar verbessert, während Plattendicke und Gewicht reduziert werden, um Anforderungen an leichte Anwendungen zu erfüllen (wie Hochgeschwindigkeitszug-Innenausstattung, Flugzeug-Innenausstattung, Yachtbau).
7.4 Digitale Qualitätskontrolle
Digitale Überwachungstechnologien – Online-Dickenmessung, Röntgendichtemessung, Nahinfrarot-Feuchtigkeitsmessung – ersetzen traditionelle manuelle Stichprobenkontrollen und ermöglichen 100% Qualitätsrückverfolgbarkeit über alle Chargen sowie nullfehlerhafte Auslieferung der Fertigprodukte.

JINDIWOOD · Engineered for Certainty — Jede Platte mit Kernkompetenz gefertigt, jede Partnerschaft mit einem Versprechen auf Sicherheit besiegelt.
Dieser Artikel ist eine Originalveröffentlichung von JINDIWOOD. Die Wiedergabe muss die Quelle angeben.