中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
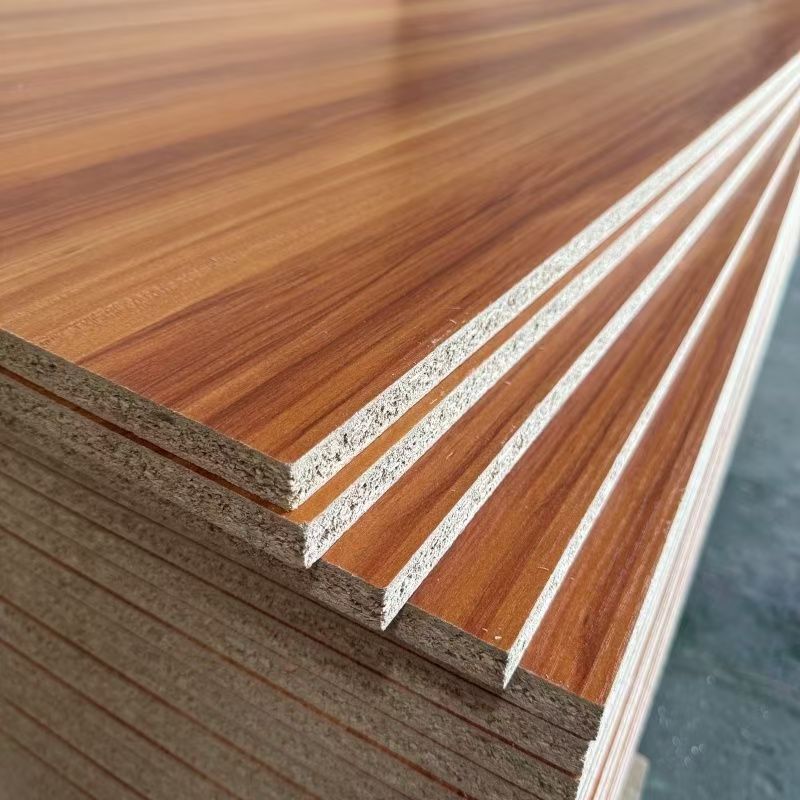
I. Grundkonzept der Spanplatte
Die Spanplatte (Particleboard / Chipboard), auch als Holzspanplatte oder Bagasseplatte (bei Verwendung von Zuckerrohrbagasse als Rohstoff) bezeichnet, ist ein Holzwerkstoff, der aus Holz- oder anderen pflanzlichen Faserrohstoffen hergestellten Spänen (Hobelspäne, Sägespäne, Holzchnitzel usw.) durch Trocknung, Zugabe von Klebstoffen und Additiven und anschließende Heißverpressung hergestellt wird.
Die Erfindung der Spanplatte geht auf die Mitte des 19. Jahrhunderts in Deutschland zurück, aber die industrielle Massenproduktion begann erst in den 1940er Jahren. Nach mehr als achtzig Jahren technologischer Entwicklung und kontinuierlicher Weiterentwicklung ist die Spanplatte zu einem der weltweit am häufigsten produzierten und am breitesten eingesetzten Holzwerkstoffe geworden – im Jahr 2025 überstieg die weltweite Jahresproduktion von Spanplatten 110 Millionen Kubikmeter, was mehr als 45 % der gesamten Holzwerkstoffproduktion ausmacht.
Kernprinzip: Die Herstellungslogik der Spanplatte ist „Verwertung minderwertiger Materialien und Neuorganisation von Spänen“ – die in der traditionellen Holzverarbeitung anfallenden Abfallspäne (Sägespäne, Hobelspäne, Reststücke, Astholz usw.) werden durch Klebstoffe zu standardisierten Platten neu verbunden, wodurch eine hocheffiziente Nutzung der Holzressourcen erreicht wird. Daher wird sie als das „Preis-Leistungs-Wunder unter den Holzwerkstoffen“ bezeichnet. In China ist die Spanplatte einer der am weitesten verbreiteten Träger für melaminbeschichtete Platten (umgangssprachlich als „Öko-Platten“ oder „lackfreie Platten“ bekannt).
Der wesentliche Unterschied zwischen Spanplatten und MDF, Sperrholz und OSB liegt in den strukturellen Spänen (die eine bestimmte Größe und Form behalten, anstatt zu Fasern gemahlen oder zu Furnieren geschnitten zu werden), was ihr einzigartige Vorteile in Bezug auf Nagelhaltekraft, Schalldämmung und Kosten verleiht, während die Oberflächenglätte und Randdichte vergleichsweise geringer sind.
II. Klassifizierungssystem der Spanplatte
2.1 Nach Herstellungsverfahren (Wichtigste Klassifizierungsdimension)
Die Herstellungsverfahren für Spanplatten umfassen hauptsächlich Flachpressverfahren, Walzpressverfahren und Strangpressverfahren. Unterschiedliche Verfahren bestimmen die Struktur und die Anwendungsrichtung der Produkte:
| Verfahrenstyp | Strukturmerkmale | Dichtebereich (g/cm³) | Verfahrensschwerpunkte | Hauptanwendungen |
|---|---|---|---|---|
| Flachpressverfahren (mehrschichtig/einschichtig) | Dreischichtstruktur (feine Deckschicht + grobe Kernschicht) oder Gradientenstruktur (von der Oberfläche zum Kern abnehmende Partikelgröße) | 0,5-0,85 | Klassierte Späne werden geschichtet – feine Späne auf Ober- und Unterseite, grobe Späne im Kern, durch Flachheißpressung verformt | Möbelherstellung (Mainstream), Bauausstattung, Verpackung |
| Walzpressverfahren | Eindirektionales kontinuierliches Formen (nicht orientiert, aber mit leichter Richtungsabhängigkeit) | 0,4-0,7 | Späne werden zwischen rotierenden Walzen und endlosen Stahlbändern verpresst; einheitliche Spanausrichtung | Türkernplatten, Verpackungsmaterialien, Leichtbauplatten |
| Strangpressverfahren | Röhrenstruktur (mit längsdurchgehenden röhrenförmigen Kanälen) | 0,35-0,55 | Späne werden in einer Form quer gepresst, wodurch eine „Röhrenstruktur“ (ähnlich Waben, aber mit längsdurchgehenden Kanälen) entsteht | Hohlkern-Türfüllungen, Trennwände, Schallabsorptionsplatten |
Vorteile der dreischichtigen Flachpress-Struktur:
Feine Deckschicht-Späne sorgen für glatte, ebene Oberflächen (geeignet für Melaminbeschichtung und Lackierung)
Grobe Kernschicht-Späne bieten gute mechanische Festigkeit (Biege- und Druckfestigkeit) und hervorragende Nagelhaltekraft
Gradientendichtedesign von der Oberfläche zum Kern erreicht ein Gleichgewicht zwischen Leistung und Kosten
2.2 Nach Rohstoff
| Typ | Rohstoffzusammensetzung | Merkmale | Hauptanbaugebiete / Anwendungen |
|---|---|---|---|
| Holzspanplatte | Holzspäne (Kiefer, Pappel, Eukalyptus, Birke usw.) | Hohe Festigkeit, helle Farbe, gute Verklebungseigenschaften | Weltweit gängiges Produkt |
| Bagasse-Spanplatte | Zuckerrohrbagasse (Faserrest nach der Zucker extraktion) | Geringe Kosten, nachwachsender Rohstoff, etwas geringere Dichte | Tropische Zuckeranbauregionen (Brasilien, Indien, Südchina) |
| Hanf-/Flachs-Strohspanplatte | Industriehanf- oder Flachsstroh | Hervorragende Festigkeit, leicht, starkes Umweltkonzept | Europa, Nordamerika |
| Strohspanplatte | Weizenstroh, Reisstroh | Rohstoffreich, umweltfreundlich, aber kurze Fasern führen zu etwas geringerer Festigkeit | Nordchina, Nordamerika |
2.3 Nach Umweltklasse
Die Umweltklasse der Spanplatte wird durch den verwendeten Klebstofftyp bestimmt:
| Umweltklasse | Formaldehydemission (Kammerverfahren, mg/m³) | Häufiger Klebstofftyp | Anwendungen |
|---|---|---|---|
| E1 | ≤0,050 (GB 18580-2025 verbindlich) | Harnstoff-Formaldehyd (UF) + moderate Melaminmodifikation | Allgemeine Möbel, Verpackung |
| E0 | ≤0,025 | Melamin-modifizierter Harnstoff-Formaldehyd (MUF) | Mittel- bis hochwertige Möbel, Innenausbau |
| ENF | ≤0,015 | MUF + Formaldehydfänger / MDI (Isocyanat) formaldehydfreier Klebstoff | Kindermöbel, Schlafzimmer, Krankenhäuser |
| HENF (Null-Formaldehydzusatz) | ≤0,015 (mit Benzol, TVOC usw. ebenfalls konform) | MDI formaldehydfreier Klebstoff | Hochwertiger Wohnungsbau, ganzheitliche Raumausstattung |
JINDIWOOD Spanplatten verwenden MUF-Klebstoff + Formaldehydfänger-Dualtechnologie. Standardprodukte erreichen stabil E0, kundenspezifische Produkte bis ENF.
2.4 Nach Oberflächenbehandlungszustand
| Typ | Merkmale | Hauptanwendungen |
|---|---|---|
| Rohplatte (unbehandelt) | Behält die ursprüngliche Spanplattenoberfläche, hellgelb bis hellbraun | Industrielle Anwendungen, Verpackung, interne Strukturbauteile |
| Geschliffene Platte | Oberfläche geschliffen, glatt und eben | Lackieruntergrund, Kaschieruntergrund |
| Melaminbeschichtete Platte | Oberfläche mit melaminimprägniertem Papier kaschiert (das typischste tiefverarbeitete Spanplattenprodukt) | Plattenmöbel, Küchen, Büromöbel – die häufigsten „lackfreien Platten / Öko-Platten“ auf dem Markt |
| PVC-beschichtete Platte | Oberfläche mit PVC-Dekorfolie kaschiert | Wirtschaftliche Möbel, Dekoration |
| Furnierbeschichtete Platte | Oberfläche mit Naturfurnier verleimt | Hochwertige Möbel, Innenausstattung |
III. Rohstoffsystem der Spanplatte
3.1 Holzrohstoffe
Die Spanplatte hat wesentlich geringere Rohstoffanforderungen als Sperrholz und MDF. Sie kann verwenden:
Holzverarbeitungsreste: Sägespäne (sawdust), Hobelspäne (shavings), Reststücke
Forstwirtschaftliche Reststoffe: Astholz, Gipfelholz, Schwachholz (Durchmesser ≤100mm)
Schnellwüchsige Plantagen: Pappel, Eukalyptus, Kiefer usw. (5-8 Jahre Umtriebszeit)
Nicht-Holzpflanzliche Fasern: Bagasse, Hanfstroh, Getreidestroh usw.
Vergleich der Spanmorphologie nach Rohstoffart:
| Art | Spanmorphologie | Dichtebeitrag | Plattenfarbe | Hauptanwendungen |
|---|---|---|---|---|
| Pappel | Weich, leicht brechend, mittlere Spanlänge (10-30mm) | Mittel | Weiß bis cremefarben | Allgemeine Möbel-Spanplatte |
| Kiefer | Enthält natürliches Harz, gute Span-Zähigkeit (20-40mm) | Höher (Harz erhöht Dichte) | Hellgelb bis hellbraun | Tragende Möbel, Verpackungsplatten |
| Eukalyptus | Dicht, hochfest, härtere Späne (15-25mm) | Hoch | Hellrötlich-braun | Hochbelastbare Möbel, Fußbodenunterlage |
| Mischlaubhölzer | Unterschiedliche Spanmorphologie, unterschiedliche Längen | Mittel | Mittel, Farbe kann ungleichmäßig sein | Wirtschaftliche Universalplatten |
3.2 Klebstoffsysteme — Das Herz der Spanplatte
Der Klebstoffanteil in Spanplatten beträgt typischerweise 8-15% des ofentrockenen Span-Gewichts, ähnlich wie bei MDF (8-14%), etwas niedriger als bei Sperrholz (bezogen auf die Furnierfläche) aber höher als bei OSB (3-6%). Daher ist die Umweltkontrolle bei Spanplatten besonders wichtig.
| Klebstofftyp | Anwendung in Spanplatten | Merkmale | Kosten | Umweltklasse |
|---|---|---|---|---|
| Harnstoff-Formaldehyd (UF) | Hauptwahl (>80%) | Schnelle Aushärtung, mittlere Klebfestigkeit, niedrigste Kosten, aber geringe Wasserbeständigkeit | Niedrig | E1 |
| Melamin-modifizierter UF (MUF) | Mittel- bis hochwertige Produkte | Schnelle Aushärtung, bessere Wasserbeständigkeit als UF, geringere Formaldehydemission, mittlere Kosten | Mittel | E0/ENF |
| Isocyanat (MDI) | Hochwertige formaldehydfreie Produkte | Formaldehydfrei, hervorragende Wasserbeständigkeit, hohe Festigkeit, aber hohe Kosten (3-5x UF), feuchtigkeitsempfindlich | Hoch | ENF/HENF |
| MUF + Formaldehydfänger | Umweltfreundliche Produkte | Reduziert Formaldehydemission ohne Änderung der Kernausrüstung | Mittel | E0 |
Funktionsprinzip des Formaldehydfängers:
Reaktive stickstoffhaltige Verbindungen (wie Harnstoff, Melamin, Amide) werden dem UF-Harz zugesetzt oder separat auf die Spanoberflächen gesprüht. Während des Heißpressens und der Nutzung reagieren diese Substanzen mit freiem Formaldehyd zu stabilen Hydroxymethylderivaten (irreversible Reaktion), wodurch das Formaldehyd „chemisch gebunden“ im Inneren der Platte fixiert wird und nicht in die Luft abgegeben werden kann.
3.3 Hilfsadditive
| Additiv | Zugabemenge (% des ofentrockenen Span-Gewichts) | Funktion |
| :--- | :--- | :--- | :--- |
| Paraffinemulsion (Wasserabweiser) | 0,8-2,0% | Reduziert die Dickenquellung durch Wasseraufnahme, verbessert die Feuchtigkeitsbeständigkeit |
| Härter (Ammoniumchlorid / Ammoniumsulfat) | 0,5-2,0% (bezogen auf Klebstofffeststoffe) | Beschleunigt die UF/MUF-Aushärtungsreaktion, verkürzt die Heißpresszeit, verbessert die Produktionseffizienz (typische Reduzierung des Heißpresszyklus um 20-30%) |
| Haftvermittler (Silane, nur für MDI-Systeme) | 0,2-0,5% | Verbessert die Benetzung und chemische Reaktionseffizienz zwischen MDI-Klebstoff und Holzspänen |
IV. Produktionsprozess der Spanplatte
4.1 Verfahrensablauf
Rohstoffannahme → Zerkleinerung → Spanherstellung → Nassspanlagerung → Trocknung → Siebung (Trennung von Deckschicht-/Kernschichtmaterial)
  → Leimauftrag (Deckschicht + Kernschicht, unterschiedliche Rezepturen) → Streuung (Dreischicht/Gradient) → Vorpressen → Heißpressen
  → Kühlung & Konditionierung → Besäumen & Schleifen → Klassierung & Verpackung → Fertigprodukt
4.2 Technische Details der einzelnen Verfahrensschritte
Schritt 1: Spanherstellung
Die Rohstoffe werden in einem Hackschneider zu Holzchnitzeln (Länge 20-40mm, Dicke 3-5mm) verarbeitet, dann in einem Hammermühle oder Ringscheibenflocker zu Spänen zerkleinert. Die geometrischen Abmessungen der Späne sind Schlüsselparameter für die physikalisch-mechanischen Eigenschaften der Spanplatte:
| Spantyp | Länge (mm) | Breite (mm) | Dicke (mm) | Längen/Dicken-Verhältnis |
|---|---|---|---|---|
| Feine Deckschicht-Späne | 5-15 | 0,5-3 | 0,15-0,3 | 20-60 |
| Grobe Kernschicht-Späne | 15-35 | 3-8 | 0,3-0,6 | 50-100 |
Mechanische Auswirkungen der Spanmorphologie:
Längere Späne und höhere Längen/Dicken-Verhältnisse → höhere Biegefestigkeit und höherer Elastizitätsmodul (lange Späne wirken als Verstärkungsphase, ähnlich wie Bewehrungsstäbe in Beton)
Breitere Späne → bessere Nagelhaltekraft (breitere Späne bieten mehr Klebefläche, und beim Herausziehen müssen die Nägel die Späne aus der Matrix ziehen, was mehr Energie dissipiert)
Glattere Spanoberflächen → bessere Klebstoffbenetzung und höhere Klebfestigkeit (kantige oder raue Oberflächen verringern die Kontaktfläche und behindern die Verklebung)
Anforderungen an die Span-Größenverteilung (Standard): Anteil der Späne, die ein 6er-Sieb (3,35mm) passieren ≤5%; Feinstaub, der ein 60er-Sieb (0,25mm) passiert ≤8%. Die Größenverteilung beeinflusst direkt die Leimauftragsgleichmäßigkeit und die Platteneigenschaften.
Schritt 2: Spantrocknung
Nasse Späne (Feuchtigkeitsgehalt 30-60%) werden in Einzel- oder Dreifach-Trommeltrocknern auf den Ziel-Feuchtigkeitsgehalt getrocknet.
Wärmequelle: Heißluftofen (Verbrennung von Biomasse-Brennstoffen — Rinde, Schleifstaub, Abfallspäne)
Heißlufttemperatur: 160-220°C (Eintritt), 80-100°C (Austritt)
Feuchtigkeitsgehalt nach Trocknung: 2-5% (vor Eintritt in den Leimauftrag)
Präzise Kontrolle der Trocknungstemperatur:
Zu hohe Temperatur (>230°C) → Spanoberflächenverkohlung („Überbrennung“), verminderte Spanfestigkeit, dunklere Farbe und äußerst schlechte Klebstoffbenetzung auf verkohlten Oberflächen (führt zu erheblicher Verringerung der Klebfestigkeit)
Zu niedrige Temperatur (<140°C) → hoher Feuchtigkeitsgehalt (>8%), Klebstoffverdünnung beim Auftrag und Wasserverdampfung beim Heißpressen verursacht Blasenbildung
Die Verweilzeit der Späne im Trockner beträgt typischerweise 3-8 Minuten.
Schritt 3: Siebung
Die getrockneten Späne werden durch mechanische Vibrationssiebe gesiebt:
Feine Späne (durch 6-10er-Siebe) → in Deckschicht-Silos (für Ober- und Unterseite der Platte)
Grobe Späne (auf 6-10er-Sieben zurückgehalten) → in Kernschicht-Silos (für die Mittelschicht)
Die Trennung von feinen und groben Spänen ist Voraussetzung für die dreischichtige Struktur (fein-grob-fein). Einige Produktionslinien verwenden Windsichter anstelle von mechanischen Sieben für höhere Effizienz und geringere Schädigung der Spanmorphologie.
Schritt 4: Leimauftrag
Deckschicht- und Kernschichtspäne gelangen getrennt in Hochgeschwindigkeits-Mischer (Leimauftragsmaschinen). Der Klebstoff wird durch Hochdruck-Zerstäubung (Düsendruck 2-4 MPa) zugesetzt, gleichzeitig werden Härterlösung und Paraffinemulsion eingespritzt.
Unterschiede im Leimauftrag zwischen Deckschicht- und Kernschichtspänen:
| Parameter | Deckschicht-Späne | Kernschicht-Späne | Begründung |
|---|---|---|---|
| Leimauftragsmenge (% des ofentrockenen Span-Gewichts) | 10-14% | 8-12% | Feine Deckschicht-Späne haben eine höhere spezifische Oberfläche als grobe Kernschicht-Späne und benötigen mehr Klebstoff zur Benetzung, um Deckschichtfestigkeit, Oberflächendichte und Dekorschicht-Haftung zu gewährleisten |
| Härterzugabe (% der Klebstofffeststoffe) | 0,5-1,5% | 1,0-2,0% | Die Kernschicht hat eine langsamere Wärmeübertragung; höhere Härterkonzentration kompensiert die langsamere Temperaturerhöhung („thermischer Verzögerungseffekt“), um eine vollständige Kernaushärtung im gleichen Presszyklus zu gewährleisten |
| Paraffinzugabe (% des ofentrockenen Span-Gewichts) | 0,5-1,0% | 1,0-1,5% | Grobe Kernschicht-Späne haben mehr Kapillarstrukturen (Mikroporen), die eine leichtere Feuchtigkeitspenetration ermöglichen; höherer Paraffinanteil verschließt diese Kanäle zur Reduzierung der Wasseraufnahme |
Feuchtigkeitsgehalt der Späne nach Leimauftrag: Steigt von 2-5% auf 8-12% durch die Feuchtigkeit aus Klebstoff und Härterlösung, schafft Bedingungen für das anschließende Heißpressen (moderate Feuchtigkeit erzeugt Dampf beim Pressen, unterstützt die Wärmeübertragung zum Kern; übermäßige Feuchtigkeit verursacht Blasenbildung).
Schritt 5: Streuung
Die beleimten Deckschicht- und Kernschichtspäne werden getrennt durch mechanische (oder pneumatische) Streumaschinen zu einer kontinuierlichen Matte gestreut.
Dreischicht-Streuprozess:
Unterschicht (untere Deckschicht): Feine Deckschicht-Späne, Dicke ca. 1,5-3mm
Kernschicht: Grobe Kernschicht-Späne, Dicke ca. 70-80% der Gesamtmattendicke (bei Platten ≥12mm Dicke bildet die Kernschicht den Hauptkörper)
Oberschicht (obere Deckschicht): Feine Deckschicht-Späne, gleiche Dicke wie Unterschicht
Die gestreute Matte hat etwa die 2,5- bis 3,5-fache Dicke der fertigen Platte (Aufblähungsverhältnis gesteuert durch Pressdruck und -temperatur).
Schritt 6: Vorpressen und Heißpressen
Vorpressen: Die Matte wird bei 0,5-1,0 MPa vorgepresst, wodurch die Matten-Dicke um 30-50% komprimiert wird, was die Mattenfestigkeit und Wärmeleitfähigkeit für den Transport in die Heißpresse verbessert.
Heißpressen: Die Matte gelangt in eine Mehretagen-Heißpresse (typischerweise 12-20 Etagen, hauptsächlich für mitteldichte/dicke Platten) oder eine kontinuierliche Flachpressanlage (CPS, für die Massenproduktion von dünnen und allgemeinen Spanplatten).
| Heißpressparameter | Typischer Wert | Auswirkung auf die Spanplattenqualität |
| :--- | :--- | :--- | :--- |
| Heißpresstemperatur | 180-210°C | Zu hoch → Spanoberflächenverkohlung (dunkle Oberflächenfarbe), Klebstoffalterung und Versprödung; zu niedrig → unzureichende Klebstoffaushärtung („untergehärteter Kern“), Plattenrückfederung |
| Flächenpressdruck | 1,5-3,5 MPa (abhängig von der Dichteklasse) | Zu hoch → Spanzerstörung, übermäßige Dichte, Verschwendung von Faserressourcen; zu niedrig → unzureichende Verdichtung der Matte, lockere Platte, geringe Festigkeit |
| Heißpresszeit | 0,5-0,9 min/mm (z.B. 9-16 min für 18mm Platte) | Zu kurz → unvollständige Kernaushärtung; zu lang → geringe Produktionseffizienz, thermische Spanzerstörung (Versprödung) |
Physikalisch-chemische Veränderungen in der Matte während des Heißpressens:
Die Mattenoberfläche erreicht die Zieltemperatur (180-210°C) innerhalb von 15-30 Sekunden; der Klebstoff beginnt zu vernetzen und auszuhärten
Die Kerntemperatur erreicht innerhalb von 3-6 Minuten ≥150°C (UF/MUF-Aushärtungstemperaturfenster); der Klebstoff härtet vollständig aus
Der Dampfdruck aus der Wasserverdampfung sammelt sich im Kern; wenn er nicht rechtzeitig abgeführt wird, führt dies zu „Blasenbildung“ oder „Delamination“ nach dem Verlassen der Presse — daher ist eine langsame Druckentlastung (stufenweise Druckreduzierung) in der Endphase des Heißpressens erforderlich, um kontrollierten Dampfaustritt zu ermöglichen
Schritt 7: Kühlung, Konditionierung, Besäumen und Schleifen
Kühlung: Die Platten verlassen die Heißpresse mit 80-120°C; sie werden in einer Plattenkühlanlage auf Raumtemperatur (≤40°C) abgekühlt, um Verformung oder Verklebung beim Stapeln zu verhindern.
Konditionierung (Feuchtigkeitsausgleich): Die gekühlten Platten werden 48-72 Stunden im Lager gelagert, um Temperatur- und Feuchtigkeitsausgleich mit der Umgebung zu erreichen und Restspannungen abzubauen.
Besäumen: Die Rohplatten werden auf Standardmaße (1220×2440mm) besäumt, wobei lose Kantenabschnitte entfernt werden (typischerweise 25-50mm pro Seite).
Schleifen: Die Plattenoberflächen werden auf Breitbandschleifmaschinen geschliffen (Vorschliff 60-100 Körnung + Feinschliff 150-240 Körnung), Schleifzugabe 0,3-0,8mm (beide Seiten zusammen), wodurch eine Dickenpräzision von ±0,2mm und eine Oberflächenrauheit Ra≤3,2μm erreicht wird.
Schritt 8: Klassierung und Verpackung
Nach optischer Sortierung werden die Platten mit Packbändern gebündelt (typischerweise 20-50 Platten pro Paket), mit PE-Schutzfolie abgedeckt und mit Produktspezifikationen, Umweltklasse und Chargennummer gekennzeichnet.
V. Technische Kernanforderungen der Spanplatte
5.1 Physikalisch-mechanische Leistungsanforderungen (GB/T 4897-2015)
Die Spanplattenleistung wird von Typ P1 (nicht-tragende Platten im Trockenzustand) bis P7 (tragende Platten / Feuchtbereich) klassifiziert. Nachfolgend die technischen Anforderungen für den in der Möbelherstellung häufig verwendeten Typ P2 (tragende Platten im Trockenzustand):
| Leistungskennwert | Einheit | Nationale Norm (P2) | JINDIWOOD Standard |
|---|---|---|---|
| Dichte | g/cm³ | 0,50-0,85 | 0,65-0,75 (18mm Platte) |
| Biegefestigkeit (MOR) | MPa | ≥13 (längs) / ≥11 (quer) | ≥16 |
| Elastizitätsmodul (MOE) | MPa | ≥1600 (längs) / ≥1400 (quer) | ≥2200 |
| Querzugfestigkeit (IB) | MPa | ≥0,40 | ≥0,55 |
| Oberflächenzugfestigkeit | MPa | ≥0,80 | ≥1,0 |
| Dickenquellung (24h) | % | ≤15 (P2) / ≤8 (P5 feuchtigkeitsbeständig) | ≤12 |
| Feuchtigkeitsgehalt | % | 5-11 | 6-9 |
Einfluss der Dichte auf die Spanplatteneigenschaften:
Zu geringe Dichte (<0,55 g/cm³): unzureichende Festigkeit, geringe Nagelhaltekraft, lockere Oberfläche, Neigung zum „Abfärben“ nach dem Schleifen
Zu hohe Dichte (>0,85 g/cm³): hohes Gewicht, starker Werkzeugverschleiß (Kostensteigerung), höhere Materialkosten
Ungleichmäßige Dichte (Oberflächen-Kern-Dichteunterschied ≥0,15 g/cm³): Plattenverwerfung, „weiche und harte Stellen“ nach dem Schleifen (unterschiedliche Abträge an Bereichen unterschiedlicher Dichte, was zu lokalen Vertiefungen oder Erhebungen führt)
5.2 Nagelhaltekraft
Die Nagelhaltekraft von Spanplatten übertrifft MDF aufgrund der groben Kernspanstruktur, liegt aber unter der von Sperrholz und OSB:
| Prüfgröße | Spanplatte (18mm, ρ=0,68g/cm³) | MDF (18mm, ρ=0,75g/cm³) |
|---|---|---|
| Flächen-Nagelhaltekraft (senkrecht, Schrauben-Ø 3,5mm, 15mm Einschraubtiefe) | 800-1100 N | 700-1000 N |
| Kanten-Nagelhaltekraft (senkrecht zur Plattenebene, gleiche Bedingungen) | 500-800 N | 300-600 N |
Warum Spanplatten bei der Nagelhaltekraft besser sind als MDF:
Grobe Kernspäne bieten beim Eindrehen von Schrauben eine „Verankerung“ – die Schraubengewinde interagieren mit den Holzfasern in den Spänen, widerstehen dem Herausziehen nicht nur durch Reibung an der Klebegrenzfläche, sondern auch durch das Eindringen in das Spaninnere (Umhüllung durch Holzfasern)
MDF hat eine homogene Faserstruktur; das Herausziehen von Schrauben erfolgt hauptsächlich durch Scherversagen der Klebegrenzfläche, ohne die zusätzlichen Verankerungspunkte, die Späne bieten
Technische Methoden zur Verbesserung der Spanplatten-Nagelhaltekraft:
Erhöhung der Dichte (höherer Anteil grober Späne) → verstärkt Anzahl und Festigkeit der Verankerungspunkte
Kontrolle des vorgebohrten Lochdurchmessers auf 70-80% des Schraubendurchmessers (z.B. 2,7-2,9mm Bohrer für 3,5mm Schrauben), um wirksamen Gewindeeingriff in die Späne zu gewährleisten
5.3 Formaldehydemission
Die Formaldehydemission von Spanplatten ist einer der am meisten beachteten Umweltindikatoren. Unterschiedliche Klassen zeigen signifikante Unterschiede:
| Umweltklasse | Formaldehydemission (Kammerverfahren, mg/m³) | Klebstofflösung |
| :--- | :--- | :--- | :--- |
| E1 | ≤0,050 | Standard UF (Harnstoff/Formaldehyd-Molverhältnis 1:1,2-1,5) |
| E0 | ≤0,025 | MUF oder UF + Formaldehydfänger (z.B. Melamin, Harnstoff) |
| ENF | ≤0,015 | Hochprozentiger MUF (Melaminsubstitution ≥30%) + effizienter Formaldehydfänger, oder MDI |
| HENF | ≤0,015 (alle Parameter konform) | Reiner MDI-formaldehydfreier Klebstoff |
Technische Ansätze zur Reduzierung der Formaldehydemission:
Niedrigeres UF-Harz F/U-Molverhältnis: Reduzierung von konventionell 1,3-1,5 auf 1,0-1,1, was den freien Formaldehyd signifikant reduziert (kann jedoch die Klebfestigkeit etwas verringern, ausgeglichen durch Prozessoptimierung)
Zugabe von Formaldehydfängern: Zugabe von Fängern (z.B. Melamin, Harnstoff, Amide) während des Leimauftrags oder nach dem Heißpressen zur Reaktion mit und Verbrauch von freiem Formaldehyd
Einsatz von MUF- oder MDI-Klebstoffen: Grundlegende Reduzierung oder Eliminierung der Quelle von freiem Formaldehyd
5.4 Dickenquellung durch Wasseraufnahme (Feuchtigkeitsbeständigkeit)
Die Feuchtigkeitsbeständigkeit ist ein relativ schwächerer Aspekt von Spanplatten. Die Dickenquellung (TS) beeinflusst direkt die Lebensdauer in feuchten Umgebungen:
| Klasse | 24h Dickenquellung (%) | Geeignete Umgebung |
|---|---|---|
| P2 (Standard) | ≤15 | Innen trocken (Jahresmittel 20°C, relative Luftfeuchtigkeit ≤65%) |
| P5 (feuchtigkeitsbeständig) | ≤8 | Innen feucht (relative Luftfeuchtigkeit 65-85%, gelegentliche Kondensation) |
| P7 (Außen) | ≤5 | Halb-außen / feuchte Hochbelastungsumgebungen (Spezialrezeptur erforderlich) |
Technische Methoden zur Reduzierung der Dickenquellung:
Erhöhung des Paraffin-Wasserabweiser-Anteils (von 1,0% auf 1,5-2,0%)
Erhöhung der Heißpresstemperatur (verbessert das plastische Fließen der Späne, reduziert Kapillarkanäle)
Einsatz von MUF-Klebstoff (MUF hat bessere Wasserbeständigkeit als UF)
Einsatz von MDI-Klebstoff (das ausgehärtete Polyurethan-Netzwerk blockiert das Eindringen von Wassermolekülen)
VI. Oberflächenbehandlung und Beschichtungstechnologien für Spanplatten
Roh-Spanplattenoberflächen sind relativ rau, und an den Kanten sind Späne sichtbar („Kanten-Spanausstellung“). Daher benötigt die große Mehrheit der Spanplatten eine Oberflächenveredelung vor dem Einsatz in Endprodukten.
6.1 Melaminimprägniertes Papier-Beschichtung (Häufigste Methode)
Melaminimprägniertes Papier wird bei hoher Temperatur (180-210°C) und hohem Druck (2,5-3,5 MPa) direkt auf die Spanplattenoberfläche gepresst – ein einstufiger Prozess.
Merkmale:
Erzielt dekorativen Effekt und Verschleißfestigkeit in einem Arbeitsgang (das Papier enthält Melaminharz und verschleißfestes α-Al₂O₃)
Hohe Oberflächenhärte (Bleistifthärte ≥3H), kratzfest, hitzebeständig, fleckenunempfindlich
Die gängigste Beschichtungsmethode in der Plattenmöbel-, Küchen- und Schranktürherstellung – der typische Prozess für „Öko-Platten“ / „lackfreie Platten“
JINDIWOOD melaminbeschichtete Spanplatten verwenden dieses Verfahren, mit einem vollständigen Sortiment an Dekoren und Unterstützung für Synchronprägung (musterangepasste Textur).
6.2 Furnierbeschichtung
Naturfurnier (Dicke 0,3-0,6mm) wird durch Heiß- oder Kaltverpressung auf die Spanplattenoberfläche aufgebracht. Geeignet für hochwertige Möbel und Innenausstattung. Furnierte Spanplattenkanten erfordern eine feine Kantenverleimung (mit farblich abgestimmtem Furnierkantenband oder Massivholzkante), um die Kanten-Spanausstellung zu kaschieren.
6.3 Lackierung
Geschliffene Spanplatten können lackiert werden (PU, UV, Wasserlacke usw.), benötigen jedoch zuerst eine Versiegelungsgrundierung (zum Verschließen von Kapillaren und Mikroporen, um übermäßige Aufnahme des Decklacks mit „Einsaugen“ oder „Nadelstichen“ zu verhindern), gefolgt von Schleifen und Decklackauftrag. Die Lackierkosten sind höher als bei MDF (aufgrund der größeren Oberflächenporosität von Spanplatten), hauptsächlich eingesetzt in kostenbewussten Anwendungen mit bestimmten Umwelt- und Dekoranforderungen (z.B. Büromöbelplatten, gewerbliche Ausstellungsvitrinen).
6.4 Direktverwendung (Rohplattenanwendungen)
Roh-Spanplatten werden hauptsächlich verwendet für:
Verpackungskisten, Paletten und andere industrielle Anwendungen
Gebäudetrennwände, Decken (mit zusätzlicher Verkleidung)
Lautsprechergehäuse (interne Trennwände oder nicht sichtbare Komponenten)
Möbelinterne Strukturbauteile (Schrankrückwände, Schubladenböden usw.)
VII. Anwendungsszenarien der Spanplatte
7.1 Möbelherstellung (Größte Anwendung, ca. 70%)
| Möbeltyp | Anwendungsbereiche | Empfohlene Klasse | Begründung |
|---|---|---|---|
| Maßgefertigte Plattenmöbel | Schrankkorpusse, Bücherregalböden, TV-Schränke | E0/ENF melaminbeschichtet | Große Dekorauswahl, umweltkonform, hohe Verarbeitungseffizienz |
| Büromöbel | Schreibtischplatten, Aktenschränke, Konferenztische | E0 melaminbeschichtet | Abriebfest, fleckenunempfindlich, leicht zu reinigen, kostengünstig |
| Küchenmöbel | Korpusse (P5 feuchtigkeitsbeständig), Türkerne | P5 feuchtigkeitsbeständig (E0) | Gute Feuchtigkeitsbeständigkeit, Maßstabilität |
| Küchenmöbel | Spülenschränke (besondere Abdichtung erforderlich) | P5 feuchtigkeitsbeständig oder MDI ENF + Kantenversiegelung | Feuchtigkeitsbeständigkeit ist entscheidend |
| Kindermöbel | Bettbretter, Schreibtische, Schränke | ENF (MDI oder hoch-MUF + Fänger) | Null Formaldehyd, Gesundheit und Sicherheit |
| Öffentliche Möbel | Bibliotheksregale, Krankenhaussitzgelegenheiten | P2 (E0, optionale Flammschutzbehandlung) | Ausgewogene Eigenschaften, kontrollierbare Kosten |
7.2 Bauausstattung
Trennwände / Innenwandplatten: P2 Spanplatten (12-18mm), als Untergrund für Trennwände, beplankt mit Gipskarton oder Dekorplatten
Decken: Leichte Spanplatten (8-12mm), für Deckenuntergründe (erfordert Flammschutzbehandlung)
Fußbodenunterlage (Ausgleichsschicht): Hochdichte Spanplatten (20-25mm), als Ausgleichsmaterial unter Holzfußböden, bietet ebenen Untergrund und Schalldämmung
7.3 Verpackungs- und Industrieanwendungen
| Anwendung | Empfohlene Spezifikationen | Funktion | Auswahlbegründung |
|---|---|---|---|
| Schwerlast-Verpackungskisten | 15-18mm, P2 | Schutz von Maschinen, Elektronik | Verlässliche Festigkeit, weit geringere Kosten als Massivholz, begasungsfrei für Export |
| Logistikpaletten / Unterlagen | 12-18mm, P2 (feuchtigkeitsbehandelt) | Lastunterstützung bei Lagerung/Transport, Gabelstaplerbetrieb | Ersetzt Massivholzpaletten, 30-50% Kostenreduzierung, keine Quarantänerisiken |
| Lautsprechergehäuse | 12-18mm, hochdicht | Lautsprechermontageuntergrund, Gehäusestruktur | Mittlere Dichte, gute Dämpfung (Schallabsorption besser als MDF, geringere Verfärbung), niedrige Kosten |
VIII. Vergleich der Spanplatte mit anderen Plattenmaterialien
| Vergleichsdimension | Spanplatte (P2) | MDF (Standard) | Sperrholz (Möbel) | OSB (OSB/2) |
|---|---|---|---|---|
| Rohstoffausnutzung | 85-90% (extrem hoch) | 70-75% (hoch) | 40-50% (niedrig) | 80-85% (hoch) |
| Dichte (g/cm³) | 0,65-0,75 | 0,70-0,85 | 0,50-0,70 | 0,60-0,70 |
| Biegefestigkeit (MPa) | 13-16 (P2) / 20-25 (hochfest) | 20-25 | 40-70 | 22-28 |
| Querzugfestigkeit (MPa) | ≥0,40 | ≥0,55 | ≥0,70 | ≥0,40 |
| Oberflächenglätte | Gut (aber unter MDF) | Hervorragend | Gut | Mäßig |
| Kantenversiegelung | Erforderlich (Spanausstellung) | Erforderlich (Faserausstellung, Feuchtigkeitsaufnahme) | Empfohlen (aber nicht zwingend) | Empfohlen (Kantenfestigkeit relativ besser) |
| Flächen-Nagelhaltekraft (N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| Feuchtigkeitsbeständigkeit | Mäßig (P5 für verbesserte) | Gering (hohe Quellung) | Hervorragend (wasserfester Klebstoff möglich) | Gut (OSB/2 erfüllt P2; OSB/3/4 feuchtigkeitsbeständig) |
| Umweltklasse-Potential | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF (MDI) |
| Kosten | Am niedrigsten | Niedrig | Hoch | Mittel-hoch |
| Verarbeitbarkeit | Gut (Sägen, Bohren, Kantenverleimung) | Hervorragend (Schnitzen, Profilieren, Fräsen) | Gut (Sägen, Hobeln, Nageln) | Gut (ähnlich Massivholz) |
| Typische Anwendungen | Plattenmöbel, Küchen, Büromöbel | Dekorplattenuntergründe, Schnitzteile, Türpaneele | Bauschalen, hochwertige Möbel, Schiffsbau | Baukonstruktionen, tragende Möbel |
IX. Häufige Qualitätsirrtümer und Fakten
Irrtum 1: „Spanplatten sind alle minderwertig.“
Fakt: Die Spanplatte ist der weltweit volumenstärkste, am weitesten verbreitete und technologisch ausgereifteste Holzwerkstoff. Sie wird von preiswerten Möbeln für wenige Euro bis zu hochwertigen maßgefertigten Küchen im Wert von Tausenden verwendet. Der Leistungsunterschied zwischen hochwertigen und minderwertigen Spanplatten ist enorm –
Hochwertige Spanplatten haben gleichmäßigere Dichte (Oberflächen-Kern-Dichteunterschied ≤0,10g/cm³), höhere Querzugfestigkeit (≥0,55MPa), stärkere Nagelhaltekraft (≥1000N), bessere Feuchtigkeitsbeständigkeit (TS≤8%) und erreichen E0/ENF-Umweltklassen.
Minderwertige Spanplatten leiden unter ungleichmäßiger Dichte, unzureichender Festigkeit und höherem Risiko von Umweltgrenzwertüberschreitungen.
Daher: „Es sind bestimmte minderwertige Spanplatten, die minderwertig sind, nicht die Spanplattenkategorie selbst.“ Die Wahl der richtigen Spanplattenklasse und des richtigen Lieferanten ist wichtiger als die einfache Ablehnung der Kategorie.
Irrtum 2: „Spanplatten haben hohen Formaldehydgehalt – sie sind nicht umweltfreundlich.“
Fakt: Die Umweltklasse von Spanplatten wird ausschließlich durch den verwendeten Klebstoff bestimmt, nicht durch die Kategoriebezeichnung „Spanplatte.“ E0- und ENF-Spanplatten sind bereits weit verbreitet.
MUF + effizienter Formaldehydfänger → E0 (≤0,025mg/m³)
MDI-formaldehydfreier Klebstoff → ENF (≤0,015mg/m³), wirklich „null Formaldehydzusatz“
Beim Kauf auf Prüfberichte, Umweltklassenkennzeichnungen (E0/ENF) und Markenreputation achten – das ist weitaus klüger, als „Spanplatte“ zu meiden.
Irrtum 3: „Spanplatten sind schlechter als Massivholz.“
Fakt: Spanplatten und Massivholz sind Materialien unterschiedlicher Dimension; es gibt kein einfaches „was ist besser“ – es kommt auf die Anwendung an.
Stabilität: Spanplatten haben geringe Anisotropie (Längs-/Querfestigkeitsverhältnis ~1,0-1,2) und verformen sich bei Temperatur-/Feuchtigkeitsänderungen weit weniger als Massivholz (Wärmeausdehnungskoeffizient etwa 1/3 bis 1/2 von Massivholz)
Festigkeit: Hochwertige Spanplatten (hochdicht) haben Biegefestigkeit (≥20MPa), die 2-3 Mal so hoch sein kann wie die einiger geringdichter Massivhölzer (z.B. Paulownia, Balsa)
Nagelhaltekraft: Spanplatten haben eine geringere Kanten-Nagelhaltekraft als Massivholz (Massivholz hat in Faserrichtung extrem hohe Nagelhaltekraft), aber die Flächen-Nagelhaltekraft ist mit der einiger Weichhölzer vergleichbar
Umweltfreundlichkeit/Kosten: Spanplatten können Null-Formaldehyd erreichen zu Preisen weit unter Massivholz
Fazit: Spanplatten sind Massivholz in Stabilität, Wirtschaftlichkeit und kontrollierbarer Umweltverträglichkeit überlegen; Massivholz ist Spanplatten in Nagelhaltekraft (Faserrichtung), natürlicher Textur und Dauerhaftigkeit (Kriechbeständigkeit bei Langzeitbelastung) überlegen. Beide haben ihre Anwendungsbereiche – wählen Sie basierend auf den spezifischen Anforderungen.
Irrtum 4: „Spanplatten können kein Gewicht tragen.“
Fakt: Dies hängt vollständig von Spanplattenklasse und Dicke ab.
Standard P2 Spanplatten (Dichte 0,65-0,70g/cm³, 18mm Dicke): Bei 600mm Spannweite, 200kg/m² Belastung, Durchbiegung ca. 1,8-2,2mm – erfüllt vollständig die täglichen Lastanforderungen für Bücherregalböden, Schreibtische usw. (Bogendurchbiegungsgrenzwert typischerweise L/250 ≈ 2,4mm; MDF unter gleichen Bedingungen ca. 1,8-2,0mm)
Hochdichte Spanplatten (≥0,80g/cm³, 25mm Dicke): Biegefestigkeit bis 25-30MPa, geeignet für schwere Anwendungen wie Bibliotheksregale und Lagerregale
Mehrere Lagen oder zusätzliche Unterstützungsstrukturen (Querverstrebungen, reduzierte Spannweite) können die Tragfähigkeit weiter erhöhen
Irrtum 5: „Spanplatten haben eine schlechte Feuchtigkeitsbeständigkeit.“
Fakt: Dies basiert typischerweise auf einem Stereotyp von minderwertigen UF-verleimten Spanplatten (Billigplatten).
P5 feuchtigkeitsbeständige Spanplatten (MUF-Klebstoff, Paraffinzugabe ≥1,5%): 24h TS ≤8%, geeignet für Küchen, Trockenbereiche von Badezimmern und andere feuchte Umgebungen – aber nicht für langfristige Wasserimmersion
MDI-Spanplatten: MDI-Klebstoff selbst hat hervorragende Hydrolysebeständigkeit; kombiniert mit Paraffin-Wasserabweiser kann die 24h TS auf ≤6-7% reduziert werden, was sich P7 (Außen-) Niveau annähert
Für extrem hohe Feuchtigkeitsschutzanforderungen (z.B. Langzeit-Hochfeuchtigkeitsumgebungen, Keller) P5- oder MDI-Spanplatten mit verstärkter Kantenversiegelung verwenden (PUR-Heißschmelzklebstoff für wasserdichte Kantenverleimung)
X. Zukünftige technologische Trends bei Spanplatten
10.1 Hochleistung und Leichtbau
Hochfeste Spanplatten: Durch Optimierung der Spanmorphologie (orientierte Späne mit Seitenverhältnis ≥100), Verwendung von MDI-Klebstoff und optimierten Heißpressprozessen kann die Biegefestigkeit auf ≥25MPa gesteigert werden (nahe MDF), was OSB in Trockenanwendungen teilweise ersetzt.
Leichte hochfeste Spanplatten: Mittels Schaumtechnologie oder Gradientendichtestrukturen (hochdichte Oberfläche, geringdichter Kern) wird bei Dichten ≤0,55g/cm³ ausreichende mechanische Festigkeit (MOR≥12MPa) beibehalten, wodurch Möbelgewicht und Rohstoffverbrauch reduziert werden.
Ultradünne Spanplatten: Entwicklung dünner Spanplatten ≤6mm für nicht-tragende Anwendungen wie Möbelrückwände, Schubladenböden und Verpackungstrennwände, die MDF zu geringeren Kosten ersetzen.
10.2 Umweltfreundlichkeit und Formaldehydfreiheit
Verbreitung von UF-Harzen mit niedrigem F/U-Molverhältnis: UF-Harze mit F/U-Verhältnissen von 1,0-1,1 (gegenüber früher 1,3) wurden industrialisiert. Kombiniert mit fortschrittlichen Formaldehydfängern ist E0 zum Standard geworden, ENF bewegt sich in Richtung breiter Anwendung.
Bio-basierte Klebstoffanwendungen: Lignin-basierte Klebstoffe (Papierindustrie-Nebenprodukt, Kosten nahe UF) und Tannin-basierte Klebstoffe (Rindenextrakt, geeignet für Außenqualitäten) werden schrittweise industrialisiert und könnten teilweise erdölbasierte Klebstoffe ersetzen.
Schnelles Wachstum formaldehydfreier Spanplatten (MDI): MDI-verleimte Spanplatten sollen bis 2028 über 20% der gesamten spanischen Spanplattenproduktion ausmachen (ca. 8% im Jahr 2025), wobei die Kosten mit der Expansion der inländischen MDI-Produktionskapazität sinken.
10.3 Feuchtigkeitsbeständigkeit und Funktionalisierung
Hydrophobe Spanplatten: Oberflächenmodifizierung von Spänen mit nanohydrophoben Mitteln (z.B. Silanen) anstelle alleiniger Abhängigkeit von Paraffin-Wasserabweisern, wodurch die 24h TS auf ≤4-5% reduziert wird, was sich dem Niveau von Sperrholz annähert.
Schwer entflammbare Spanplatten: Zugabe von phosphor-stickstoffhaltigen halogenfreien Flammschutzmitteln (in Klebstoff oder als separates Additiv auf Spanoberflächen) zur Erreichung der Klasse B1 (schwer entflammbar), erfüllt Anforderungen für öffentliche Gebäude und Gewerbeflächen.
Antibakterielle/antimykotische Spanplatten: Zugabe von Silberionen oder organischen Antibakterien (z.B. Zinkpyrithion (ZPT)) zu Deckschicht-Spänen, antibakterielle Rate ≥99%, geeignet für Krankenhäuser, Schulen und lebensmittelbezogene Anwendungen.
10.4 Intelligente Fertigung
Inline-Qualitätsüberwachungssysteme: Einsatz von Nahinfrarot-Spektroskopie (NIR) zur Online-Erfassung von Span-Feuchtigkeitsgehalt und Leimauftragsmenge (Fehler ≤±0,3%) und Röntgendensitometrie zur Online-Erfassung der Dichteverteilung (Auflösung ≤±2mm), ermöglicht 100% Qualitätsrückverfolgbarkeit über alle Chargen mit Echtzeit-Anpassung der Prozessparameter.
KI-basierte visuelle Fehlererkennung: Maschinelle Sehsysteme basierend auf Deep-Learning-Algorithmen (Convolutional Neural Networks) zur automatischen Fehlererkennung und -klassifizierung auf Plattenoberflächen (Kratzer, Eindrücke, Klebstoffflecken usw.) mit Genauigkeit ≥95% und Effizienz 10-20 Mal höher als menschliche Inspektion, ersetzt manuelle Sichtprüfung.
MES/ERP-Systemintegration: Vollständige Integration von Auftrags-, Rezeptur-, Produktions-, Qualitäts-, Lager- und Logistikdaten für digitales Closed-Loop-Management vom Auftrag bis zur Lieferung.

JINDIWOOD · Engineered for Certainty — Jeder Span, der neu zusammengefügt wird, schafft eine solide Grundlage für die Stabilität von Möbeln und die Gesundheit von Wohnräumen.
Dieser Artikel ist eine Originalveröffentlichung von JINDIWOOD. Die Wiedergabe muss die Quelle angeben.