中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
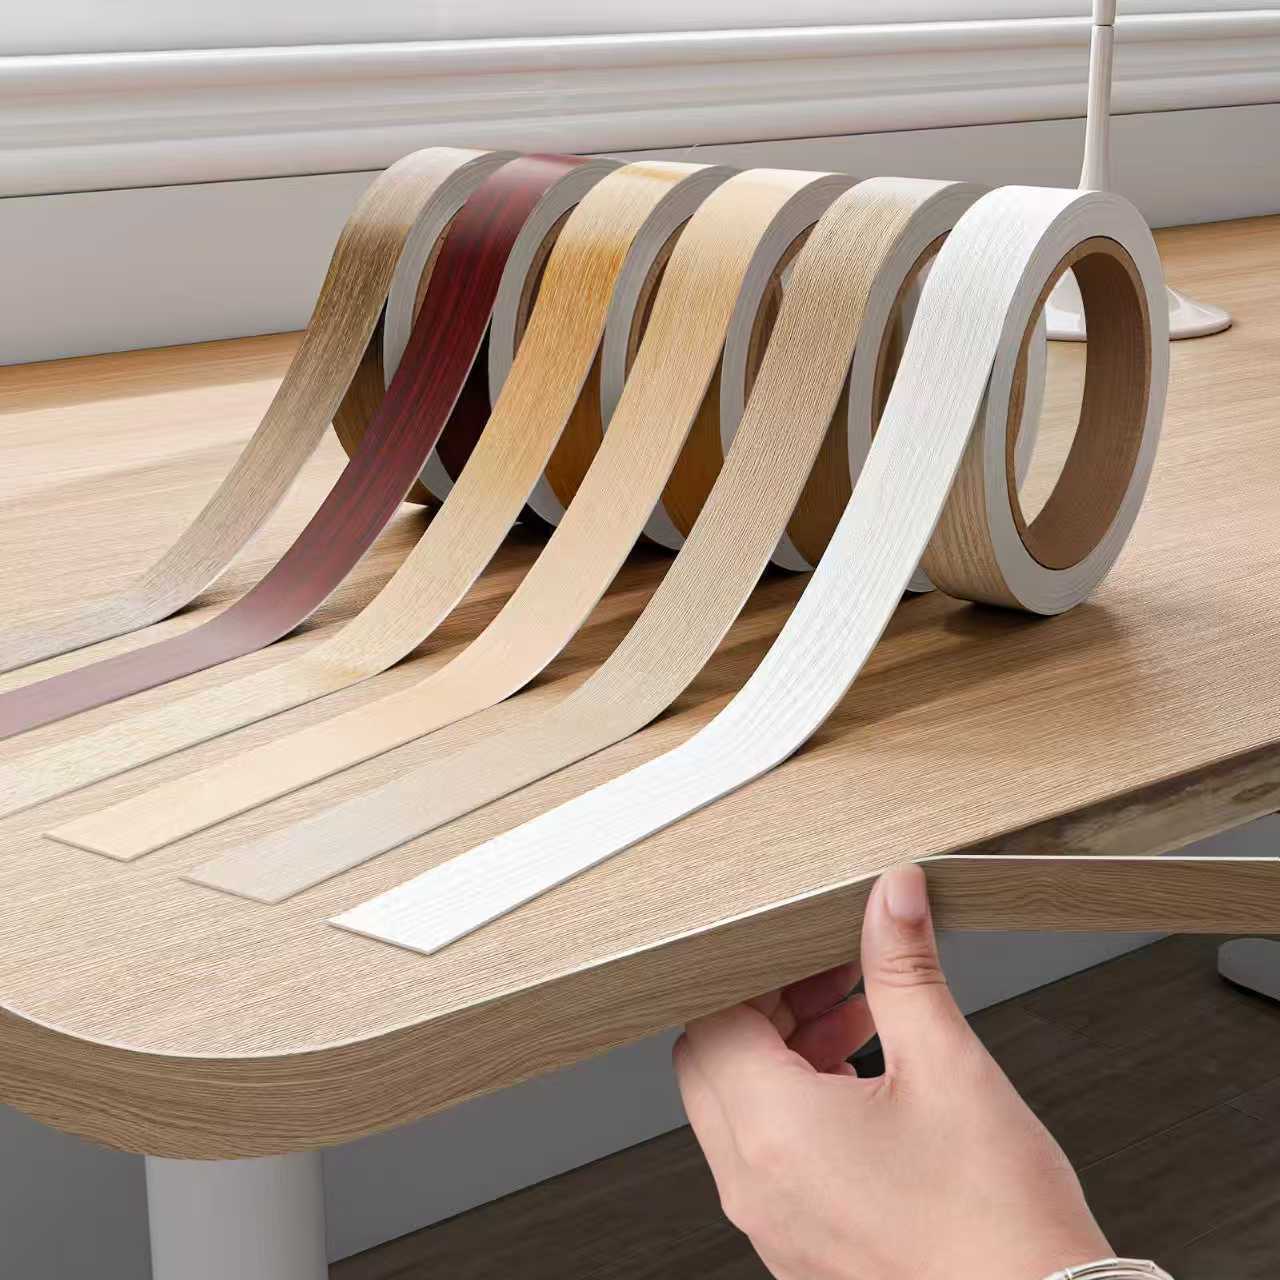
I. Concepto básico del canto
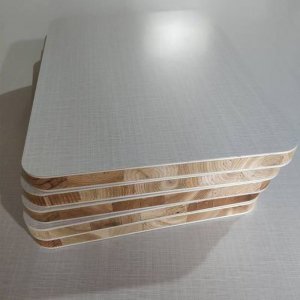
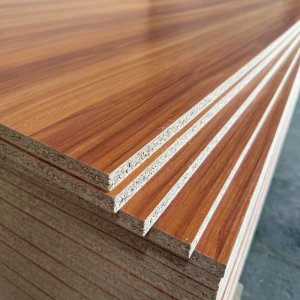
El canto (Edge Banding / Edge Tape) es un material en tira estrecha que se aplica sobre los bordes cortados de tableros derivados de la madera como contrachapado, tablero de partículas y tablero de fibra de densidad media (MDF). Se adhiere al lado del tablero mediante un adhesivo (cola termofusible o cola a base de disolvente), logrando el sellado protector de la estructura interna del tablero y el embellecimiento de su aspecto.
En los muebles de tablero y la decoración interior, el canto representa una proporción mínima del coste de los materiales (normalmente menos del 3-5 %), pero ejerce una influencia decisiva en la vida útil, el rendimiento ambiental, la calidad estética y la seguridad de uso del producto. En el sector existe un dicho: «Para juzgar la calidad de un mueble, mira primero su canto.» La calidad del encolado del canto refleja a menudo directamente el nivel técnico de un fabricante de muebles.
Las funciones esenciales del canto se resumen en cuatro niveles:
| Nivel funcional | Función específica |
|---|---|
| Protección física | Sella el corte del tablero, bloquea las vías de entrada de humedad, suciedad y polvo, evita el hinchamiento, despegue, pulverización o moho del sustrato |
| Sellado ambiental | Encierra herméticamente el formaldehído libre y los COV dentro del sustrato, impidiendo su liberación al aire interior; es una línea de defensa importante para la calidad del aire interior |
| Refuerzo estructural | Gracias a la fuerte adhesión entre el canto y el borde del tablero, refuerza la resistencia al impacto y a la abrasión de los bordes, evitando daños en las esquinas |
| Decoración y embellecimiento | Cubre la estructura en capas o la forma fragmentada interna del tablero, dando al mueble un aspecto uniforme, refinado y de alta gama |
II. Principales tipos de cantos y características de los materiales
2.1 Clasificación por material
Los principales cantos del mercado se pueden clasificar en cinco grandes categorías, cada una con prestaciones y aplicaciones diferentes:
| Tipo | Composición | Espesor | Características | Aplicaciones |
|---|---|---|---|---|
| Canto de PVC | Resina de PVC + carga de carbonato de calcio + plastificante + estabilizante + pigmento | 0,4-3,0 mm | Económico, flexible, gran variedad de motivos; material más utilizado | Muebles de tablero, cocinas, mobiliario de oficina (uso general) |
| Canto de ABS | Copolímero de acrilonitrilo-butadieno-estireno | 0,8-2,0 mm | Material puro, bordes redondeados y brillantes tras el mecanizado, aspecto de alta gama, mejor resistencia a la intemperie que el PVC | Muebles de alta gama, cocinas y baños, muebles infantiles, productos de exportación |
| Canto de melamina | Papel impregnado de melamina | 0,2-0,8 mm | Excelente correspondencia de motivos, buena adherencia, estabilidad dimensional en frío y calor, pero relativamente frágil | Cantos a juego con tableros melamínicos |
| Canto de chapa de madera | Chapa natural (roble, nogal, cerezo, etc.) | 0,3-0,6 mm | Veta natural y realista, excelente tacto, se integra con muebles chapados en madera maciza | Muebles de alta gama en madera maciza, muebles chapados |
| Canto metálico (aluminio) | Perfil de aleación de aluminio | 1,0-3,0 mm | Robusto y duradero, excelente resistencia al fuego y a la humedad, aspecto moderno | Mobiliario comercial, mobiliario de laboratorio, tabiques de oficina, encimeras de cocina |
2.2 Canto de PVC — análisis profundo del líder del mercado
El canto de PVC representa aproximadamente el 70 % del mercado mundial de cantos. Sus procesos de fabricación y su calidad varían enormemente; la diferencia de prestaciones entre un canto de PVC de calidad y un producto mediocre puede llegar a ser varias veces superior.
Características técnicas de un canto de PVC de calidad:
Control de la carga: Contenido de carbonato de calcio (CaCO₃) controlado entre el 15 y el 25 %. Un contenido demasiado bajo encarece el producto y reduce la dureza; un contenido demasiado alto (productos mediocres: 40-50 %) reduce drásticamente la flexibilidad, provocando fragilidad en invierno y desportillado en el mecanizado.
Sistema de plastificante: Uso de plastificantes ecológicos como DOTP (tereftalato de dioctilo) o TOTM (trimelitato de trioctilo), en sustitución de los ftalatos tradicionales (DEHP, DBP). Los plastificantes ecológicos no contienen ftalatos y cumplen con los reglamentos REACH y RoHS de la UE.
Aditivos anti-UV: Absorbedores de UV y estabilizantes de amina impedida (HALS) para evitar la decoloración y la pulverización bajo exposición prolongada, y el amarilleo de los cantos blancos.
Capa antidesgaste: Los cantos de PVC de alta gama incorporan una capa transparente resistente al desgaste (PMMA o PU) para mejorar la resistencia a los arañazos, adecuada para bordes de encimeras y superficies de alto contacto.
Indicadores de rendimiento clave del canto de PVC:
| Indicador | Método de ensayo | Calidad superior | Producto mediocre |
|---|---|---|---|
| Flexibilidad (doblado en frío) | Doblado a 180° a -5 °C | Sin fisuras | Rotura o blanqueamiento |
| Resistencia térmica | Ensayo de prensado a 200 °C | No se adhiere al tablero, no decolora | Fusión y adherencia, decoloración severa |
| Resistencia a la abrasión (Taber) | Muela CS-17, carga 500 g | Motivo nítido tras 500 vueltas | Motivo borrado o perforado |
| Diferencia de color (ΔE) | Colorímetro entre lotes | ΔE ≤ 0,5 (invisible al ojo) | ΔE ≥ 1,0 (visible) |
| Desviación de brillo | Medición multipunto mismo lote | ≤ ±3 GU | ≥ ±8 GU |
2.3 Canto de ABS — la opción de calidad del mercado alto de gama
El canto de ABS está creciendo rápidamente en el mobiliario de alta gama. Sus prestaciones globales son superiores al PVC, pero su precio es aproximadamente 1,5 a 2,5 veces mayor.
Ventajas clave del canto de ABS:
Sin blanqueamiento en el mecanizado: Es la característica más distintiva del ABS. Por muy afilada que esté la cuchilla, el borde cortado conserva el color original del material (negro puro para el ABS negro, blanco puro para el ABS blanco), a diferencia del PVC que blanquea por tensión. Los bordes del mueble quedan nítidos y con aspecto de alta gama.
Excelente resistencia a la intemperie: La temperatura de transición vítrea (Tg) del ABS es de aproximadamente 105 °C, muy superior a la del PVC (unos 80 °C). El canto de ABS es más estable a alta temperatura, se deforma menos y conserva su flexibilidad a baja temperatura.
Material puro: El ABS no contiene carga (o muy poca carga específica), ofreciendo mejor homogeneidad, adherencia más estable con la cola termofusible y menor envejecimiento de la capa de cola.
Mejor comportamiento ambiental: El ABS es no tóxico, inodoro, desprende menos humo en la combustión y no libera gases corrosivos como el cloruro de hidrógeno que emite el PVC.
2.4 Canto de melamina — la solución clásica de armonización de colores
El canto de melamina es un canto fino obtenido mediante la impresión de motivos de madera o colores lisos sobre papel impregnado de melamina, seguido de secado y corte. Se armoniza perfectamente con los tableros melamínicos.
Puntos técnicos:
Espesor generalmente de 0,2 a 0,8 mm, adecuado para una unión estrecha con el tablero
Motivos alineados: la textura del canto se corresponde con el motivo del tablero para un efecto visual integrado («canto invisible»)
Colocación: cola termofusible EVA o PUR, a baja temperatura y baja presión, para una buena adherencia
Limitaciones:
Material frágil, se rompe en ángulos vivos; no apto para grandes radios o formas irregulares
Resistencia al impacto inferior al PVC y al ABS; las esquinas se dañan con facilidad
Temperaturas de aplicación exigentes (160-200 °C); un exceso o defecto de calor provoca decoloración o mala adherencia
III. Normas de calidad y métodos de ensayo de los cantos
3.1 Calidad de aspecto
Un canto de calidad debe cumplir los siguientes requisitos:
Superficie lisa y uniforme: ausencia de burbujas, gránulos, huecos, arañazos
Color uniforme: ΔE ≤ 0,5 dentro del mismo lote, ΔE ≤ 1,0 entre lotes
Bordes rectos: sin ondulaciones ni protuberancias en los bordes de los rollos, para una alimentación continua de la máquina encoladora
Impresión nítida: motivo de madera nítido, registro preciso (desviación ≤ 0,2 mm), sin doble imagen
3.2 Precisión dimensional (LY/T 2383-2014)
| Elemento | Tolerancia |
|---|---|
| Anchura | ±0,15 mm (anchura ≤ 50 mm); ±0,20 mm (anchura > 50 mm) |
| Espesor | ±0,03 mm (espesor ≤ 1,0 mm); ±0,05 mm (espesor > 1,0 mm) |
| Longitud | ±3 mm/100 m |
Estas tolerancias influyen directamente en la adaptación de los rodillos de alimentación de la máquina encoladora: una desviación excesiva provoca desviación o atasco, interrumpiendo la aplicación continua.
3.3 Prestaciones físico-mecánicas
(1)Resistencia al pelado (adherencia)
Indicador central de la solidez de la unión canto-sustrato. Método: encolado sobre sustrato estándar (tablero de partículas/MDF), pelado a 180° a velocidad constante, registro de la fuerza.
Norma (LY/T 2383): ≥ 1,5 N/mm
Exigencia JINDIWOOD: ≥ 2,5 N/mm
(2)Resistencia a ciclos térmicos
Las probetas se exponen alternativamente a 63 ± 3 °C y -20 ± 2 °C durante 2 h, 5 ciclos. Observación de fisuras, despegues y decoloraciones.
(3)Resistencia al envejecimiento (lámpara de xenón)
Exposición de 500 h en cámara de envejecimiento de xenón, medición de la diferencia de color y de la tasa de conservación de la resistencia al pelado. Un canto de calidad debe presentar:
ΔE ≤ 2,0
Tasa de conservación de la resistencia al pelado ≥ 80 %
3.4 Prestaciones ambientales y sanitarias
(1)Metales pesados (canto de PVC)
El PVC contiene estabilizantes (Ca/Zn u organoestaño); los metales pesados deben controlarse estrictamente. Según GB/T 26125 (IEC 62321), límites RoHS:
| Elemento | Límite (mg/kg) |
|---|---|
| Plomo (Pb) | ≤ 1000 |
| Mercurio (Hg) | ≤ 1000 |
| Cadmio (Cd) | ≤ 100 |
| Cromo hexavalente (Cr⁶⁺) | ≤ 1000 |
| PBB | ≤ 1000 |
| PBDE | ≤ 1000 |
(2)Ftalatos (plastificantes)
Priorizar plastificantes no ftálicos (DOTP, TOTM, DINP). El contenido total de ftalatos (DEHP, DBP, BBP, DIBP) debe ser ≤ 1000 mg/kg (REACH anexo XVII).
(3)Emisión de COV
Ausencia de olor irritante durante el almacenamiento y uso. Según ISO 16000-6, emisión de TVOC ≤ 100 µg/m³.
IV. Procesos de fabricación de los cantos
4.1 Proceso de PVC/ABS
Paso 1: Mezclado
Pesaje de resinas de PVC, plastificantes, estabilizantes, cargas, pigmentos, anti-UV
Mezclador de alta velocidad (80-120 °C) para una dispersión homogénea
Enfriamiento y almacenamiento
Paso 2: Extrusión
Plastificación en extrusora mono husillo o doble husillo (160-200 °C, gradiente de temperatura)
Extrusión en película fina a través de una hilera plana; espesor controlado por la abertura y la velocidad
Calandrado a tres rodillos (120-150 °C) para un espesor preciso y una superficie lisa
Paso 3: Tratamiento superficial (impresión y textura)
Capa impresa: huecograbado o flexografía, tintas especiales, registro ≤ 0,2 mm
Recubrimiento: barniz UV o capa PMMA antidesgaste (lámpara UV 365 nm, energía ≥ 800 mJ/cm²) para dureza y resistencia
Grabado sincronizado: reproducción de vetas de madera o texturas de piedra, en fase con la impresión
Paso 4: Corte y enrollado
Corte longitudinal al ancho deseado (10-100 mm)
Control en línea del espesor y del color
Enrollado en bobinas de 100 a 500 m
Marcado: lote, ancho, espesor, referencia de motivo, longitud
4.2 Proceso de melamina
Paso 1: Elección del papel
Papel decorativo de 70-120 g/m², absorbente, resistente a la humedad, opaco
Paso 2: Impregnación y secado
Impregnación en baño de resina de melamina (45-55 % de sólidos)
Control del grado de impregnación (130-180 % del peso seco)
Secado en túnel (80-160 °C), pre-polimerización parcial
Paso 3: Corte y embalaje
Corte longitudinal al ancho deseado
Almacenamiento a 20-25 °C y 50-60 % HR para evitar la humedad y la polimerización prematura
V. Principios de combinación canto-tablero
5.1 Espesor
| Tipo de tablero | Espesor de canto recomendado | Razón |
|---|---|---|
| Tablero delgado (≤ 12 mm) | 0,4-0,8 mm | Un canto demasiado grueso desequilibra la esquina |
| Mueble estándar (15-25 mm) | 0,8-1,5 mm | Compromiso economía/durabilidad, opción dominante |
| Mueble grueso/encimera (≥ 30 mm) | 1,5-3,0 mm | Resistencia a impactos y margen de mecanizado (bisel, redondeo) |
5.2 Motivos y colores
La combinación de colores es el paso más crítico:
Combinación tono sobre tono: canto y tablero del mismo color para un efecto «invisible». Utilizar el mismo papel decorativo y el mismo lote para minimizar la diferencia.
Contraste: tablero oscuro con canto claro, o viceversa, para un efecto de contorno, habitual en estilo moderno.
Control de diferencias:
Colorímetro espectral, ΔE ≤ 0,5 invisible al ojo
Comparación bajo lámpara normalizada D65 (6500 K)
Atención a la metamería: verificar bajo varias fuentes (día, cálida, fría)
5.3 Adhesivos
| Material del canto | Cola recomendada | Temperatura de aplicación | Velocidad de la máquina |
|---|---|---|---|
| PVC (≤ 1 mm) | EVA (alto contenido VA) | 180-210 °C | 15-25 m/min |
| PVC (> 1 mm) | PUR (humedad) | 130-150 °C | 10-18 m/min |
| ABS | PUR (primera opción) | 130-150 °C | 12-20 m/min |
| Melamina | EVA baja temperatura | 160-190 °C | 18-28 m/min |
| Chapa de madera | EVA o cola blanca | 160-200 °C | 10-15 m/min |
EVA vs PUR:
EVA: económico, tiempo abierto largo, reversible, adecuado para PVC estándar y mobiliario corriente. Menos resistente al calor y al agua.
PUR (poliuretano): unión irreversible, excelente resistencia al calor, al agua y a los disolventes, mayor adherencia y elasticidad. Para ABS, PVC grueso, muebles de cocina/baño y exportación (transporte marítimo). Precio 2-3 veces el de EVA.
VI. Defectos comunes de los cantos
6.1 Despegue
Fenómeno: separación del canto y del borde del tablero, levantamiento local o total.
Causas:
Temperatura de cola incorrecta (demasiado fría: mala humectación; demasiado caliente: degradación)
Presión insuficiente o rodillos desgastados
Polvo, grasa o humedad excesiva (> 12 %) en el borde
Tiempo abierto de la cola inadecuado para la velocidad de la máquina
Soluciones:
Calibrar la temperatura de la olla de cola (termómetro infrarrojo)
Verificar periódicamente la presión y la planitud de los rodillos
Soplar los bordes con aire comprimido antes del encolado
Elegir una cola adecuada (tiempo abierto 5-15 s)
6.2 Retracción del canto / blanqueamiento
Fenómeno: tras unas horas o días, el canto se retrae en longitud y deja ver el sustrato en los extremos («blanqueamiento»).
Causas:
Tensiones residuales en el canto (estiramiento excesivo sin recocido)
Diferencia de coeficiente de dilatación con el tablero
Aplicación a baja temperatura en invierno
Soluciones:
Elegir un canto bien relajado (recocido o enfriamiento en línea)
Estabilizar tablero y canto 24 h a temperatura ambiente antes de la aplicación
Reducir la velocidad de la máquina y aumentar la temperatura de prensado en invierno
6.3 Exceso de cola / línea de cola visible
Fenómeno: rebaba de cola visible en la unión canto-tablero, antiestética y difícil de eliminar.
Causas:
Cantidad de cola excesiva (150-250 g/m², por encima: desbordamiento)
Bordes irregulares, reparto desigual
Fresas o cuchillas de acabado mal ajustadas
Soluciones:
Controlar precisamente la dosificación (ajuste de rodillos o rascador)
Cepillar los bordes antes del encolado (doble cepilladora)
Utilizar una máquina con prefresado
6.4 Blanqueamiento en el mecanizado (específico del PVC)
Fenómeno: bordes blancos tras el paso de la cuchilla de acabado.
Causas:
Fisuración bajo tensión (microcavidades, bandas de plata)
Cuchilla desafilada o mecanizado excesivo
Alto contenido de carga (PVC mediocre)
Soluciones:
Combinación cuchilla + rascador (desbaste y acabado)
Cambiar a ABS para evitar el problema
Elegir un PVC de baja carga y plastificante adecuado
Calentar ligeramente el borde con pistola de aire caliente (aprox. 120 °C)
6.5 Arañazos / pérdida de brillo
Fenómeno: arañazos visibles o caída local de brillo.
Causas:
Impurezas en los rodillos
Roce de las herramientas durante el acabado
Manipulación y embalaje
Soluciones:
Limpiar periódicamente los órganos móviles
Sustituir las cuchillas cada 500-800 m
Proteger las esquinas con film PE antes del embalaje
VII. Tendencias técnicas de los cantos
7.1 Uniformización y alto realismo
Sincronización de motivos: continuidad perfecta entre la veta del canto y la del tablero
Grabado 3D: reproducción de la profundidad de las vetas de la madera
Impresión digital personalizada: series cortas posibles, sin fabricación de cilindro
7.2 Ecología y sin plomo
Estabilizantes sin plomo: Ca/Zn generalizados
Tintas al agua: reducción de COV
Plastificantes biosourced: aceite de soja epoxidado (ESO)
7.3 Funcionalización e inteligencia
Cantos antibacterianos: iones de plata o nano-óxido de zinc
Cantos perfumados/descontaminantes: liberación lenta o captura de formaldehído
Cantos con chip RFID: trazabilidad y funciones inteligentes
7.4 Ultra-fino y ligero
Demanda creciente de cantos de 0,2-0,3 mm, que exigen materiales más resistentes, menos propensos a la retracción y más flexibles.
Preguntas frecuentes (FAQ):
Q1: ¿Qué es un tapacanto o cinta de canto? ¿Qué función cumple en los muebles de tablero?
A1:
El tapacanto o cinta de canto (Edge Banding / Edge Tape) es un material decorativo y protector en forma de tira estrecha que se aplica sobre los cantos cortados de tableros derivados de la madera, como contrachapado, aglomerado y MDF. Se adhiere al borde del tablero mediante adhesivo (termofusible o cola de base solvente) para sellar y proteger la estructura interna y mejorar el aspecto.
Sus funciones principales se resumen en cuatro niveles:
| Nivel funcional | Acción específica |
|---|---|
| Protección física | Sella el canto cortado del tablero, bloquea la entrada de agua, humedad y polvo, y evita que el sustrato se hinche, se despegue, se pulverice o se enmohezca |
| Sellado ambiental | Encierra el formaldehído libre y los COV dentro del sustrato, impidiendo su emisión al aire interior |
| Refuerzo estructural | Mediante una unión firme entre el tapacanto y el borde del tablero, aumenta la resistencia al impacto y al desgaste del canto |
| Embellecimiento decorativo | Cubre la estructura interna laminada o de partículas del tablero, dando al mueble un aspecto uniforme, refinado y de alta calidad |
Un dicho habitual en el sector:
“Para juzgar la calidad de un mueble, mira primero su canto.” La calidad del proceso de canteado suele reflejar directamente el nivel técnico de un fabricante de muebles.
Conclusión clave:
Aunque el tapacanto representa una proporción muy pequeña del coste de materiales (normalmente menos del 3–5 %), influye de forma decisiva en la vida útil, el rendimiento ambiental, la calidad estética y la seguridad de uso del mueble.
Q2: ¿Cuáles son los principales tipos de tapacantos? ¿Qué diferencias hay entre PVC, ABS, melamina, chapa de madera y metal?
A2:
Los tapacantos principales del mercado se dividen en cinco categorías:
| Tipo | Composición | Rango de espesor | Características | Aplicaciones |
|---|---|---|---|---|
| Tapacanto de PVC | Resina de PVC + carbonato de calcio + plastificantes + estabilizantes + colorantes | 0,4–3,0 mm | Económico, flexible, gran variedad de colores, el más extendido | Muebles de tablero, armarios, muebles de oficina |
| Tapacanto de ABS | Copolímero de acrilonitrilo-butadieno-estireno | 0,8–2,0 mm | Material puro, no blanquea al fresar, aspecto premium, mejor resistencia a la intemperie que el PVC | Muebles de alta gama, cocina y baño, muebles infantiles, productos de exportación |
| Tapacanto de melamina | Papel impregnado con melamina | 0,2–0,8 mm | Alta coincidencia de color, buena adherencia, dimensiones estables, pero relativamente frágil | Canteado a juego para tableros melamínicos |
| Tapacanto de chapa de madera | Chapa natural (roble, nogal, cerezo, etc.) | 0,3–0,6 mm | Textura natural y realista, tacto excelente, se integra con muebles chapados | Muebles de madera maciza de alta gama, muebles con chapa natural |
| Tapacanto metálico (aluminio) | Perfil de aleación de aluminio | 1,0–3,0 mm | Robusto y duradero, excelente resistencia al fuego y la humedad, aspecto moderno | Muebles comerciales, muebles de laboratorio, mamparas de oficina, encimeras de cocina |
Conclusión clave:
El PVC ofrece la mejor relación calidad-precio y la mayor aplicación; el ABS ofrece mejor rendimiento global para el mercado alto; la melamina es adecuada para combinaciones del mismo color; la chapa de madera aporta textura natural; el tapacanto metálico es adecuado para aplicaciones comerciales especiales.
Q3: ¿Cuál es la diferencia entre el tapacanto de PVC y el de ABS? ¿Cómo elegir?
A3:
El tapacanto de PVC ocupa aproximadamente el 70 % del mercado mundial, mientras que el de ABS crece rápidamente en el segmento alto. Las diferencias clave son:
| Criterio | Tapacanto de PVC | Tapacanto de ABS |
|---|---|---|
| Acabado al fresar | El canto tiende a blanquearse (blanqueo por tensión) | No blanquea al fresar, el borde conserva el color del material |
| Resistencia a la intemperie | Temperatura de transición vítrea ≈80 °C | Temperatura de transición vítrea ≈105 °C, más estable al calor, menos frágil al frío |
| Pureza del material | Contiene carga de carbonato de calcio (15–25 %) | No contiene carga o muy poca carga especial, material más uniforme |
| Rendimiento ambiental | Contiene plastificantes; deben controlarse ftalatos | No tóxico, inodoro, bajo humo al quemar, sin cloruro de hidrógeno corrosivo |
| Precio | Económico | Aproximadamente 1,5–2,5 veces el PVC |
| Aplicaciones | Muebles de tablero generales, armarios, muebles de oficina | Muebles de alta gama, cocina y baño, muebles infantiles, exportación |
Recomendaciones de elección:
Presupuesto limitado, muebles estándar: elegir PVC.
Muebles de alta gama, exportación, ambientes húmedos de cocina y baño: elegir ABS.
Buscar acabado limpio y líneas nítidas: ABS es la primera opción.
Conclusión clave:
El ABS no blanquea al fresar, tiene mejor resistencia a la intemperie y mejor comportamiento ambiental, pero es más caro; el PVC es económico, flexible y con gran variedad de colores. La elección depende del posicionamiento del producto y el presupuesto.
Q4: ¿Cómo elegir el espesor del tapacanto? ¿Qué espesor corresponde a cada tipo de tablero?
A4:
La elección del espesor depende del tipo de tablero y del uso:
| Tipo de tablero | Espesor recomendado | Razón |
|---|---|---|
| Tableros finos (≤12 mm) | 0,4–0,8 mm | Un tapacanto demasiado grueso desproporciona el canto y afea el conjunto |
| Muebles de tablero estándar (15–25 mm) | 0,8–1,5 mm | Equilibrio entre economía y durabilidad, opción principal |
| Muebles gruesos/encimeras (≥30 mm) | 1,5–3,0 mm | Garantiza resistencia al impacto del canto y margen de mecanizado (bisel, redondeo) |
Conclusión clave:
Tableros finos usan tapacanto fino; muebles estándar, 0,8–1,5 mm; tableros gruesos o encimeras, 1,5–3,0 mm. La elección debe considerar estética, durabilidad y necesidades de mecanizado.
Q5: ¿Es ecológico el tapacanto? ¿Contiene formaldehído? ¿Cómo saber si es respetuoso con el medio ambiente?
A5:
El comportamiento ambiental depende principalmente del material y del adhesivo:
| Tipo | Comportamiento ambiental | Explicación |
|---|---|---|
| Tapacanto de PVC | Deben controlarse metales pesados y ftalatos | Los productos de calidad usan estabilizantes de calcio-zinc y plastificantes DOTP/TOTM, conformes con RoHS y REACH |
| Tapacanto de ABS | Mejor comportamiento ambiental | No tóxico, inodoro, bajo humo al quemar, sin gases corrosivos como cloruro de hidrógeno |
| Tapacanto de melamina | Relativamente bueno | Base de papel impregnado con melamina, sin sustancias nocivas |
| Tapacanto de chapa de madera | Natural y ecológico | Chapa natural, sin aditivos químicos |
| Tapacanto metálico | Ecológico | Aleación de aluminio, reciclable |
Indicadores clave de ensayo:
Contenido de metales pesados (Directiva RoHS): plomo, mercurio, cadmio y cromo hexavalente por debajo de los límites.
Contenido de ftalatos: total de plastificantes no ftalatos ≤1000 mg/kg.
Emisión de COV: TVOC ≤100 μg/m³ (ISO 16000-6).
Conclusión clave:
Un tapacanto de calidad debe cumplir RoHS y REACH y no tener olor irritante. Al comprar, verificar informes de ensayo y etiquetas ambientales. El ABS es el más ecológico; el PVC debe usar plastificantes ecológicos.
Q6: ¿Cuáles son los problemas de calidad más comunes del tapacanto? ¿Cómo se solucionan?
A6:
Problemas comunes y soluciones:
| Problema | Fenómeno | Causas principales | Soluciones |
|---|---|---|---|
| Despegue/caída del tapacanto | El tapacanto se separa del borde del tablero | Temperatura incorrecta del termofusible, presión insuficiente, polvo o humedad excesiva en el canto, tiempo abierto no compatible con la velocidad | Calibrar la temperatura de la cuba de cola, revisar la presión de los rodillos, limpiar el canto, elegir el adhesivo adecuado |
| Contracción/blanqueo del tapacanto | Tras horas o días, el tapacanto se contrae longitudinalmente y deja ver el sustrato en los extremos | Tensiones residuales en el tapacanto, diferente coeficiente de dilatación, aplicación a baja temperatura en invierno | Usar tapacanto de calidad con tensiones liberadas, almacenar tablero y tapacanto a la misma temperatura durante 24 h, reducir velocidad y aumentar temperatura en invierno |
| Exceso de cola/línea de cola visible | Línea de adhesivo visible en la unión entre tapacanto y superficie | Exceso de cola, poca planitud del canto, cuchilla de fresado no ajustada | Controlar con precisión la cantidad de cola, pre-fresar el canto, usar máquina de canteado con pre-fresado |
| Blanqueo al fresar (típico del PVC) | Marcas blancas en el canto tras fresar PVC | Blanqueo por tensión, cuchilla poco afilada, alto contenido de carga | Usar combinación de cuchilla + raspador, cambiar a ABS, elegir PVC de calidad, calentar ligeramente el canto con pistola de aire caliente |
| Rayaduras/pérdida de brillo | Rayaduras o pérdida localizada de brillo en la superficie | Impurezas en los rodillos, roces de la cuchilla, rayaduras durante la manipulación | Limpiar periódicamente la máquina, cambiar las cuchillas con regularidad, proteger las esquinas con film PE antes de embalar |
Conclusión clave:
Los problemas de calidad suelen estar relacionados con parámetros de proceso, estado del equipo y compatibilidad de materiales. Se solucionan con control preciso de temperatura, optimización de la cantidad de cola y mantenimiento periódico.
Q7: ¿Cómo se combinan el tapacanto y el tablero? ¿Cómo elegir espesor, color y adhesivo?
A7:
La combinación implica tres dimensiones:
1. Combinación de espesor:
| Tipo de tablero | Espesor recomendado |
|---|---|
| Tableros finos (≤12 mm) | 0,4–0,8 mm |
| Muebles de tablero estándar (15–25 mm) | 0,8–1,5 mm |
| Muebles gruesos/encimeras (≥30 mm) | 1,5–3,0 mm |
2. Combinación de color:
Mismo color: tapacanto del mismo color que la superficie del tablero para un efecto “sin juntas”. Se recomienda misma marca y mismo lote.
Contraste: tablero oscuro con tapacanto claro o viceversa, para crear una línea de contorno, habitual en estilo moderno minimalista.
Control de diferencia de color: medir ΔE con espectrofotómetro; ΔE≤0,5 es invisible al ojo humano. Comparar en cabina de luz estándar (D65). Considerar la metamería.
3. Combinación de adhesivo:
| Material del tapacanto | Adhesivo recomendado | Temperatura del termofusible | Velocidad de la máquina |
|---|---|---|---|
| PVC (≤1 mm) | EVA termofusible (alto contenido VA) | 180–210 °C | 15–25 m/min |
| PVC (>1 mm) | PUR termofusible (curado por humedad) | 130–150 °C | 10–18 m/min |
| ABS | PUR termofusible (primera opción) | 130–150 °C | 12–20 m/min |
| Melamina | EVA termofusible (baja temperatura) | 160–190 °C | 18–28 m/min |
| Chapa de madera | EVA termofusible o cola blanca | 160–200 °C | 10–15 m/min |
Lógica de elección EVA vs. PUR:
EVA: económico, tiempo abierto largo, unión reversible, adecuado para PVC estándar y muebles generales.
PUR: unión irreversible, excelente resistencia al calor, agua y disolventes, mayor fuerza de unión. Adecuado para ABS, PVC grueso, muebles de cocina y baño, y productos de exportación. Precio 2–3 veces el EVA.
Conclusión clave:
Espesor según el tablero, color preferiblemente a juego, adhesivo según material y uso. EVA para estándar, PUR para alta gama y ambientes húmedos.
Q8: ¿Cuál es el proceso de producción del tapacanto? ¿Cómo se producen los de PVC y ABS?
A8:
La producción se divide en tapacantos de PVC/ABS y de melamina.
Proceso de producción de tapacanto de PVC/ABS:
Paso 1: Mezclado
Resina de PVC, plastificantes, estabilizantes, cargas, colorantes y aditivos UV se pesan según fórmula.
Se mezclan en mezclador de alta velocidad (80–120 °C), se enfrían y se almacenan.
Paso 2: Extrusión
La mezcla se plastifica en extrusora de un solo husillo o doble husillo (160–200 °C).
El fundido se extruye a través de boquilla en T formando una lámina delgada.
La lámina se calandra con calandra de tres rodillos (120–150 °C) para obtener espesor preciso y superficie lisa.
Paso 3: Tratamiento superficial (impresión y textura)
Capa de impresión: huecograbado o flexografía, precisión de registro ≤0,2 mm.
Recubrimiento: barniz UV o capa de desgaste PMMA, curado con lámpara UV.
Gofrado: rodillo de gofrado imprime textura sincronizada con el patrón.
Paso 4: Corte y bobinado
Corte longitudinal al ancho requerido (10–100 mm).
Inspección en línea de espesor y diferencia de color.
Bobinado en rollos de 100–500 m.
Marcado en el extremo: lote, ancho, espesor, código de color, longitud.
Proceso de producción de tapacanto de melamina:
Selección de papel base: papel decorativo de alta calidad de 70–120 g/m².
Impregnación y secado: impregnación con resina de melamina (sólidos 45–55 %), control de impregnación (130–180 %), secado (80–160 °C).
Corte y embalaje: corte al ancho requerido, almacenamiento a 20–25 °C y 50–60 % de humedad relativa.
Conclusión clave:
El PVC/ABS se produce por mezclado, extrusión, calandrado, impresión, gofrado y corte; la melamina, por impregnación, secado y corte. El control del proceso determina directamente la calidad.
Q9: ¿Cuáles son las tendencias tecnológicas del tapacanto?
A9:
El tapacanto evoluciona hacia la integración de color, la sostenibilidad, la funcionalidad y el ultra-fino:
1. Integración de color y alta simulación:
Sincronización de veta: la veta del tapacanto continúa sin desfase con la textura del tablero, logrando un efecto “de una sola pieza”.
Gofrado 3D: control preciso de temperatura y gofrado para reproducir la profundidad de los poros de la madera y su tacto.
Impresión digital personalizada: posibilita series pequeñas personalizadas, ofreciendo más posibilidades al diseño de muebles individualizados.
2. Ecología y ausencia de plomo:
Estabilizantes sin plomo: los de calcio-zinc sustituyen a los de plomo, con contenido de plomo muy inferior a los límites RoHS.
Tintas al agua: sustituyen a las de disolvente, reduciendo drásticamente las emisiones de COV.
Plastificantes biobasados: el aceite de soja epoxidado (ESO) empieza a aplicarse, reduciendo la dependencia de materias primas petroquímicas.
3. Funcionalidad e inteligencia:
Tapacantos antibacterianos: con iones de plata o nano-óxido de zinc, inhiben bacterias; adecuados para hospitales, escuelas y cocinas.
Tapacantos aromáticos/purificadores: liberan fragancia suave o descomponen formaldehído.
Tapacantos sensores: integran circuitos conductores o RFID, aportando funciones de “detección” o “trazabilidad” para muebles inteligentes.
4. Ultra-finos y ligeros:
Crece la demanda de tapacantos de 0,2–0,3 mm, que requieren mayor resistencia, menor contracción y mejor capacidad de doblado.
Conclusión clave:
El tapacanto pasa de ser un material funcional único a un producto de alta simulación, ecológico, funcional e inteligente, para responder a las necesidades de muebles personalizados y hogares inteligentes.
Q10: ¿Cómo juzgar la calidad del tapacanto? ¿Cuáles son los indicadores clave?
A10:
Para juzgar la calidad del tapacanto hay que considerar los siguientes indicadores:
| Indicador | Método de ensayo | Estándar de calidad | Mala apariencia |
|---|---|---|---|
| Flexibilidad (doblado en frío) | Doblado 180° a -5 °C | Sin grietas | Rotura o blanqueo |
| Resistencia al calor | Ensayo de prensado a 200 °C | No se pega al tablero, no cambia de color | Se funde y se pega, decoloración grave |
| Resistencia al desgaste (Taber) | Rueda CS-17, carga 500 g | Patrón claro tras 500 ciclos | Patrón desaparecido o desgastado |
| Diferencia de color (ΔE) | Colorímetro entre lotes | ΔE≤0,5 (invisible) | ΔE≥1,0 (visible) |
| Desviación de brillo | Medición multipunto en el mismo lote | ≤±3 GU | ≥±8 GU |
| Fuerza de pelado | Ensayo de pelado a 180° | ≥1,5 N/mm (conforme), ≥2,5 N/mm (alta calidad) | Baja, se despega fácilmente |
| Resistencia a ciclos térmicos | 63 °C / -20 °C durante 2 h cada uno, 5 ciclos | Sin grietas, despegue ni decoloración | Grietas, despegue, decoloración |
| Resistencia al envejecimiento (xenón) | 500 h de exposición | ΔE≤2,0, retención de fuerza de pelado ≥80 % | Gran diferencia de color, caída de resistencia |
| Comportamiento ambiental | Metales pesados, ftalatos, COV | Conforme a RoHS y REACH; TVOC≤100 μg/m³ | Fuera de límites, olor irritante |
Requisitos de apariencia:
Superficie lisa y uniforme, sin burbujas, gránulos, hoyuelos ni rayaduras.
Color uniforme: mismo lote ΔE≤0,5; entre lotes ΔE≤1,0.
Bordes rectos para alimentación continua en máquinas automáticas.
Impresión clara: registro preciso (≤0,2 mm), sin fantasma.
Precisión dimensional (LY/T 2383-2014):
Ancho: ±0,15 mm (≤50 mm), ±0,20 mm (>50 mm).
Espesor: ±0,03 mm (≤1,0 mm), ±0,05 mm (>1,0 mm).
Longitud: ±3 mm/100 m.
Conclusión clave:
Juzgar la calidad del tapacanto exige considerar apariencia, precisión dimensional, propiedades físicas y mecánicas, y seguridad ambiental. Un tapacanto de calidad es flexible, resistente al calor y al desgaste, con poca diferencia de color, alta fuerza de pelado y cumplimiento ambiental.
JINDIWOOD · Ingeniería para la Certeza —— Desde la precisión micrométrica de cada canto hasta la resistencia de cada encolado, protegemos cada detalle de su mobiliario con estándares de calidad certeros.
Este artículo es un artículo técnico original de JINDIWOOD. Su reproducción debe indicar la fuente.