中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
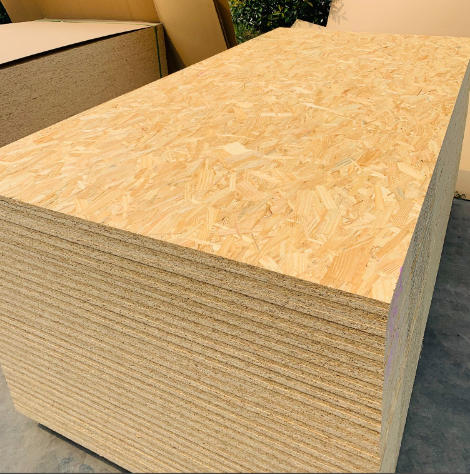
I. Concepto Básico y Desarrollo Histórico del OSB
El OSB (Oriented Strand Board) es un nuevo tipo de panel estructural fabricado a partir de madera de pequeño diámetro, madera de aclareo, madera de rápido crecimiento o núcleos de madera, procesados en virutas (strands) de dimensiones específicas mediante equipos especializados, luego secados, encolados, orientados y prensados en caliente a alta temperatura.
1.1 Historia del Desarrollo
La investigación y el desarrollo del OSB comenzaron en la década de 1960 en los Estados Unidos, con raíces tecnológicas que se remontan al Waferboard anterior — un panel prensado a partir de virutas planas de madera orientadas aleatoriamente. En la década de 1970, con la maduración de la tecnología de capas orientadas y la aplicación de adhesivos de isocianato (MDI) en la industria de la madera, nació oficialmente el OSB moderno.
En la década de 1980, el OSB comenzó la producción industrial a gran escala en Estados Unidos y Canadá, reemplazando gradualmente algunas aplicaciones de contrachapado en estructuras de construcción. En 2025, la producción anual mundial de OSB superó los 35 millones de metros cúbicos, con el mercado norteamericano representando más del 70 % de la producción mundial, Europa aproximadamente el 20 % y Asia y otras regiones aproximadamente el 10 %.
El desarrollo del OSB en China comenzó relativamente tarde, con líneas de producción introducidas solo después del año 2000. Sin embargo, en los últimos años, con avances en la tecnología nacional de adhesivos MDI, el aumento de los estándares ambientales y las políticas que promueven el "bambú en lugar de madera" y la "paja en lugar de madera", la industria del OSB en China está entrando en un período de rápido crecimiento.
JINDIWOOD ha incorporado estratégicamente el OSB en su cartera de productos, cubriendo múltiples grados desde tipos universales en condiciones secas hasta tipos de carga en condiciones húmedas, satisfaciendo diversas necesidades desde estructuras de construcción hasta muebles de alta gama.
II. Sistema de Materias Primas para la Fabricación de OSB
2.1 Materias Primas Lignocelulósicas
El OSB tiene requisitos de materia prima significativamente diferentes en comparación con el contrachapado y el MDF — no requiere chapas completas ni fibras finas, sino virutas de dimensiones específicas. Por lo tanto, el OSB puede utilizar materias primas de baja calidad que son difíciles de aprovechar para la industria tradicional de paneles, como madera de pequeño diámetro, madera de ramas y madera de aclareo, logrando tasas de utilización de material extremadamente altas.
| Especie | Características | Regiones Principales | Productos Adecuados |
|---|---|---|---|
| Álamo (Aspen) | Textura ligera y suave, color claro, virutas uniformes, excelentes propiedades de encolado | América del Norte, China | OSB/1, OSB/2 para interiores, productos de calidad para muebles |
| Pino (Pine) | Alta resistencia, contenido de resina moderado, buena resistencia al agua | América del Norte, Europa, China | OSB/3, OSB/4 estructurales, encofrados de construcción |
| Eucalipto (Eucalyptus) | Alta densidad, alta resistencia, crecimiento rápido | Sudamérica, sur de China | OSB de carga, paneles estructurales de alta calidad |
| Abedul (Birch) | Textura densa, superficie fina, resistencia extremadamente alta | Norte de Europa, Rusia | OSB de calidad premium para muebles, sustratos decorativos |
| Maderas duras mixtas | Rendimiento general equilibrado, menor costo | Mundial | OSB de uso general |
Requisitos técnicos del OSB para materias primas:
Diámetro del tronco: 100-400 mm (principalmente madera de pequeño diámetro y de aclareo)
Contenido de humedad del tronco: 30-60 % (procesado inmediatamente después de la tala, sin necesidad de secado natural prolongado)
Control del contenido de corteza: ≤3 % (la corteza afecta la resistencia del encolado y la uniformidad del color del panel; se elimina mediante descortezadoras)
Comparación de las tasas de utilización de materias primas:
| Tipo de Panel | Tasa de Utilización | Explicación |
|---|---|---|
| Contrachapado | Aprox. 40-50 % | Requiere troncos de gran diámetro sin defectos |
| MDF | Aprox. 70-75 % | Las materias primas son residuos del procesamiento de la madera |
| OSB | Aprox. 80-85 % | Puede utilizar madera de pequeño diámetro y ramas; casi toda la madera se convierte en virutas |
2.2 Sistemas de Adhesivos — La Tecnología Central del OSB
Debido a sus altos requisitos de resistencia de encolado y excelente resistencia al agua, el OSB se diferencia de otros paneles de madera artificial en la selección de adhesivos.
| Tipo de Adhesivo | Aplicación en OSB | Características | Grado Ambiental |
|---|---|---|---|
| MDI (Isocianato) | Opción principal (OSB de alta calidad) | Sin formaldehído, excelente resistencia al agua, curado rápido, alta resistencia de encolado (hasta 2,0-3,0 MPa), contenido de adhesivo aprox. 3-5 % | ENF/HENF |
| Resina Fenólica (PF) | Opción tradicional (algunos OSB norteamericanos) | Excelente resistencia al agua, menor costo que MDI pero mayor que MUF, color oscuro (línea de adhesivo marrón oscuro) | E0 |
| MUF (UF Modificado con Melamina) | Uso limitado (grado interior de baja gama) | Resistencia a la humedad moderada, menor costo | E1/E0 |
| Mezcla MDI+PF | Aplicaciones especiales | Equilibra costo y rendimiento | E0/ENF |
Ventajas técnicas del adhesivo MDI en OSB:
Emisión sin formaldehído: El adhesivo MDI (diisocianato de difenilmetano) no contiene formaldehído y no libera formaldehído después del curado. Esta es la razón fundamental por la que el OSB puede alcanzar el grado ENF (≤0,015 mg/m³) e incluso el grado HENF (cero adición de formaldehído).
Curado rápido: El adhesivo MDI puede completar el curado por reticulación en 30-60 segundos a temperaturas de prensado en caliente (180-220 °C), mucho más rápido que el adhesivo PF (que requiere 3-5 minutos). Esto significa que el OSB encolado con adhesivo MDI logra una mayor eficiencia de producción en el mismo ciclo de prensado en caliente.
Excelente resistencia al agua: La red de reticulación de poliuretano formada tras el curado del adhesivo MDI tiene una resistencia a la hidrólisis extremadamente alta, degradándose apenas incluso después de la inmersión en agua hirviendo. Esto lo convierte en la solución de encolado ideal para los productos de grado OSB/3 y OSB/4.
Capa adhesiva flexible: El adhesivo MDI tiene cierta elasticidad después del curado, con buena sincronización con la expansión y contracción de las virutas de madera, reduciendo el riesgo de agrietamiento de la capa adhesiva causado por la concentración de tensiones internas.
Requisitos de aplicación para el adhesivo MDI:
Debido a la extrema sensibilidad del adhesivo MDI a la humedad (puede reaccionar con el agua para formar dióxido de carbono y compuestos de urea), su aplicación y el proceso de prensado en caliente en la producción de OSB requieren un control más estricto que el adhesivo PF:
El contenido de humedad de las virutas debe controlarse estrictamente entre 3-6 % (antes de entrar en el aplicador de adhesivo)
Las virutas encoladas deben ser colocadas en capas y prensadas en caliente dentro de las 2-4 horas para evitar la prereacción del adhesivo MDI bajo la acción de la humedad
La temperatura de prensado en caliente debe ser ≥190 °C para garantizar el curado completo del adhesivo MDI
2.3 Aditivos Auxiliares
Emulsión de Parafina (Repelente de Agua): Añadida en 0,5-1,5 % del peso de las virutas secas al horno para reducir la hinchazón por absorción de agua
Agente Desmoldeante: Pulverizado sobre las superficies de las placas de prensado en caliente (antes de cada prensado) para evitar la adherencia del panel a las placas
Colorante (Opcional): Pequeñas cantidades (típicamente 0,1-0,3 %) añadidas a las virutas de la superficie para mejorar el color de apariencia del panel
III. Diseño Estructural y Principios Técnicos del OSB
3.1 Estructura Orientada de Tres Capas — El "Esqueleto" del OSB
La característica técnica más central del OSB es su estructura de capas orientadas de tres capas, que también es el origen de su nombre "Tablero de Virutas Orientadas":
| Capa | Orientación de las Virutas | Proporción de Espesor | Función |
|---|---|---|---|
| Capas Superficiales | Orientadas a lo largo del panel (dirección longitudinal) | 15-20 % cada una (30-40 % total) | Mejora la resistencia a la flexión longitudinal y el módulo de elasticidad, proporciona superficie lisa |
| Capa Núcleo | Orientadas a lo ancho del panel (dirección transversal) | 60-70 % | Mejora la resistencia a la flexión transversal, equilibra las diferencias de rendimiento longitudinal-transversal, aumenta el espesor del panel |
Principios mecánicos de la capa orientada:
La madera es un material anisotrópico — la resistencia a la tracción paralela a la fibra es 10-30 veces mayor que la perpendicular a la fibra. El OSB logra la "máxima resistencia en la dirección requerida" controlando artificialmente la orientación de las virutas.
En el OSB:
Orientación longitudinal de las capas superficiales: Asegura una resistencia y rigidez a la flexión extremadamente altas en la dirección longitudinal, correspondiente a la dirección de carga de vigas, columnas y paneles de piso en la construcción.
Orientación transversal de la capa núcleo: Mejora la resistencia en la dirección transversal, equilibrando las propiedades mecánicas en ambas direcciones y evitando el problema de la "dirección débil" de la madera maciza.
Efecto de las proporciones de orientación de las capas en el rendimiento del panel:
| Proporción Capa Superficial (L:T) | Proporción Capa Núcleo (L:T) | MOR Longitudinal (MPa) | MOR Transversal (MPa) | Relación L/T |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2,5-2,8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1,8-2,2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1,3-1,6 |
En la producción real, la relación de resistencia longitudinal-transversal del OSB se controla típicamente entre 1,5 y 2,5, asegurando una capacidad de carga longitudinal suficiente sin que la resistencia transversal sea demasiado baja y cause agrietamiento longitudinal.
3.2 Comparación Estructural del OSB con Otros Paneles de Madera Artificial
| Tipo de Panel | Características Estructurales | Propiedades Mecánicas | Utilización de Material |
|---|---|---|---|
| OSB | Virutas alargadas orientadas, capas alternas longitudinales-transversales | Relación L/T controlable (1,5-2,5), alto rendimiento general | 80-85 % |
| Contrachapado | Múltiples chapas encoladas perpendicularmente | Relación L/T equilibrada (1,0-1,3), mayor resistencia | 40-50 % |
| Tablero de Partículas | Virutas orientadas aleatoriamente, sin direccionalidad | Isotrópico, menor resistencia | 85-90 % |
| MDF | Fibras distribuidas aleatoriamente, uniformes y densas | Isotrópico, superficie más lisa | 70-75 % |
IV. Proceso de Fabricación del OSB
4.1 Diagrama del Proceso
Descortezado de Troncos → Preparación de Virutas → Almacenamiento de Virutas Húmedas → Secado → Cribado (Separación Superficie/Núcleo)
  → Aplicación de Adhesivo (Superficie + Núcleo, diferentes formulaciones) → Capa Orientada (Estructura de Tres Capas)
  → Preprensado → Prensado en Caliente → Recorte y Lijado → Clasificación y Embalaje → Producto Terminado
4.2 Detalles Técnicos de Cada Etapa del Proceso
Paso 1: Descortezado y Preparación de Virutas
Los troncos se descortezan en una descortezadora de tambor (contenido de corteza ≤3 %), luego se alimentan a un descortezador de disco o de tambor para cortar los troncos en virutas planas de dimensiones especificadas.
Las dimensiones de las virutas son uno de los factores decisivos para la calidad del OSB:
| Tipo de Viruta | Longitud (mm) | Anchura (mm) | Espesor (mm) | Relación de Aspecto (L/E) |
|---|---|---|---|---|
| Virutas de Superficie | 70-150 | 10-25 | 0,5-0,8 | 100-250 |
| Virutas de Núcleo | 50-100 | 5-15 | 0,5-0,8 | 80-150 |
Significado de la relación de aspecto de las virutas: Cuanto mayor es la relación de aspecto de las virutas, más significativo es el efecto de refuerzo después de la capa orientada. Las virutas largas y delgadas transmiten mejor las cargas y mejoran la resistencia y rigidez del panel. Sin embargo, las virutas excesivamente largas reducen la uniformidad de la capa, mientras que las demasiado cortas pierden el efecto de refuerzo orientado.
Puntos de control clave en la preparación de virutas:
Filosidad de las cuchillas del descortezador: Las cuchillas desgastadas aumentan la rugosidad de la superficie de las virutas, afectando la humectación del adhesivo y la resistencia del encolado.
Consistencia geométrica de las virutas: Desviación de longitud ≤±15 mm, desviación de anchura ≤±5 mm, desviación de espesor ≤±0,1 mm.
Contenido de humedad de las virutas húmedas: Aprox. 30-50 % al salir del descortezador; debe enviarse inmediatamente al secador.
Paso 2: Secado de Virutas
Las virutas húmedas se secan en secadores rotativos de paso único. La fuente de calor es típicamente un horno de aire caliente que quema biomasa (corteza, polvo de lijado), con temperaturas de aire caliente de 160-220 °C.
Contenido de humedad después del secado (antes de la aplicación del adhesivo): 3-6 %
Temperatura de entrada del secador: 200-220 °C (virutas de superficie) / 160-180 °C (virutas de núcleo, para evitar el secado excesivo y la rotura)
Temperatura de salida del secador: 80-100 °C
Tiempo de secado: 2-5 minutos
Importancia del control de la temperatura de secado:
Temperatura excesivamente alta (>220 °C): Carbonización de la superficie de las virutas, oscurecimiento del color, reducción de la resistencia ("quemado excesivo"), el adhesivo MDI no puede formar enlaces químicos con las fibras de madera excesivamente carbonizadas.
Temperatura excesivamente baja (<150 °C): Contenido de humedad de las virutas demasiado alto (>8 %), el adhesivo MDI reacciona con el agua durante las etapas de encolado y prensado en caliente, generando burbujas de CO₂ y causando defectos de "panal" dentro del panel.
Las virutas secas se clasifican mediante sistemas de cribado mecánico, separando las virutas que cumplen con los requisitos de tamaño de superficie y núcleo en silos de superficie y núcleo respectivamente.
Paso 3: Aplicación de Adhesivo
Las virutas de superficie y núcleo entran por separado en mezcladores de alta velocidad (aplicadores de adhesivo). El adhesivo MDI se añade mediante pulverización por atomización a alta presión, con emulsión de parafina (repelente de agua) y agente desmoldeante pulverizados simultáneamente.
| Parámetro | Virutas de Superficie | Virutas de Núcleo |
|---|---|---|
| Cantidad de Adhesivo (MDI / Peso de Viruta Seca) | 4-6 % | 3-5 % |
| Adición de Parafina (Peso de Viruta Seca) | 0,5-1,0 % | 0,5-1,5 % |
| Aumento de Humedad después del Encolado | +2-3 % | +2-3 % |
| Humedad Total después del Encolado (antes de la capa) | 6-9 % | 6-9 % |
Prueba de uniformidad del adhesivo: Se toman muestras en la salida del aplicador de adhesivo. El método de solvente (sumergiendo las virutas en diclorometano para disolver la capa de adhesivo, luego midiendo la concentración de MDI en el solvente mediante espectrofotometría UV) o la espectroscopia NIR se utilizan para detectar la cobertura y uniformidad del adhesivo en las superficies de las virutas. Criterios de aceptación: cobertura ≥95 %, coeficiente de variación ≤10 %.
Paso 4: Capa Orientada — El Proceso Más Central del OSB
Las virutas de superficie y núcleo encoladas se forman por separado en esteras de estructura de tres capas mediante conformadores orientados mecánicos (o conformadores orientados por flujo de aire).
Principios de los conformadores orientados:
Orientación mecánica: Las virutas se deslizan por placas de orientación vibrantes (o peines); las virutas alargadas se alinean automáticamente a lo largo de la dirección de la placa, logrando una disposición orientada.
Orientación por flujo de aire: Las virutas se suspenden en el flujo de aire; la orientación se logra mediante el efecto direccional del flujo de aire y las características aerodinámicas de las virutas (las virutas con grandes relaciones de aspecto se alinean automáticamente a lo largo de la dirección del flujo en el flujo de aire).
Orientación electrostática: Las virutas se polarizan en un campo electrostático y se orientan a lo largo de la dirección del campo (actualmente menos utilizado).
Proceso de formación de la estera de tres capas:
Capa inferior (superficie inferior): Primera capa de virutas de superficie (orientadas longitudinalmente) sobre una cinta de acero en marcha continua, espesor aprox. 3-8 mm.
Capa núcleo: Virutas de núcleo (orientadas transversalmente) sobre la capa inferior, espesor aprox. 60-70 % del espesor total de la estera.
Capa superior (superficie superior): Segunda capa de virutas de superficie (orientadas longitudinalmente) sobre la capa núcleo, mismo espesor que la capa inferior.
El espesor de la estera formada es aproximadamente 2,5-3,5 veces el espesor del panel terminado (por ejemplo, para un panel terminado de 18 mm, el espesor de la estera es de aproximadamente 50-65 mm), con la relación de expansión controlada por el prensado en caliente.
Paso 5: Preprensado y Prensado en Caliente
Preprensado: La estera se preprensa a 0,5-1,0 MPa, expulsando aproximadamente 30-50 % del aire de la estera, mejorando la densidad y la resistencia inicial de la estera para su transferencia a la prensa en caliente sin desmoronarse. Tiempo de preprensado: 15-30 segundos.
Prensado en Caliente: La estera entra en una prensa en caliente de múltiples aberturas (típicamente 12-20 aberturas, con espacios de plato ajustables) o en un sistema de prensa plana continua (CPS, para producción a gran escala), donde el curado del adhesivo, la densificación del panel y la calibración del espesor se completan bajo alta temperatura y alta presión.
| Parámetro del Prensado en Caliente | Valor Típico | Efecto en la Calidad del OSB |
| :--- | :--- | :--- | :--- |
| Temperatura de Prensado en Caliente | 190-220 °C (MDI); 160-190 °C (PF) | Demasiado alta → carbonización de las virutas ("quemado"), grietas internas; demasiado baja → curado incompleto del MDI, resistencia de encolado insuficiente |
| Presión Unitaria | 2,5-4,5 MPa | Demasiado alta → aplastamiento de virutas, densidad excesiva, desperdicio de fibra; demasiado baja → densificación insuficiente de la estera, panel suelto, baja resistencia |
| Tiempo de Prensado en Caliente | 4-10 minutos (dependiendo del espesor, típicamente 0,5-0,8 min/mm) | Demasiado corto → curado incompleto del MDI en el núcleo ("núcleo poco curado"), rebote significativo; demasiado largo → baja eficiencia de producción, degradación térmica de las virutas |
Puntos de control clave durante el prensado en caliente (críticos para la calidad del curado del MDI):
Gradiente de temperatura: La superficie de la estera alcanza la temperatura objetivo (190 °C+) en 30-60 segundos; la temperatura del núcleo debe alcanzar ≥170 °C en 3-5 minutos para garantizar el curado completo del MDI en el núcleo. Un gradiente de temperatura excesivo (superficie curada mientras el núcleo no) causa defectos de "superficie curada pero núcleo no curado".
Ventilación de vapor: La vaporización de la humedad de las virutas genera vapor significativo durante el prensado en caliente; debe ser expulsado a través del sistema de escape de manera oportuna; de lo contrario, se forman burbujas o "explosiones de vapor" dentro del panel, causando ampollas o delaminación.
Paso 6: Recorte, Lijado y Clasificación
Recorte: Los bordes rugosos se recortan a dimensiones estándar (1220×2440 mm o 2440×1220 mm), recortando 25-50 mm de cada borde.
Lijado: Los paneles se lijan en lijadoras de banda ancha (lijado grueso + fino) para lograr un espesor uniforme y superficies lisas. El margen de lijado es típicamente de 0,3-0,6 mm (ambos lados combinados). El polvo de lijado se recoge como combustible para el horno de aire caliente (energía de biomasa), permitiendo el reciclaje de energía térmica.
Clasificación: La clasificación visual se realiza según la norma nacional GB/T 41715-2022 Tablero de Virutas Orientadas, dividiendo los paneles en grados Premium, Primera Clase y Calificado.
Requisitos de clasificación visual del OSB (GB/T 41715-2022):
| Defecto de Apariencia | Requisitos Premium | Requisitos Primera Clase | Requisitos Calificado |
|---|---|---|---|
| Manchas de Adhesivo en Superficie (Área/Número) | Ligeras, total ≤3 puntos | 3-6 puntos permitidos | 6-10 puntos permitidos |
| Hundimientos/Abolladuras en Superficie (Profundidad) | ≤0,1 mm | ≤0,2 mm | ≤0,5 mm |
| Contaminación por Aceite en Superficie (Área) | No permitida | ≤1 cm² (≤2 puntos por panel) | ≤2 cm² (≤5 puntos por panel) |
| Defectos de Esquina/Borde (Profundidad/Longitud) | No permitidos | ≤5 mm | ≤10 mm |
| Alabeo (Dirección Diagonal) | ≤0,5 % | ≤0,8 % | ≤1,2 % |
| Ampollas/Delaminación | No permitidas | No permitidas | No permitidas |
V. Clasificación y Estándares de Grado del OSB
5.1 Clasificación por Capacidad de Carga y Entorno de Uso (GB/T 41715-2022)
| Grado | Nombre Completo | Condiciones de Uso | Requisitos de Carga | Aplicaciones Típicas |
|---|---|---|---|---|
| OSB/1 | Paneles no portantes en condiciones secas | Interiores, media anual 20 °C, HR ≤65 % | Sin requisitos de carga | Decoración de interiores, paneles traseros de muebles, cajas acústicas |
| OSB/2 | Paneles portantes en condiciones secas | Interiores, media anual 20 °C, HR ≤65 % | Puede soportar cargas estáticas de corta duración | Tabiques interiores, componentes estructurales de muebles, estanterías |
| OSB/3 | Paneles portantes en condiciones húmedas | Interiores o semi-exteriores, humedad fluctuante (HR 65-85 %) | Puede soportar cargas estáticas de corta duración | Revestimiento de paredes exteriores, cubiertas de tejados, suelos (condiciones húmedas) |
| OSB/4 | Paneles de carga pesada en condiciones húmedas | Interiores o semi-exteriores, humedad fluctuante (HR 65-85 %) | Puede soportar cargas dinámicas de larga duración | Suelos de carga pesada, pisos de talleres industriales, componentes estructurales de construcción |
Diferencias clave entre OSB/3 y OSB/4:
Ambos pueden usarse en condiciones húmedas, pero el OSB/4 tiene un rendimiento de fluencia a largo plazo superior (deformación que aumenta con el tiempo bajo carga sostenida) en comparación con el OSB/3. OSB/4 requiere un factor de fluencia a largo plazo de 20 años ≤1,8 (según ASTM D6815), asegurando que los límites de deflexión del diseño estructural se cumplan incluso después de décadas de uso continuo. OSB/3 no tiene requisitos obligatorios de fluencia a largo plazo.
5.2 Clasificación por Estado de la Superficie
| Tipo de Superficie | Características | Aplicaciones Principales |
|---|---|---|
| OSB sin Acabar | Conserva el grano y color natural de las virutas orientadas | Usos estructurales, usos industriales (componentes no visibles) |
| OSB Lijado | Superficie lijada, lisa y plana | Sustratos para muebles, sustratos para pintura/acabado |
| OSB Acabado | Laminado con papel melamínico, chapa o pintado | Muebles de primera calidad, decoración de interiores, espacios comerciales |
| OSB Resistente a la Humedad (Tratamiento Especial) | Mayor contenido de repelente de agua o recubrimiento superficial | Entornos de alta humedad, baños, sótanos |
5.3 Clasificación por Grado Ambiental
Debido al uso de adhesivo MDI sin formaldehído, los grados ambientales del OSB son naturalmente superiores a los de los paneles de madera artificial convencionales que utilizan adhesivo de urea-formaldehído:
Grado ENF (≤0,015 mg/m³): Utiliza adhesivo MDI puro, sin adición de formaldehído. Toda la serie JINDIWOOD OSB alcanza este grado.
Grado HENF (≤0,015 mg/m³, con benceno, COV y múltiples otros indicadores dentro de los límites): Adhesivo MDI + producción limpia de proceso completo (incluyendo control de COV).
Grado E0 (≤0,025 mg/m³): Productos OSB que utilizan adhesivo PF (resina fenólica) o sistemas de adhesivo compuesto.
Compromiso JINDIWOOD: Todos los productos OSB utilizan adhesivo MDI sin formaldehído, alcanzando establemente el grado ENF y superiores.
VI. Especificaciones Técnicas Principales del OSB
6.1 Requisitos de Rendimiento Físico y Mecánico (GB/T 41715-2022)
| Indicador de Rendimiento | Unidad | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| Resistencia a la Flexión (MOR) — Longitudinal | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| Resistencia a la Flexión (MOR) — Transversal | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| Módulo de Elasticidad (MOE) — Longitudinal | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| Módulo de Elasticidad (MOE) — Transversal | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| Resistencia a la Tracción Perpendicular (IB) | MPa | ≥0,30 | ≥0,40 | ≥0,45 | ≥0,55 |
| Hinchazón en Espesor (TS, 24h Inmersión) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| Contenido de Humedad | % | 5-12 | 5-12 | 5-12 | 5-12 |
Estándares Internos JINDIWOOD OSB: Todos los indicadores superan los requisitos de la norma nacional, con MOR longitudinal ≥35 MPa (grado OSB/3), asegurando la fiabilidad en aplicaciones de estructuras de construcción y muebles de carga.
6.2 Capacidad de Sujeción de Clavos
La capacidad de sujeción de clavos es otra ventaja significativa del OSB, derivada de sus virutas largas orientadas internamente y su distribución uniforme de densidad.
Valores de prueba de sujeción de clavos del OSB (según GB/T 17657):
| Elemento de Prueba | OSB/3 (18 mm) | Tablero de Partículas (18 mm) | Contrachapado (18 mm) |
|---|---|---|---|
| Sujeción de Clavos en Superficie (Perpendicular) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| Sujeción de Clavos en Borde (Dirección del Borde) | 800-1200 N | 300-600 N | 1200-2000 N |
La capacidad de sujeción de clavos del OSB es ligeramente inferior a la del contrachapado (debido a que las fibras continuas de la chapa del contrachapado proporcionan un anclaje más fuerte), pero significativamente superior a la del tablero de partículas (2-3 veces), con la sujeción de clavos en el borde del OSB siendo particularmente excelente (fuerte efecto de anclaje de las virutas transversales del núcleo), ofreciendo claras ventajas en las uniones de construcción y la fijación de herrajes para muebles.
Método de prueba de sujeción de clavos:
Se introduce un tornillo para madera (longitud 50 mm, diámetro 3,5 mm) en la probeta (profundidad 15 mm), y una máquina de ensayo universal lo extrae axialmente, registrando la fuerza máxima de extracción. Los puntos de prueba en la superficie están en el área central del panel (evitando los extremos de las virutas); los puntos de prueba en el borde están a 25 mm del borde.
6.3 Estabilidad Dimensional
El coeficiente de expansión lineal del OSB (con el cambio de contenido de humedad) es de 0,02-0,03 % (por cada 1 % de cambio de contenido de humedad), aproximadamente la mitad del tablero de partículas, y las diferencias de expansión longitudinal y transversal también son menores que las del contrachapado. Esto hace que los cambios dimensionales del OSB (agrietamiento, contracción, expansión) durante el uso sean menores que los de otros paneles de madera artificial, siendo particularmente adecuado para aplicaciones con altos requisitos de precisión dimensional (por ejemplo, muebles con canteado láser, instalación de muros cortina).
VII. Tratamiento de Superficie y Tecnologías Decorativas para OSB
7.1 Uso Directo (OSB sin Acabar)
El OSB sin acabar muestra directamente el grano natural y la textura en capas de las virutas, presentando un estilo estético industrial único ("estructura expuesta"), favorecido por diseñadores de estilos minimalistas modernos, industriales y nórdicos. Las superficies de OSB sin acabar pueden recubrirse con barniz transparente o aceite de cera dura (específico para OSB) para presentar tonos cálidos naturales y textura. Las desventajas incluyen la porosidad de la superficie (espacios entre virutas), la alta tasa de absorción de recubrimiento (aproximadamente 200-300 g/m², 2-3 veces la del MDF) y la rugosidad superficial relativamente alta (Ra aproximadamente 8-15 μm), lo que lo hace inadecuado para pintura de alta calidad.
7.2 Acabado con Pintura
El OSB sin acabar lijado puede pintarse, pero requiere imprimación selladora (rellenando los microporos entre las virutas, reduciendo la absorción de la capa superior) y tratamiento de relleno de vetas. Por lo tanto, los costos de pintura del OSB son significativamente más altos que los del MDF (aproximadamente 30-50 % más altos). Adecuado para proyectos que no son sensibles al costo pero que buscan una textura de madera natural.
7.3 Laminado
Laminado con Melamina (Laminado de Alta Presión): El papel impregnado de melamina se prensa sobre la superficie del OSB a alta temperatura y alta presión (180-200 °C, 2,5-3,5 MPa). Adecuado para la fabricación de muebles y decoración de interiores, con excelentes propiedades superficiales, y el sustrato OSB confiere al producto terminado una textura de borde especial (efecto decorativo con estructura de virutas).
Laminado con Chapa de Madera: La chapa de madera natural se aplica a la superficie del OSB para lograr un aspecto de madera maciza. Adecuado para muebles de primera calidad y decoración de interiores.
Laminado HPL/CPL: Laminado de Alta Presión o Laminado de Presión Continua, utilizado en espacios comerciales y edificios públicos con altos requisitos de resistencia al desgaste.
Puntos clave para la preparación de la superficie del OSB antes del laminado (causas de la delaminación del laminado y soluciones):
La superficie del OSB debe lijarse finamente (bandas abrasivas de 240-320 grano) para reducir la rugosidad de la superficie a Ra≤3,2 μm.
El polvo de la superficie debe eliminarse después del lijado (soplado de aire a alta presión o eliminación electrostática de polvo); de lo contrario, las capas de polvo entre el papel de laminado y las virutas causan una mala adhesión.
Tratamiento de activación de la superficie (tratamiento con plasma o aplicación de imprimación) dentro de las 2 horas previas al laminado para aumentar la humectabilidad de la superficie del OSB.
VIII. Escenarios de Aplicación del OSB
8.1 Aplicaciones en Estructuras de Construcción
El OSB es uno de los paneles de madera artificial más utilizados en estructuras de construcción en América del Norte y Europa, ampliamente aplicado en estructuras de entramado de madera y acero ligero:
| Área de Aplicación | Grado Recomendado | Espesor Típico (mm) | Función |
|---|---|---|---|
| Cubierta de Tejado | OSB/3 | 11-15 | Soporta cargas de techo y nieve, proporciona sustrato para techado |
| Entarimado de Suelo | OSB/3 o OSB/4 | 15-22 | Soporta cargas vivas de piso, proporciona sustrato de piso nivelado |
| Revestimiento de Muro (Muro de Corte) | OSB/2 o OSB/3 | 9-12 | Proporciona resistencia a cargas laterales (cargas de viento, cargas sísmicas), aumenta la rigidez general del edificio |
| Encofrado (Encofrado de Hormigón) | OSB/3 (con revestimiento) | 15-18 | Moldeado de hormigón, 8-15 ciclos de reutilización |
| Alma de Viga en I | OSB/3 | 9-12 | Alma de vigas en I de madera, conecta los cordones superior e inferior |
Puntos de instalación para OSB de construcción:
Se deben dejar juntas de expansión de 3-5 mm entre paneles (para adaptarse a cambios de temperatura-humedad)
Espaciado de tornillos/clavos: 150-200 mm en los bordes, 300-400 mm dentro del panel
Debe usarse junto con capas de impermeabilización de construcción para evitar la inmersión prolongada en agua (el OSB es resistente a la humedad pero no impermeable)
8.2 Aplicaciones en Fabricación de Muebles
El OSB se utiliza cada vez más en la fabricación de muebles debido a sus excelentes propiedades mecánicas y efectos decorativos únicos:
| Tipo de Mueble | Áreas de Aplicación | Grado Recomendado | Razón de Selección |
|---|---|---|---|
| Muebles de Panel | Paneles laterales de armarios, estanterías, paneles traseros | OSB/2 (acabado) | Fuerte sujeción de clavos, buena capacidad de carga, resistente a la deformación |
| Muebles de Oficina | Superficies de escritorio, estanterías, archiveros | OSB/3 (acabado) | Alta resistencia y rigidez, puede soportar cargas pesadas a largo plazo |
| Muebles Infantiles | Tablas de cama, armarios, escritorios | OSB/2 (ENF) | Cero formaldehído, seguro y saludable |
| Cocinas | Armarios, materiales de núcleo de puertas | OSB/3 (resistente a la humedad) | Buena resistencia a la humedad, estabilidad dimensional, alta durabilidad |
| Cajas Acústicas | Carcasas de altavoces, particiones internas | OSB/2 | Densidad uniforme, alto amortiguamiento interno (buena absorción acústica), rendimiento acústico superior al MDF |
Resumen de las ventajas del OSB en muebles:
Rendimiento de carga: Bajo 600 mm de luz, 200 kg/m² de carga, la deflexión del OSB/3 (18 mm) es de solo 1,2 mm (el tablero de partículas es de 2,5 mm), con fluencia a largo plazo (5 años) menor a la mitad del tablero de partículas.
Conexiones de herrajes fiables: La fuerza de extracción de los conectores (conectores excéntricos, tornillos) es 2-3 veces la del tablero de partículas.
Salud ambiental: El adhesivo MDI grado ENF garantiza la seguridad de la calidad del aire interior.
8.3 Aplicaciones en Decoración de Interiores
Muros Decorativos / Tabiques: El OSB sin acabar con grano natural se recubre con aceite de cera dura transparente o barniz para crear una estética de diseño industrial o nórdico.
Techos: Ligero (la densidad del OSB es de aproximadamente 600 kg/m³, aproximadamente un 20 % más ligero que los paneles de yeso de las mismas especificaciones), fácil de instalar, puede cortarse en el lugar.
Peldaños de Escaleras: Se requiere OSB/3 o OSB/4 (espesor ≥22 mm), con almohadillas antideslizantes o capas de acabado en la superficie.
8.4 Aplicaciones en Embalaje Industrial
Cajas de Embalaje de Carga Pesada (Carga ≥500 kg): OSB/2 o OSB/3 (espesor 9-15 mm)
Palets / Bases de Carga: OSB/2 (espesor 12-18 mm), reemplazando palets de madera maciza (menor costo, sin fumigación para exportación directa)
Cubiertas de Protección de Equipos / Particiones: OSB/1 o OSB/2 (espesor 6-9 mm)
IX. Conceptos Erróneos Comunes y Realidades sobre el OSB
Concepto Erróneo 1: "El OSB es solo un tablero de partículas de alta gama, no hay diferencia."
Realidad: El OSB y el tablero de partículas tienen diferencias fundamentales en estructura y rendimiento. Las virutas del tablero de partículas están orientadas aleatoriamente sin direccionalidad, mientras que las virutas del OSB están orientadas — análogo a barras de refuerzo "apiladas aleatoriamente" vs. "dispuestas ordenadamente" (la dirección de las barras de refuerzo debe alinearse con la dirección de la carga para maximizar la efectividad). La relación de resistencia L/T del OSB puede diseñarse activamente (ajustando las proporciones de orientación de la capa superficial/núcleo), mientras que el tablero de partículas es isotrópico. En comparaciones de carga reales, la resistencia a la flexión del OSB/3 (28 MPa) es 1,8-2,3 veces la del tablero de partículas (aproximadamente 12-16 MPa).
Concepto Erróneo 2: "El OSB contiene formaldehído porque todos los tableros de partículas contienen formaldehído."
Realidad: El formaldehído en los tableros de partículas tradicionales proviene del adhesivo de urea-formaldehído (UF) — esta es la razón principal de su bajo costo. El adhesivo principal del OSB es el adhesivo MDI sin formaldehído — no contiene formaldehído y no libera formaldehído después del curado. Por lo tanto, el OSB grado ENF puede lograr emisiones de formaldehído tan bajas como 0,005 mg/m³ (ENF ≤0,015 mg/m³), siendo verdaderamente un panel de "cero adición de formaldehído." Busque la etiqueta "adhesivo MDI sin formaldehído" al comprar.
Concepto Erróneo 3: "El OSB teme al agua y no puede usarse en ambientes húmedos."
Realidad: Esto aplica incorrectamente las características del tablero de partículas (formado en seco con adhesivo UF, baja resistencia al agua) al OSB. OSB/3 y OSB/4 están diseñados específicamente para ambientes húmedos — la red de poliuretano formada por el adhesivo MDI después del curado tiene una resistencia a la hidrólisis extremadamente alta (retención de resistencia de encolado ≥80 % después de 72 horas en agua hirviendo), combinada con repelente de agua de parafina, logrando una hinchazón en espesor de 24h ≤15 %. OSB/3 y OSB/4 pueden usarse en paredes exteriores, sótanos y talleres de alta humedad, pero no deben sumergirse directamente en agua a largo plazo.
Concepto Erróneo 4: "Las superficies del OSB son rugosas y solo pueden usarse estructuralmente, no para muebles."
Realidad: Las superficies de OSB sin acabar son efectivamente rugosas (Ra aproximadamente 8-15 μm), pero después del lijado (lijado fino a 240 grano), la rugosidad de la superficie puede reducirse a Ra≤3,2 μm. Después del laminado con melamina, chapa o recubrimiento UV, la suavidad de la superficie y los efectos decorativos son totalmente comparables al MDF, mientras que las propiedades mecánicas del sustrato son muy superiores al MDF (resistencia a la flexión OSB/3 28 MPa vs. MDF 25 MPa, pero la sujeción de clavos del OSB es 2-3 veces la del MDF). El uso de OSB en muebles de primera calidad y decoración de interiores es hoy una tendencia.
Concepto Erróneo 5: "La textura del OSB es demasiado tosca y no es atractiva."
Realidad: La estética es subjetiva. La textura tosca del OSB es precisamente el "punto culminante" en los estilos de diseño industrial, minimalista moderno y natural nórdico — su estratificación única de virutas y textura de vetas de madera son elementos decorativos naturales que otros paneles no pueden replicar. El OSB ha sido seleccionado activamente por numerosos diseñadores de renombre para espacios comerciales, salas de exposiciones, boutiques, cafeterías, etc., para crear la atmósfera estética de "estructura expuesta" y "materiales auténticos."
X. Análisis Comparativo del OSB con Otros Paneles
| Dimensión de Comparación | OSB (OSB/3) | Contrachapado (Construcción) | MDF (Estándar) | Tablero de Partículas |
|---|---|---|---|---|
| Materias Primas | Madera de pequeño diámetro, aclareo | Troncos de gran diámetro | Residuos de procesamiento de madera, fibras | Astillas de madera, madera de ramas |
| Utilización de Material | 80-85 % (alta) | 40-50 % (baja) | 70-75 % (media) | 85-90 % (alta) |
| MOR — Longitudinal (MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| Resistencia a Tracción Perpendicular (MPa) | ≥0,45 | ≥0,70 | ≥0,55 | ≥0,35 |
| Hinchazón en Espesor (24 h, %) | ≤15 | ≤8 (Clase I) | ≤15 | ≤12 |
| Sujeción de Clavos (Superficie, N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| Suavidad de Superficie | Regular (requiere lijado/acabado) | Buena | Excelente | Regular |
| Potencial de Grado Ambiental | ENF (MDI) | E0 | E0/ENF | E1/E0 |
| Densidad Típica (kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| Costo por m² | Medio-Alto | Alto | Medio | Bajo |
| Aplicaciones Típicas | Estructuras de construcción, muebles de carga | Encofrados, muebles de alta gama, náutica | Sustratos decorativos, piezas talladas | Muebles generales, embalaje |
XI. Tendencias de Desarrollo Tecnológico del OSB
11.1 Desarrollo de Alto Rendimiento
Ultra-OSB: Mediante el uso de especies de alta resistencia (como abedul, eucalipto), aumentando la proporción de orientación de la capa superficial (proporción longitudinal ≥90 %) y aumentando la presión de prensado en caliente (≥4,5 MPa), la resistencia a la flexión puede superar los 50 MPa, comparable al contrachapado de grado de construcción, aplicado en estructuras de madera de gran altura y grandes edificios públicos.
OSB Delgado de Alta Resistencia (Espesor ≤6 mm): Desarrollo de OSB delgado (3-6 mm) para paneles traseros de muebles, láminas de embalaje y paneles de revestimiento decorativos, logrando un peso más ligero y menor costo mientras se mantiene suficiente resistencia.
OSB con Resistencia a la Humedad Mejorada: Aumentando el contenido de repelente de agua de parafina (≥1,5 %) y añadiendo agentes hidrofóbicos (como agentes de acoplamiento de silano), la hinchazón en espesor de 24h puede reducirse a ≤8 %, cumpliendo con entornos húmedos más exigentes y requisitos de aplicación exterior.
11.2 Desarrollo Verde y Bajo en Carbono
Adhesivos de Base Biológica: Desarrollo de adhesivos a base de lignina (utilizando lignina, un subproducto de la industria de la pulpa, para reemplazar parcialmente MDI o PF) y adhesivos a base de taninos (extractos de corteza con contenido de taninos) para reducir la huella de carbono y aumentar el contenido de biomasa.
OSB de Paja: Reemplazo parcial de materias primas de madera con residuos agrícolas como paja de trigo y paja de arroz (proporción de reemplazo 20-40 %), ampliando las fuentes de materia prima y reduciendo las emisiones de carbono de la incineración de residuos agrícolas.
Certificación de Huella de Carbono: El efecto de secuestro de carbono del OSB (carbono almacenado en la propia madera) puede compensar las emisiones de carbono durante la producción, logrando un "Carbono Negativo," cumpliendo con los requisitos del sistema de evaluación de Huella Ambiental de Productos (PEF) de la UE, mejorando la competitividad de exportación.
11.3 Funcionalización e Inteligencia
OSB Retardante de Llama: Mediante la adición de retardantes de llama sin halógenos de fósforo-nitrógeno, alcanzando el grado B1 (difícil de inflamar), cumpliendo con los requisitos de seguridad contra incendios de edificios públicos y grandes espacios comerciales.
OSB Resistente a Insectos y con Conservante: Adición de azol de cobre (CuAz) o conservantes a base de boro (especialmente en regiones tropicales húmedas) para resistir el ataque de termitas y hongos de pudrición.
OSB con Sensores Integrados: Inserción de microsensores de deformación o sensores de humedad en la capa núcleo antes del prensado en caliente para permitir la monitorización en tiempo real y la alerta temprana del estado de salud de la estructura de construcción.
11.4 Desarrollo de Superficies de Alta Calidad
Compatibilidad con Canteado Láser: La estructura de virutas orientadas en el borde del OSB produce un efecto especial de "textura natural" en el canteado láser, convirtiéndose en un nuevo punto destacado de los muebles de alta gama personalizados.
Tecnología de Impresión Digital Directa: Impresión digital directa con tinta UV sobre superficies de OSB lijadas, logrando cualquier patrón personalizado (vetas de madera, vetas de piedra, arte abstracto, etc.) sin necesidad de laminado o chapado, satisfaciendo las necesidades de decoración personalizada.

JINDIWOOD · Engineered for Certainty — Cada viruta orientada colocada con precisión construye una base de certeza para la estabilidad de los edificios y la durabilidad de los muebles.
Este artículo es una publicación técnica original de JINDIWOOD. La reproducción debe indicar la fuente.