中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
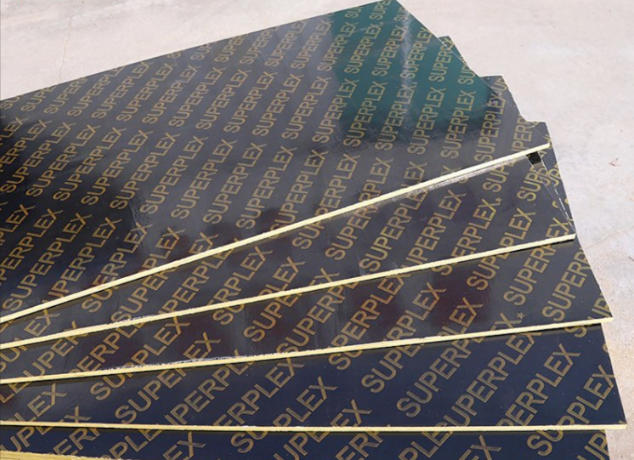
I. Concepto básico del contrachapado de encofrado
El contrachapado de encofrado, también llamado contrachapado para encofrado de hormigón, encofrado de construcción o panel filmado, es un contrachapado especial diseñado y fabricado para la construcción de estructuras de hormigón vertido in situ. Utiliza contrachapado de madera como base y, mediante adhesivos especiales y tratamientos superficiales, confiere al panel alta resistencia, impermeabilidad, resistencia a la abrasión y reutilización múltiple, sirviendo como panel de molde para el vertido de hormigón.
En la construcción moderna, el encofrado es una etapa decisiva para la calidad del hormigón, la velocidad de ejecución y el coste de la obra. El contrachapado, como panel central del sistema de encofrado, condiciona directamente:
La planitud y calidad superficial del hormigón (si se logra el efecto de «hormigón visto»)
El número de reutilizaciones del encofrado (impacto directo en el coste)
La seguridad en obra (base de estabilidad del sistema de apuntalamiento)
El avance de la obra (adecuación entre desencofrado y curado del hormigón)
Datos clave: En edificios de gran altura y grandes infraestructuras, el coste del encofrado representa generalmente del 30 al 50 % del coste total de la estructura de hormigón, y la mano de obra alrededor del 40 al 50 %. La elección de un encofrado de calidad tiene un impacto determinante en la eficiencia global de la obra.
II. Clasificación y gradación del contrachapado de encofrado
2.1 Clasificación según el tratamiento superficial
Es la dimensión de clasificación más importante.
| Tipo | Estado superficial | Características | Reutilizaciones | Aplicaciones |
|---|---|---|---|---|
| Panel bruto (sin tratar) | Aspecto natural del soporte, superficie sin revestir | Coste más bajo, adherencia del cemento, limpieza difícil, superficie rugosa | 3-5 veces | Encofrados temporales, calzos |
| Panel enduido (resina) | Revestimiento de resina fenólica o melamina | Superficie bastante lisa, limpieza fácil, cierta impermeabilidad | 8-12 veces | Edificios industriales y residenciales corrientes |
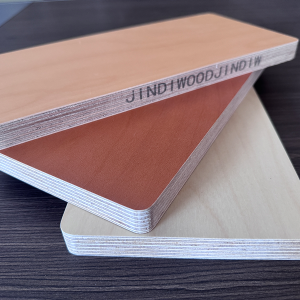
| Panel filmado (papel impregnado) | Papel kraft fuerte impregnado de resina fenólica | Superficie muy lisa, resistente a la abrasión y al agua, efecto espejo posible | 20-30 veces (calidad superior) | Edificios de gran altura, hormigón visto, grandes puentes |
Color del film: negro, marrón y rojo son comunes en China; el color distingue el tipo de papel y la marca, sin afectar a las prestaciones físicas. Un film de calidad se adhiere estrechamente al soporte y no se desprende con las reutilizaciones.
2.2 Clasificación según la resistencia al agua (GB/T 17656-2018)
| Clase | Adhesivo | Características | Entorno |
|---|---|---|---|
| Clase I (alta resistencia) | Fenólico (PF) | Resiste ebullición y humedad prolongada, encolado ≥ 0,70 MPa | Exterior, ambientes húmedos, obras hidráulicas |
| Clase II (resistente al agua) | Melamina-urea (MUF) | Resiste inmersión en frío, humedad de corta duración | Edificios corrientes, interior |
| Clase III (no resistente) | Urea-formaldehído (UF) | Solo ambiente seco, se despega con el agua | Encofrados no portantes o interiores de corta duración |
Norma JINDIWOOD: Todos los productos clave utilizan cola fenólica (PF/WBP), clase I, soportando el calor y la humedad del hormigón, sin despegue ni delaminación.
2.3 Clasificación por especie de madera
| Especie | Densidad (kg/m³) | Características | Aplicaciones |
|---|---|---|---|
| Álamo | 450-550 | Ligero, económico, reutilizaciones medias | Edificios de baja y media altura |
| Pino | 500-600 | Fibra recta, resina natural, buen encolado | Edificios de gran altura, puentes |
| Eucalipto | 550-650 | Resistencia elevada, densidad media, buena resistencia al agua | Estructuras pesadas, proyectos de alta reutilización |
| Abedul | 600-700 | Denso, muy resistente, superficie fina | Encofrados para hormigón visto de alta gama |
| Frondosas mixtas | 550-650 | Prestaciones equilibradas, buena relación calidad-precio | Encofrados universales |
III. Requisitos técnicos clave
3.1 Prestaciones mecánicas (GB/T 17656-2018)
El contrachapado de encofrado debe soportar la presión lateral del hormigón (20 a 100 kN/m² según velocidad de vertido, asentamiento y altura).
| Indicador | Unidad | Exigencia GB | Norma JINDIWOOD |
|---|---|---|---|
| Resistencia a flexión (MOR) | MPa | ≥ 40 (long.) / ≥ 30 (trans.) | ≥ 50 (long.) |
| Módulo de elasticidad (MOE) | MPa | ≥ 6000 (long.) / ≥ 4500 (trans.) | ≥ 7500 (long.) |
| Resistencia al encolado | MPa | ≥ 0,70 | ≥ 1,0 |
| Humedad | % | 6-14 | 8-12 |
| Tolerancia de espesor | mm | ±0,8 | ±0,5 |
| Alabeo | % | ≤ 1,0 | ≤ 0,5 |
3.2 Prestaciones físicas
Resistencia a la abrasión: Ensayo Taber, pérdida de masa ≤ 0,08 g/100 rev para un panel filmado de calidad.
Resistencia al impacto: Ensayo de caída de bola; el panel JINDIWOOD resiste una bola de 500 g dejada caer desde 500 mm sin rotura del film.
Resistencia a los álcalis: El hormigón tiene un pH de 12-13; el film fenólico resiste 72 h en solución saturada de cal sin ampollas ni decoloración.
3.3 Dimensiones
| Formato | Dimensiones (mm) | Mercado principal |
|---|---|---|
| 4×8 pies (estándar) | 1220 × 2440 | Mundial |
| 3×6 pies | 1830 × 915 | China, Sudeste Asiático |
| 4×10 pies | 1220 × 3050 | Europa, Oriente Medio |
| 4×12 pies | 1220 × 3660 | América del Norte |
Espesores comunes: 12, 14, 15, 18, 20, 21, 24, 27-30 mm. 15 y 18 mm son los más habituales. La elección depende de la presión del hormigón y de la separación de soportes.
IV. Características de producción
La fabricación es similar a la del contrachapado ordinario, pero con exigencias más estrictas en chapas, adhesivo y prensado.
4.1 Chapas
Chapa superficial: sin nudos, agujeros ni fisuras.
Chapa interior: alta calidad de ensamblaje, sin solapamientos ni aberturas.
Secado: humedad uniforme (±1,5 %), evitar endurecimiento superficial.
4.2 Adhesivo
Cola fenólica (PF) principalmente:
Extracto seco: 45-55 %
Viscosidad: 300-800 cps (25 °C)
pH: 10-12
Curado: 140-160 °C
Vida útil: 4-8 h
Gramaje: 220-280 g/m² (doble cara), superior al contrachapado ordinario.
4.3 Prensado
| Parámetro | Contrachapado ordinario | Contrachapado de encofrado |
|---|---|---|
| Temperatura | 120-140 °C | 140-160 °C |
| Presión | 1,0-1,8 MPa | 1,8-2,5 MPa |
| Factor (min/mm) | 0,8-1,0 | 1,2-1,5 |
| Tiempo | Corto | Largo |
4.4 Filmado
Aplicación de papel impregnado de resina fenólica sobre el soporte, prensado a 150-170 °C y 1,5-2,5 MPa.
Puntos clave:
Papel kraft impregnado al 40-55 % de resina, volátiles 5-8 %
Espesor del film: 0,12-0,25 mm
Adherencia ≥ 0,5 N/mm
Fluidez del papel impregnado: 125-155 mm (115 °C)
V. Aplicaciones y selección
5.1 Por tipo de obra
| Obra | Producto recomendado | Espesor | Reutilizaciones |
|---|---|---|---|
| Vivienda ≤ 6 plantas | Enduido/filmado | 15 mm | 8-15 |
| 7-18 plantas | Filmado de calidad | 18 mm | 20-25 |
| ≥ 30 plantas | Filmado alta resistencia (frondosas) | 18-20 mm | 25-30 |
| Puentes/viaductos | Filmado alta resistencia | 18-24 mm | 15-25 |
| Hormigón visto | Filmado especial (brillante) | 18 mm | 20-25 |
| Túneles | Filmado curvo | 15-18 mm | 10-15 |
| Centrales/presas | Alta resistencia especial | 24-30 mm | 30+ |
5.2 Hormigón visto
El hormigón visto (fair-faced) exige planitud ≤ 1,5 mm con regla de 2 m, aspecto espejo, juntas ≤ 0,5 mm, textura fina. Utilizar filmado de abedul o pino, rugosidad Ra 3,2-6,3 μm, controlar el número de reutilizaciones.
5.3 Buenas prácticas
Desencofrante: dosificación moderada, si no aparecen manchas o arranques.
Separación de soportes: para 18 mm, correas secundarias 200-300 mm, principales 600-900 mm, flecha ≤ L/400.
Almacenamiento: en horizontal, sobre calzos, protegido de la humedad y el sol.
VI. Control de calidad
6.1 Aspecto
| Elemento | Bueno | Malo |
|---|---|---|
| Film | Liso, sin burbujas ni rayaduras | Picaduras, desprendimiento |
| Canto | Limpio, cola densa | Poroso, huecos |
| Planitud | Sin ondulaciones | Ondulaciones visibles |
| Marcado | Claro | Borroso |
6.2 Ensayos
Ebullición: 4 h, secado 20 h a 63 °C, 4 h de nuevo. Sin despegue, encolado ≥ 70 %.
Ciclos calor-frío: 10 ciclos (100 °C/0 °C), sin fisuración.
Campo: golpeo (sonido claro), gota de agua (perla), uña (sin rayadura).
6.3 Comparación
| Calidad | Reutilizaciones | Precio | Obra |
|---|---|---|---|
| Bruto | 3-5 | Económico | Calzos |
| Enduido | 8-12 | Medio | Corriente |
| Filmado estándar (álamo) | 15-20 | Medio-alto | Gran altura |
| Filmado calidad (frondosas) | 25-30 | Alto | Muy gran altura, visto |
| Filmado premium (abedul) | 30+ | Alto | Proyectos emblemáticos |
VII. Factores que influyen en la reutilización
| Factor | Impacto |
|---|---|
| Film | Impregnación, curado → abrasión, álcalis |
| Encolado | Delaminación en flexión/golpes |
| Soporte | Madera dura → menos aplastamiento |
| Puesta en obra | Desencofrado brusco, limpieza |
| Almacenamiento | Lluvia, sol, suelo irregular |
| Hormigón | Asentamiento alto, alcalinidad |
Datos JINDIWOOD:
Filmado estándar (álamo, 18 mm): 20-25
Filmado alta resistencia (pino, 18 mm): 25-30
Filmado premium (abedul, 18 mm): 30-35
VIII. Defectos comunes
8.1 Ampollas
Causa: temperatura excesiva, humedad del soporte, volátiles.
Solución: humedad ≤ 12 %, ciclo de prensado optimizado, volátiles 5-8 %.
8.2 Despegue
Causa: superficie sucia, impregnación insuficiente, golpes, álcalis.
Solución: limpieza, adecuación papel/cola, desencofrado cuidadoso, protección.
8.3 Superficie rugosa
Causa: rugosidad desigual, desencofrante mal aplicado, polvo.
Solución: panel uniforme, pulverización, soplado.
8.4 Alabeo
Causa: almacenamiento vertical, sol, prensado asimétrico, curado insuficiente.
Solución: almacenamiento horizontal, curado ≥ 72 h, volteo.
IX. Tendencias
Alta reutilización: objetivo 40-50 veces, films nano, fibras.
Aligeramiento: 35-40 kg para 18 mm, especies ligeras.
Inteligencia: chip RFID, sensores de deformación.
Ecología: resinas biosourced, reciclaje.
Preguntas frecuentes (FAQ) sobre contrachapado de construcción (resumen)
Q1: ¿Qué es el contrachapado de construcción? ¿Qué importancia tiene en las obras de construcción?
A: El contrachapado de construcción, también llamado contrachapado para encofrado de hormigón, encofrado de construcción o panel con película, es un contrachapado especial diseñado y fabricado para la ejecución de estructuras de hormigón colado in situ. Utiliza contrachapado de madera como base y, mediante adhesivos especiales y tratamientos superficiales, adquiere alta resistencia, impermeabilidad, resistencia a la abrasión y capacidad de reutilización múltiple, empleándose como panel de encofrado para el moldeo del hormigón.
En edificios de gran altura y grandes infraestructuras, el coste de los trabajos de encofrado suele representar el 30–50 % del coste total de la estructura de hormigón, y la mano de obra alrededor del 40–50 %. La calidad del encofrado influye directamente en la planitud y el acabado superficial del hormigón, el número de reutilizaciones, la seguridad en obra y el avance del proyecto.
Q2: ¿Cómo se clasifica el contrachapado de construcción según el tratamiento superficial? ¿Cuáles son las reutilizaciones y los usos?
A: Según el tratamiento superficial, se distinguen principalmente tres categorías:
Panel bruto (sin tratar): coste más bajo, tendencia a retener lechada, difícil de limpiar, superficie rugosa; 3–5 reutilizaciones. Para obras temporales poco exigentes, encofrados de capa de limpieza, etc.
Panel con recubrimiento de resina: superficie recubierta con una capa de resina fenólica o de melamina; más lisa, fácil de limpiar, con cierta impermeabilidad; 8–12 reutilizaciones. Para edificios industriales y civiles generales.
Panel con película (contrachapado filmado): superficie recubierta con papel kraft resistente impregnado de resina fenólica o film especial; superficie muy lisa, resistente a la abrasión y al agua, puede alcanzar efecto espejo; productos de calidad: 20–30 reutilizaciones. Para edificios de gran altura, hormigón visto y grandes puentes.
Los colores de película más comunes son negro, marrón y rojo; sirven principalmente para distinguir materiales y marcas, sin afectar a las propiedades físicas. Un panel filmado de calidad debe tener la película firmemente unida al sustrato, sin despegues ni desprendimientos tras múltiples reutilizaciones.
Q3: ¿Cómo se clasifica el contrachapado de construcción según la resistencia al encolado y la clase de resistencia al agua?
A: Según GB/T 17656-2018, las clases de resistencia al agua son:
Clase I (alta resistencia al agua): adhesivo fenólico (PF); resiste ebullición e inmersión prolongada en ambiente húmedo; resistencia al encolado ≥0,70 MPa. Para obras exteriores, ambientes húmedos prolongados y estructuras hidráulicas.
Clase II (resistente al agua): adhesivo de urea-formaldehído modificado con melamina (MUF); resiste inmersión en agua fría; la humedad temporal no afecta a la resistencia al encolado. Para obras de construcción generales e interior.
Clase III (no resistente al agua): adhesivo de urea-formaldehído (UF); solo para ambientes secos; se despega fácilmente con el agua. Para encofrados no portantes o interiores de corta duración.
Los productos principales de JINDIWOOD utilizan adhesivo fenólico (PF/WBP), con clase de resistencia al agua I. Soportan el ambiente cálido y húmedo generado por el calor de hidratación del cemento durante el vertido, sin despegues ni delaminación tras usos repetidos.
Q4: ¿Cómo se clasifica el contrachapado de construcción según la especie de madera? ¿Qué características tiene cada una?
A: Según la especie del alma, se distingue:
Alma de álamo: densidad 450–550 kg/m³; madera ligera y blanda, precio económico, reutilizaciones medias. Edificios de baja y media altura, obra civil general.
Alma de pino: densidad 500–600 kg/m³; fibra recta, resina natural, buena aptitud al encolado. Edificios de gran altura, puentes.
Alma de eucalipto: densidad 550–650 kg/m³; resistencia relativamente alta, densidad media, buena resistencia al agua. Estructuras pesadas, proyectos de alta reutilización.
Alma de abedul: densidad 600–700 kg/m³; madera densa, alta resistencia, superficie fina. Encofrados de gama alta para hormigón visto.
Alma de frondosas mixtas: densidad 550–650 kg/m³; rendimiento equilibrado, buena relación calidad-precio. Encofrado de construcción polivalente.
Q5: ¿Cuáles son los principales requisitos mecánicos y físicos del contrachapado de construcción?
A: Según GB/T 17656-2018, los indicadores principales son:
Resistencia a la flexión estática (MOR): norma nacional ≥40 MPa (dirección de la fibra) / ≥30 MPa (dirección transversal); JINDIWOOD ≥50 MPa (dirección de la fibra).
Módulo de elasticidad (MOE): norma nacional ≥6000 MPa (dirección de la fibra) / ≥4500 MPa (dirección transversal); JINDIWOOD ≥7500 MPa (dirección de la fibra).
Resistencia al encolado: norma nacional ≥0,70 MPa; JINDIWOOD ≥1,0 MPa.
Contenido de humedad: norma nacional 6–14 %; JINDIWOOD 8–12 %.
Tolerancia de espesor: norma nacional ±0,8 mm; JINDIWOOD ±0,5 mm.
Alabeo: norma nacional ≤1,0 %; JINDIWOOD ≤0,5 %.
En cuanto a propiedades físicas, un panel filmado de calidad debe presentar una pérdida de masa por abrasión Taber ≤0,08 g/100r; resistir el impacto de una bola de acero de 500 g desde 500 mm sin dañar la película; y no mostrar ampollas ni decoloración tras 72 horas de inmersión en solución saturada de hidróxido de calcio.
Q6: ¿Qué requisitos especiales tiene el proceso de producción del contrachapado de construcción frente al contrachapado ordinario?
A: El proceso es similar al del contrachapado ordinario, pero exige más en chapa, sistema adhesivo y prensado en caliente:
Requisitos de chapa: chapa superficial sin nudos, agujeros ni grietas; unión del alma sin solapes ni aberturas; uniformidad de humedad dentro de ±1,5 %.
Sistema adhesivo: principalmente adhesivo fenólico (PF); sólidos 45–55 %, viscosidad 300–800 cps (25 °C), pH 10–12, temperatura de curado 140–160 °C, vida útil 4–8 horas; aplicación 220–280 g/m² (dos caras).
Prensado en caliente: temperatura 140–160 °C, presión unitaria 1,8–2,5 MPa, factor de prensado 1,2–1,5 min/mm, tiempo de mantenimiento más largo.
Operación de filmado: papel kraft de alta resistencia impregnado con resina fenólica; contenido de resina 40–55 %, volátiles 5–8 %, temperatura de unión 150–170 °C, presión 1,5–2,5 MPa, espesor de película 0,12–0,25 mm, resistencia al pelado ≥0,5 N/mm.
Q7: ¿Cómo se selecciona el contrachapado de construcción según el tipo de obra?
A: Recomendaciones según el tipo de obra:
Viviendas de baja altura (≤6 plantas): panel con recubrimiento de resina / panel filmado, 15 mm, 8–15 reutilizaciones previstas.
Viviendas de media y gran altura (7–18 plantas): panel filmado de calidad, 18 mm, 20–25 reutilizaciones previstas.
Gran altura (≥30 plantas): panel filmado de alta resistencia (alma de frondosas duras), 18–20 mm, 25–30 reutilizaciones previstas.
Puentes / viaductos: panel filmado de alta resistencia, 18–24 mm, 15–25 reutilizaciones previstas.
Hormigón visto: panel filmado extra (alto brillo), 18 mm, 20–25 reutilizaciones previstas.
Túneles / obras de drenaje: panel filmado especial para superficies curvas, 15–18 mm, 10–15 reutilizaciones previstas.
Centrales nucleares / presas: panel especial de alta resistencia, 24–30 mm, 30+ reutilizaciones previstas.
Q8: ¿Qué requisitos especiales tienen los encofrados para hormigón visto?
A: El hormigón visto es un proceso en el que la superficie del hormigón se obtiene de una sola vez, sin acabado exterior, y sirve directamente como acabado. Las exigencias sobre el encofrado son muy severas:
Planitud superficial: medida con regla de 2 m, desviación ≤1,5 mm.
Acabado superficial: puede alcanzar efecto espejo, sin burbujas, sin agujeros de arena, sin marcas de reparación.
Precisión de juntas: junta de encofrado ≤0,5 mm, sin fugas de lechada.
Textura superficial: textura muy fina y regular, que da al hormigón un aspecto denso y homogéneo.
Puntos de selección: utilizar panel filmado extra con alma de abedul o pino; rugosidad superficial adecuada Ra 3,2–6,3 μm; controlar con precisión el número de reutilizaciones y sustituir el panel al superar el límite recomendado.
Q9: ¿Cómo se evalúa la calidad del contrachapado de construcción? ¿Qué métodos sencillos hay en obra?
A: La evaluación puede basarse en el aspecto, ensayos físicos y métodos sencillos en obra:
Aspecto: un panel de calidad presenta película lisa y uniforme, sin burbujas, hundimientos ni rayaduras; borde cortado limpio, capa de adhesivo densa; superficie plana sin ondulaciones marcadas; marcado claro y completo.
Ensayo de ebullición: ebullición durante 4 horas, secado a 63 ± 3 °C durante 20 horas y nueva ebullición durante 4 horas. Un panel de calidad no muestra cambios evidentes, con una tasa de retención de resistencia al encolado ≥70 %.
Ciclos térmicos: inmersión en agua a 100 °C y a 0 °C durante 1 hora cada una, formando un ciclo. Tras 10 ciclos, un encofrado de calidad no debe presentar grietas en la capa de adhesivo.
Métodos sencillos en obra: prueba de golpe: sonido claro y uniforme indica buena calidad; prueba de gota de agua: la gota debe permanecer en forma de perla y no penetrar; prueba de rayado con la uña: si no hay rayaduras marcadas, la dureza de la película es suficiente.
Q10: ¿Qué factores influyen en el número de reutilizaciones del contrachapado de construcción? ¿Cuáles son los problemas de calidad frecuentes y las tendencias técnicas?
A: Los principales factores que influyen en las reutilizaciones son: calidad de la película superficial, resistencia al encolado, calidad del alma, operación en obra, condiciones de almacenamiento y características del hormigón. Datos medidos por JINDIWOOD: panel filmado estándar (alma de álamo, 18 mm) 20–25 reutilizaciones; panel filmado de alta resistencia (alma de pino, 18 mm) 25–30; panel filmado extra (alma de abedul, 18 mm) 30–35.
Problemas de calidad frecuentes: ampollas en la superficie, desprendimiento/delaminación, superficie picada o rugosa, alabeo/deformación. Soluciones: control estricto del contenido de humedad del sustrato, optimización de la curva de prensado del film, normalización de las operaciones en obra, almacenamiento horizontal y protección contra lluvia y humedad.
Tendencias técnicas:
Alta reutilización y larga vida: avanzar hacia 40–50 reutilizaciones, con films fenólicos modificados con nanotecnología y capas de film reforzadas con fibras.
Aligeramiento: reducir el peso del panel de 18 mm de 50 kg a 35–40 kg.
Digitalización e inteligencia: integración de chips RFID, sensores de deformación y presión para monitorización en tiempo real.
Ecología y sostenibilidad: resinas fenólicas de base biológica, sistemas de encofrado reciclables y valorización al final de su vida útil como combustible de biomasa o materia prima para paneles reciclados.
JINDIWOOD · Ingeniería para la Certeza — Cada panel de encofrado porta la promesa de certeza para la seguridad de las obras.
Este artículo es un artículo técnico original de JINDIWOOD. Su reproducción debe indicar la fuente.