中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
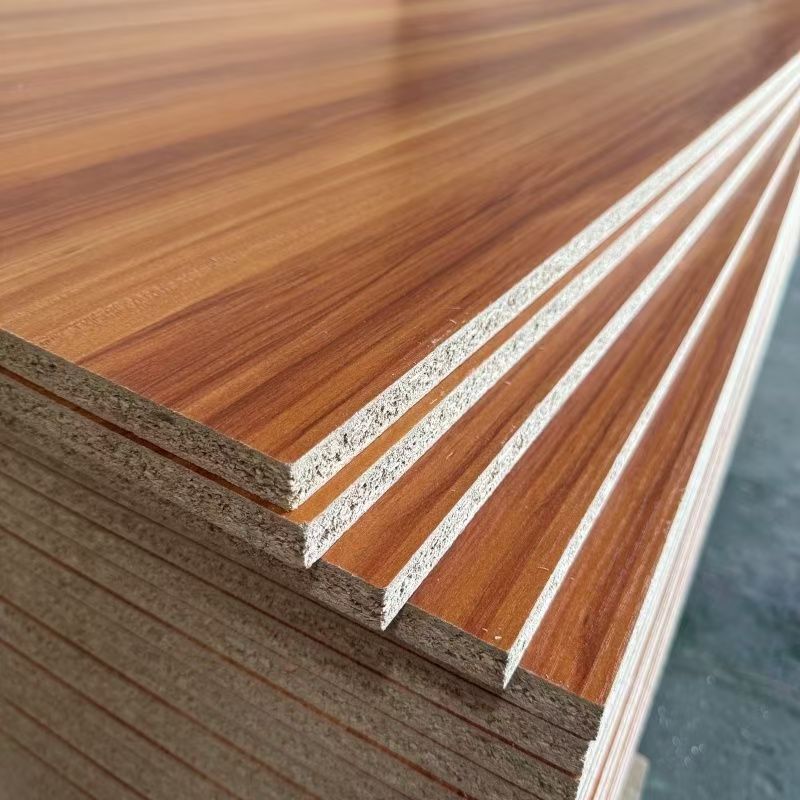
I. Concepto Básico del Tablero de Partículas
El tablero de partículas (Particleboard / Chipboard), también conocido como aglomerado o tablero de bagazo (cuando se utiliza bagazo de caña de azúcar como materia prima), es un panel de madera artificial fabricado a partir de partículas de madera u otras fibras vegetales (virutas, serrín, astillas, etc.), que se secan, se mezclan con adhesivos y aditivos, y se prensan en caliente a alta temperatura.
La invención del tablero de partículas se remonta a mediados del siglo XIX en Alemania, pero no fue hasta la década de 1940 que se logró la producción industrial a gran escala. Después de más de ochenta años de desarrollo tecnológico e iteración continua, el tablero de partículas se ha convertido en uno de los productos de madera artificial de mayor volumen y uso más extendido en el mundo — en 2025, la producción anual mundial de tableros de partículas superó los 110 millones de metros cúbicos, representando más del 45% de la producción total de madera artificial.
Esencia Fundamental: La lógica de fabricación del tablero de partículas es "utilizar materiales inferiores y reorganizar partículas" — recombinar las partículas de desecho (serrín, virutas, recortes, ramas, etc.) de la transformación tradicional de la madera en paneles estandarizados mediante adhesivos, logrando una utilización eficiente de los recursos madereros. Por ello se le conoce como el "rey de la relación calidad-precio entre los paneles de madera artificial." En China, el tablero de partículas es uno de los sustratos más utilizados para los paneles con superficie de melamina (comúnmente conocidos como "tableros ecológicos" o "tableros sin pintura").
La diferencia fundamental entre el tablero de partículas y el MDF, el contrachapado y el OSB radica en sus partículas estructurales (que conservan un cierto tamaño y forma, en lugar de ser molidas hasta convertirlas en fibras o cortadas en chapas), lo que le confiere ventajas únicas en capacidad de sujeción de clavos, aislamiento acústico y coste, aunque su suavidad superficial y densidad de los bordes son relativamente inferiores.
II. Sistema de Clasificación del Tablero de Partículas
2.1 Por Proceso de Fabricación (Dimensión de Clasificación Clave)
Los procesos de producción de tableros de partículas incluyen principalmente el prensado plano, el prensado por rodillos y el prensado por extrusión. Diferentes procesos determinan la estructura y las aplicaciones del producto:
| Tipo de Proceso | Características Estructurales | Rango de Densidad (g/cm³) | Puntos Clave del Proceso | Aplicaciones Principales |
|---|---|---|---|---|
| Prensado Plano (multicapa/monocapa) | Estructura de tres capas (superficie fina + núcleo grueso) o estructura gradiente (tamaño de partícula decreciente de la superficie al núcleo) | 0,5-0,85 | Colocación de partículas clasificadas — finas en las superficies superior e inferior, gruesas en el núcleo, formadas por prensado plano en caliente | Fabricación de muebles (principal), decoración arquitectónica, embalaje |
| Prensado por Rodillos | Conformado continuo unidireccional (no orientado, pero con ligera direccionalidad) | 0,4-0,7 | Las partículas se prensan entre rodillos giratorios y bandas de acero sin fin; orientación de partículas uniforme | Paneles de núcleo de puertas, materiales de embalaje, tableros de baja densidad |
| Prensado por Extrusión | Estructura tubular (con canales tubulares longitudinales) | 0,35-0,55 | Las partículas se extrusionan lateralmente en un molde, creando una "estructura tubular" (similar a un panal pero con canales longitudinales) | Paneles de núcleo hueco para puertas, tabiques, paneles acústicos |
Ventajas de la Estructura de Tres Capas del Prensado Plano:
Partículas finas de la superficie proporcionan superficies lisas y planas (adecuadas para laminado de melamina y pintura)
Partículas gruesas del núcleo proporcionan buena resistencia mecánica (flexión y compresión) y excelente capacidad de sujeción de clavos
Diseño de densidad graduada de la superficie al núcleo logra un equilibrio entre rendimiento y coste
2.2 Por Materia Prima
| Tipo | Composición de Materia Prima | Características | Principales Regiones Productoras / Aplicaciones |
|---|---|---|---|
| Tablero de Partículas de Madera | Partículas de madera (pino, chopo, eucalipto, abedul, etc.) | Alta resistencia, color claro, buen rendimiento de encolado | Producto principal a nivel mundial |
| Tablero de Partículas de Bagazo | Bagazo de caña de azúcar (residuo fibroso tras la extracción de azúcar) | Bajo coste, materia prima renovable, densidad ligeramente inferior | Regiones tropicales productoras de azúcar (Brasil, India, sur de China) |
| Tablero de Partículas de Cáñamo/Lino | Tallos de cáñamo industrial o lino | Excelente resistencia, ligero, fuerte concepto ecológico | Europa, América del Norte |
| Tablero de Partículas de Paja | Paja de trigo, paja de arroz | Materia prima abundante, ecológica, pero fibras cortas resultan en resistencia ligeramente inferior | Norte de China, América del Norte |
2.3 Por Grado Ambiental
El grado ambiental del tablero de partículas está determinado por el tipo de adhesivo utilizado:
| Grado Ambiental | Emisión de Formaldehído (Método de Cámara, mg/m³) | Tipo de Adhesivo Común | Aplicaciones |
|---|---|---|---|
| E1 | ≤0,050 (GB 18580-2025 obligatorio) | Urea-formaldehído (UF) + modificación moderada con melamina | Muebles generales, embalaje |
| E0 | ≤0,025 | Urea-formaldehído modificado con melamina (MUF) | Muebles de gama media-alta, decoración de interiores |
| ENF | ≤0,015 | MUF + captador de formaldehído / MDI (isocianato) adhesivo sin formaldehído | Muebles infantiles, dormitorios, hospitales |
| HENF (Cero Adición de Formaldehído) | ≤0,015 (con benceno, COV, etc. también conformes) | Adhesivo MDI sin formaldehído | Residencial de alta gama, personalización integral del hogar |
Los tableros de partículas JINDIWOOD adoptan tecnología dual de adhesivo MUF + captador de formaldehído. Los productos estándar alcanzan establemente E0, con opciones personalizadas hasta ENF.
2.4 Por Estado de Tratamiento Superficial
| Tipo | Características | Aplicaciones Principales |
|---|---|---|
| Tablero Crudo (sin acabar) | Conserva la superficie original del tablero de partículas, de amarillo claro a marrón claro | Usos industriales, embalaje, componentes estructurales internos |
| Tablero Lijado | Superficie lijada, lisa y plana | Sustrato para pintura, sustrato para laminado |
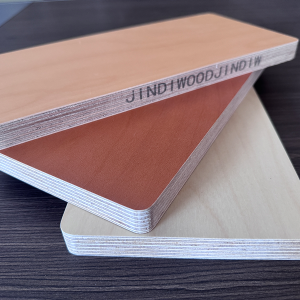
| Tablero con Superficie de Melamina | Superficie laminada con papel impregnado de melamina (el producto de tablero de partículas más representativo) | Muebles de tablero, armarios, muebles de oficina — los más comunes "tableros sin pintura / tableros ecológicos" en el mercado |
| Tablero con Superficie de PVC | Superficie laminada con película decorativa de PVC | Muebles económicos, decoración |
| Tablero con Superficie de Chapa de Madera | Superficie encolada con chapa de madera natural | Muebles de alta gama, decoración de interiores |
III. Sistema de Materias Primas del Tablero de Partículas
3.1 Materias Primas Lignocelulósicas
El tablero de partículas tiene requisitos de materia prima mucho más bajos que el contrachapado y el MDF. Puede utilizar:
Residuos de procesamiento de madera: serrín, virutas, recortes
Residuos forestales: ramas, puntas, madera de pequeño diámetro (≤100mm)
Plantaciones de rápido crecimiento: chopo, eucalipto, pino, etc. (rotación de 5-8 años)
Fibras vegetales no madereras: bagazo, paja de cáñamo, paja de cereales, etc.
Comparación de la Morfología de las Partículas según la Especie de Materia Prima:
| Especie | Morfología de la Partícula | Contribución a la Densidad | Color del Tablero | Aplicaciones Principales |
|---|---|---|---|---|
| Chopo | Blando, fácilmente quebradizo, longitud de partícula moderada (10-30mm) | Media | Blanco a crema | Tablero de partículas para muebles de uso general |
| Pino | Contiene resina natural, buena tenacidad de partícula (20-40mm) | Mayor (la resina aumenta la densidad) | Amarillo claro a marrón claro | Muebles de carga, tableros de embalaje |
| Eucalipto | Denso, alta resistencia, partículas más duras (15-25mm) | Alta | Marrón rojizo claro | Muebles de alta carga, sustrato para suelos |
| Maderas duras mixtas | Morfología de partículas diversa, longitudes variables | Media | Media, puede ser irregular en color | Tableros económicos de uso general |
3.2 Sistemas de Adhesivos — El Corazón del Tablero de Partículas
El contenido de adhesivo en los tableros de partículas es típicamente del 8-15% del peso de las partículas secas al horno, similar al MDF (8-14%), ligeramente inferior al contrachapado (basado en la superficie de la chapa) pero superior al OSB (3-6%). Por lo tanto, el control ambiental en los tableros de partículas es particularmente crítico.
| Tipo de Adhesivo | Aplicación en Tableros de Partículas | Características | Coste | Grado Ambiental |
|---|---|---|---|---|
| Urea-Formaldehído (UF) | Opción principal (>80%) | Curado rápido, resistencia de encolado media, coste más bajo, pero baja resistencia al agua | Bajo | E1 |
| UF Modificado con Melamina (MUF) | Productos de gama media-alta | Curado rápido, mejor resistencia al agua que UF, menor emisión de formaldehído, coste medio | Medio | E0/ENF |
| Isocianato (MDI) | Productos de alta gama sin formaldehído | Sin formaldehído, excelente resistencia al agua, alta resistencia, pero alto coste (3-5x UF), sensible a la humedad | Alto | ENF/HENF |
| MUF + Captador de Formaldehído | Productos ecológicos | Reduce la emisión de formaldehído sin cambiar el equipo principal | Medio | E0 |
Principio del Captador de Formaldehído:
Se añaden compuestos nitrogenados reactivos (como urea, melamina, amidas) a la resina UF o se pulverizan por separado sobre las superficies de las partículas. Durante el prensado en caliente y el uso, estas sustancias reaccionan con el formaldehído libre para formar derivados hidroximetílicos estables (reacción irreversible), "fijando químicamente" el formaldehído en el interior del tablero, evitando su liberación al aire.
3.3 Aditivos Auxiliares
| Aditivo | Cantidad de Adición (% del peso de partículas secas al horno) | Función |
| :--- | :--- | :--- | :--- |
| Emulsión de Parafina (Repelente de Agua) | 0,8-2,0% | Reduce la hinchazón por absorción de agua, mejora la resistencia a la humedad |
| Endurecedor (Cloruro de Amonio / Sulfato de Amonio) | 0,5-2,0% (respecto a los sólidos del adhesivo) | Acelera la reacción de curado de UF/MUF, acorta el tiempo de prensado en caliente, mejora la eficiencia de producción (típicamente reduce el ciclo de prensado en caliente en un 20-30%) |
| Agente de Acoplamiento (Silano, solo para sistemas MDI) | 0,2-0,5% | Mejora la humectación y la eficiencia de la reacción química entre el adhesivo MDI y las partículas de madera |
IV. Proceso de Producción del Tablero de Partículas
4.1 Diagrama del Proceso
Recepción de Materia Prima → Astillado → Preparación de Partículas → Almacenamiento de Partículas Húmedas → Secado → Cribado (Separación de Material de Superficie/Núcleo)
  → Aplicación de Adhesivo (Superficie + Núcleo, diferentes formulaciones) → Formación de Colchón (Tres Capas/Gradiente) → Preprensado → Prensado en Caliente
  → Enfriamiento y Acondicionamiento → Recorte y Lijado → Clasificación y Embalaje → Producto Terminado
4.2 Detalles Técnicos de Cada Etapa del Proceso
Paso 1: Preparación de Partículas
La materia prima se procesa en astillas (longitud 20-40mm, espesor 3-5mm) mediante una astilladora, luego se pulveriza en partículas en un molino de martillos o desfibrador anular. Las dimensiones geométricas de las partículas son parámetros clave que determinan las propiedades físico-mecánicas del tablero de partículas:
| Tipo de Partícula | Longitud (mm) | Anchura (mm) | Espesor (mm) | Relación Longitud/Espesor |
|---|---|---|---|---|
| Partículas Finas de Superficie | 5-15 | 0,5-3 | 0,15-0,3 | 20-60 |
| Partículas Gruesas de Núcleo | 15-35 | 3-8 | 0,3-0,6 | 50-100 |
Efectos Mecánicos de la Morfología de las Partículas:
Partículas más largas y mayores relaciones longitud/espesor → mayor resistencia a la flexión y módulo de elasticidad (las partículas largas actúan como fase de refuerzo, similar a las barras de refuerzo en el hormigón)
Partículas más anchas → mejor capacidad de sujeción de clavos (las partículas más anchas proporcionan más superficie de encolado, y los clavos deben arrancar las partículas de la matriz al ser extraídos, disipando más energía)
Superficies de partículas más lisas → mejor humectación del adhesivo y mayor resistencia de encolado (las superficies angulosas o rugosas reducen el área de contacto, dificultando el encolado)
Requisitos de Distribución de Tamaño de Partículas (Estándar): Proporción de partículas que pasan por un tamiz de 6 mallas (3,35mm) ≤5%; polvo fino que pasa por un tamiz de 60 mallas (0,25mm) ≤8%. La tasa de tamaño adecuado afecta directamente la uniformidad de la aplicación del adhesivo y el rendimiento del tablero.
Paso 2: Secado de Partículas
Las partículas húmedas (contenido de humedad 30-60%) se secan en secadores de tambor de una o tres pasadas hasta el contenido de humedad objetivo.
Fuente de Calor: Horno de aire caliente (combustión de biomasa — corteza, polvo de lijado, partículas de desecho)
Temperatura del Aire Caliente: 160-220°C (entrada), 80-100°C (salida)
Contenido de Humedad tras el Secado: 2-5% (antes de entrar en el aplicador de adhesivo)
Control Preciso de la Temperatura de Secado:
Temperatura excesivamente alta (>230°C) → carbonización de la superficie de las partículas ("sobrecalcinado"), reducción de la resistencia de las partículas, color más oscuro y humectación del adhesivo extremadamente pobre en superficies carbonizadas (provocando una reducción significativa de la resistencia de encolado)
Temperatura excesivamente baja (<140°C) → alto contenido de humedad (>8%), dilución del adhesivo durante la aplicación y vaporización de la humedad durante el prensado en caliente que causa ampollas
El tiempo de residencia de las partículas en el secador es típicamente de 3-8 minutos.
Paso 3: Cribado
Las partículas secas se criban mediante tamices vibratorios mecánicos:
Partículas finas (que pasan por tamices de 6-10 mallas) → enviadas a tolvas de superficie (para las capas superior e inferior del tablero)
Partículas gruesas (retenidas en tamices de 6-10 mallas) → enviadas a tolvas de núcleo (para la capa intermedia)
La separación de partículas finas y gruesas es un requisito previo para lograr la estructura de tres capas (fino-grueso-fino). Algunas líneas de producción utilizan clasificadores de aire en lugar de tamices mecánicos para mayor eficiencia y menor daño a la morfología de las partículas.
Paso 4: Aplicación de Adhesivo
Las partículas de superficie y de núcleo entran por separado en mezcladores de alta velocidad (aplicadores de adhesivo). El adhesivo se añade por atomización a alta presión (presión de boquilla 2-4 MPa), inyectando simultáneamente solución de endurecedor y emulsión de parafina.
Diferencias en la Aplicación de Adhesivo entre Partículas de Superficie y Núcleo:
| Parámetro | Partículas de Superficie | Partículas de Núcleo | Razón |
|---|---|---|---|
| Cantidad de Adhesivo (% del peso de partículas secas) | 10-14% | 8-12% | Las partículas finas de superficie tienen mayor superficie específica que las partículas gruesas de núcleo, requiriendo más adhesivo para garantizar la resistencia de la superficie, la densidad superficial y la adhesión de la capa decorativa |
| Cantidad de Endurecedor (% de sólidos del adhesivo) | 0,5-1,5% | 1,0-2,0% | La transferencia de calor en el núcleo es más lenta; mayor concentración de endurecedor compensa el ascenso más lento de la temperatura ("efecto de retardo térmico") para asegurar el curado completo del núcleo en el mismo ciclo de prensado |
| Cantidad de Parafina (% del peso de partículas secas) | 0,5-1,0% | 1,0-1,5% | Las partículas gruesas de núcleo tienen más estructuras capilares (microporos) que permiten una penetración más fácil de la humedad; mayor contenido de parafina sella estos canales para reducir la absorción de agua |
Contenido de Humedad de las Partículas tras la Aplicación de Adhesivo: Aumenta de 2-5% a 8-12% debido a la humedad del adhesivo y las soluciones de endurecedor, creando condiciones para el posterior prensado en caliente (la humedad moderada genera vapor durante el prensado, ayudando a la transferencia de calor al núcleo; la humedad excesiva causa ampollas).
Paso 5: Formación del Colchón
Las partículas de superficie y núcleo encoladas se forman por separado en un colchón continuo mediante formadores mecánicos (o neumáticos).
Proceso de Formación del Colchón de Tres Capas:
Capa inferior (superficie inferior): Partículas finas de superficie, espesor aprox. 1,5-3mm
Capa de núcleo: Partículas gruesas de núcleo, espesor aprox. 70-80% del espesor total del colchón (para tableros ≥12mm de espesor, el núcleo es el cuerpo principal)
Capa superior (superficie superior): Partículas finas de superficie, mismo espesor que la capa inferior
El colchón formado tiene aproximadamente 2,5-3,5 veces el espesor del tablero final (relación de expansión controlada por la presión y temperatura del prensado en caliente).
Paso 6: Preprensado y Prensado en Caliente
Preprensado: El colchón se prensa a 0,5-1,0 MPa, comprimiendo el espesor del colchón en un 30-50%, mejorando la resistencia del colchón y la conductividad térmica para su transferencia a la prensa en caliente.
Prensado en Caliente: El colchón entra en una prensa en caliente de múltiples aberturas (típicamente 12-20 aberturas, principalmente para tableros de densidad media/gruesos) o una prensa plana continua (CPS, para la producción en masa de tableros delgados y de uso general).
| Parámetro del Prensado en Caliente | Valor Típico | Efecto en la Calidad del Tablero de Partículas |
| :--- | :--- | :--- | :--- |
| Temperatura de Prensado en Caliente | 180-210°C | Demasiado alta → carbonización de la superficie de las partículas (color oscuro), envejecimiento y fragilidad del adhesivo; demasiado baja → curado insuficiente del adhesivo ("núcleo poco curado"), recuperación elástica del tablero |
| Presión Unitaria | 1,5-3,5 MPa (dependiendo de la clase de densidad) | Demasiado alta → aplastamiento de partículas, densidad excesiva, desperdicio de recursos fibrosos; demasiado baja → densificación insuficiente del colchón, tablero suelto, baja resistencia |
| Tiempo de Prensado en Caliente | 0,5-0,9 min/mm (ej. 9-16 min para tablero de 18mm) | Demasiado corto → curado incompleto del núcleo; demasiado largo → baja eficiencia de producción, degradación térmica de partículas (fragilidad) |
Cambios Físico-Químicos Dentro del Colchón Durante el Prensado en Caliente:
La superficie del colchón alcanza la temperatura objetivo (180-210°C) en 15-30 segundos; el adhesivo comienza a entrecruzar y curar
La temperatura del núcleo alcanza ≥150°C (ventana de temperatura de curado UF/MUF) en 3-6 minutos; el adhesivo completa el curado
La presión de vapor de la vaporización de la humedad se acumula en el núcleo; si no se libera a tiempo, causa "ampollas" o "delaminación" después de que el tablero salga de la prensa — por lo tanto, se requiere una liberación lenta de presión (reducción de presión por etapas) en la etapa final del prensado en caliente para permitir la salida controlada del vapor
Paso 7: Enfriamiento, Acondicionamiento, Recorte y Lijado
Enfriamiento: Los tableros que salen de la prensa en caliente están a 80-120°C; se enfrían a temperatura ambiente (≤40°C) mediante una línea de enfriamiento de tableros para evitar deformaciones o adherencias durante el apilado.
Acondicionamiento (Equilibrio de Humedad): Los tableros enfriados se almacenan en el almacén durante 48-72 horas para permitir que la temperatura interna y el contenido de humedad se equilibren con el entorno y se liberen las tensiones residuales.
Recorte: Los tableros en bruto se cortan a dimensiones estándar (1220×2440mm) en una sierra de recorte, eliminando los bordes sueltos (típicamente 25-50mm por lado).
Lijado: Las superficies de los tableros se lijan en lijadoras de banda ancha (lijado grueso 60-100 grano + lijado fino 150-240 grano), con tolerancia de lijado de 0,3-0,8mm (ambas caras combinadas), logrando una precisión de espesor de ±0,2mm y una rugosidad superficial Ra≤3,2μm.
Paso 8: Clasificación y Embalaje
Después de la clasificación visual, los tableros se embalan con flejes (típicamente 20-50 tableros por paquete), se cubren con película protectora de PE y se etiquetan con especificaciones del producto, grado ambiental y número de lote.
V. Especificaciones Técnicas Principales del Tablero de Partículas
5.1 Requisitos de Rendimiento Físico-Mecánico (GB/T 4897-2015)
El rendimiento de los tableros de partículas se clasifica desde el tipo P1 (tableros no portantes en condiciones secas) hasta el P7 (tableros portantes / condiciones húmedas). A continuación se presentan los requisitos técnicos para el tipo P2 (tableros portantes en condiciones secas), comúnmente utilizado en la fabricación de muebles:
| Indicador de Rendimiento | Unidad | Norma Nacional (P2) | Estándar JINDIWOOD |
|---|---|---|---|
| Densidad | g/cm³ | 0,50-0,85 | 0,65-0,75 (tablero de 18mm) |
| Resistencia a la Flexión (MOR) | MPa | ≥13 (long.) / ≥11 (trans.) | ≥16 |
| Módulo de Elasticidad (MOE) | MPa | ≥1600 (long.) / ≥1400 (trans.) | ≥2200 |
| Resistencia a la Tracción Perpendicular (IB) | MPa | ≥0,40 | ≥0,55 |
| Resistencia de la Superficie | MPa | ≥0,80 | ≥1,0 |
| Hinchazón de Espesor (24h) | % | ≤15 (P2) / ≤8 (P5 resistente a humedad) | ≤12 |
| Contenido de Humedad | % | 5-11 | 6-9 |
Efecto de la Densidad en el Rendimiento del Tablero de Partículas:
Densidad demasiado baja (<0,55 g/cm³): resistencia insuficiente, mala capacidad de sujeción de clavos, superficie suelta, propensa al "desprendimiento de polvo" después del lijado
Densidad demasiado alta (>0,85 g/cm³): peso elevado, desgaste severo de las herramientas de corte (aumento de costes), mayores costes de material
Densidad no uniforme (diferencia de densidad superficie-núcleo ≥0,15 g/cm³): alabeo del tablero, "puntos blandos y duros" después del lijado (diferentes profundidades de corte en áreas de diferente densidad que causan depresiones o protuberancias localizadas)
5.2 Capacidad de Sujeción de Clavos
La capacidad de sujeción de clavos del tablero de partículas supera al MDF debido a su estructura de partículas gruesas en el núcleo, pero es inferior al contrachapado y al OSB:
| Elemento de Prueba | Tablero de Partículas (18mm, ρ=0,68g/cm³) | MDF (18mm, ρ=0,75g/cm³) |
|---|---|---|
| Sujeción de Clavos en Superficie (perpendicular, diámetro de tornillo 3,5mm, profundidad 15mm) | 800-1100 N | 700-1000 N |
| Sujeción de Clavos en Canto (dirección del canto, mismas condiciones) | 500-800 N | 300-600 N |
Por qué el Tablero de Partículas Supera al MDF en Sujeción de Clavos:
Las partículas gruesas del núcleo proporcionan un "efecto de anclaje" cuando los tornillos se introducen — las roscas del tornillo interactúan con las fibras de madera en las partículas, resistiendo la extracción no solo a través de la fricción en la interfaz de encolado sino también mediante la incrustación en el interior de las partículas (envoltura por fibras de madera)
El MDF tiene una estructura de fibras homogénea; la extracción de tornillos se basa principalmente en la rotura por cizallamiento de la interfaz de encolado, careciendo de los puntos de anclaje adicionales que proporcionan las partículas
Métodos de Ingeniería para Mejorar la Sujeción de Clavos del Tablero de Partículas:
Aumentar la densidad (mayor proporción de partículas gruesas) → aumenta el número y la resistencia de los puntos de anclaje
Controlar el diámetro del agujero pre-taladrado al 70-80% del diámetro del tornillo (ej. broca de 2,7-2,9mm para tornillos de 3,5mm) para asegurar un engrane eficaz de la rosca en las partículas
5.3 Emisión de Formaldehído
La emisión de formaldehído de los tableros de partículas es uno de los indicadores ambientales más vigilados por los consumidores. Diferentes grados muestran diferencias significativas:
| Grado Ambiental | Emisión de Formaldehído (Método de Cámara, mg/m³) | Solución de Adhesivo |
|---|---|---|
| E1 | ≤0,050 | UF estándar (relación molar U/F 1:1,2-1,5) |
| E0 | ≤0,025 | MUF o UF + captador de formaldehído (ej. melamina, urea) |
| ENF | ≤0,015 | MUF de alta proporción (sustitución de melamina ≥30%) + captador eficiente, o MDI |
| HENF | ≤0,015 (todos los parámetros conformes) | Adhesivo MDI puro sin formaldehído |
Enfoques Técnicos para Reducir la Emisión de Formaldehído:
Reducir la relación molar F/U de la resina UF: Reducir de la convencional 1,3-1,5 a 1,0-1,1, lo que reduce significativamente el formaldehído libre (puede reducir ligeramente la resistencia de encolado, compensada por la optimización del proceso)
Añadir captadores de formaldehído: Introducir captadores (ej. melamina, urea, amidas) durante la aplicación del adhesivo o después del prensado en caliente para reaccionar y consumir el formaldehído libre
Adoptar adhesivos MUF o MDI: Reducir o eliminar fundamentalmente la fuente de formaldehído libre
5.4 Hinchazón de Espesor por Absorción de Agua (Resistencia a la Humedad)
La resistencia a la humedad es un aspecto relativamente más débil de los tableros de partículas. La hinchazón de espesor (TS) afecta directamente la vida útil en ambientes húmedos:
| Grado | Hinchazón de Espesor 24h (%) | Entorno Adecuado |
|---|---|---|
| P2 (Estándar) | ≤15 | Interior seco (media anual 20°C, HR ≤65%) |
| P5 (Resistente a la Humedad) | ≤8 | Interior húmedo (HR 65-85%, condensación ocasional) |
| P7 (Exterior) | ≤5 | Semi-exterior / entornos húmedos de alta carga (formulación especial requerida) |
Métodos Técnicos para Reducir la Hinchazón de Espesor:
Aumentar la cantidad de repelente de agua de parafina (de 1,0% a 1,5-2,0%)
Aumentar la temperatura de prensado en caliente (mejora el flujo plástico de las partículas, reduce los canales capilares)
Utilizar adhesivo MUF (MUF tiene mejor resistencia al agua que UF)
Utilizar adhesivo MDI (la red reticulada de poliuretano curado bloquea la penetración de moléculas de agua)
VI. Tratamiento de Superficies y Tecnologías de Laminado para Tableros de Partículas
Las superficies de los tableros de partículas en bruto son relativamente rugosas, y las partículas son visibles en los bordes ("exposición de partículas en el borde"). Por lo tanto, la gran mayoría de los tableros de partículas requiere un acabado superficial antes de su uso en productos finales.
6.1 Laminado con Papel Impregnado de Melamina (Método Más Común)
El papel impregnado de melamina se prensa directamente sobre la superficie del tablero de partículas a alta temperatura (180-210°C) y alta presión (2,5-3,5 MPa) en un proceso de una sola etapa.
Características:
Logra efecto decorativo y resistencia al desgaste en una sola operación (el papel contiene resina de melamina y α-Al₂O₃ resistente al desgaste)
Alta dureza superficial (dureza al lápiz ≥3H), resistente a rayones, al calor y a las manchas
El método de laminado más común en la fabricación de muebles de tablero, armarios y puertas de armarios — el proceso típico para "tableros ecológicos" / "tableros sin pintura"
Los tableros de partículas con superficie de melamina JINDIWOOD utilizan este proceso, con una gama completa de diseños y soporte para gofrado sincronizado (textura con patrón a juego) personalizado.
6.2 Laminado con Chapa de Madera
La chapa de madera natural (espesor 0,3-0,6mm) se adhiere a la superficie del tablero de partículas mediante prensado en caliente o en frío. Adecuado para muebles de alta gama y decoración de interiores. Los bordes de los tableros de partículas enchapados requieren un canteado fino (con cinta de canto de chapa del mismo color o canto de madera maciza) para ocultar la exposición de partículas en el borde.
6.3 Acabado con Pintura
Los tableros de partículas lijados se pueden pintar (PU, UV, pinturas al agua, etc.), pero requieren primero una imprimación selladora (para sellar capilares y microporos, evitando la absorción excesiva de la capa superior con "hundimiento" o "picaduras"), seguida de lijado y aplicación de la capa superior. Los costes de pintura son más altos que los del MDF (debido a la mayor porosidad superficial de los tableros de partículas), utilizados principalmente en aplicaciones sensibles al coste con ciertos requisitos ambientales y decorativos (ej. paneles de muebles de oficina, vitrinas comerciales).
6.4 Uso Directo (Aplicaciones de Tablero Crudo)
Los tableros de partículas en bruto se utilizan principalmente para:
Cajas de embalaje, palets y otros usos industriales
Tabiques de construcción, techos (requieren acabado adicional)
Cajas acústicas (separadores internos o componentes no visibles)
Componentes estructurales internos de muebles (paneles traseros de armarios, fondos de cajones, etc.)
VII. Escenarios de Aplicación del Tablero de Partículas
7.1 Fabricación de Muebles (Mayor Aplicación, ~70%)
| Tipo de Mueble | Áreas de Aplicación | Grado Recomendado | Razón de Selección |
|---|---|---|---|
| Muebles de Tablero a Medida | Armarios, estanterías, muebles de TV | E0/ENF con superficie de melamina | Amplia gama de diseños, estándares ambientales conformes, alta eficiencia de procesamiento |
| Muebles de Oficina | Encimeras de escritorio, archivadores, mesas de conferencias | E0 con superficie de melamina | Resistente al desgaste, a las manchas, fácil de limpiar, rentable |
| Cocinas | Armarios (P5 resistente a humedad), núcleos de puertas | P5 resistente a humedad (E0) | Buena resistencia a la humedad, estabilidad dimensional |
| Muebles de Cocina | Armarios bajo fregadero (requieren impermeabilización especial) | P5 resistente a humedad o MDI ENF + bordes sellados | La resistencia a la humedad es crítica |
| Muebles Infantiles | Tablas de cama, escritorios, armarios | ENF (MDI o MUF alto + captador) | Cero formaldehído, salud y seguridad |
| Muebles Públicos | Estanterías de bibliotecas, asientos de hospitales | P2 (E0, tratamiento ignífugo opcional) | Propiedades equilibradas, coste controlable |
7.2 Decoración Arquitectónica
Tabiques / paneles de paredes interiores: Tableros de partículas P2 (12-18mm), como sustrato para tabiques, cubiertos con placas de yeso o paneles decorativos
Techos: Tableros de partículas ligeros (8-12mm), para sustratos de techos (requieren tratamiento ignífugo)
Base de suelos (capa de nivelación): Tableros de partículas de alta densidad (20-25mm), como material de nivelación bajo suelos de madera, proporcionando sustrato plano y aislamiento acústico
7.3 Embalaje y Aplicaciones Industriales
| Aplicación | Especificaciones Recomendadas | Función | Razón de Selección |
|---|---|---|---|
| Cajas de Embalaje de Alta Carga | 15-18mm, P2 | Protege maquinaria, electrónica | Resistencia fiable, coste muy inferior a la madera maciza, sin fumigación para exportación |
| Palets / Bases Logísticas | 12-18mm, P2 (tratamiento antihumedad) | Soporte de carga en almacenamiento/transporte, operaciones con carretillas | Sustituye a los palets de madera maciza, reducción de costes del 30-50%, sin riesgos de cuarentena |
| Cajas Acústicas (Altavoces) | 12-18mm, alta densidad | Sustrato de montaje de altavoces, estructura de caja | Densidad media, buen amortiguamiento (absorción acústica superior al MDF, menor coloración), bajo coste |
VIII. Comparación del Tablero de Partículas con Otros Materiales de Tablero
| Dimensión de Comparación | Tablero de Partículas (P2) | MDF (Estándar) | Contrachapado (Muebles) | OSB (OSB/2) |
|---|---|---|---|---|
| Tasa de Utilización de Materia Prima | 85-90% (extremadamente alta) | 70-75% (alta) | 40-50% (baja) | 80-85% (alta) |
| Densidad (g/cm³) | 0,65-0,75 | 0,70-0,85 | 0,50-0,70 | 0,60-0,70 |
| Resistencia a la Flexión (MPa) | 13-16 (P2) / 20-25 (alta resistencia) | 20-25 | 40-70 | 22-28 |
| Resistencia a Tracción Perpendicular (MPa) | ≥0,40 | ≥0,55 | ≥0,70 | ≥0,40 |
| Suavidad Superficial | Buena (pero inferior al MDF) | Excelente | Buena | Regular |
| Requisito de Canteado | Obligatorio (exposición de partículas) | Obligatorio (exposición de fibras, absorción de humedad) | Recomendado (pero no obligatorio) | Recomendado (la resistencia del borde es relativamente mejor) |
| Sujeción de Clavos en Superficie (N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| Resistencia a la Humedad | Moderada (P5 para mejorada) | Baja (alta hinchazón) | Excelente (adhesivo impermeable disponible) | Buena (OSB/2 cumple P2; OSB/3/4 resistentes a humedad) |
| Potencial de Grado Ambiental | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF (MDI) |
| Coste | El más bajo | Bajo | Alto | Medio-Alto |
| Procesabilidad | Buena (serrado, taladrado, canteado) | Excelente (tallado, perfilado, fresado) | Buena (serrado, cepillado, clavado) | Buena (similar a la madera maciza) |
| Aplicaciones Típicas | Muebles de tablero, cocinas, muebles de oficina | Sustrato para paneles decorativos, piezas talladas, paneles de puertas | Encofrados de construcción, muebles de alta gama, náutica | Construcción, muebles de carga |
IX. Conceptos Erróneos Comunes y Realidades sobre la Calidad
Concepto Erróneo 1: "Todos los tableros de partículas son de baja calidad."
Realidad: El tablero de partículas es el producto de madera artificial de mayor volumen, más utilizado y tecnológicamente más maduro del mundo. Se utiliza desde muebles económicos de pocos euros hasta cocinas personalizadas de alta gama de miles de euros. La diferencia de rendimiento entre los tableros de partículas de alta y baja calidad es enorme —
Tableros de partículas de alta calidad tienen densidad más uniforme (diferencia de densidad superficie-núcleo ≤0,10g/cm³), mayor resistencia a tracción perpendicular (≥0,55MPa), mayor capacidad de sujeción de clavos (≥1000N), mejor resistencia a la humedad (TS≤8%) y alcanzan grados ambientales E0/ENF.
Tableros de partículas de baja calidad sufren de densidad no uniforme, resistencia insuficiente y mayor riesgo de superar los límites ambientales.
Por lo tanto, "son ciertos tableros de partículas de baja calidad los que son de baja calidad, no la categoría de tablero de partículas en sí." Elegir el grado y proveedor adecuados es más importante que simplemente rechazar la categoría.
Concepto Erróneo 2: "Los tableros de partículas tienen alto contenido de formaldehído — no son ecológicos."
Realidad: El grado ambiental del tablero de partículas está determinado exclusivamente por el adhesivo utilizado, no por el nombre de la categoría "tablero de partículas." Los tableros de partículas E0 y ENF ya están ampliamente disponibles.
MUF + captador de formaldehído eficiente → E0 (≤0,025mg/m³)
Adhesivo MDI sin formaldehído → ENF (≤0,015mg/m³), verdaderamente "cero adición de formaldehído"
Al comprar, busque informes de ensayo, etiquetas de grado ambiental (E0/ENF) y reputación de la marca — esto es mucho más inteligente que evitar el "tablero de partículas."
Concepto Erróneo 3: "Los tableros de partículas son inferiores a la madera maciza."
Realidad: Los tableros de partículas y la madera maciza son materiales de diferentes dimensiones; no hay un simple "cuál es mejor" — depende de la aplicación.
Estabilidad: Los tableros de partículas tienen baja anisotropía (relación de resistencia longitudinal/transversal ~1,0-1,2), deformándose mucho menos que la madera maciza bajo cambios de temperatura/humedad (coeficiente de expansión térmica aproximadamente 1/3 a 1/2 de la madera maciza)
Resistencia: Los tableros de partículas de alta calidad (alta densidad) tienen resistencia a la flexión (≥20MPa) que puede ser 2-3 veces mayor que la de algunas maderas macizas de baja densidad (ej. paulownia, balsa)
Sujeción de clavos: Los tableros de partículas tienen menor sujeción de clavos en el canto que la madera maciza (la madera maciza en dirección paralela a la fibra tiene una sujeción de clavos extremadamente alta), pero la sujeción en superficie es comparable a la de algunas maderas blandas
Ecología/Coste: Los tableros de partículas pueden lograr cero formaldehído a precios muy inferiores a la madera maciza
Conclusión: Los tableros de partículas superan a la madera maciza en estabilidad, rentabilidad y control ambiental; la madera maciza supera a los tableros de partículas en sujeción de clavos (dirección paralela a la fibra), textura natural y durabilidad (resistencia a la fluencia bajo cargas prolongadas). Ambos tienen sus aplicaciones apropiadas — elija basándose en los requisitos específicos.
Concepto Erróneo 4: "Los tableros de partículas no pueden soportar peso."
Realidad: Esto depende completamente del grado y el espesor del tablero de partículas.
Tableros de partículas P2 estándar (densidad 0,65-0,70g/cm³, espesor 18mm): Bajo 600mm de luz, 200kg/m² de carga, la flecha es aproximadamente 1,8-2,2mm — cumpliendo plenamente los requisitos de carga diaria para estanterías, escritorios, etc. (el límite de flecha típico es L/250 ≈ 2,4mm; el MDF en las mismas condiciones tiene una flecha de aproximadamente 1,8-2,0mm)
Tableros de partículas de alta densidad (≥0,80g/cm³, espesor 25mm): Resistencia a la flexión hasta 25-30MPa, adecuados para aplicaciones de alta carga como estanterías de bibliotecas y estanterías de almacén
Múltiples capas o estructuras de soporte adicionales (refuerzos transversales, reducción de la luz) pueden aumentar aún más la capacidad de carga
Concepto Erróneo 5: "Los tableros de partículas tienen mala resistencia a la humedad."
Realidad: Esto se basa típicamente en un estereotipo de tableros de partículas de baja calidad encolados con UF (tableros baratos).
Tableros de partículas P5 resistentes a la humedad (adhesivo MUF, adición de parafina ≥1,5%): TS 24h ≤8%, adecuados para cocinas, áreas secas de baños y otros ambientes húmedos — pero no para inmersión prolongada en agua
Tableros de partículas MDI: El adhesivo MDI tiene excelente resistencia a la hidrólisis; combinado con repelente de agua de parafina, la TS 24h puede reducirse a ≤6-7%, acercándose al nivel P7 (exterior)
Para requisitos de protección contra la humedad extremadamente altos (ej. ambientes de alta humedad prolongada, sótanos), utilice tableros de partículas P5 o MDI con sellado de bordes reforzado (utilizando adhesivo termofusible PUR para canteado impermeable)
X. Tendencias Tecnológicas Futuras del Tablero de Partículas
10.1 Alto Rendimiento y Ligereza
Tableros de partículas de alta resistencia: Mediante la optimización de la morfología de las partículas (partículas orientadas con relación de aspecto ≥100), el uso de adhesivo MDI y la optimización de los procesos de prensado en caliente, la resistencia a la flexión puede aumentarse a ≥25MPa (cercano al MDF), reemplazando parcialmente al OSB en aplicaciones en seco.
Tableros de partículas ligeros de alta resistencia: Utilizando tecnología de espumación o estructuras de densidad graduada (superficie de alta densidad, núcleo de baja densidad), se mantiene suficiente resistencia mecánica (MOR≥12MPa) con densidades ≤0,55g/cm³, reduciendo el peso de los muebles y el consumo de materias primas.
Tableros de partículas ultradelgados: Desarrollo de tableros de partículas delgados ≤6mm para aplicaciones no portantes como paneles traseros de muebles, fondos de cajones y separadores de embalaje, reemplazando al MDF a menor coste.
10.2 Protección Ambiental y Tecnología Sin Formaldehído
Adopción de resinas UF con baja relación molar F/U: Resinas UF con relaciones F/U reducidas de 1,3 a 1,0-1,1 se han industrializado. Combinadas con captadores avanzados de formaldehído, E0 se ha convertido en el estándar, con ENF avanzando hacia una adopción generalizada.
Aplicaciones de adhesivos de base biológica: Adhesivos a base de lignina (subproducto de la industria papelera, coste cercano al UF) y adhesivos a base de taninos (extracto de corteza, adecuados para grados exteriores) se están industrializando gradualmente, con potencial para reemplazar parcialmente a los adhesivos de base petroquímica.
Crecimiento rápido de tableros de partículas sin formaldehído (MDI): Se espera que los tableros de partículas encolados con MDI representen más del 20% de la producción total de tableros de partículas de China para 2028 (aproximadamente 8% en 2025), con costes en descenso a medida que se expande la capacidad de producción nacional de MDI.
10.3 Resistencia a la Humedad y Funcionalización
Tableros de partículas hidrófobos: Modificación superficial de las partículas con agentes hidrófobos nano (ej. silanos) en lugar de depender únicamente de repelentes de agua de parafina, reduciendo la TS 24h a ≤4-5%, acercándose al nivel de impermeabilidad del contrachapado.
Tableros de partículas ignífugos: Adición de retardantes de llama sin halógenos de fósforo-nitrógeno (en el adhesivo o como aditivo separado pulverizado sobre las superficies de las partículas) para alcanzar el grado B1 (difícil de inflamar), cumpliendo los requisitos para edificios públicos y espacios comerciales.
Tableros de partículas antibacterianos/antimoho: Adición de iones de plata o agentes antibacterianos orgánicos (ej. Zinc Piritiona (ZPT)) a las partículas de superficie, logrando una tasa antibacteriana ≥99%, adecuados para hospitales, escuelas y aplicaciones relacionadas con alimentos.
10.4 Fabricación Inteligente
Sistemas de control de calidad en línea: Uso de espectroscopia de infrarrojo cercano (NIR) para la detección en línea del contenido de humedad de las partículas y la cantidad de adhesivo (error ≤±0,3%), y densitómetros de rayos X para el perfil de densidad en línea (resolución ≤±2mm), logrando una trazabilidad de calidad del 100% en todos los lotes con ajuste en tiempo real de los parámetros del proceso.
Detección visual de defectos por IA: Sistemas de visión artificial basados en algoritmos de aprendizaje profundo (Redes Neuronales Convolucionales) para la detección y clasificación automática de defectos en las superficies de los tableros (arañazos, marcas, manchas de adhesivo, etc.) con una precisión ≥95% y una eficiencia 10-20 veces superior a la inspección humana, reemplazando la inspección visual manual.
Integración de sistemas MES/ERP: Integración completa de datos de pedidos, formulaciones, producción, calidad, almacenamiento y logística para una gestión digital de circuito cerrado desde el pedido hasta la entrega.

JINDIWOOD · Engineered for Certainty — Cada partícula reorganizada construye una base de certeza para la estabilidad de los muebles y la salud de los espacios habitables.
Este artículo es una publicación técnica original de JINDIWOOD. La reproducción debe indicar la fuente.