中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
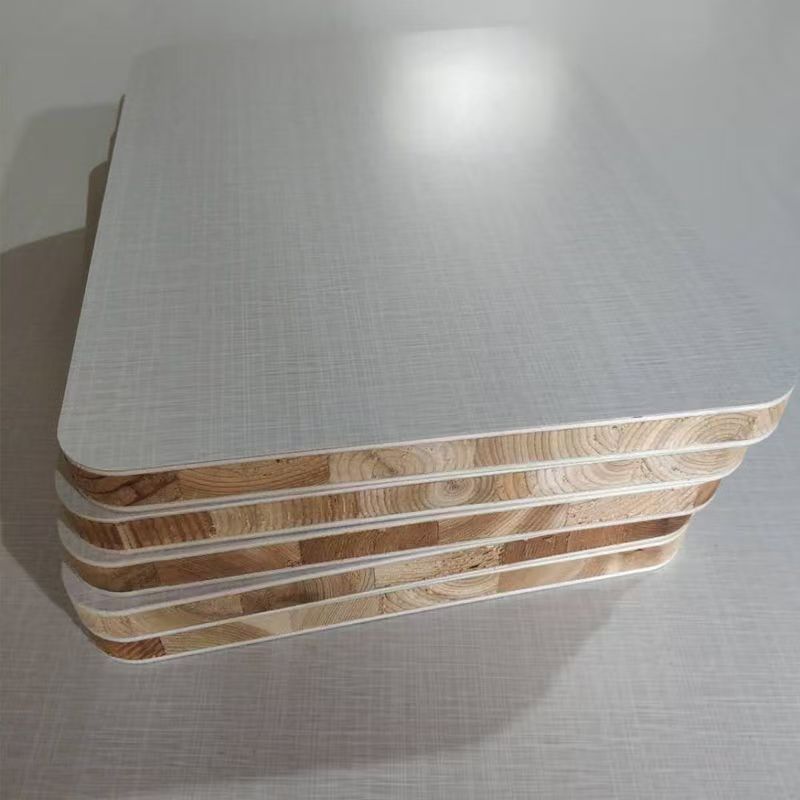
I. Concepto Básico de la Madera Laminada Encolada
La madera laminada encolada (abreviada como Glulam), también conocida como tablero de unión por espiga, madera unida con espiga o tablero laminado de madera maciza, es uno de los tres principales productos de madera de ingeniería, junto con las vigas de madera con alma de celosía (Wood I-joist) y la madera laminada de chapas (LVL).
La madera laminada encolada se fabrica tomando tiras estrechas y cortas de madera maciza, eliminando defectos naturales como nudos, pudrición y grietas, luego uniéndolas longitudinalmente con adhesivos (generalmente mediante uniones dentadas, similares a dedos entrelazados), seguidamente encolando lateralmente para aumentar el ancho, y finalmente lijando ambas superficies. A través del procesamiento industrial, transforma piezas pequeñas y cortas de madera maciza (que de otro modo no serían utilizables) en materiales de ingeniería que cumplen con requisitos específicos de dimensiones y formas, logrando el principio de "utilizar madera pequeña para grandes aplicaciones y madera inferior para aplicaciones superiores."
Esencia Fundamental: La madera laminada encolada es la "recombinación industrial de la madera maciza natural." Conserva todas las ventajas estéticas y de procesamiento de la madera natural — veta, color, textura y trabajabilidad — mientras elimina los defectos naturales comunes de la madera maciza (nudos, grietas, alabeos, torsiones) mediante la combinación de "eliminación de defectos + unión por espiga + encolado lateral," logrando resistencia, estabilidad y dimensiones que superan los límites de la madera en rollo natural.
Posición en la Industria: Según la Asociación de la Industria Forestal de China, la producción anual de madera laminada encolada en China superó los 15 millones de metros cúbicos en 2025, con la madera laminada encolada no estructural (grado muebles) representando más del 70% y la estructural (grado construcción) aproximadamente el 30%. La madera laminada encolada se ha utilizado en Japón, Europa y América del Norte durante más de medio siglo, y en China se ha desarrollado rápidamente con el auge de los muebles a medida y la construcción con madera.
Gama de Productos de Madera Laminada Encolada de JINDIWOOD:
Madera Laminada Encolada No Estructural (Grado Muebles): Utiliza adhesivos ecológicos (MUF/MDI), alcanzando grados ambientales desde E0 hasta ENF. Ampliamente utilizada en muebles de alta gama, cocinas, puertas de madera, escaleras, etc.
Madera Laminada Encolada Estructural (Grado Construcción): Utiliza adhesivos de alto rendimiento (PRF/MDI), cumpliendo con los requisitos de carga estructural. Utilizada en vigas de madera de gran luz, gimnasios, puentes y otros proyectos de ingeniería.
II. Sistema de Materias Primas de Fabricación
2.1 Selección de Madera en Rollo — De "Defectos Naturales" a "Materia Prima Industrial"
La madera laminada encolada tiene una tolerancia de materia prima significativamente mayor que la madera aserrada maciza. Puede utilizar plenamente madera de pequeño diámetro, madera curvada y ramas de bosques naturales y plantaciones, así como madera en rollo de baja calidad que sería desechada en el procesamiento tradicional de madera maciza debido a nudos, grietas y variaciones de color.
| Tipo de Materia Prima | Fuente | Ventajas en Madera Laminada Encolada | Especies Típicas |
|---|---|---|---|
| Madera de pequeño diámetro (≤200mm) | Aclareo de plantaciones, mejora de bosques secundarios | No se puede aserrar en piezas largas (>2m), pero se puede unir por espiga para producir paneles de gran formato | Chopo, Pino, Abeto |
| Madera curvada/defectuosa | Residuos de tala de bosques naturales o plantaciones | La madera aserrada tradicional requiere cortar las secciones curvas; la madera laminada encolada puede recombinar las partes curvas mediante unión por espiga, aumentando el rendimiento al 75-85% (muy superior al 40-50% de la madera aserrada tradicional) | Roble, Nogal, Haya |
| Plantaciones de rápido crecimiento (turno 8-15 años) | Bosques plantados a gran escala | Madera blanda, baja densidad (aprox. 0,35-0,50g/cm³), anillos anchos, resistencia natural insuficiente — mejorada significativamente mediante unión por espiga y encolado por capas, utilizada en muebles no estructurales | Chopo, Eucalipto, Pino |
Selección de Especies y Ámbitos de Aplicación:
| Especie | Densidad (g/cm³, al aire) | Características del Material | Aplicaciones |
|---|---|---|---|
| Pino (Pine) | 0,40-0,55 | Veta recta, contenido de resina moderado, excelentes propiedades de encolado, color amarillo claro | Madera laminada encolada estructural (vigas/columnas), armazones de muebles, decoración de interiores |
| Chopo (Poplar) | 0,35-0,45 | Ligero y blando, color claro, fácil de secar y procesar, pero menor resistencia | Madera laminada encolada no estructural (componentes de muebles, paneles de núcleo de puertas, marcos) |
| Haya (Beech) | 0,65-0,75 | Denso y duro, textura fina, resistencia de encolado extremadamente alta, color cálido | Muebles de alta gama, cocinas, peldaños de escaleras, vigas de alta resistencia |
| Roble (Oak) | 0,65-0,85 | Dureza extremadamente alta, veta atractiva y tosca, buena resistencia a la putrefacción, altos requisitos de encolado (debido al ácido tánico) | Muebles de alta gama, suelos, decoración arquitectónica, uso estructural/decorativo |
| Nogal (Walnut) | 0,55-0,65 | Color elegante (marrón oscuro), veta atractiva, estabilidad dimensional | Muebles premium, instrumentos musicales, decoración de interiores |
| Abeto (Fir) | 0,35-0,45 | Ligero y blando, veta recta, fácil de procesar, buena tratabilidad con conservantes | Madera laminada encolada estructural (construcción ligera de madera), materiales de embalaje |
2.2 Control del Contenido de Humedad — El Núcleo de la Estabilidad de la Madera Laminada Encolada
La razón por la que la madera laminada encolada ofrece una estabilidad dimensional superior a la madera maciza natural radica en el control preciso del contenido de humedad durante la producción y la eliminación de tensiones internas mediante la unión por espiga:
Secado de la Materia Prima: La producción de madera laminada encolada requiere secar la madera en rollo o aserrada al 6-12% (contenido de humedad de equilibrio final), mucho más estricto que el 12-15% típico de los muebles de madera maciza ordinarios.
Proceso de Secado: Utiliza secado en horno a baja temperatura/convencional (aumento gradual de temperatura de 40-70°C) en lugar de secado a alta temperatura, evitando microgrietas ("endurecimiento superficial") en la superficie de la madera. Tarda un 30-50% más que el secado tradicional.
Acondicionamiento (Maduración): Antes de la unión por espiga y el encolado lateral, cada pieza debe almacenarse durante 5-7 días en condiciones constantes de temperatura y humedad (temperatura 20±2°C, humedad relativa 65±5%) para garantizar que la variación del contenido de humedad entre las piezas sea ≤±1,5%. Este paso es crítico — si el contenido de humedad es inconsistente, el panel reensamblado desarrollará tensiones internas (diferencias de contracción/hinchamiento) en diferentes direcciones durante el uso, lo que provocará alabeo o agrietamiento.
Efecto del Contenido de Humedad en el Rendimiento de la Madera Laminada Encolada:
| Estado del Contenido de Humedad | Efecto |
|---|---|
| Demasiado seco (<6%) | Aumento de la fragilidad de la madera, reducción de la resistencia de la unión dentada, tendencia a astillarse durante el mecanizado, absorción excesiva del adhesivo ("pegado seco"), disminución de la resistencia de encolado |
| Óptimo (6-12%) | Estado óptimo de mecanizado y encolado, dimensionalmente estable, propiedades mecánicas óptimas |
| Demasiado húmedo (>12%) | Vaporización de la humedad durante el encolado crea burbujas ("espuma en la línea de adhesivo"), reducción de la resistencia de la unión dentada, contracción y agrietamiento en ambientes secos, riesgo extremadamente alto de deformación |
III. Procesos Fundamentales de la Madera Laminada Encolada — Unión por Espiga y Encolado Lateral
3.1 Tecnología de Unión por Espiga — De Piezas Cortas a Materiales Largos
La unión por espiga es la tecnología central clave en la producción de madera laminada encolada. Su esencia consiste en mecanizar los extremos de múltiples piezas cortas (típicamente de 0,3-1,2m de longitud) con perfiles dentados, aplicar adhesivo y presionarlas longitudinalmente para formar material continuo de cualquier longitud.
Principios de Diseño de la Geometría de la Espiga:
Las uniones dentadas se crean fresando una serie de protuberancias y rebajes dentados en los extremos de las piezas de madera (similares a dedos entrelazados). Después de aplicar el adhesivo y presionar, la unión se basa en el enclavamiento mecánico + el curado del adhesivo para lograr la conexión longitudinal. El diseño de la unión debe cumplir con los siguientes requisitos mecánicos:
| Parámetro de la Espiga | Valor Típico (Grado Muebles/Estructural) | Función e Impacto |
|---|---|---|
| Longitud del Diente (L) | 10-20mm (muebles) / 20-40mm (estructural) | Dientes más largos proporcionan mayor área de encolado y mayor resistencia de unión. El grado estructural requiere dientes más largos para márgenes de seguridad |
| Anchura del Diente (B) | 3-6mm | Menor anchura significa más dientes (misma longitud), mayor área de encolado, pero requiere mayor precisión de mecanizado |
| Paso del Diente (P) | 5-12mm | Afecta a la densidad de "enclavamiento" y a la uniformidad de distribución del adhesivo |
| Espacio de Punta (Δ) | 0,1-0,3mm | Espacio reservado para el adhesivo. Demasiado pequeño → capa de adhesivo demasiado fina, resistencia insuficiente; demasiado grande → capa de adhesivo demasiado gruesa, "línea de adhesivo" tras la contracción del curado (afecta al aspecto y a la resistencia al agua) |
| Ángulo del Diente (α) | 5-15° | Afecta al "efecto de cuña" bajo tensión. Ángulos más pequeños proporcionan un efecto de cuña más fuerte pero son más difíciles de mecanizar |
Verificación Mecánica de la Resistencia de la Unión por Espiga (EN 385 — Norma Europea para Madera Unida con Espiga Estructural):
El modo de fallo en los ensayos de tracción de las uniones dentadas debe mostrar una rotura de la madera ≥75% (es decir, la rotura se produce principalmente en la madera misma, no en la capa de adhesivo o en la interfaz del diente). Si la rotura de la madera es demasiado baja (<50%), la calidad del encolado es deficiente, lo que supone riesgos de seguridad en aplicaciones estructurales.
Control de Precisión en las Operaciones de Unión por Espiga:
Recorte de Extremos: Los extremos de cada pieza corta se serran simultáneamente con una fresadora de doble extremo (escuadrado), asegurando que ambos extremos sean paralelos y perpendiculares a la dirección longitudinal (desviación de perpendicularidad ≤0,2mm). De lo contrario, la pieza unida quedará "doblada" o "torcida".
Fresado de la Espiga: Utiliza cabezales de fresado especializados para perfiles dentados. Velocidad de fresado: 6000-8000rpm, avance: 10-20m/min.
Aplicación del Adhesivo: El adhesivo se aplica a las superficies dentadas (generalmente por rodillo o pulverización), con una cantidad de aplicación controlada de 150-250g/m² (por superficie de diente). Adhesivo insuficiente → área de encolado inadecuada, reducción de la resistencia de la unión; adhesivo excesivo → desperdicio y problemas de "línea de adhesivo".
Prensado Longitudinal (Unión): Prensado de las piezas encoladas en una prensa longitudinal (prensa de extremo) a lo largo de la dirección longitudinal. La presión de prensado es típicamente de 5-15 MPa (ajustada según la especie y la densidad), tiempo de prensado 1-5 segundos. Presión insuficiente → enclavamiento incompleto de los dientes ("unión suelta"); presión excesiva → aplastamiento de las puntas de los dientes, daño de las fibras de la madera, reducción de la resistencia.
Curado y Acondicionamiento: Después del prensado, las piezas unidas se colocan en un ambiente controlado durante 8-24 horas (según el tipo de adhesivo y la temperatura ambiente) para permitir el curado completo del adhesivo.
Evaluación de la Resistencia del Material Unido (Pruebas Destructivas):
Por cada 1.000 piezas unidas por espiga producidas, se toma 1 pieza al azar para ensayo de flexión en cuatro puntos (EN 408) y ensayo de tracción (EN 1194) para garantizar una tasa de aceptación de la calidad de la unión ≥99%. Criterios de aceptación: carga de rotura ≥90% del valor de diseño, con modo de rotura principalmente "rotura de la madera" en lugar de "fallo del adhesivo."
3.2 Tecnología de Encolado Lateral — De Piezas Estrechas a Paneles Anchos
Después de la unión por espiga para alcanzar la longitud requerida, las piezas se unen lateralmente en la dirección del ancho (encolado lateral) para formar paneles del ancho deseado.
| Método de Encolado Lateral | Características del Proceso | Aplicaciones | Aspecto Visual |
|---|---|---|---|
| Unión a tope (sin/con adhesivo) | Las caras laterales de las piezas adyacentes se cepillan y se unen directamente | Muebles de alta gama que requieren veta continua y natural con juntas mínimamente visibles | Líneas de junta extremadamente finas (aprox. 0,1-0,2mm), sin líneas de adhesivo, transición natural de la veta |
| Encolado lateral con espiga | Las caras laterales de las piezas adyacentes se mecanizan con dientes y se presionan transversalmente | Aplicaciones estructurales o decorativas que requieren resistencia lateral (a fuerzas laterales) | Pequeña textura dentada en las juntas, efecto decorativo |
| Encolado lateral con adhesivo | Las caras laterales de las piezas adyacentes se encolan y se presionan transversalmente | Método principal para madera laminada encolada de grado muebles | Líneas de adhesivo visibles en las juntas (aprox. 0,1-0,3mm, ligeramente más oscuras que la madera) |
Puntos Clave de Control de Calidad en el Encolado Lateral:
Precisión de las Caras Laterales: Después del cepillado, la rectitud debe ser ≤0,1mm/m (es decir, la desviación de curvatura lateral no supera 0,1mm en 1m de longitud). De lo contrario, la superficie del panel presentará "ondulaciones."
Emparejamiento de Color (Coincidencia de Color de la Madera): La madera laminada encolada de grado muebles requiere una diferencia de color ΔE≤1,5 entre piezas adyacentes (apenas discernible a simple vista en condiciones normales de iluminación) para garantizar un color uniforme de la superficie del panel. La madera laminada encolada estructural no tiene requisitos especiales de color.
Consistencia del Contenido de Humedad: La desviación del contenido de humedad entre las piezas antes del encolado lateral debe ser ≤±1,5%. De lo contrario, la contracción/hinchamiento diferencial en diferentes direcciones provocará agrietamiento.
3.3 Tratamiento de Superficies (Lijado y Acabado)
Después del encolado lateral, el panel bruto de madera laminada encolada requiere lijado superficial:
Lijado Grueso (60-80 de grano): Elimina líneas de adhesivo, marcas de sierra y pequeñas irregularidades del encolado lateral.
Lijado Fino (150-240 de grano): Proporciona una superficie lisa y uniforme (Ra≤3,2μm), asegurando la adherencia para pinturas o aceites de cera dura.
Control de Tolerancia de Espesor: La desviación del espesor del producto final se controla dentro de ±0,2mm, muy superior a la madera aserrada maciza ordinaria (±0,5-1,0mm).
IV. Sistemas de Adhesivos para la Madera Laminada Encolada
4.1 Tipos de Adhesivos y Aplicaciones
La selección del adhesivo para la madera laminada encolada está determinada tanto por el uso del producto (estructural/no estructural) como por los requisitos de grado ambiental:
| Tipo de Adhesivo | Productos Aplicables | Características | Potencial de Grado Ambiental | Condiciones de Curado |
|---|---|---|---|---|
| Urea-Formaldehído Modificado con Melamina (MUF) | Madera laminada encolada no estructural (muebles de interior) | Curado rápido (prensa en frío/caliente), buena resistencia de encolado, coste moderado | E0 (≤0,025mg/m³) | Prensa en frío (20-30°C) 2-6h o prensa en caliente (100-120°C) 5-10min |
| Adhesivo de Isocianato de Polímero Acuoso (API) | Madera laminada encolada no estructural/ligera | Buena resistencia al agua, resistencia excelente, sin formaldehído | ENF | Prensa en frío (20-30°C) 4-12h o prensa en caliente (80-100°C) |
| Resorcinol-Formaldehído (PRF) | Madera laminada encolada estructural (vigas/columnas) | Resistencia de encolado y resistencia a la intemperie extremadamente altas (grado exterior), pero color oscuro (línea de adhesivo rojiza), coste elevado | E0 | Curado a temperatura ambiente (20-30°C) 8-24h, o aceleración a baja temperatura (40-60°C) |
| Adhesivo MDI (Isocianato) | Madera laminada encolada estructural/no estructural (sin formaldehído premium) | Sin formaldehído, excelente resistencia al agua, resistencia extremadamente alta, curado rápido, pero sensible a la humedad, coste elevado (3-5x UF) | ENF/HENF | Prensa en caliente (140-170°C) 3-15min o prensa en frío (20-30°C) 12-24h |
| Adhesivo Epoxi | Estructuras especiales/altas exigencias | Resistencia extremadamente alta, excelente resistencia química, pero coste extremadamente elevado, requisitos de aplicación exigentes | E0 | Prensa en frío (20-30°C) 24-72h |
Estrategia de Adhesivos de JINDIWOOD para Madera Laminada Encolada:
Grado Muebles No Estructural: Utiliza tecnología de doble efecto de adhesivo MUF + captador de formaldehído. Los productos estándar alcanzan establemente E0, con opciones personalizadas hasta ENF.
Grado Construcción Estructural: Utiliza adhesivos PRF o MDI, cumpliendo con los estrictos requisitos para entornos exteriores y cargas a largo plazo.
4.2 Efecto de los Adhesivos en el Rendimiento de la Madera Laminada Encolada
| Tipo de Adhesivo | Resistencia a Tracción de la Espiga (MPa) | Retención de Resistencia en Húmedo | Resistencia a la Intemperie | Aplicaciones |
|---|---|---|---|---|
| MUF | 12-18 | ≥70% (4h en ebullición) | Moderada (solo interior) | Muebles de interior, cocinas, puertas de madera |
| API | 14-20 | ≥80% | Buena (exterior corto) | Decoración interior/exterior, estructuras ligeras |
| PRF | 18-25 | ≥90% | Excelente (exterior largo) | Vigas, puentes, estructuras de madera exteriores |
| MDI | 20-28 | ≥90% | Excelente (exterior largo) | Madera laminada encolada estructural, muebles de exterior |
V. Clasificación y Grados de la Madera Laminada Encolada
5.1 Por Aplicación
| Categoría | Código de Grado | Características | Aplicaciones Típicas |
|---|---|---|---|
| Madera Laminada Encolada No Estructural (Grado Muebles) | GL (Grado Interior) | Enfoque en el aspecto (color, veta, juntas), altos grados ambientales (E0/ENF), propiedades mecánicas moderadas | Muebles de madera maciza, cocinas, puertas de madera, escaleras, encimeras, molduras decorativas |
| Madera Laminada Encolada Estructural (Grado Construcción) | GL (Grado Estructural) | Enfoque en propiedades mecánicas (clasificación por resistencia), buena resistencia a la intemperie, alta resistencia de encolado, menores requisitos de aspecto | Vigas de madera de gran luz, arcos de gimnasios, puentes, columnas/vigas de edificios de madera |
| Madera Laminada Encolada Decorativa | GL (Grado Decorativo) | Énfasis en veta atractiva, sin variaciones de color, juntas finas, múltiples pasadas de lijado | Revestimientos de paredes interiores, paredes decorativas, techos |
5.2 Por Grado de Aspecto (GB/T 21140-2024 Madera Unida con Espiga — No Estructural)
El grado de aspecto de la madera laminada encolada no estructural se clasifica según el número y la extensión de los defectos:
| Grado | Tolerancia de Defectos | Aplicaciones |
|---|---|---|
| Premium | Sin nudos (o nudos vivos mínimos, ≤5mm de diámetro, ≤1 pieza/m), sin grietas, sin decoloración, juntas uniformes (anchura ≤0,1mm) | Muebles de alta gama, encimeras, paneles de puertas, molduras decorativas |
| Primera | Nudos vivos limitados (≤10mm de diámetro, ≤3 piezas/m), grietas muy leves (longitud ≤20mm, profundidad ≤1mm), ligera variación de color | Muebles estándar, cocinas, peldaños de escaleras |
| Calificada | Ciertos nudos (incluyendo nudos muertos pero rellenados, ≤20mm de diámetro, ≤5 piezas/m), grietas (longitud ≤50mm, profundidad ≤2mm), variación de color evidente | Componentes estructurales interiores, usos no visibles |
VI. Especificaciones Técnicas Fundamentales de la Madera Laminada Encolada
6.1 Requisitos de Rendimiento Físico y Mecánico
Madera Laminada Encolada No Estructural (Requisitos GB/T 21140-2024):
| Indicador de Rendimiento | Unidad | Requisito | Método de Ensayo |
|---|---|---|---|
| Contenido de Humedad | % | 6-12 | GB/T 17657 (gravimétrico) |
| Resistencia de Encolado (unión por espiga) | MPa | ≥6,0 (madera dura) / ≥4,0 (madera blanda) | GB/T 17657 (cortante por tracción) |
| Resistencia a la Flexión (MOR) | MPa | ≥30 (longitudinal) | GB/T 17657 (flexión en 3 puntos) |
| Módulo de Elasticidad (MOE) | MPa | ≥6000 (longitudinal) | GB/T 17657 |
| Delaminación por Inmersión | — | Tasa de delaminación ≤5% (sin apertura significativa de la línea de adhesivo en las uniones por espiga) | Ensayo de inmersión (probeta sumergida en agua a 63±3°C, secada, medición de la longitud de delaminación de la línea de adhesivo en proporción a la longitud total de encolado) |
| Emisión de Formaldehído | mg/m³ | E0 ≤0,025 / ENF ≤0,015 | GB/T 17657 (método de la cámara) |
Madera Laminada Encolada Estructural (Requisitos GB/T 26899-2022 — Ejemplos de Clases de Resistencia):
| Clase de Resistencia | Resistencia a Flexión Característica (MPa) | MOE Característico (MPa) | Resistencia a Tracción Característica (MPa) | Resistencia a Compresión Característica (MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
Relación entre la Clase de Resistencia y la Especie:
Las clases GL20/GL24 se fabrican típicamente con especies de madera blanda como pino, abeto y chopo.
Las clases GL28/GL32 requieren especies de madera dura como haya, roble y eucalipto, o mayores relaciones de laminación y adhesivos de alto rendimiento (como PRF/MDI).
6.2 Garantía de Resistencia a Tracción en las Uniones por Espiga
Las uniones por espiga son el "eslabón débil" de la madera laminada encolada, con una resistencia a tracción típicamente del 70-90% de la resistencia a tracción paralela a la fibra de la madera sin unir.
Medidas para Asegurar el Cumplimiento de la Resistencia de la Unión por Espiga:
Control de precisión de la geometría de los dientes: desviaciones de la geometría (longitud, anchura, paso) dentro de ±0,1mm.
Adhesivos de alta tenacidad (API/PRF) → la capa de adhesivo puede deformarse elásticamente con la contracción/hinchamiento de la madera, evitando la concentración de tensiones y el agrietamiento de la línea de adhesivo.
Ensayos destructivos en línea: por cada lote de producción (ej. cada 500 piezas), se ensaya 1 pieza a tracción en la unión por espiga para garantizar una rotura de la madera ≥75%.
VII. Tratamiento de Superficies y Revestimiento de la Madera Laminada Encolada
7.1 Tratamiento de Superficies
Después del lijado, las superficies de la madera laminada encolada pueden recubrirse directamente sin necesidad del tratamiento de "imprimación selladora" requerido para MDF o tablero de partículas. La madera laminada encolada es un sustrato de madera maciza natural sin problemas de porosidad (aunque tiene canales vasculares, la absorción de pintura es uniforme, sin defectos de "absorción" o "picaduras").
Proceso de Tratamiento de Superficies:
Lijado Fino: Banda de lija de 180-240 de grano, Ra≤3,2μm.
Eliminación de Polvo: Soplado con aire a alta presión o eliminación electrostática de polvo.
Ajuste del Color de Base (opcional): Las zonas con variaciones de color significativas se ajustan con tinte de base para un aspecto uniforme.
Revestimiento: Aplicación directa de pinturas PU, UV, pinturas al agua, aceite de cera dura o barniz transparente.
7.2 Soluciones de Revestimiento Recomendadas
| Tipo de Revestimiento | Características | Estilo | Grado Aplicable |
|---|---|---|---|
| Barniz Transparente (PU/Agua) | Conserva la veta y el color natural de la madera, textura natural | Nórdico, Japonés, Neo-Chino | Premium/Primera |
| Acabado de Poros Abiertos (Aceite de cera dura/Agua) | Estructura de poros abierta, tacto realista, superficie mate, extremadamente ecológico | Natural, Rústico | Premium (requiere veta de alta calidad) |
| Acabado de Poros Cerrados (PU/UV Brillante/Mate) | Superficie lisa, brillo controlable (10-95GU), resistente a arañazos, fácil de limpiar | Minimalismo moderno, Lujo ligero | Todos (el acabado cerrado puede ocultar defectos menores) |
| Revestimiento Coloreado (PU/UV Pigmentado) | Cubre el color natural de la madera, cualquier color posible | Moderno, Personalizado | Todos (oculta completamente las variaciones de color y los nudos) |
VIII. Escenarios de Aplicación de la Madera Laminada Encolada
8.1 Fabricación de Muebles
La madera laminada encolada se utiliza cada vez más en muebles de madera maciza de alta gama y muebles a medida:
| Aplicación | Grado Recomendado | Espesor Típico (mm) | Justificación |
|---|---|---|---|
| Encimeras de mesas de comedor/escritorio | Premium (madera dura/roble/nogal) | 25-40 | Grandes dimensiones, sin defectos, veta atractiva, dimensionalmente estable (sin agrietamiento) |
| Puertas de armarios de cocina de madera maciza | Primera (densidad media/madera dura) | 18-22 | Ecológico (E0/ENF), resistencia a la humedad superior al MDF, opciones de revestimiento versátiles |
| Baldas de armarios/vestidores | Primera (densidad media/chopo/pino) | 18-25 | Buena capacidad de carga (MOR≥30MPa), excelente sujeción de clavos, sin deformación |
| Armazones de puertas de madera | Primera (pino/abeto) | 30-40 | Dimensionalmente estables (sin agrietamiento/torsión), ligeras (la unión por espiga permite usar especies ligeras) |
| Peldaños de escaleras | Premium (madera dura/roble/haya) | 30-50 | Alta dureza, alta resistencia, resistentes al desgaste, anchura de hasta 300-500mm mediante encolado lateral |
| Instrumentos musicales/altavoces | Premium (maderas duras específicas/arce/nogal) | 15-30 | Propiedades uniformes de densidad y vibración; la unión por espiga garantiza estabilidad y consistencia de componentes grandes |
Comparación: Madera Laminada Encolada vs. Madera Aserrada Maciza en Aplicaciones de Muebles:
| Dimensión de Comparación | Madera Laminada Encolada (Grado Muebles) | Madera Aserrada Maciza |
|---|---|---|
| Anchura Máxima | Hasta 1200mm (mediante encolado lateral) | Depende del diámetro de la madera en rollo (típicamente ≤300-400mm) |
| Longitud Máxima | Hasta 6000mm (mediante unión por espiga) | Depende de la longitud de la madera en rollo (típicamente ≤2000-4000mm) |
| Nudos/Defectos | Completamente eliminados (o muy pocos retenidos) | Presentes (requiere corte, reduciendo el rendimiento) |
| Riesgo de Alabeo/Grietas | Muy bajo (CH uniforme, tensiones internas eliminadas) | Mayor (anisotropía significativa, propensa a deformaciones) |
| Continuidad de la Veta | Interrumpida en las juntas | Naturalmente continua (raíz a punta) |
| Precio | Moderado (utiliza madera de pequeño diámetro, menor coste) | Alto (depende de madera en rollo de gran diámetro sin defectos) |
| Grado Ambiental | Hasta ENF (adhesivo MDI) | Natural (sin adhesivo) |
8.2 Construcción y Estructuras
Las aplicaciones de la madera laminada encolada estructural en la construcción con madera representan un logro emblemático en los productos modernos de madera de ingeniería:
| Componente Estructural | Dimensiones Típicas | Requisito de Clase de Resistencia | Características Funcionales |
|---|---|---|---|
| Vigas de gran luz (rectas/curvas) | Sección 100×200mm a 200×600mm, luz 6-30m | GL24-GL32 | Resistencia extremadamente alta, ligera (aprox. 1/6 del hormigón armado), pueden curvarse |
| Columnas de madera | Sección 100×100mm a 200×300mm, altura 3-12m | GL20-GL28 | Alta resistencia a compresión, resistencia al fuego superior al acero (capa de carbonización aislante), aspecto atractivo |
| Estructuras arqueadas (gimnasios, pabellones) | Luz hasta 50-100m (arcos encolados) | GL28-GL32 (diseño especial) | Forma elegante, fuerte presencia espacial, construcción rápida |
| Puentes de madera | Luz hasta 30-60m (puentes de madera encolada) | GL32+ (diseño especial) | Ligero, resistente a la corrosión, buen comportamiento sísmico, menor mantenimiento que los puentes de acero |
Comparación de Ventajas de la Madera Laminada Encolada Estructural:
| Material Estructural | Relación Resistencia/Peso | Resistencia al Fuego | Comportamiento Sísmico | Velocidad de Construcción | Huella de Carbono |
|---|---|---|---|---|---|
| Madera Laminada Encolada Estructural | Alta (1,5-2x hormigón) | Excelente (capa de carbonización aísla) | Excelente (disipación de energía flexible) | Rápida (montaje prefabricado) | Baja (secuestro de carbono) |
| Hormigón Armado | Moderada (denso) | Buena (no combustible) | Moderada (requiere diseño especial) | Más lenta (colado in situ) | Alta (emisiones de CO₂ del cemento) |
| Estructura de Acero | Alta (pero denso) | Mala (se ablanda a alta temperatura) | Buena | Moderada | Alta (emisiones de CO₂ de la siderurgia) |
8.3 Decoración de Interiores
La madera laminada encolada se utiliza cada vez más en la decoración de interiores, especialmente en espacios que buscan "sensación de madera maciza, estilo natural":
Paredes Decorativas/Revestimientos: Paneles de madera laminada encolada de gran formato (ancho 600-1200mm, largo 2400-3000mm), mostrando la continuidad de la veta natural de la madera sin orificios de clavos ni juntas visibles.
Techos: Paneles delgados de madera laminada encolada (12-18mm), instalados como listones o paneles completos, creando un ambiente cálido y natural.
Marcos de Ventanas/Puertas/Rodapiés: Perfiles delgados (ancho 80-200mm), con unión por espiga que garantiza longitud continua (sin necesidad de empalmes).
Peldaños/Barandillas de Escaleras: Madera laminada encolada de madera dura de alta dureza (roble/haya), anchura de peldaño hasta 300-500mm (encolado lateral), longitud de barandilla hasta 4000mm (unión por espiga).
8.4 Aplicaciones Industriales Especiales
Fabricación de Instrumentos Musicales: Tablas de resonancia de piano (madera laminada encolada de abeto, que requiere una consistencia acústica extremadamente alta y MOE longitudinal), mástiles de guitarra (madera laminada encolada de caoba o arce), fondos de violín (madera dura seleccionada, tolerancia cero para nudos).
Equipamiento Deportivo: Núcleos de esquí, tablas de surf, pistas de bolos (madera laminada encolada de arce duro, que requiere una dureza y resistencia al desgaste extremadamente altas).
Moldes/Modelos: Moldes de madera para fundición de precisión, modelos arquitectónicos (que requieren alta precisión dimensional, superficies lisas y resistencia a la deformación).
IX. Conceptos Erróneos Comunes y Realidades
Concepto Erróneo 1: "La madera laminada encolada es solo madera desechada pegada, definitivamente no es tan buena como la madera maciza."
Realidad: La esencia de la madera laminada encolada es "reciclar madera inferior." Mediante el procesamiento industrial para eliminar defectos naturales y reorganizar la estructura, sus propiedades mecánicas y estabilidad dimensional superan a la madera maciza original.
Resistencia: Aunque las uniones por espiga son ligeramente más débales que la madera sin defectos (aprox. 70-90%), la resistencia media global del panel supera a la madera maciza natural que contiene nudos, vetas cruzadas y grietas. En aplicaciones de ingeniería, los valores de resistencia de diseño de la madera laminada encolada incluso superan a los de algunas maderas aserradas naturales de baja calidad.
Estabilidad: La madera laminada encolada tiene un contenido de humedad uniforme (desviación global ≤±1,5%), contracción/hinchamiento uniforme en todas las direcciones, y un riesgo de alabeo/agrietamiento mucho menor que la madera maciza natural.
Aspecto: La madera laminada encolada de grado premium (sin nudos, sin variaciones de color, juntas finas) puede alcanzar o incluso superar la calidad de aspecto de la mayoría de las maderas aserradas macizas naturales.
Concepto Erróneo 2: "La madera laminada encolada no es ecológica, contiene formaldehído."
Realidad: El grado ambiental de la madera laminada encolada está determinado únicamente por el adhesivo — los adhesivos MUF (E0) y MDI (ENF/HENF) se utilizan ampliamente, con emisiones de formaldehído tan bajas como ≤0,015mg/m³, incluso inferiores a algunas maderas naturales (la madera misma emite trazas de formaldehído). Al comprar, busque informes de ensayo y etiquetas de grado ambiental (E0/ENF/HENF) — es independiente de elegir "madera laminada encolada" o "madera maciza" como categoría.
Concepto Erróneo 3: "Las uniones por espiga se rompen fácilmente."
Realidad: Aunque la resistencia a tracción de las uniones por espiga es inferior a la de la madera sin unir (aprox. 70-90%), bajo cargas normales de uso de muebles (ej. tableros de mesa soportando 5-10kg/m² de carga uniforme), el factor de seguridad en las uniones por espiga suele superar 4-6 veces (es decir, la resistencia a tracción real es 4-6 veces la tensión de diseño). Solo bajo cargas pesadas a largo plazo (ej. estanterías pesadas, puentes) o cargas de impacto (ej. entornos industriales con colisiones frecuentes) se necesita atención especial a la capacidad de carga de las uniones por espiga — precisamente el problema que la madera laminada encolada estructural aborda mediante el aumento de la longitud de la unión por espiga (longitud de diente aumentada a 20-40mm) y el uso de adhesivos de alto rendimiento (PRF/MDI).
Concepto Erróneo 4: "La madera laminada encolada es cara y tiene baja relación coste-rendimiento."
Realidad: Las materias primas de la madera laminada encolada (madera de pequeño diámetro y baja calidad) cuestan mucho menos que la madera en rollo de gran diámetro sin defectos, pero los costes de procesamiento (secado, unión por espiga, encolado lateral, lijado) son más altos. Comparación global:
En comparación con la madera aserrada maciza: En las mismas especificaciones, el precio de la madera laminada encolada es solo el 40-60% de la madera aserrada maciza de la misma especie y grado (ej., una encimera de roble macizo de 200mm de ancho y 3000mm de largo es mucho más cara que una encimera de roble laminado encolado, y esta última es más estable).
En comparación con otros tableros de madera: La madera laminada encolada es más cara que el MDF y el tablero de partículas (aprox. 1,5-2,5 veces), pero su "textura de madera maciza" y su "capacidad de reparación" (los arañazos superficiales se pueden lijar y repintar) no pueden ser replicados por otros productos de madera de ingeniería.
X. Tendencias de Desarrollo Tecnológico de la Madera Laminada Encolada
10.1 Expansión de las Aplicaciones de la Madera Laminada Encolada Estructural
Con la profundización de la implementación del Código General para Estructuras de Madera (GB 55005) promulgado por China en 2023, y el creciente consenso social sobre los objetivos de "carbono dual," la construcción con madera está entrando en una nueva fase de desarrollo en China. Las aplicaciones de la madera laminada encolada estructural en edificios públicos de gran luz (pabellones de exposiciones, gimnasios, aeropuertos), edificios residenciales de madera de varias plantas (3-6 plantas) y estructuras híbridas (madera-acero/madera-hormigón) continuarán creciendo. Se espera que la producción anual de madera laminada encolada estructural en China aumente más del 50% para 2030 en comparación con 2025.
10.2 Libre de Formaldehído y Fabricación Verde
Adopción del Adhesivo MDI en Madera Laminada Encolada No Estructural: Con el aumento de la capacidad de producción nacional de MDI (Wanhua Chemical y otras empresas) y la disminución de los costes (los precios han bajado un 30-40% desde 2020), la madera laminada encolada de grado ENF se convertirá gradualmente en la especificación estándar para muebles de alta gama y decoración de interiores.
Desarrollo de Adhesivos de Base Biológica: Los adhesivos de lignina y taninos para madera laminada encolada están entrando en fase piloto, con potencial para reemplazar parcialmente los adhesivos de base fósil en los próximos 5-10 años, reduciendo aún más la huella de carbono.
Pinturas al Agua en Sustitución de Pinturas con Disolventes: En el revestimiento de madera laminada encolada, la proporción de pinturas al agua, pinturas de curado UV-LED y aceites de cera dura sigue aumentando (del 20% en 2020 a más del 45% en 2025), reduciendo drásticamente las emisiones de COV.
10.3 Alto Rendimiento y Personalización
Madera Laminada Encolada de Alta Resistencia (>GL35): Mediante la selección de especies de alta resistencia (eucalipto, abedul, acacia — especies nacionales de rápido crecimiento y alta resistencia), la optimización de la geometría de la unión por espiga (aumento de la longitud y el número de dientes) y el uso de adhesivos de alto rendimiento (PRF/MDI), desarrollando grados estructurales GL35 y superiores para expandir las aplicaciones en construcción de madera de gran altura.
Híbrido Glulam-LVL: Combinando la Madera Laminada de Chapas (LVL) con la madera laminada encolada mediante encolado compuesto, logrando mayor resistencia, mayores luces y mayor flexibilidad de diseño.
Unión por Espiga/Encolado Lateral Personalizado (Producción Bajo Demanda): Con la proliferación de la fabricación flexible y la programación de producción digital, la producción de madera laminada encolada está pasando de la "producción en masa de tamaños estándar" a modelos de "dimensiones especificadas por el cliente + lotes pequeños y múltiples variedades," satisfaciendo las demandas de personalización integral del hogar y diseño personalizado.
10.4 Control de Calidad Digital e Inteligente
Ensayos Acústicos en Línea: Utilizando métodos de resonancia acústica (método de ondas de tensión o ultrasonidos) para ensayos no destructivos en línea de cada pieza unida por espiga. Basado en la frecuencia de resonancia y el coeficiente de amortiguamiento, se evalúa en tiempo real la resistencia de la unión por espiga y los defectos internos (grietas, defectos de adhesivo), logrando una inspección 100% completa y reemplazando el muestreo manual tradicional.
Clasificación Automática de Color por IA: Sistemas de reconocimiento de color basados en visión artificial y algoritmos de aprendizaje profundo para la clasificación automática del color de cada pieza de madera antes del encolado lateral (ΔE calculado automáticamente). Emparejamiento automático de diferentes grados de color para lograr una uniformidad óptima del color de la superficie del panel final.
Sistema de Trazabilidad Digital: Cada producto de madera laminada encolada lleva un código QR o etiqueta RFID único, que registra todos los lotes de materias primas (especie, registros de secado, contenido de humedad), información de producción (parámetros de unión por espiga, lote de adhesivo, curva de prensado en caliente) y resultados de ensayos de calidad — logrando una trazabilidad de ciclo de vida completo desde la madera en rollo hasta el producto final.

JINDIWOOD · Engineered for Certainty — Cada pieza corta recombinada mediante unión por espiga construye una base de certeza para la resistencia de los muebles y la seguridad de los edificios.
Este artículo es una publicación técnica original de JINDIWOOD. La reproducción debe indicar la fuente.