中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
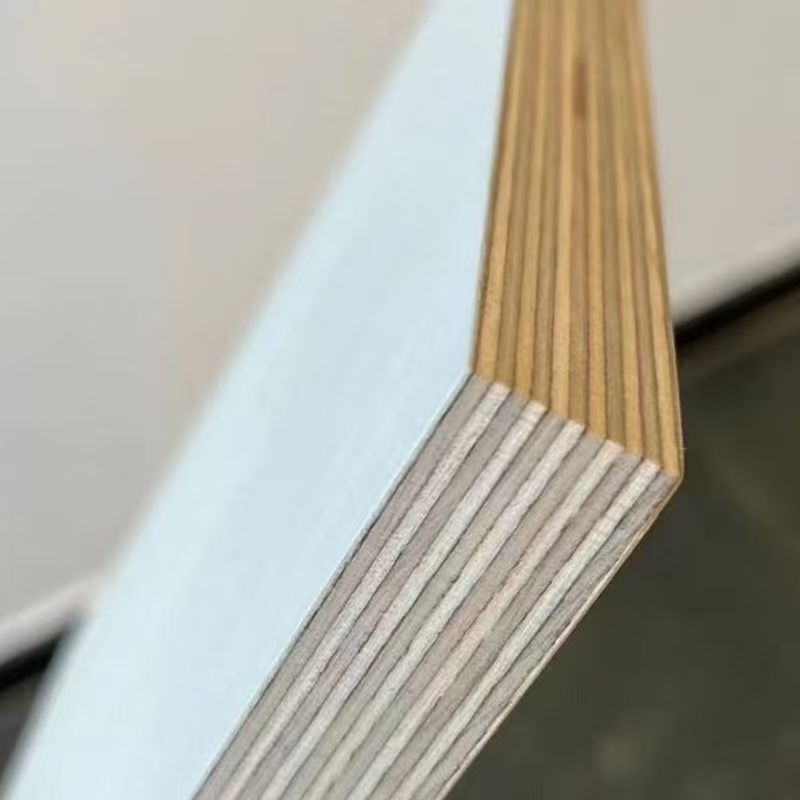
I. Concepto Básico del Contrachapado
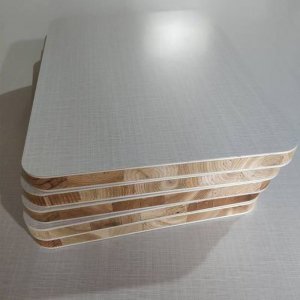
El contrachapado es un material de panel con tres o más capas impares, fabricado mediante el desenrollado de troncos en chapas o el corte de madera en láminas delgadas, ensamblándolas con las direcciones de fibra de capas adyacentes perpendiculares entre sí, uniéndolas con adhesivos y prensándolas en caliente.
Este diseño estructural – "capas impares, adyacentes perpendiculares" – es el núcleo de la tecnología del contrachapado: elimina eficazmente los defectos de deformación causados por la anisotropía de la madera (la resistencia longitudinal es muy superior a la transversal), otorgando al contrachapado propiedades físicas y mecánicas casi uniformes en ambas direcciones. Su resistencia a la flexión, resistencia al impacto y estabilidad dimensional son significativamente superiores a las de la madera maciza natural del mismo espesor.
Datos Clave: El contrachapado de alta calidad alcanza una resistencia a la flexión longitudinal de 60-100 MPa y un módulo de elasticidad de 6000-10000 MPa, muy por encima de la madera maciza ordinaria.
II. Proceso de Fabricación del Contrachapado
2.1 Preparación de la Materia Prima
Selección de Troncos: El contrachapado requiere troncos de calidad relativamente alta. Especies comunes:
| Especie | Características | Aplicaciones Principales |
|---|---|---|
| Chopo | Ligero, blando, buenas propiedades de desenrollado, económico | Capas internas de contrachapado de calidad media-baja |
| Pino | Fibra recta, alta resistencia, buena resistencia a la corrosión | Encofrados para construcción, paneles de embalaje |
| Eucalipto | Crecimiento rápido, densidad media, superficie de desenrollado lisa | Paneles para muebles, sustratos para suelos |
| Abedul | Textura densa, alta resistencia, color claro | Muebles de alta gama, contrachapado para aviación |
| Meranti | Fuerte resistencia a la intemperie, excelentes propiedades de encolado | Contrachapado marino, paneles para exteriores |
| Okume | Textura uniforme, excelentes propiedades de desenrollado | Paneles de chapa decorativa, paneles para altavoces |
Procesamiento de Troncos:
Trozado: Los troncos se cortan a longitudes predeterminadas (típicamente 2600-2800mm) para adaptarse al tamaño máximo de procesamiento de la máquina desenrolladora.
Cocción/Tratamiento Térmico: Los troncos se colocan en tanques de cocción a 60-90°C durante 24-72 horas (según la especie y la temporada). Este tratamiento aumenta la plasticidad de la madera, homogeniza el contenido de humedad, garantiza un desenrollado continuo y suave, y ablanda las resinas para reducir la resistencia al corte.
Descortezado: Una descortezadora elimina la corteza para evitar que las impurezas contaminen la chapa y proteger la cuchilla de desenrollado.
2.2 Desenrollado de Chapas
Este es el proceso central de la producción de contrachapado. El tronco gira a alta velocidad en la máquina desenrolladora, mientras que una cuchilla afilada avanza radial y paralelamente al tronco, cortando continua y uniformemente el tronco en una cinta de chapa sin fin – similar al principio de un sacapuntas, pero en dirección inversa.
Grosor de la Chapa: Típicamente 0,6-4,2mm; especificaciones comunes: 1,0mm, 1,5mm, 2,0mm, 2,5mm
Control de Precisión de Desenrollado: La tolerancia de grosor debe controlarse dentro de ±0,05mm
Rendimiento de Chapa: El desenrollado logra un rendimiento de chapa del 75-85%, muy superior al aserrado (aprox. 40-50%)
La chapa desenrollada se presenta como una cinta continua y se corta en láminas con una cizalla según las dimensiones requeridas, o se enrolla para su almacenamiento.
2.3 Secado de Chapas
La chapa recién desenrollada tiene un contenido de humedad extremadamente alto (60-120%) y debe secarse inmediatamente para evitar moho y decoloración. Otro objetivo principal del secado es controlar el contenido de humedad dentro de los requisitos del proceso de encolado, evitando ampollas y delaminación causadas por la vaporización de la humedad durante el prensado en caliente.
Equipos de Secado: Secadores de chapa de banda (secadores de rodillos), secadores de chorro
Temperatura de Secado: Típicamente 160-200°C (alta temperatura para evaporación rápida en la entrada; temperatura reducida en la salida para equilibrio de humedad)
Contenido de Humedad Objetivo después del Secado: 8-12% (norma nacional para contrachapado terminado: 6-14%)
Control de Calidad del Secado: Exceso de humedad → ampollas durante el prensado en caliente; humedad insuficiente → chapa quebradiza, mala absorción de adhesivo
Las chapas secas se clasifican por calidad (chapas de cara/trasera, chapas internas, chapas de reparación, etc.), y los defectos como nudos y grietas se reparan (con máquinas de parcheo) para garantizar que las chapas de cara estén libres de defectos.
2.4 Aplicación de Adhesivo y Formación del Paquete
Aplicación de Adhesivo: El adhesivo se aplica uniformemente sobre la superficie de la chapa. El control preciso de la cantidad de adhesivo es esencial – insuficiente adhesivo conduce a una resistencia de encolado inadecuada; excesivo aumenta los costes y puede causar traspaso de adhesivo que contamina la superficie.
Método de Aplicación: Recubrimiento con rodillos (máquinas de aplicación de adhesivo de doble o cuatro rodillos); la chapa pasa a través del espacio entre los rodillos de adhesivo superior e inferior, depositando una capa uniforme de adhesivo en la superficie.
Cantidad de Adhesivo: Típicamente 180-220 g/m² (ambos lados combinados); la unidad estándar de la industria es "peso de adhesivo húmedo".
Tipos de Adhesivo: Ver Sección III para detalles.
Formación del Paquete (Lay-up): Siguiendo el principio de "capas de chapa adyacentes con direcciones de fibra perpendiculares", las chapas encoladas se apilan para formar un paquete.
Capas Impares: 3, 5, 7, 9 capas, etc. (Principio de simetría: el grosor de la chapa, la especie y el contenido de humedad en ambos lados de la capa central deben ser consistentes para evitar alabeos.)
Chapas de Cara y Trasera: Chapas de alta calidad (libres de defectos, fibra atractiva)
Chapas Internas: Calidad inferior, con pequeños empalmes permitidos (extensión longitudinal, ensanchamiento lateral)
2.5 Preprensado y Prensado en Caliente
Preprensado (Prensado en Frío): El paquete se prensa a temperatura ambiente bajo presión relativamente baja (típicamente 0,8-1,2 MPa) para que el adhesivo humedezca inicialmente las superficies de la chapa y fije el paquete, evitando que se desmorone antes de entrar en la prensa caliente. Tiempo de preprensado: típicamente 10-30 minutos.
Prensado en Caliente: Este es el proceso más crítico en la producción de contrachapado, afectando directamente la resistencia de encolado, el contenido de humedad, la planitud y la emisión de formaldehído del producto.
| Parámetro del Prensado en Caliente | Rango Típico | Efecto |
|---|---|---|
| Temperatura | 120-160°C (PF: 140-160°C; UF: 120-140°C) | Demasiado alta → degradación térmica de la madera, envejecimiento del adhesivo; demasiado baja → curado insuficiente del adhesivo |
| Presión | 1,0-2,5 MPa (dependiendo del grosor y la especie) | Demasiado alta → aplastamiento de la chapa, densidad excesiva; demasiado baja → mala adhesión |
| Tiempo | 0,6-1,2 min/mm de grosor (ej. placa de 18mm: 10-20 min) | Demasiado corto → curado incompleto del adhesivo; demasiado largo → menor eficiencia de producción, carbonización excesiva de la madera |
Principio Central del Prensado en Caliente: La alta temperatura provoca reacciones de reticulación del adhesivo, uniendo firmemente las chapas adyacentes; simultáneamente, la presión densifica el paquete, eliminando los espacios entre capas.
2.6 Recorte y Lijado
Recorte: Los paneles con bordes brutos del prensado en caliente se recortan a dimensiones estándar (ej. 1220×2440mm), eliminando nudos de adhesivo y defectos de borde.
Lijado: Las superficies se lijan en lijadoras de banda ancha para lograr un grosor preciso y una superficie lisa y plana, proporcionando una buena base para el acabado posterior.
Secuencia de Grano de Lijado: 60 → 120 → 180 (de grueso a fino, lijado por etapas)
Control de Tolerancia de Grosor: La desviación del grosor del producto terminado se controla dentro de ±0,3mm
2.7 Clasificación y Empaque
Los paneles terminados se clasifican por calidad visual y rendimiento físico, se etiquetan, agrupan y almacenan.
Calidades Visuales: La norma nacional GB/T 9846 divide el contrachapado en calidades Premium, Primera y Calificada.
Estándares de Empaque: Los productos de exportación se empaquetan con papel resistente a la humedad + película plástica + protectores de bordes + flejes de acero/plástico.
III. Tecnología de Adhesivos – Determinación del Rendimiento y la Clase Ambiental del Contrachapado
Los adhesivos son la "línea vital" del contrachapado, determinando directamente la resistencia de encolado, la resistencia al agua y la clase ambiental del producto. Diferentes tipos de adhesivo se adaptan a diferentes aplicaciones:
| Tipo de Adhesivo | Resistencia al Agua | Aplicaciones | Clase Ambiental | Temperatura de Curado |
|---|---|---|---|---|
| Urea-Formaldehído (UF) | Condiciones secas | Muebles de interior (baja gama) | E1/E0 | 120-140°C |
| UF Modificado con Melamina (MUF) | Moderada | Muebles de interior (media-alta gama) | E0/ENF | 130-150°C |
| Resina Fenólica (PF/WBP) | Resistente a ebullición | Contrachapado marino, encofrados | E0 | 140-160°C |
| Isocianato (MDI) | Excelente | Paneles sin formaldehído, OSB | ENF/HENF | 100-130°C |
| Adhesivo de Proteína de Soja | Moderada | Paneles ecológicos para muebles | ENF | aprox. 120°C |
WBP (Water Boil Proof) es una clase de resistencia de encolado especificada en la norma BS 1088 para contrachapado marino, que significa "resistente a ebullición" – la capa de adhesivo permanece intacta después de 72 horas de ebullición. El contrachapado que alcanza WBP puede utilizarse en exteriores y en ambientes húmedos durante períodos prolongados.
Especificaciones Técnicas de Resistencia de Encolado (GB/T 9846):
| Característica | Premium | Primera | Calificada |
|---|---|---|---|
| Resistencia de Encolado Promedio (MPa) | ≥0,70 | ≥0,70 | ≥0,70 |
| Resistencia Mínima de Encolado de Chapa (MPa) | ≥0,60 | ≥0,60 | ≥0,50 |
| Tasa de Aprobación de Probetas | ≥95% | ≥90% | ≥85% |
Nota: La norma BS 1088 para contrachapado marino requiere una resistencia de encolado ≥1,0 MPa, superior a la norma nacional.
IV. Especificaciones Técnicas Principales y Métodos de Ensayo
4.1 Resistencia de Encolado
La resistencia de encolado es el indicador central que mide la adhesión entre capas del contrachapado, determinando directamente si el panel se delaminará durante el uso. El método de ensayo es el ensayo de cizallamiento por tracción:
Se cortan probetas estándar del panel, con ranuras en ambos extremos (para exponer la capa de adhesivo)
Una máquina de ensayo universal aplica carga de tracción a lo largo de la capa de adhesivo
La carga máxima en el momento de la rotura se registra y se divide por el área de encolado para obtener la resistencia de encolado (MPa)
Evaluación del Modo de Rotura: Los productos calificados deben presentar una rotura de la madera ≥80% (es decir, la capa de adhesivo no falla; la madera misma se rompe primero), lo que indica que la resistencia de encolado supera la resistencia propia de la madera.
4.2 Contenido de Humedad
El contenido de humedad afecta la estabilidad dimensional, la trabajabilidad y el riesgo de deformación durante el uso posterior.
Método de Ensayo: Método gravimétrico (secado hasta peso constante a 105±2°C)
Norma Nacional: El contenido de humedad del contrachapado es del 6-14%, ajustable por acuerdo según las condiciones de uso regionales.
4.3 Resistencia a la Flexión y Módulo de Elasticidad
Estos son indicadores mecánicos centrales que miden la capacidad de carga del panel, especialmente importantes para encofrados de construcción y contrachapado estructural.
MOR (Resistencia a la Flexión): Tensión máxima antes de la rotura bajo carga de flexión (MPa)
MOE (Módulo de Elasticidad): Relación entre tensión y deformación dentro del rango de deformación elástica, refleja la rigidez a la flexión
Valores Típicos: Contrachapado de muebles de 5 capas de alta calidad: MOR ≥50 MPa, MOE ≥5000 MPa; encofrados de construcción: MOR ≥80 MPa.
4.4 Emisión de Formaldehído
La emisión de formaldehído es el indicador central del rendimiento ambiental, afectando directamente la calidad del aire interior. Los principales métodos de ensayo incluyen:
| Método de Ensayo | Principio | Norma Aplicable |
|---|---|---|
| Método de la Cámara | Probeta en cámara climática (23°C/50%HR); se extrae aire para absorber formaldehído; determinación espectrofotométrica | GB/T 17657-2022 |
| Método del Desecador | Probeta suspendida en desecador sellado; solución absorbente absorbe formaldehído; determinación colorimétrica | GB/T 17657-2022 |
| Método de Extracción por Perforador | El formaldehído se extrae de la probeta con tolueno; luego se determina | GB/T 17657-2022 (método de arbitraje) |
Clasificación de Clases Ambientales para Paneles de Madera de China (GB 18580-2025):
| Clase Ambiental | Emisión de Formaldehído (Método de la Cámara, mg/m³) |
|---|---|
| E1 (Norma Nacional Obligatoria) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.5 Evaluación de la Calidad Visual
Las calidades visuales se evalúan según GB/T 9846 basándose en los siguientes defectos:
Nudos (tamaño y cantidad de nudos vivos/muertos)
Decoloración (decoloración por oxidación, moho)
Grietas, fisuras
Agujeros, agujeros de insectos
Superposiciones (desalineación de chapas)
Ampollas, arrugas
Contaminación por adhesivo (traspaso de adhesivo, manchas de adhesivo)
V. Clasificaciones Comunes y Aplicaciones del Contrachapado
5.1 Clasificación por Resistencia de Encolado y Resistencia al Agua
| Categoría | Tipo de Adhesivo | Resistencia al Agua | Aplicaciones Típicas |
|---|---|---|---|
| Contrachapado de Interior | Urea-Formaldehído (UF) | Condiciones secas | Muebles, decoración de interiores |
| Contrachapado de Exterior | Fenólico (PF) | Resistente al agua/intemperie | Paredes exteriores, muebles de exterior |
| Contrachapado Marino | Fenólico WBP | Resistente a ebullición | Embarcaciones, ingeniería marina |
5.2 Clasificación por Material de la Cara
| Tipo | Características | Aplicaciones Principales |
|---|---|---|
| Contrachapado con Chapa de Madera Natural | Fibra de madera real, textura premium | Muebles de alta gama, decoración de interiores |
| Contrachapado con Cara de Melamina | Resistente al desgaste, al calor, patrones ricos | Muebles de paneles, armarios |
| Contrachapado con Película (Encofrado) | Película fenólica, impermeable y resistente al desgaste | Encofrados de hormigón |
| Contrachapado Crudo (sin acabar) | Color natural del sustrato, bajo coste | Embalaje, usos industriales |
5.3 Clasificación por Aplicación
| Campo de Aplicación | Requisitos Principales | Productos Representativos |
|---|---|---|
| Fabricación de Muebles | Estética, ecológico, fuerte sujeción de clavos | Paneles para muebles, paneles melamínicos |
| Construcción | Alta resistencia, impermeable, altos ciclos de reutilización | Encofrados, contrachapado marino |
| Transporte | Resistencia al impacto, fuerte resistencia a la intemperie | Suelos de vehículos, paneles de carrocería |
| Embalaje Industrial | Rentable, resistencia fiable | Contrachapado para embalaje |
| Decoración y Renovación | Patrones atractivos, superficie plana | Revestimientos de paredes, sustratos para paredes decorativas |
VI. Problemas de Calidad Comunes y Análisis de Causas
6.1 Delaminación
Fenómeno: Separación de las capas de adhesivo en los bordes o en el interior del panel; en casos graves, todo el panel se separa.
Posibles Causas:
Calidad de adhesivo deficiente o formulación incorrecta
Cantidad de adhesivo insuficiente o aplicación desigual
Temperatura o presión de prensado en caliente inadecuadas que impiden el curado completo
Contenido de humedad excesivo de la chapa (la presión de vapor durante el prensado en caliente daña la capa de adhesivo)
El adhesivo ha superado su tiempo de vida útil (adhesivo envejecido)
Soluciones: Control de entrada estricto del adhesivo, parámetros de prensado en caliente estandarizados, monitoreo dinámico del contenido de humedad del secado de chapa.
6.2 Ampollas
Fenómeno: Protuberancias localizadas en la superficie del panel, huecas o delaminadas internamente.
Posibles Causas:
La temperatura aumenta demasiado rápido en la etapa inicial del prensado en caliente; la humedad interna se vaporiza rápidamente creando alta presión
Contenido de humedad excesivo o desigual en las chapas
Aire atrapado en el paquete que no pudo ser expulsado
Aplicación desigual del adhesivo causando falta localizada de adhesivo
Soluciones: Uso de una curva de temperatura de tres etapas (precalentamiento → curado → enfriamiento/equilibrio); control estricto de la uniformidad del contenido de humedad de la chapa.
6.3 Deformación por Alabeo
Fenómeno: Superficie del panel torcida, en forma de teja o arqueada.
Posibles Causas:
El lay-up viola el principio de simetría (grosor de chapa, especie o contenido de humedad diferentes en ambos lados)
Contenido de humedad desigual (un lado seco, el otro húmedo)
Lijado excesivo que altera el equilibrio de tensiones del panel
Productos terminados apilados de manera desigual o peso insuficiente aplicado
Soluciones: Lay-up estrictamente simétrico, control equilibrado del contenido de humedad, margen de lijado adecuado, productos terminados almacenados planos bajo peso.
6.4 Traspaso de Adhesivo y Manchas de Adhesivo
Fenómeno: El adhesivo se exuda a la superficie del panel, formando manchas duras de adhesivo que afectan el acabado.
Posibles Causas:
Cantidad de adhesivo excesiva o viscosidad del adhesivo demasiado baja
Grosor de chapa desigual (las áreas delgadas permiten el traspaso)
Presión de prensado en caliente excesiva que expulsa el adhesivo
Soluciones: Control preciso de la cantidad de adhesivo (preferir máquinas de aplicación de adhesivo con rodillo dosificador), parámetros de presión de prensado en caliente optimizados, selección de viscosidad de adhesivo adecuada.
VII. Tendencias de Desarrollo Tecnológico del Contrachapado
7.1 Enfoque Ecológico y Ambiental
Con la implementación de la nueva norma nacional GB 18580-2025 y la creciente conciencia ambiental global, el contrachapado sin formaldehído (calidad ENF/HENF) se está convirtiendo en la demanda principal. Los nuevos adhesivos ecológicos como el adhesivo sin formaldehído MDI y el adhesivo de proteína de soja tendrán aplicaciones cada vez más amplias.
7.2 Integración Funcional
Los paneles de un solo propósito evolucionan hacia paneles compuestos multifuncionales: resistencia al fuego, resistencia al moho, resistencia a la putrefacción, resistencia a insectos y otras funciones pueden lograrse mediante aditivos en el adhesivo o pretratamiento de la chapa. JINDIWOOD puede personalizar paneles compuestos multifuncionales según los requisitos del cliente.
7.3 Delgado, Ligero y de Alta Resistencia
Mediante la optimización de los procesos de prensado en caliente, la selección de especies de alta resistencia y el uso de tipos de adhesivo avanzados, se mantienen o incluso mejoran las propiedades mecánicas mientras se reduce el grosor y el peso del panel, satisfaciendo los requisitos de aplicaciones ligeras (como interiores de trenes de alta velocidad, interiores de aeronaves, fabricación de yates).
7.4 Control de Calidad Digital
Las tecnologías de monitoreo digital – detección de grosor en línea, detección de densidad por rayos X, detección de contenido de humedad por infrarrojo cercano – están reemplazando las tradicionales inspecciones por muestreo manual, logrando un 100% de trazabilidad de calidad en todos los lotes y garantizando la entrega sin defectos de los productos terminados.
Contrachapado — Preguntas frecuentes (FAQ) — Resumen
Q1: ¿Qué es el contrachapado? ¿Cuál es su lógica estructural central?
A: El contrachapado (Plywood) es un material en forma de panel compuesto por tres o más capas en número impar. Se produce a partir de chapas desenrolladas de trozas (Veneer) o cortadas de bloques de madera. Las chapas se ensamblan según el principio de que la dirección de las fibras de capas adyacentes sea perpendicular entre sí, y luego se unen con adhesivo y se conforman mediante prensado en caliente.
Su lógica estructural central es “número impar de capas, capas adyacentes perpendiculares”. Este diseño elimina eficazmente los defectos de deformación causados por la anisotropía de la madera —donde la resistencia longitudinal es muy superior a la transversal—, de modo que el contrachapado presenta propiedades físicas y mecánicas casi uniformes en ambas direcciones. Su resistencia a la flexión, resistencia al impacto y estabilidad dimensional son significativamente superiores a las de la madera maciza natural del mismo espesor.
Datos clave: un contrachapado de alta calidad puede alcanzar una resistencia a la flexión estática longitudinal de 60–100 MPa y un módulo de elasticidad de 6000–10000 MPa, muy por encima de la madera maciza común.
Q2: ¿Cuál es el proceso de producción del contrachapado?
A: El proceso de producción del contrachapado incluye principalmente:
Preparación de materias primas: selección de trozas, corte (normalmente 2600–2800 mm), cocción/tratamiento hidrotérmico (60–90 °C, 24–72 horas) y descortezado;
Desenrollado de chapas: la troza gira a alta velocidad en el torno desenrollador y la cuchilla avanza radialmente para cortar la troza de forma continua en una chapa en banda; espesores comunes 0,6–4,2 mm, especificaciones usuales 1,0/1,5/2,0/2,5 mm; tolerancia de espesor dentro de ±0,05 mm; rendimiento de chapa puede alcanzar 75–85%;
Secado de chapas: tras el desenrollado, el contenido de humedad es de 60–120 %, y debe secarse hasta 8–12 %; la temperatura de secado suele ser 160–200 °C;
Encolado y ensamblaje: cantidad de adhesivo normalmente 180–220 g/m² (dos caras); ensamblaje según los principios de perpendicularidad de fibras adyacentes, número impar de capas y simetría;
Prensado previo y prensado en caliente: prensado previo 0,8–1,2 MPa, 10–30 minutos; prensado en caliente 120–160 °C, presión 1,0–2,5 MPa, tiempo 0,6–1,2 min/mm de espesor;
Recorte de bordes y lijado: corte a dimensiones estándar; secuencia de grano de lijado 60 → 120 → 180; tolerancia de espesor del producto terminado dentro de ±0,3 mm;
Clasificación y embalaje: selección según grado de apariencia y rendimiento físico, etiquetado, embalaje y almacenamiento.
Q3: ¿Qué adhesivos se usan comúnmente para el contrachapado? ¿Cuáles son sus grados ambientales y resistencia al agua?
A: El adhesivo determina directamente la resistencia de encolado, la resistencia al agua y el grado ambiental del contrachapado. Los tipos comunes incluyen:
Adhesivo de urea-formaldehído (UF): uso en estado seco, muebles interiores de gama baja, E1/E0, temperatura de curado 120–140 °C;
Adhesivo de urea-formaldehído modificado con melamina (MUF): resistencia al agua media, muebles interiores de gama media-alta, E0/ENF, temperatura de curado 130–150 °C;
Adhesivo fenólico (PF/WBP): resistente al agua hirviendo, contrachapado marino y encofrados de construcción, grado E0, temperatura de curado 140–160 °C;
Adhesivo de isocianato (MDI): excelente resistencia al agua, paneles sin formaldehído, OSB, ENF/HENF, temperatura de curado 100–130 °C;
Adhesivo de proteína de soja: resistencia al agua general, paneles de muebles ecológicos, grado ENF, temperatura de curado alrededor de 120 °C.
WBP (Water Boil Proof) es un grado de resistencia de encolado especificado en la norma BS 1088 para contrachapado marino. Significa “grado resistente al agua hirviendo”: después de 72 horas de ebullición, la línea de cola no se agrieta. El contrachapado que alcanza el grado WBP puede utilizarse en exteriores y en ambientes húmedos durante largos períodos.
Q4: ¿Cuáles son los indicadores de resistencia de encolado del contrachapado y los métodos de ensayo?
A: La resistencia de encolado es el indicador central para medir la firmeza de unión entre capas del contrachapado. Determina directamente si el panel se delaminará o despegará durante su uso. El método de ensayo es el ensayo de tracción-cizalladura: se corta una probeta estándar, se hacen muescas en ambos extremos para exponer la línea de cola, se aplica una carga de tracción en la dirección de la línea de cola con una máquina universal de ensayos mecánicos, y se registra la carga máxima en el momento de falla de la línea de cola, dividiéndola por el área encolada.
Juicio del modo de falla: un producto conforme debe presentar una tasa de falla de la madera ≥80 %, es decir, la línea de cola no falla y la madera misma se rompe primero, lo que indica que la resistencia de encolado es superior a la resistencia de la madera.
Requisitos de resistencia de encolado según GB/T 9846:
Resistencia de encolado promedio: grado premium, primera calidad y calidad conforme, todos ≥0,70 MPa;
Resistencia de encolado mínima de una chapa individual: premium ≥0,60 MPa, primera calidad ≥0,60 MPa, conforme ≥0,50 MPa;
Tasa de conformidad de probetas: premium ≥95 %, primera calidad ≥90 %, conforme ≥85 %.
Nota: La norma BS 1088 para contrachapado marino exige una resistencia de encolado ≥1,0 MPa, superior a la norma nacional china.
Q5: ¿Cuáles son los indicadores técnicos centrales del contrachapado?
A: Los indicadores técnicos centrales del contrachapado incluyen:
Contenido de humedad: requisito de la norma nacional 6–14 %; método de ensayo gravimétrico (secado a 105 ± 2 °C hasta peso constante);
Resistencia a la flexión estática (MOR): contrachapado de muebles de 5 capas de alta calidad ≥50 MPa; encofrado de construcción ≥80 MPa;
Módulo de elasticidad (MOE): contrachapado de muebles de 5 capas de alta calidad ≥5000 MPa;
Emisión de formaldehído: según GB 18580-2025, E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³; métodos de ensayo: cámara climática, desecador y extracción por perforación;
Grado de apariencia: según GB/T 9846, se divide en grado premium, primera calidad y calidad conforme; evaluación integral de nudos, decoloración, grietas, agujeros, superposiciones, ampollas, contaminación por cola y otros defectos.
Q6: ¿Cómo se clasifica el contrachapado según la resistencia de encolado y la resistencia al agua?
A: Según la resistencia de encolado y la resistencia al agua, el contrachapado se clasifica principalmente en:
Contrachapado de interior: utiliza adhesivo de urea-formaldehído (UF); grado de resistencia al agua en estado seco; usos típicos: muebles y decoración interior;
Contrachapado de exterior: utiliza adhesivo fenólico (PF); resistente al agua y a la intemperie; usos típicos: muros exteriores y muebles de exterior;
Contrachapado marino: utiliza adhesivo fenólico WBP; resistente al agua hirviendo; usos típicos: barcos e ingeniería marina.
Q7: ¿Cómo se clasifica el contrachapado según el material de superficie y el uso?
A: Según el material de superficie:
Contrachapado con chapa de madera natural: veta real, textura de alta gama; para muebles de alta gama y decoración interior;
Contrachapado con revestimiento de melamina: resistente al desgaste, al calor y con gran variedad de colores y patrones; para muebles de panel y armarios;
Contrachapado con película (encofrado de construcción): revestimiento fenólico, impermeable y resistente al desgaste; para encofrados de hormigón;
Panel bruto (sin revestimiento): color natural del sustrato, bajo costo; para embalaje y usos industriales.
Según el uso:
Fabricación de muebles: aspecto atractivo, ecológico, buena retención de tornillos; productos representativos: contrachapado para muebles y paneles revestidos de melamina;
Ingeniería de construcción: alta resistencia, impermeabilidad, muchos ciclos de reutilización; productos representativos: encofrados de construcción y contrachapado marino;
Transporte: resistente al impacto, buena resistencia a la intemperie; productos representativos: paneles de piso para vehículos y paneles de carrocería;
Embalaje industrial: buena relación costo-beneficio, resistencia fiable; producto representativo: contrachapado para embalaje;
Decoración y renovación: patrones atractivos, superficie plana; productos representativos: revestimientos de pared y sustratos para muros de acento.
Q8: ¿Cuáles son los problemas de calidad comunes del contrachapado y sus causas?
A: Los problemas de calidad comunes incluyen:
Despegue/delaminación: calidad de adhesivo no conforme, cantidad de cola insuficiente, temperatura o presión de prensado en caliente insuficiente, contenido de humedad de las chapas demasiado alto, adhesivo fuera de su período activo. Soluciones: inspección estricta de entrada, estandarización de parámetros de prensado en caliente, monitoreo dinámico del contenido de humedad tras el secado de chapas;
Ampollas: aumento de temperatura demasiado rápido al inicio del prensado en caliente, humedad de chapas demasiado alta o desigual, aire atrapado en el colchón no evacuado, encolado desigual con falta local de cola. Soluciones: usar curva de temperatura en tres etapas, controlar estrictamente la uniformidad de humedad de las chapas;
Alabeo/deformación: ensamblaje que viola el principio de simetría, contenido de humedad desigual, lijado excesivo, apilado irregular del producto terminado. Soluciones: ensamblaje simétrico estricto, equilibrio del contenido de humedad, margen de lijado razonable, apilado plano bajo presión;
Exudación de cola y manchas de cola: cantidad de cola excesiva, viscosidad del adhesivo demasiado baja, espesor de chapa desigual, presión de prensado excesiva que expulsa cola. Soluciones: control preciso de la cantidad de cola, optimización de la presión de prensado, selección de una viscosidad de adhesivo adecuada.
Q9: ¿Cuáles son las tendencias de desarrollo técnico del contrachapado?
A: Las tendencias de desarrollo técnico del contrachapado incluyen:
Ecologización: con la implementación de GB 18580-2025, el contrachapado sin formaldehído (grado ENF/HENF) se está convirtiendo en demanda dominante; los adhesivos MDI sin formaldehído, los adhesivos de proteína de soja y otros adhesivos ecológicos ampliarán gradualmente su aplicación;
Integración funcional: desarrollo hacia paneles compuestos multifuncionales; las funciones de ignifugado, anti-moho, anticorrosión y antiinsectos pueden lograrse mediante aditivos en el adhesivo o pretratamiento de las chapas;
Ligero y de alta resistencia: mediante la optimización del proceso de prensado en caliente y la selección de especies de madera de alta resistencia y adhesivos avanzados, se puede mantener o mejorar el rendimiento mecánico mientras se reduce el espesor y el peso, satisfaciendo necesidades de aligeramiento como interiores de trenes de alta velocidad, interiores de aviones y fabricación de yates;
Control de calidad digital: medición de espesor en línea, detección de densidad por rayos X, detección de humedad por infrarrojo cercano y otras tecnologías de monitoreo digital están reemplazando el muestreo manual tradicional, permitiendo una trazabilidad de calidad del 100 % por lote.
Q10: ¿Cuál es la filosofía y el compromiso de JINDIWOOD en el campo del contrachapado?
A: JINDIWOOD fabrica cada panel con tecnología central y protege cada cooperación con un compromiso de certeza. Su filosofía es “Engineered for Certainty”: mediante un control estricto de materias primas, sistemas de adhesivos, procesos de prensado en caliente y control de calidad digital, JINDIWOOD garantiza que el contrachapado cumpla los requisitos de diferentes aplicaciones en cuanto a resistencia de encolado, resistencia al agua, grado ambiental, estabilidad dimensional y calidad de apariencia. JINDIWOOD puede personalizar paneles compuestos multifuncionales según las necesidades del cliente y continúa impulsando el desarrollo en protección ambiental verde, integración funcional, alta resistencia ligera y control de calidad digital.

JINDIWOOD · Engineered for Certainty — Cada panel fabricado con tecnología central, cada alianza sellada con un compromiso de certeza.
Este artículo es una publicación técnica original de JINDIWOOD. La reproducción debe indicar la fuente.