中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
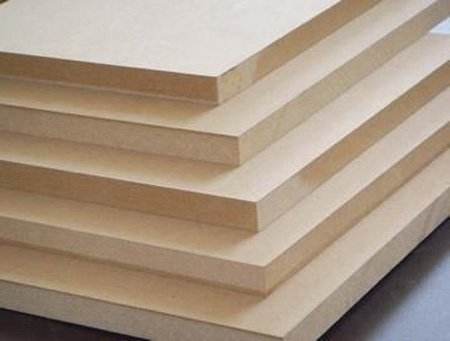
I. Concepto básico del MDF
El tablero de fibra de densidad media (Medium Density Fiberboard, MDF) es un tablero derivado de la madera con una densidad entre 650 y 800 kg/m³, fabricado a partir de fibras de madera u otras fibras vegetales mediante preparación de fibras, aplicación de adhesivo, formación del colchón y prensado en caliente.
A diferencia del contrachapado (láminas de chapa cruzadas) y del tablero de partículas (virutas encoladas y prensadas), la característica esencial del MDF es que la madera se reduce a fibras y luego se recombina en tablero. Este proceso elimina por completo los nudos, la dirección de la fibra y las tensiones de crecimiento de la madera natural, lo que convierte al MDF en el tablero más homogéneo y de superficie más plana, especialmente adecuado para acabados superficiales (melamina, chapa de madera, pintura, etc.).
Datos clave: Un MDF de calidad alcanza una cohesión interna de 0,6-1,2 MPa, una resistencia a la flexión de 25-40 MPa y una planitud superficial con tolerancia de ±0,15 mm, lo que lo convierte en el sustrato preferido para la fabricación de muebles y la decoración.
II. Sistema de materias primas del MDF
2.1 Fibras de madera
El MDF puede fabricarse a partir de residuos de transformación de madera, maderas de rápido crecimiento, ramas, etc. La elección de la materia prima influye directamente en el color, la morfología de las fibras y las propiedades físicas.
| Tipo de materia prima | Morfología de fibras | Características del tablero | Aplicaciones principales |
|---|---|---|---|
| Álamo | Fibras finas y largas, paredes delgadas | Color claro, textura uniforme | Muebles de alta gama, sustrato de paneles decorativos |
| Pino | Fibras más largas, alto contenido de resina | Buena resistencia, color amarillento | MDF estructural, embalaje |
| Eucalipto | Fibras medias, densidad elevada | Alta resistencia, color medio | Muebles portantes, sustrato de suelo |
| Frondosas mixtas | Fibras de longitud variable | Rendimiento equilibrado, bajo coste | MDF universal |
| Paja agrícola | Fibras cortas, alto contenido de cenizas | Rendimiento ligeramente inferior, concepto ecológico | Tableros ecológicos de bajo coste |
Norma técnica JINDIWOOD: Todas las materias primas del MDF son de álamo nativo. Densidad de tableros delgados (≤9 mm) ≥830 kg/m³, tableros gruesos (>9 mm) ≥750 kg/m³, muy por encima de los productos convencionales, garantizando excelentes prestaciones de mecanizado y acabado superficial.
2.2 Sistemas de adhesivos
Los adhesivos habituales para MDF son similares a los del contrachapado, pero debido a la gran superficie específica de las fibras (cientos de veces la de las chapas), las cantidades y tipos difieren:
| Tipo de adhesivo | Tasa de encolado (% fibras secas) | Clase ambiental | Aplicaciones |
|---|---|---|---|
| Urea-formaldehído (UF) | 8-12 % | E1/E0 | Muebles de interior comunes |
| Melamina-urea (MUF) | 10-14 % | E0/ENF | Muebles de gama media-alta, tableros hidrófugos |
| Isocianato (MDI) | 4-6 % | ENF/HENF | Tableros sin formaldehído, muebles infantiles |
| Proteína de soja | 10-15 % | ENF | MDF ecológico |
El encolado del MDF se realiza pulverizando el adhesivo y mezclándolo con las fibras en un mezclador de alta velocidad. El adhesivo debe tener baja viscosidad y alta penetración para envolver uniformemente cada fibra.
2.3 Aditivos auxiliares
Emulsión de parafina (hidrófugo): 0,5-1,5 % de las fibras secas, mejora la resistencia a la humedad
Endurecedor (cloruro de amonio, etc.): acelera el curado, reduce el tiempo de prensado
Ignifugante (fósforo-nitrógeno): confiere resistencia al fuego, clase B1-C
Antimoho: inhibe el crecimiento de moho, adecuado para ambientes húmedos
III. Proceso de fabricación del MDF
3.1 Astillado y cribado
Los troncos o residuos de madera se transforman en astillas calibradas (longitud 15-30 mm, espesor 3-5 mm). Una criba vibratoria elimina astillas demasiado grandes o pequeñas y impurezas (arena, metal) para asegurar una alimentación homogénea al desfibrador.
Punto clave: un tamaño irregular de astillas provoca variaciones en la calidad del desfibrado; demasiado grandes aumentan el consumo energético y producen fibras gruesas; demasiado pequeñas favorecen la carbonización.
3.2 Preparación de fibras — desfibrado en caliente (etapa clave)
Es la etapa más característica del MDF frente a otros tableros. Las astillas sufren un tratamiento combinado de «cocción + refinado» en un desfibrador:
Primera etapa: precocción
Las astillas entran en un precalentador vertical expuestas a vapor a alta temperatura (presión 0,8-1,2 MPa, temperatura 160-180 °C)
Duración: 3-8 minutos (según especie y espesor)
El vapor reblandece la lignina (aglutinante natural de la madera) y reduce las fuerzas de unión entre fibras
Segunda etapa: refinado
Las astillas cocidas entran en la cámara de refinado; las fuerzas de cizallamiento entre discos rotativo y fijo las desgarran en fibras individuales
Separación entre discos: 0,1-0,5 mm (ajustable)
Inyección de emulsión de parafina (hidrófugo) y agente encolante (según proceso)
Principio clave: el desfibrado en caliente aprovecha la energía térmica del vapor y el cizallamiento mecánico para separar las astillas en fibras sin cortarlas excesivamente. Cuanto más largas sean las fibras, mayor será la resistencia del tablero.
Tras el desfibrado, las fibras tienen una humedad del 50-60 % y deben secarse inmediatamente.
3.3 Secado de fibras
Las fibras húmedas se transportan neumáticamente a un secador donde el aire caliente reduce la humedad.
Modo: secado neumático en conducto (secador de tres pasos) o flash
Fuente de calor: generador de aire caliente (biomasa/gas) que proporciona 160-200 °C
Humedad tras secado: 8-12 % (objetivo antes de la formación)
Tiempo de secado: solo 2-5 segundos
Dificultad técnica: el secado es rápido y el tiempo de residencia corto; se requiere un control preciso de la temperatura y velocidad del aire. Demasiado caliente: carbonización, color oscuro, pérdida de resistencia. Demasiado frío: humedad elevada, formación difícil, riesgo de ampollas al prensar.
Las fibras secas se recogen en ciclón y se dosifican hacia el encolado.
3.4 Encolado — mezcla uniforme fibras/adhesivo
El encolado es la etapa clave del proceso seco. Las fibras secas se dosifican con báscula de cinta y entran en un mezclador-encolador de alta velocidad. El adhesivo se pulveriza, junto con el endurecedor y el hidrófugo (emulsión de parafina).
| Parámetro | Valor típico | Punto de control |
|---|---|---|
| Tasa de encolado | 8-14 % (fibras secas) | Demasiado baja → cohesión insuficiente; demasiado alta → coste y ciclo de prensado |
| Sólidos del adhesivo | 50-65 % | Uniformidad y penetración |
| Velocidad de mezcla | 500-1500 rpm | Envoltura uniforme de las fibras |
| Parafina | 0,5-1,5 % | Hinchamiento en espesor |
Humedad tras encolado: 12-16 %, para la formación y el prensado.
3.5 Formación del colchón
Las fibras encoladas se distribuyen uniformemente sobre una cinta de acero o bandejas para formar un colchón de espesor y densidad determinados.
Dos métodos principales:
Formación neumática: las fibras se suspenden en una corriente de aire y se depositan por gravedad y flujo; adecuada para MDF de estructura graduada (fibras finas en superficie, gruesas en el núcleo), dando una superficie lisa
Formación mecánica: distribución mediante rodillos o tolvas oscilantes; estructura más uniforme, adecuada para tableros homogéneos
Preprensado: el colchón se comprime a 0,5-1,0 MPa para reducir su espesor a 1/3-1/2, mejorando su resistencia y conductividad térmica antes del prensado en caliente.
3.6 Prensado en caliente (etapa clave)
Bajo alta temperatura y presión, el colchón sufre el curado del adhesivo → densificación de fibras → conformado. Es la etapa final que determina densidad, resistencia, precisión de espesor y clase ambiental.
Tres fases clave del ciclo de prensado:
| Fase | Presión | Temperatura | Función |
|---|---|---|---|
| 1: Compresión | Subida rápida a 3,0-4,5 MPa | 160-220 °C | Compresión rápida, evacuación de aire y agua, inicio de deformación plástica |
| 2: Curado | Mantenimiento 2,0-3,5 MPa | Constante | Reticulación del adhesivo, uniones sólidas entre fibras |
| 3: Venteo/descompresión | Descenso gradual a 0 | Enfriamiento natural | Liberación del vapor, prevención de ampollas, conformado |
Fórmula empírica:
Tiempo total de prensado (s) ≈ espesor (mm) × 8-15 s/mm
Para un MDF de 18 mm: unos 150-270 s (2,5-4,5 min), de los cuales:
Compresión: 15-30 s
Curado: 100-200 s
Venteo: 20-40 s
Técnicas clave:
Control de espesor: calzos de espesor, tolerancia ±0,15 mm
Gradiente de temperatura: diferencia superficie/núcleo ≤20 °C para evitar «duro en superficie, blando en núcleo»
3.7 Post-tratamiento
Enfriamiento y maduración: a la salida, el tablero está a 80-120 °C; enfriamiento natural hasta temperatura ambiente. Después, maduración en almacén 48-72 h para liberar tensiones y equilibrar la humedad, evitando el alabeo.
Lijado: tras la maduración, lijado con banda ancha:
Primera pasada: grano grueso (60-80) — elimina la capa carbonizada y diferencias de espesor
Segunda: grano medio (100-120) — planitud
Tercera: grano fino (150-180) — acabado liso, listo para decoración
Cantidad lijada: 0,5-1,5 mm (dos caras), rugosidad Ra ≤3,2 μm.
Corte: a dimensiones estándar (1220×2440 mm), eliminando bordes irregulares.
Clasificación y embalaje: según aspecto, embalaje y almacenamiento.
IV. Indicadores técnicos clave y métodos de ensayo
4.1 Densidad
Rango (GB/T 11718-2021): 650-800 kg/m³ (densidad media)
Método: pesada (masa/volumen)
Norma JINDIWOOD: tableros delgados (≤9 mm) ≥830 kg/m³, gruesos (>9 mm) ≥750 kg/m³
Influencia:
Demasiado baja → resistencia, agarre de tornillos, superficie porosa
Demasiado alta → desgaste de herramientas, peso, coste
Inhomogénea → puntos duros/blandos tras lijado
4.2 Cohesión interna (IB)
Método: probeta 50×50 mm, pegado de placas metálicas, tracción perpendicular, carga máxima/área
GB/T 11718-2021:
Estándar: ≥0,55 MPa
Mueble: ≥0,65 MPa
Portante: ≥0,80 MPa
Factores: tasa de encolado, morfología de fibras, parámetros de prensado.
4.3 Resistencia a la flexión (MOR) y módulo de elasticidad (MOE)
Método: flexión en tres puntos (luz = 20 × espesor)
GB/T 11718-2021:
MOR ≥23 MPa (estándar) / ≥30 MPa (portante)
MOE ≥2700 MPa (estándar) / ≥3500 MPa (portante)
El MDF tiene menor resistencia que el contrachapado (fibras cortas vs chapas continuas), pero mayor planitud y uniformidad de espesor, de ahí su ventaja para el acabado.
4.4 Hinchamiento en espesor (TS)
Método: probeta 50×50 mm sumergida 24 h en agua a 20±2 °C
GB/T 11718-2021: ≤15 % (estándar) / ≤10 % (hidrófugo)
Medios de reducción: parafina, temperatura/tiempo de prensado, MUF.
4.5 Emisión de formaldehído
| Clase | Emisión (cámara climática, mg/m³) |
|---|---|
| E1 (norma obligatoria) | ≤0,050 |
| E0 | ≤0,025 |
| ENF | ≤0,015 |
4.6 Rugosidad superficial
Método: rugosímetro de palpador, Ra
Norma JINDIWOOD: Ra ≤3,2 μm
Influencia: Ra demasiado alto → sobreconsumo de cola, «manchas blancas»; Ra demasiado bajo → superficie demasiado densa, mala penetración, adherencia reducida.
V. Clasificación y grados del MDF
5.1 Por densidad (GB/T 11718-2021)
| Categoría | Densidad (kg/m³) | Aplicaciones |
|---|---|---|
| MDF ligero | <650 | Decoración no portante, maquetas |
| MDF estándar | 650-800 | Muebles, decoración, sustrato |
| MDF alta densidad (HDF) | >800 | Sustrato de suelo, muebles de alta resistencia |
5.2 Por uso
| Tipo | Requisito | Aplicaciones |
|---|---|---|
| Mueble | IB ≥0,65 MPa, superficie fina | Armarios, cocinas, mesas |
| Portante | MOR ≥30 MPa, densidad elevada | Estanterías, escritorios, puertas |
| Hidrófugo | TS ≤10 % | Muebles de baño, cocina |
| Ignífugo | B1-C | Lugares públicos, hoteles |
| Bajo formaldehído (ENF) | ≤0,015 mg/m³ | Muebles infantiles, dormitorios |
5.3 Por aspecto
Premium: sin defectos visibles, acabado de alta gama
Primera: defectos leves, acabado corriente
Apto: defectos aceptables, uso oculto
Defectos comunes tras lijado:
| Defecto | Manifestación | Causa posible |
|---|---|---|
| Puntos negros | Pequeños puntos negros | Temperatura de desfibrado demasiado alta o cortezas/impurezas |
| Manchas blancas/cola | Zonas blancas o duras | Encolado irregular o acumulación de cola |
| Rayas de lijado | Estrías paralelas | Grano demasiado grueso o desgaste desigual |
| Puntos carbonizados | Manchas negras quemadas | Temperatura de prensado demasiado alta |
VI. Comparación MDF / contrachapado
| Criterio | MDF | Contrachapado |
|---|---|---|
| Estructura | Fibras homogéneas, isótropo | Chapas cruzadas, anisótropo |
| Planitud | Excelente | Buena, marcas de juntas |
| Bordes | Densos, mecanizables | Estratificados, canto a cubrir |
| Agarre de tornillos | Bueno (cara), se afloja | Excelente, sobre todo en canto |
| MOR | Medio (25-40 MPa) | Elevado (50-100 MPa) |
| Resistencia al agua | Baja | Buena |
| Ecología | Cola abundante | Menos cola |
| Precio | Más bajo | Más alto |
| Aplicaciones | Sustrato, componentes, tallado | Estructura, encofrado, suelo |
VII. Problemas de calidad frecuentes
7.1 Diferencia de espesor / densidad inhomogénea
Causas: calzos desgastados, formación irregular, platos no paralelos.
Soluciones: calibración, optimización de formación, mantenimiento.
7.2 Cohesión interna insuficiente
Causas: encolado insuficiente, temperatura baja, fibras demasiado cortas, endurecedor insuficiente.
Soluciones: optimización encolado/prensado, control del tiempo de gelificación.
7.3 Hinchamiento excesivo
Causas: parafina insuficiente, densidad baja, curado incompleto.
Soluciones: aumentar parafina, densidad, tiempo de prensado.
7.4 Alabeo
Causas: lijado excesivo/asimétrico, humedad desequilibrada, maduración insuficiente, gradiente de densidad.
Soluciones: limitar lijado (≤0,5 mm/cara), maduración, formación homogénea.
7.5 Ampollas
Causas: venteo demasiado rápido, humedad excesiva, «duro en superficie, blando en núcleo».
Soluciones: venteo más largo, humedad controlada, curva de temperatura optimizada.
VIII. Tendencias técnicas
8.1 Sin formaldehído
MDI y colas biosourced; MDF HENF (≤0,015 mg/m³) en producción, futura norma.
8.2 Ligero y alta resistencia
Modificación de fibras, espumado, densidad graduada; densidad ≤600 kg/m³ para automoción y aeronáutica.
8.3 Funcionalización
Ignífugo B1-B; antibacteriano (plata); hidrófugo TS ≤6 %.
8.4 Digitalización
Control en línea de espesor, densidad por rayos X, humedad infrarrojo cercano, trazabilidad por lote.
Preguntas frecuentes (FAQ) sobre tableros de fibra de densidad media (MDF) — Resumen
Q1: ¿Qué es el MDF? ¿Cuál es su característica esencial?
A: El tablero de fibra de densidad media (Medium Density Fiberboard, MDF) es un tablero reconstituido fabricado a partir de fibras de madera u otras fibras vegetales, mediante preparación de fibras, aplicación de adhesivo, formación de la manta y prensado en caliente a alta temperatura. Su densidad suele estar entre 650 y 800 kg/m³.
A diferencia del contrachapado (placas de chapa cruzadas y encoladas) y del tablero de partículas (partículas encoladas y prensadas), la característica esencial del MDF es que la madera se reduce a fibras y luego se recompone en tablero. Este proceso elimina los nudos, la dirección natural de la fibra y las tensiones de crecimiento, lo que convierte al MDF en uno de los tableros reconstituidos más homogéneos y de superficie más plana, especialmente adecuado para acabados superficiales (revestimiento de melamina, chapa de madera, pintura, etc.).
Datos clave: un MDF de calidad puede alcanzar una resistencia de unión interna de 0,6–1,2 MPa, una resistencia a la flexión estática de 25–40 MPa y una desviación de planitud superficial dentro de ±0,15 mm.
Q2: ¿Qué características tienen el sistema de materias primas y el sistema de adhesivos del MDF?
A: El MDF dispone de una amplia gama de materias primas: residuos de transformación de madera, madera de crecimiento rápido, ramas, etc. Los principales tipos son:
Álamo: fibras finas y largas, paredes delgadas; color claro y textura uniforme. Para muebles de alta gama y sustratos de paneles decorativos;
Pino: fibras más largas, mayor contenido de resina; buena resistencia, color amarillento. Para MDF estructural y embalaje;
Eucalipto: fibras medias, densidad alta; alta resistencia. Para muebles portantes y sustratos de suelo;
Frondosas mixtas: rendimiento equilibrado, coste moderado. Para MDF polivalente;
Paja agrícola: fibras cortas, alto contenido de cenizas; rendimiento algo inferior, concepto ecológico. Para tableros ecológicos de bajo coste.
Norma técnica JINDIWOOD: los productos MDF utilizan exclusivamente álamo virgen. Los tableros delgados (≤9 mm) alcanzan una densidad ≥830 kg/m³; los tableros gruesos (>9 mm), ≥750 kg/m³.
Adhesivos habituales: UF, MUF, MDI y cola de proteína de soja:
UF: dosificación 8–12 %, E1/E0, muebles interiores comunes;
MUF: dosificación 10–14 %, E0/ENF, muebles de gama media-alta, tableros resistentes a la humedad;
MDI: dosificación 4–6 %, ENF/HENF, tableros sin formaldehído, muebles infantiles;
Cola de proteína de soja: dosificación 10–15 %, clase ENF, MDF ecológico.
El encolado del MDF se realiza por pulverización, mezclándose con las fibras en un agitador de alta velocidad. El adhesivo debe tener baja viscosidad y alta penetración para envolver uniformemente cada fibra.
Q3: ¿Cuál es el proceso de producción del MDF?
A: El proceso de producción del MDF comprende principalmente:
Astillado y cribado: los troncos o residuos de madera se transforman en virutas calibradas (longitud 15–30 mm, espesor 3–5 mm), eliminando elementos demasiado grandes, demasiado pequeños, arenas y metales;
Preparación de fibras — desfibrado en caliente: las virutas pasan por pre-cocción (presión 0,8–1,2 MPa, temperatura 160–180 °C, tiempo 3–8 min) y refinado. Holgura entre discos: 0,1–0,5 mm;
Secado de fibras: las fibras húmedas se secan por transporte neumático, con aire caliente a 160–200 °C. Humedad tras secado: 8–12 %; tiempo de secado: solo 2–5 segundos;
Encolado: las fibras secas se dosifican y entran en una encoladora de alta velocidad. El adhesivo se pulveriza, añadiendo endurecedor y emulsión de parafina. Humedad tras encolado: 12–16 %;
Formación de la manta: formación por corriente de aire o mecánica, seguida de prensado previo (0,5–1,0 MPa);
Prensado en caliente: bajo alta temperatura y presión se completa el curado del adhesivo, la densificación de las fibras y la estabilización del tablero;
Post-tratamiento: enfriamiento, curado/condicionamiento 48–72 h, lijado, corte, clasificación y embalaje.
El lijado suele realizarse en tres pasos: lijado grueso (60–80 granos), lijado medio (100–120 granos), lijado fino (150–180 granos). Cantidad lijada: 0,5–1,5 mm; rugosidad tras lijado: Ra ≤3,2 μm.
Q4: ¿Por qué el prensado en caliente es el núcleo de la producción de MDF? ¿Cuáles son los parámetros clave?
A: El prensado en caliente es la etapa final que determina la densidad, resistencia, precisión de espesor y clase ambiental del MDF. La manta experimenta, bajo alta temperatura y presión, el curado del adhesivo, la densificación de las fibras y la estabilización del tablero. El ciclo de prensado tiene tres fases:
Fase 1: compresión — la presión sube rápidamente a 3,0–4,5 MPa, temperatura 160–220 °C; compresión rápida de la manta, expulsión de aire y humedad;
Fase 2: curado — mantenimiento a 2,0–3,5 MPa; el adhesivo retícula y se forman uniones firmes entre fibras;
Fase 3: escape/descompresión — descenso gradual a 0, enfriamiento natural; liberación de la presión de vapor interna para evitar ampollas.
Fórmula empírica del tiempo total de prensado: tiempo total (s) ≈ espesor (mm) × 8–15 s/mm. Para un MDF de 18 mm, el ciclo es de aproximadamente 150–270 s.
Puntos clave: tolerancia de espesor ±0,15 mm; diferencia de temperatura entre superficie y núcleo ≤20 °C, de lo contrario aparece el defecto de «curado superficial sin curado del núcleo».
Q5: ¿Cuáles son los principales indicadores técnicos del MDF?
A: Según GB/T 11718-2021, los indicadores clave del MDF son:
Densidad: 650–800 kg/m³; JINDIWOOD tableros delgados (≤9 mm) ≥830 kg/m³, tableros gruesos (>9 mm) ≥750 kg/m³;
Resistencia de unión interna (IB): tipo estándar ≥0,55 MPa, tipo mueble ≥0,65 MPa, tipo portante ≥0,80 MPa;
Resistencia a la flexión estática (MOR): tipo estándar ≥23 MPa, tipo portante ≥30 MPa;
Módulo de elasticidad (MOE): tipo estándar ≥2700 MPa, tipo portante ≥3500 MPa;
Hinchamiento de espesor por absorción de agua (24 h): tipo estándar ≤15 %, tipo resistente a la humedad ≤10 %;
Emisión de formaldehído: E1 ≤0,050 mg/m³, E0 ≤0,025 mg/m³, ENF ≤0,015 mg/m³;
Rugosidad superficial: JINDIWOOD tras lijado Ra ≤3,2 μm.
La resistencia a la flexión del MDF es inferior a la de un contrachapado de calidad, pero su planitud y uniformidad de espesor son muy superiores, lo que le confiere una ventaja irremplazable en el campo de los acabados superficiales.
Q6: ¿Cuáles son las clasificaciones y grados habituales del MDF?
A: El MDF puede clasificarse por densidad, uso y aspecto.
Por densidad:
MDF ligero: <650 kg/m³, decoración no portante, maquetas;
MDF estándar: 650–800 kg/m³, muebles, decoración, sustratos de paneles;
MDF de alta densidad (HDF): >800 kg/m³, sustratos de suelo, muebles de alta resistencia.
Por uso:
Tipo mueble: IB ≥0,65 MPa, superficie fina, para armarios, muebles de cocina, mesas y sillas;
Tipo portante: MOR ≥30 MPa, densidad más alta, para estanterías, escritorios, puertas;
Tipo resistente a la humedad: hinchamiento ≤10 %, para muebles de baño y cocina;
Tipo ignífugo: clase B1–C, para locales públicos y hoteles;
Tipo bajo en formaldehído (ENF): ≤0,015 mg/m³, para muebles infantiles y dormitorios.
Por aspecto: calidad superior, primera calidad, calidad aceptable. Defectos frecuentes: puntos negros, manchas blancas/manchas de cola, marcas de lijado, puntos carbonizados.
Q7: ¿Cuáles son las ventajas y desventajas del MDF frente al contrachapado?
A: Comparación MDF / contrachapado:
Estructura: MDF con fibras uniformemente distribuidas, casi isótropo; contrachapado con chapas cruzadas, anisotropía más marcada;
Planitud superficial: MDF excelente, adecuado para acabados finos; contrachapado bueno, pero con juntas de chapa visibles;
Bordes: MDF denso, permite mecanizar bordes especiales; contrachapado con estructura laminar visible, requiere canteado;
Retención de tornillos: MDF aceptable, pero se afloja tras atornillados repetidos; contrachapado excelente, sobre todo en bordes;
Resistencia a la flexión: MDF media (25–40 MPa); contrachapado alta (50–100 MPa);
Resistencia a la humedad: MDF más baja; contrachapado mejor;
Ecología: MDF con mayor consumo de cola, control del formaldehído más difícil; contrachapado con menos cola;
Precio: MDF más bajo; contrachapado más alto;
Aplicaciones típicas: MDF para sustratos decorativos, componentes de muebles, grabado; contrachapado para estructuras portantes, encofrados, sustratos de suelo.
Q8: ¿Cuáles son los problemas de calidad frecuentes del MDF y sus causas?
A: Los problemas frecuentes del MDF son:
Desviación de espesor y densidad desigual: calibre de espesor de la prensa mal ajustado o desgastado, distribución irregular de fibras, paralelismo insuficiente de los platos. Soluciones: calibración periódica, optimización de la formación, mantenimiento de la prensa;
Resistencia de unión interna insuficiente: dosificación de adhesivo insuficiente, adhesivo no conforme, temperatura de prensado baja, fibras demasiado cortas, endurecedor insuficiente. Soluciones: optimizar el encolado, ajustar parámetros de prensado, controlar el tiempo de gelificación;
Hinchamiento excesivo: parafina insuficiente o mal dispersada, densidad baja, ciclo de prensado insuficiente. Soluciones: aumentar parafina y mejorar dispersión, elevar moderadamente la densidad, prolongar el prensado;
Alabeo: lijado excesivo o irregular, humedad del producto muy distinta a la del ambiente, curado insuficiente, gradiente de densidad asimétrico. Soluciones: controlar el lijado, curar suficientemente, optimizar la formación;
Ampollas superficiales: escape demasiado rápido al final del prensado, humedad de la manta demasiado alta, temperatura de prensado inadecuada. Soluciones: prolongar la fase de escape, reducir la humedad de la manta, optimizar la curva de prensado.
Q9: ¿Cuáles son las tendencias técnicas del MDF?
A: Las tendencias técnicas del MDF son:
Libre de formaldehído: los adhesivos MDI sin formaldehído y los adhesivos de base biológica impulsan la mejora de las clases ambientales. El MDF HENF (emisión ≤0,015 mg/m³) ya está en producción;
Ligero y de alta resistencia: modificación de fibras, tecnología de espumado o estructura de densidad graduada, para una densidad ≤600 kg/m³ con resistencia mecánica suficiente, adaptada a interiores de automoción y cabinas aeronáuticas;
Funcionalización: MDF ignífugo (B1–B), MDF antimoho y antibacteriano (iones de plata o fungicidas orgánicos), MDF resistente a la humedad (hinchamiento ≤6 %);
Digitalización e inteligencia: medición de espesor en línea, perfil de densidad por rayos X, medición de humedad por infrarrojo cercano, para trazabilidad por lotes y ajuste de proceso en tiempo real.
Q10: ¿Cuáles son los estándares y el compromiso de JINDIWOOD en el campo del MDF?
A: Los estándares técnicos de JINDIWOOD para MDF incluyen: materia prima 100 % álamo virgen; tableros delgados (≤9 mm) densidad ≥830 kg/m³, tableros gruesos (>9 mm) densidad ≥750 kg/m³; rugosidad tras lijado Ra ≤3,2 μm; resistencia de unión interna y resistencia a la flexión superiores a los productos convencionales.
El compromiso de JINDIWOOD: desde la fibra hasta el tablero, cada MDF porta una promesa de certidumbre, garantizando excelentes prestaciones de mecanizado, efecto superficial y control ambiental.
JINDIWOOD · Ingeniería para la Certeza — De la fibra al tablero, cada MDF porta la promesa de la certeza.
Este artículo es un artículo técnico original de JINDIWOOD. Su reproducción debe indicar la fuente.