中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
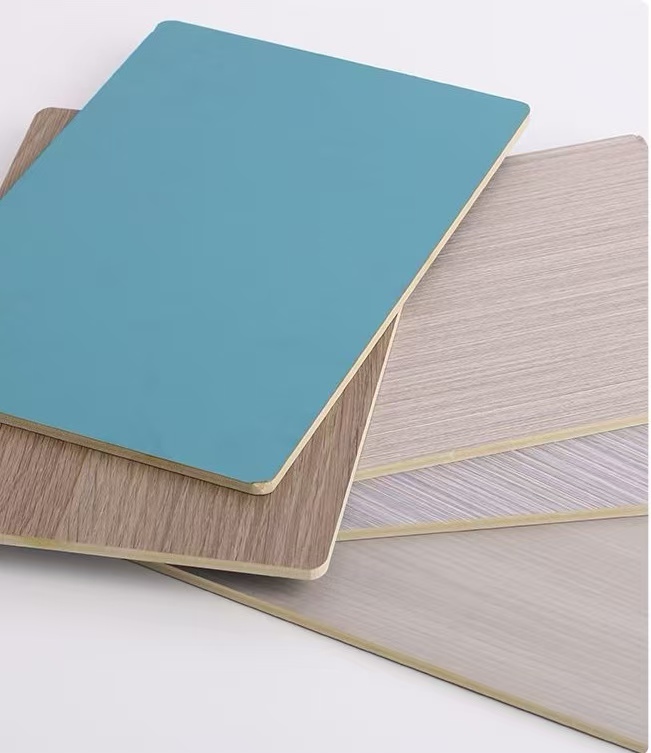
— Desde el curado por UV hasta el acabado ecológico: descifrando la nueva generación de "paneles decorativos sin pintura"
I. Concepto básico del papel impregnado con melamina
El nombre más profesional es "papel impregnado con melamina" (MIP) , conocido comúnmente como "papel melamínico", "papel impregnado" o "papel decorativo". Es un material decorativo semicurado fabricado impregnando papel base decorativo con resina melamínica, seguido de secado y corte.
No es un producto final en sí mismo, sino un material intermedio para el revestimiento de tableros de madera. Bajo alta temperatura y alta presión, la resina se funde, fluye, entrecruza y cura, uniéndose firmemente al sustrato (aglomerado, MDF, contrachapado, etc.), formando una capa protectora decorativa resistente al desgaste, al calor, a las manchas y con colores ricos. Tras este proceso, el tablero común se convierte en el tablero melamínico (conocido como "tablero ecológico" o "sin pintura") que vemos en muebles, cocinas y suelos.
MIP = Papel base + Resina melamínica
| Concepto | Definición | Forma | Uso |
|---|---|---|---|
| Papel base decorativo | Papel industrial de pulpa de madera, dióxido de titanio, etc., sin resina | Bobina (como papel grueso) | Soporte para impresión de motivos o base de color sólido |
| Papel impregnado con melamina | Semielaborado tras impregnación y secado | Bobina (contenido de resina aprox. 100–200 %, rígido, quebradizo, ligeramente pegajoso) | Uso directo para prensar tableros |
Esencia: El MIP es un compuesto de "papel decorativo + resina". Lleva el diseño (estética) y proporciona protección física mediante el curado de la resina (rendimiento), siendo el material clave para el proceso "sin pintura".
Situación y magnitud del sector:
Según el Comité de Papel Decorativo de la Asociación China de la Industria Forestal, la producción anual de papel impregnado con melamina en China superó los 2,8 millones de toneladas (aprox. 19.000 millones de m²) en 2025, lo que representa más del 65 % de la producción mundial. China es el mayor productor y consumidor. Del total, ~55 % se destina a muebles de tablero, ~20 % a suelos laminados, ~15 % a armarios/muebles de baño y ~10 % a otros usos decorativos.
JINDIWOOD, como fabricante de tableros, comprende la calidad del papel: utilizamos MIP de alto estándar para garantizar excelentes acabados y propiedades físicas, ofreciendo tableros de alta calidad, estéticos y duraderos.
II. Clasificación del papel impregnado con melamina
2.1 Por tipo de papel base
| Tipo de papel base | Función | Gramaje (g/m²) | Características | Aplicaciones |
|---|---|---|---|---|
| Papel decorativo imprimible | Soporta motivos impresos (madera, piedra, tela) | 70–100 | Buena absorción de tinta, alto poder cubriente, impresión huecograbado (registro ≤0,15 mm) | Muebles de tablero, cocinas, puertas de madera (ricos motivos, corriente principal) |
| Papel decorativo liso | Color sólido | 80–120 | Colores vivos, alto cubrimiento, control estricto de color (ΔE≤0,5) | Muebles lisos, oficinas, interiores minimalistas |
| Papel superpuesto resistente al desgaste | Proporciona resistencia (contiene Al₂O₃) | 40–60 (fino) / 80–120 (grueso) | Contiene α-Al₂O₃, resistencia hasta 4000–10000 ciclos | Suelos laminados (uso principal), muebles de alta resistencia |
| Papel equilibrador (capa inferior) | Se prensa en la parte inferior para equilibrar tensiones y evitar alabeo | 40–60 | Sin impresión, solo impregnado, para estructura simétrica | Suelos laminados, muebles de tablero (evita curvaturas) |
| Papel base para canteado | Para fabricar cantos | 60–100 | Impreso e impregnado, cortado en bobinas | Cantos (para tableros) |
| Papel de alta definición | Proceso especial (capa + resina transparente) para mayor nitidez de motivos | 80–110 | Alta transparencia, muestra detalles (especialmente vetas oscuras) | Muebles de gama alta, cocinas de diseño, vitrinas de lujo |
2.2 Por nivel de brillo superficial (tras el prensado)
| Tipo | Brillo (GU, 60°) | Características | Estilo |
|---|---|---|---|
| Alto brillo | ≥85 (hasta 95+) | Efecto espejo, fuerte impacto visual, pero propenso a huellas, requiere gran planeidad del sustrato | Minimalista moderno, lujo, espacios comerciales |
| Mate | ≤15 | Textura suave, sin reflejos, tacto fino, menos huellas, más elegante | Nórdico, japonés, neochino, habitaciones infantiles |
| Semimate (raso) | 25–50 | Entre brillo y mate, brillo moderado | Moderno sencillo, muebles de oficina |
2.3 Por tipo de gofrado (grabado sincronizado / registro)
| Tipo de gofrado | Principio técnico | Efecto | Coste |
|---|---|---|---|
| Gofrado sincronizado | La textura de la plancha de prensa coincide exactamente con el motivo impreso (desviación ≤0,5 mm) | Realismo extremo, los poros de la madera y las vetas de la piedra se sienten al tacto, casi indistinguibles de la madera/piedra natural | Máximo |
| No sincronizado (regular) | Texturas geométricas regulares (lino, cuadros, cuero) sin coincidencia con el motivo | Superficie con textura regular, más rústica, adecuada para estilos industriales o modernos | Medio |
| Sin gofrado (liso) | Plancha de espejo, superficie completamente lisa | Superficie lisa de alto brillo o mate, aspecto moderno | Medio |
| Gofrado profundo (3D, profundidad ≥0,15 mm) | Mayor temperatura y presión, profundidad ≥0,15 mm | Tacto intenso, poros de la madera "hundidos", efecto 3D prominente | Alto |
2.4 Por clase ambiental
| Clase | Emisión de formaldehído (método de cámara, mg/m³) | Tipo de resina | Aplicaciones |
|---|---|---|---|
| E1 | ≤0,050 (GB 18580-2025 obligatorio) | Resina MF estándar | Muebles generales (no infantiles, no dormitorios) |
| E0 | ≤0,025 | Resina melamínica de baja relación molar + capturador de formaldehído | Muebles de gama media-alta, decoración de interiores |
| ENF | ≤0,015 | Resina de relación molar ultrabaja + capturador eficiente | Muebles infantiles, dormitorios, hospitales, colegios |
| HENF (cero adición) | ≤0,015 (todos los parámetros cumplen) | Resina de co-condensación MUF optimizada (formaldehído libre casi nulo) | Viviendas de alta gama, personalización integral |
III. Sistema de materias primas del MIP
3.1 Papel base – el "gen" del rendimiento básico
(Indicadores clave: gramaje, resistencia a la tracción, resistencia en húmedo, opacidad, valor Cobb, cenizas, lisura, diferencia de color)
3.2 Resina melamínica – el "núcleo" del rendimiento físico
La resina melamínica es una resina termoestable formada por policondensación de melamina y formaldehído en condiciones alcalinas. Es la causa fundamental de la capacidad de curado, resistencia al desgaste, calor y manchas.
(Parámetros clave: contenido de sólidos, viscosidad, pH, contenido de formaldehído libre, tiempo de curado, relación M/F. Modificaciones: co-condensación con urea, adición de caprolactama/dietilenglicol, capturadores de formaldehído, adición de nano-SiO₂/Al₂O₃.)
IV. Proceso de fabricación del MIP
Flujo del proceso:Desbobinado de papel base → 1ª impregnación → Rodillos dosificadores → 1er secado → 2ª impregnación (capa superior) → 2ª dosificación → 2º secado → Enfriamiento → Corte/Bobinado → Control de calidad → Bobinas terminadas
Pasos clave:
1ª impregnación: El papel pasa por el baño de resina (25–35 °C) a 10–40 m/min. Absorción de resina: 60–100 % del peso del papel base.
Dosificación: Elimina el exceso de resina para una distribución uniforme.
1er secado: 3 zonas (80–120 °C / 120–160 °C / 100–130 °C). Volátiles residuales controlados en 5–8 %; grado de precurado: 20–40 %.
2ª impregnación (capa superior): Aplicación de resina con mayor contenido de sólidos (50–60 %) en el lado impreso, adición de agentes antidesgaste (Al₂O₃), anti-huellas, etc. Cantidad de capa superior: 10–25 g/m² (resina seca).
2º secado y enfriamiento: Volátiles finales 5–7 %, enfriar a temperatura ambiente.
Corte y bobinado: Cortar a anchos de 1220/1240 mm, bobinar con papel antiadherente, envasar en bolsas de aluminio compuesto.
Puntos críticos de control de calidad: Contenido de resina, volátiles, grado de precurado, aspecto, anchura, alabeo.
V. Especificaciones técnicas principales
5.1 Contenido de resina (grado de impregnación)
Papel imprimible: 120–160 % (claro) / 130–180 % (oscuro)
Papel liso: 130–180 %
Papel superpuesto: 180–250 %
Papel equilibrador: 100–150 %
5.2 Contenido de volátiles
4–6 % (prensado rápido, suelos)
6–8 % (convencional, muebles/cocinas – el más común)
8–10 % (tableros gruesos o prensado a baja temperatura)
5.3 Grado de precurado
Óptimo: 20–40 %. Demasiado alto = mala adherencia; demasiado bajo = ampollas.
5.4 Fluidez
Medido a 150 °C; típicamente 120–160 mm de extensión diagonal.
5.5 Resistencia al desgaste (solo papel superpuesto)
AC1: ≥2000 ciclos (dormitorio/estudio)
AC2: ≥3000 ciclos (salón)
AC3: ≥4000 ciclos (oficina/tienda)
AC4: ≥6000 ciclos (centro comercial/restaurante)
AC5: ≥8000 ciclos (aeropuerto/feria)
VI. Proceso de prensado
6.1 Parámetros
Temperatura de prensado: 180–210 °C
Presión de prensado: 2,5–4,0 MPa
Tiempo de prensado: 8–15 s (ciclo corto) / 30–60 s (ciclo largo)
6.2 Métodos habituales
LPL (laminado de baja presión): 185–200 °C, 2,5–3,5 MPa, 8–15 s → muebles de tablero, cocinas.
HPL (laminado de alta presión): 150–180 °C, 4,0–6,0 MPa, 30–60 s → tableros ignífugos, alta resistencia.
Continuo (CPS) → producción en masa (suelos, paneles grandes).
6.3 Selección de la plancha de prensa
Plancha espejo → alto brillo (≥85 GU)
Plancha mate/satinada → mate (≤15 GU)
Plancha sincronizada → madera/piedra realista
Plancha de gofrado regular → estilo industrial/moderno
Plancha 3D profunda → efecto antiguo/3D
VII. Mitos comunes sobre la calidad y realidades
(Desmiente: más brillante = mejor; mayor resistencia al desgaste = siempre mejor; más grueso = mejor; los tableros melamínicos siempre son insalubres.)
VIII. Comparación con otros materiales decorativos
(Comparado con PVC, chapa de madera, pintura, HPL en: dureza, resistencia al desgaste, calor, manchas, variedad de motivos, potencial ecológico, coste, realismo.)
IX. Tendencias tecnológicas futuras
9.1 Alto realismo (sincronizado + impresión digital)
Precisión de registro mejora de ±1,0 mm a ±0,3 mm.
Impresión digital (≥1200 dpi, 50–100 m/min) permite personalización de lotes pequeños.
Profundidad 3D ≥0,25 mm.
9.2 Funcionalización
Antibacteriano / antiviral (Ag⁺/ZnO, eficacia ≥99,9 %).
Anti-huellas (aditivos fluoropolímeros).
Termocrómico / fotocrómico.
9.3 Ecológico y bajo en carbono
Resina melamínica de base biológica (lignina/tanino reemplaza 10–30 % de formaldehído).
Curado a baja temperatura (140–160 °C, ahorro energético 15–25 %).
Aditivos biodegradables (PCL).
9.4 Producción digital e inteligente
Detección de defectos por IA (CNN + cámaras, precisión 0,1 mm, exactitud ≥95 %).
Gestión digital de recetas (trazabilidad completa).
Producción flexible (cambio de color de 2–4 h a 15–30 min).
JINDIWOOD · Engineered for Certainty
Cada hoja de papel decorativo impregnada con precisión y prensada perfectamente dibuja un futuro seguro para la estética y durabilidad de su hogar.