中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
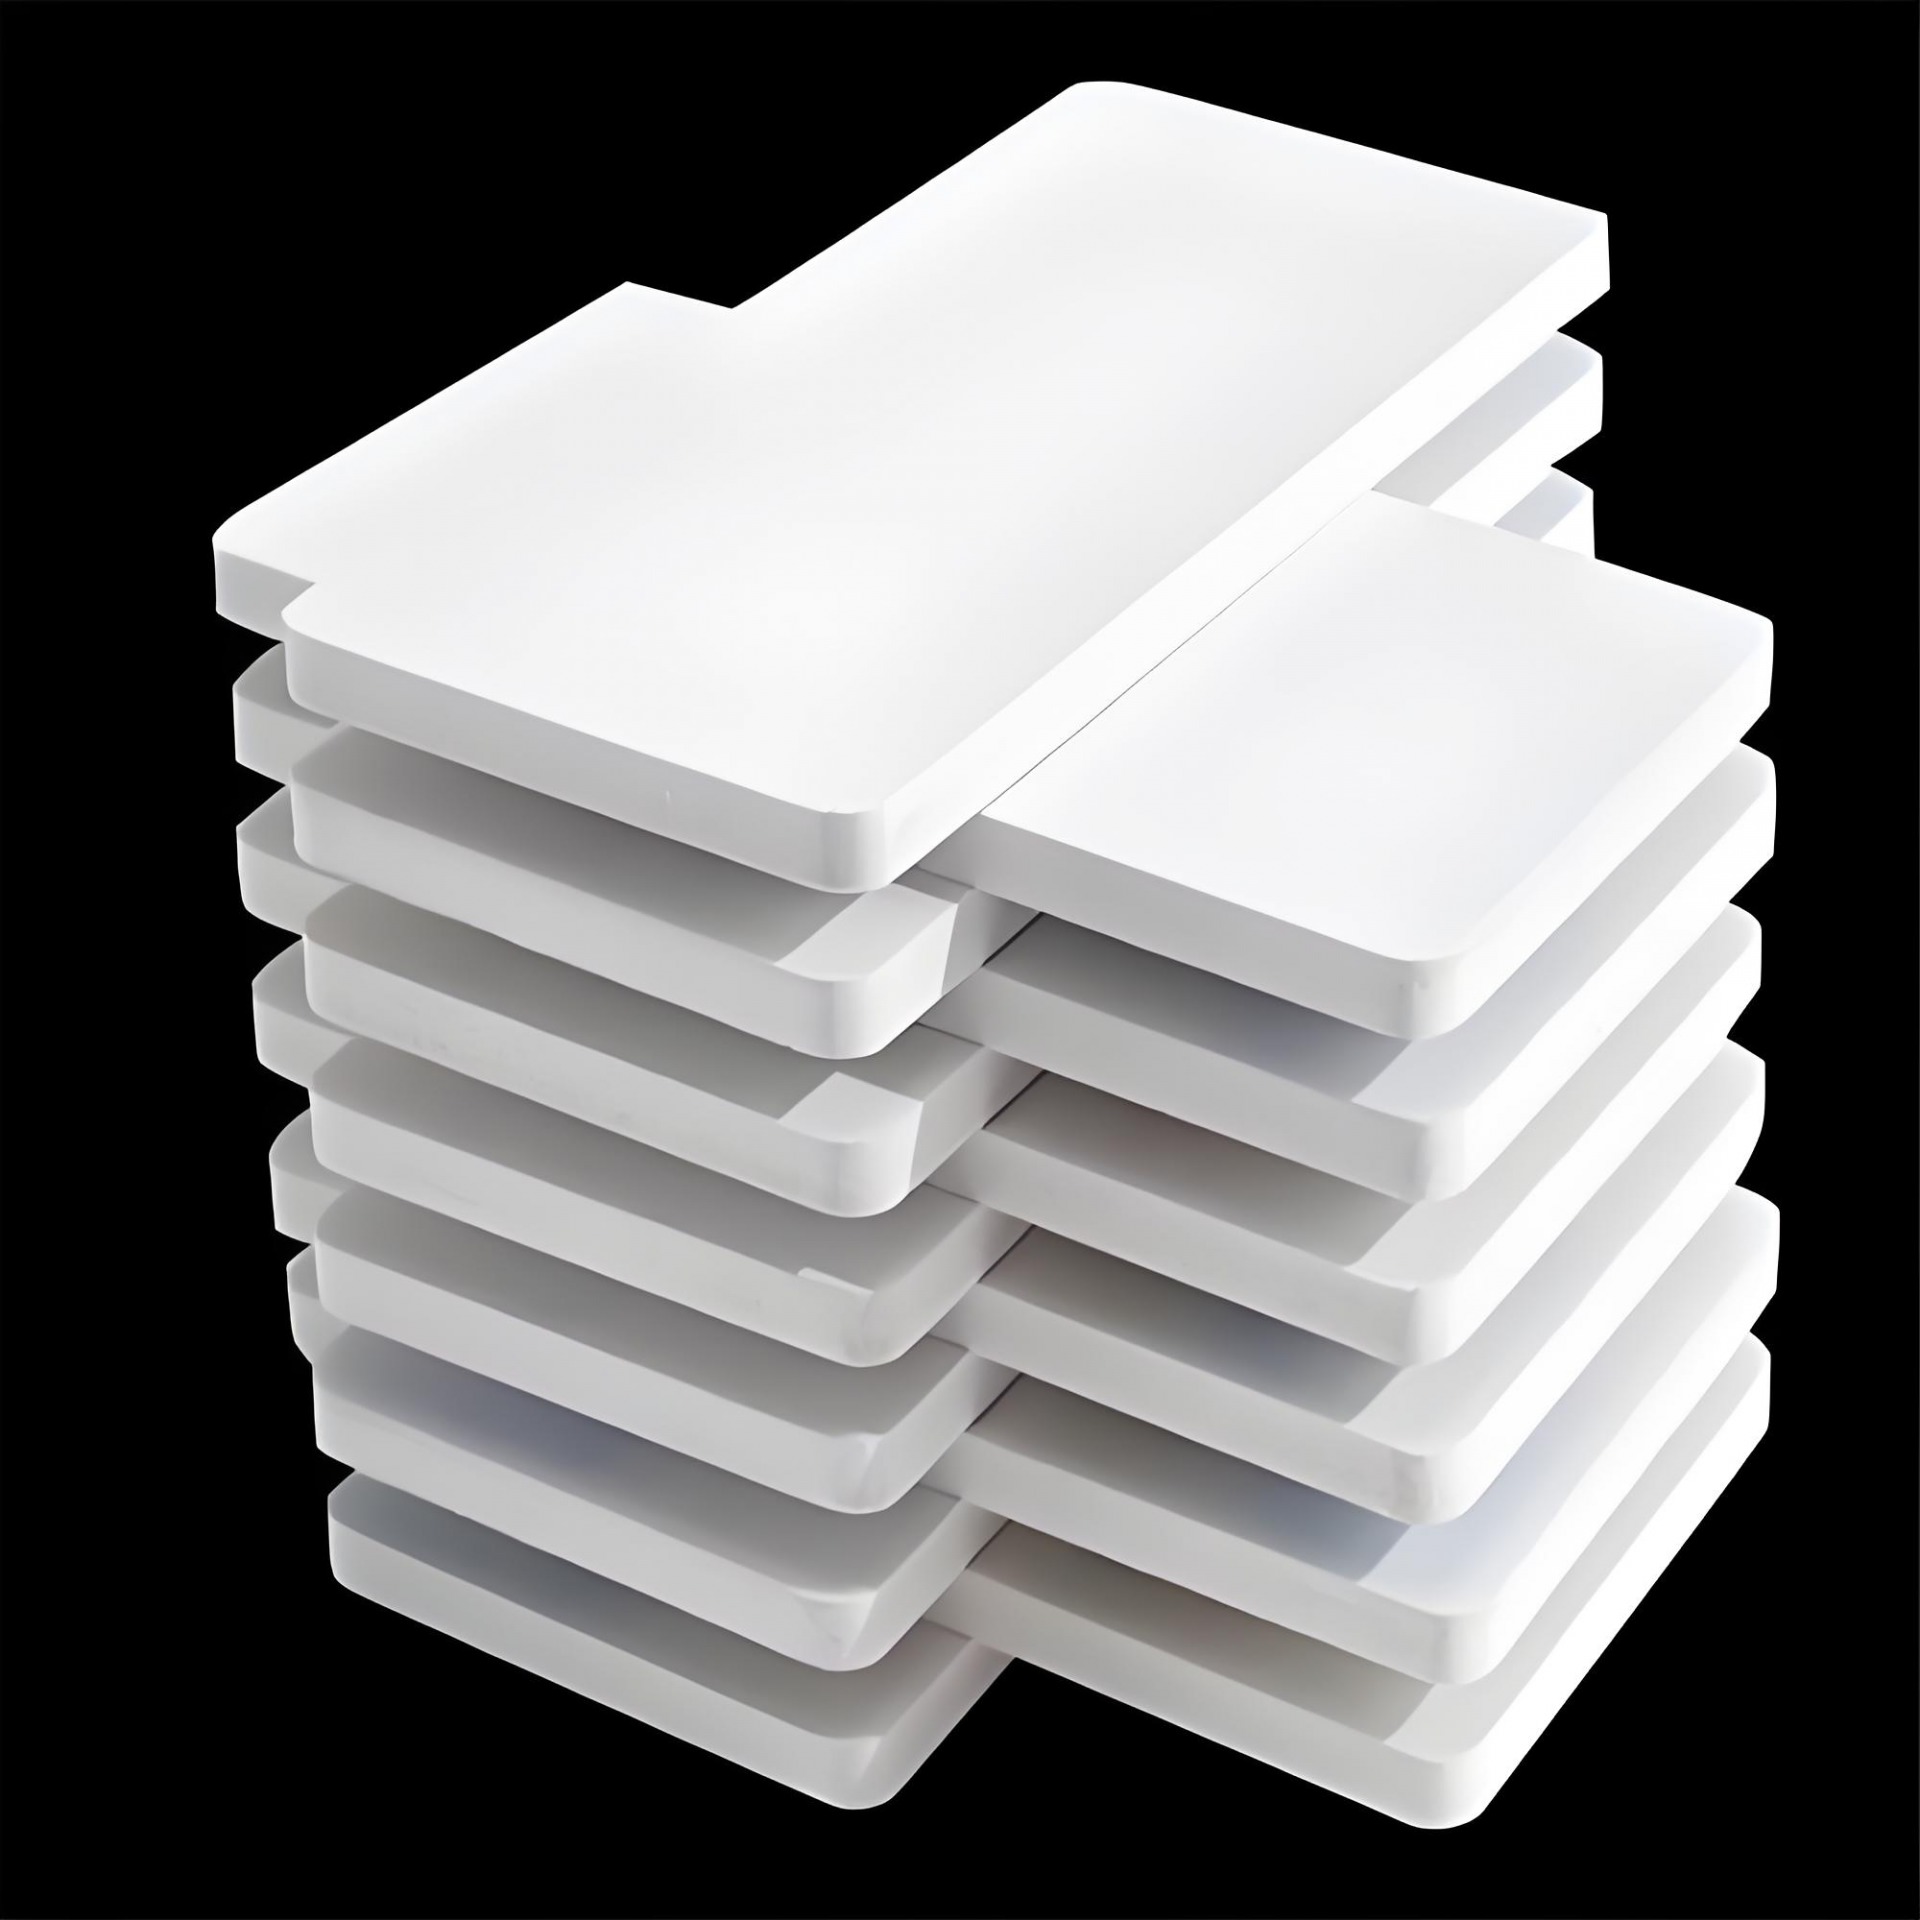
I. Concetto di base del pannello in PVC espanso
Il pannello in PVC espanso (Polyvinyl Chloride Foam Board), noto anche come Schneider Board o Andy Board, è un nuovo tipo di pannello leggero con struttura interna microcellulare espansa, prodotto utilizzando resina di policloruro di vinile (PVC) come materia prima principale, con l’aggiunta di agenti espandenti, stabilizzanti, coadiuvanti di processo, ecc., mediante estrusione o stampaggio.
La sua essenza è l’alleggerimento del PVC: attraverso la tecnologia di espansione, la densità del PVC viene ridotta da 1,4 g/cm³ (compatto) a 0,4–0,8 g/cm³ (espanso), mantenendo le eccellenti proprietà intrinseche del PVC come impermeabilità, anticorrosione e ritardo di fiamma, e conferendo al pannello buone prestazioni di isolamento termico, acustico e ammortizzazione.
Posizione nel settore: il PVC espanso è una delle realizzazioni più riuscite del concetto “plastica al posto del legno, plastica al posto dell’alluminio”. Possiede sia la lavorabilità del legno sia la durabilità della plastica, ed è ampiamente utilizzato in pubblicità ed esposizioni, decorazione edilizia, produzione di mobili, trasporti, ecc. Secondo le statistiche della China Plastics Processing Industry Association, nel 2025 la produzione annuale cinese di PVC espanso ha superato 2 milioni di tonnellate, rendendo la Cina il più grande produttore e consumatore mondiale di pannelli in PVC espanso.
II. Principio di espansione e classificazione del PVC espanso
2.1 Principio di espansione
La tecnologia centrale del PVC espanso consiste nella formazione di una struttura uniforme e fine a celle chiuse o aperte nella matrice PVC durante il processo di espansione chimica o fisica.
Metodo di espansione chimica (processo principale):
Gli agenti espandenti chimici (come azodicarbonammide (AC), bicarbonato di sodio, ecc.) si decompongono termicamente nell’intervallo di temperatura di fusione del PVC (circa 170–200 °C), rilasciando azoto (N₂), anidride carbonica (CO₂) e una piccola quantità di monossido di carbonio (CO):
Reazione di decomposizione dell’AC (190–210 °C):
H₂NCON=NCONH₂ → N₂↑ + CO↑ + CO₂↑ + residui solidi
I gas prodotti dalla decomposizione formano innumerevoli nuclei di bolle microscopiche nel fuso di PVC; questi nuclei crescono e si stabilizzano sotto l’azione combinata di pressione e temperatura del fuso, e infine, dopo il raffreddamento e la solidificazione del pannello, la struttura delle bolle viene “congelata” all’interno, formando il pannello espanso.
Metodo di espansione fisica (processo avanzato):
Sotto alta pressione, gas inerti (come azoto, anidride carbonica) o liquidi a basso punto di ebollizione (come butano, pentano) vengono iniettati nel fuso di PVC; attraverso una rapida depressurizzazione o riscaldamento, il gas supersaturo precipita formando una struttura microcellulare. Il metodo fisico produce bolle più piccole e uniformi (diametro fino a 50–200 μm), ma richiede investimenti in attrezzature e controllo di processo più complessi; è principalmente utilizzato per prodotti microespansi di alta gamma.
2.2 Classificazione del PVC espanso
In base alla struttura di espansione e al processo produttivo, il PVC espanso si divide principalmente in tre categorie:
| Tipo | Caratteristiche della struttura espansa | Stato superficiale | Processo produttivo | Intervallo di densità (g/cm³) | Applicazioni principali |
|---|---|---|---|---|---|
| Pannello a schiuma libera (Free Foam Board) | Sia lo strato interno sia quello superficiale sono espansi; densità uniforme dall’esterno all’interno | Superficie finemente sabbiata o con texture | Processo a espansione libera (espansione diretta all’uscita della filiera) | 0,4–0,7 | Pannelli pubblicitari, incisione, serigrafia, stampa inkjet |
| Pannello a pelle (Celuka Foam Board) | Nucleo espanso, superficie compatta (spessore pelle 0,2–0,5 mm) | Superficie liscia e compatta, simile a PVC compatto | Processo Celuka (calibratura all’uscita della filiera, superficie congelata, nucleo espanso) | 0,5–0,8 | Pannelli per mobili, bagni, arredi, casseforme edili |
| Pannello coestruso espanso (Co-extruded Foam Board) | Struttura multistrato (superficie in PVC non espanso o modificato, nucleo espanso) | Superficie con effetti materiali diversi (lucido, opaco, effetto legno, ecc.) | Processo di coestrusione (estrusore bivite che estrude formulazioni diverse) | 0,6–0,9 | Pannelli decorativi di alta gamma, edilizia esterna, interni veicoli/navi |
Differenza di processo tra schiuma libera e Celuka (punto chiave):
Il pannello a schiuma libera, all’uscita della filiera, entra direttamente nella zona di espansione aperta; il fuso si espande liberamente senza vincoli e la superficie, a contatto con l’aria, forma un sottile strato leggermente più compatto. Poiché non c’è raffreddamento forzato, il rapporto di espansione è maggiore, la densità è inferiore, ma la durezza superficiale è relativamente bassa.
Il pannello Celuka, all’uscita della filiera, passa immediatamente attraverso un calibratore (manicotto di raffreddamento): la parete interna metallica raffredda forzatamente la superficie del pannello, facendo solidificare rapidamente il fuso di PVC superficiale e formando uno “strato corticale” ad alta densità, mentre il nucleo rimane allo stato fuso ad alta temperatura e continua a espandersi fino a riempire la cavità del calibratore. Si forma così una struttura “sandwich” dura fuori e leggera dentro: superficie compatta come un pannello pieno, nucleo leggero come una spugna.
Lo spessore dello strato corticale del pannello Celuka è generalmente 0,2–0,5 mm (per lato); la durezza (Shore D) può raggiungere 70–78, nettamente superiore a quella del pannello a schiuma libera (55–65).
III. Sistema di formulazione del PVC espanso
3.1 Composizione delle materie prime principali
| Componente | Aggiunta tipica (parti) | Funzione | Requisiti tecnici |
|---|---|---|---|
| Resina PVC (SG-5/SG-7/SG-8) | 100 | Resina di base, determina le proprietà fondamentali del pannello | Valore K 65–68 (grado di polimerizzazione 1000–1200), resina sospensione porosa |
| Agente espandente (AC/bicarbonato di sodio) | 0,5–2,0 | Decomposizione con produzione di gas, forma la struttura microcellulare | Temperatura di decomposizione compatibile con la lavorazione del PVC (190–210 °C), granulometria ≤5 μm |
| Stabilizzante (Ca-Zn composito/organostagno) | 2,0–4,0 | Previene la decomposizione e lo scolorimento del PVC ad alta temperatura | Tempo di stabilità termica ≥60 min (200 °C), senza piombo, ecologico |
| Coadiuvante di processo (ACR) | 1,0–3,0 | Aumenta la resistenza e l’allungamento del fuso, stabilizza le bolle | Copolimero acrilico, favorisce la plastificazione e l’uniformità del fuso |
| Regolatore di espansione (es. K-400) | 3,0–6,0 | Regola la viscoelasticità del fuso, controlla dimensione e uniformità delle celle | Copolimero acrilico ad alto peso molecolare, aumenta la resistenza del fuso |
| Lubrificante (acido stearico/paraffina/cera PE) | 0,5–1,5 | Riduce l’attrito interno ed esterno, migliora la fluidità, facilita l’estrazione | Equilibrio lubrificante interno/esterno, evita essudazione |
| Carica (carbonato di calcio leggero/talco) | 5–30 (secondo prodotto) | Riduce i costi, aumenta la rigidità, migliora la stabilità dimensionale | Granulometria ≤2 μm, superficie attivata |
| Colorante/biossido di titanio (TiO₂) | 0–5 | Conferisce colore, aumenta l’opacità (pannelli bianchi) | Resistenza termica ≥230 °C, non migra, non sbiadisce |
3.2 Analisi tecnica degli additivi chiave
(1) Regolatore di espansione — fattore decisivo della qualità delle celle
Il regolatore di espansione (solitamente copolimero acrilico ad alto peso molecolare) è uno degli additivi più importanti nella formulazione del PVC espanso; la sua funzione principale è aumentare la resistenza e l’elasticità del fuso di PVC, impedendo alle bolle di rompersi o unirsi durante la crescita, formando infine una struttura a celle chiuse fine, uniforme e indipendente.
Meccanismo d’azione:
Le molecole del regolatore si avvolgono tra le catene macromolecolari del PVC, formando punti di reticolazione fisica e aumentando significativamente la tensione del fuso.
Nel momento in cui l’agente espandente si decompone e genera gas, l’elevata resistenza del fuso “blocca” le bolle a dimensioni microscopiche (50–200 μm).
Aggiunta insufficiente → celle grandi, coalescenti, rotte → densità non uniforme, resistenza ridotta, superficie ruvida.
Aggiunta eccessiva → resistenza del fuso troppo elevata → espansione difficile, rapporto di espansione insufficiente, densità elevata.
(2) Scelta abbinata dell’agente espandente
| Tipo di agente espandente | Temperatura di decomposizione (°C) | Produzione di gas (ml/g) | Prodotti adatti | Caratteristiche |
|---|---|---|---|---|
| AC (azodicarbonammide) | 190–210 | 220–250 | PVC espanso generico | Grande volume di gas, buon rapporto qualità-prezzo, temperatura di decomposizione elevata; necessita di coadiuvante (ossido di zinco) per abbassare la decomposizione a 185 °C |
| Bicarbonato di sodio | 150–180 | 150–200 | Prodotti a bassa temperatura | Bassa temperatura di decomposizione, ecologico, ma minor volume di gas |
| Agente espandente composito | 160–190 | 200–230 | Pannelli Celuka | Miscela AC + bicarbonato + coadiuvante, espansione a stadi, struttura celle ottimizzata |
IV. Processo produttivo del PVC espanso
4.1 Diagramma di flusso
Pesatura materie prime → Miscelazione ad alta velocità → Raffreddamento → Estrusione/plastificazione → Filiera → Espansione
  → Raffreddamento/calibratura → Trazione e taglio → Levigatura → Laminazione/imballaggio → Prodotto finito
4.2 Punti tecnici per fase
Prima fase: miscelazione ad alta velocità
Tutte le polveri e gli additivi liquidi (resina PVC, stabilizzanti, agente espandente, lubrificanti, ecc.) vengono pesati con precisione secondo la formula e caricati in un mescolatore ad alta velocità (mescolatore a caldo). La velocità è generalmente 1000–1500 rpm; il calore sviluppato per attrito (non riscaldamento elettrico) porta il materiale a 110–125 °C.
Fine della miscelazione: temperatura del materiale al valore prestabilito (di solito 115–120 °C), materiale in polvere soffice, senza grumi, colore uniforme.
Controllo chiave: l’agente espandente non deve decomporsi prematuramente durante la miscelazione a caldo; la temperatura deve rimanere almeno 60 °C al di sotto della temperatura di decomposizione (≥185 °C).
Seconda fase: raffreddamento
Il materiale caldo (110–120 °C) viene trasferito immediatamente in un mescolatore a freddo (agitazione lenta, camicia con acqua di raffreddamento) e portato a 40–50 °C prima dello scarico. Scopi:
Evitare grumi o decomposizione prematura dell’agente espandente durante lo stoccaggio.
Far adsorbire uniformemente gli additivi sulla superficie dei granuli di PVC.
Terza fase: estrusione e plastificazione
La miscela secca raffreddata viene plastificata in un estrusore bivite conico, l’attrezzatura principale per il PVC espanso. Vantaggi:
Trasporto forzato e azione di taglio delle due viti, elevata efficienza di plastificazione.
Design conico con rapporto di compressione regolabile, adatto a diverse formule.
Distribuzione stretta dei tempi di permanenza, evita degradazione localizzata.
Temperature tipiche dell’estrusore:
| Zona | Intervallo di temperatura | Funzione |
|---|---|---|
| Alimentazione (1) | 160–175 °C | Preriscaldamento, inizio plastificazione |
| Compressione (2) | 175–185 °C | Plastificazione principale, fusione del PVC |
| Omogeneizzazione (3) | 180–190 °C | Omogeneizzazione del fuso, temperatura vicina alla decomposizione dell’agente espandente |
| Collegamento (4) | 185–195 °C | Transizione, mantenimento temperatura del fuso |
| Filiera | 190–205 °C | L’agente espandente inizia a decomporsi all’uscita |
Quarta fase: filiera ed espansione
Il fuso di PVC plastificato entra in una filiera a “T” (a tenda), che distribuisce il fuso in un flusso uniforme a lastra.
Pannello a schiuma libera: all’uscita della filiera entra direttamente nella zona aperta; espansione a pressione atmosferica. Il rapporto di espansione è controllato da resistenza del fuso, velocità di decomposizione e velocità di raffreddamento. Rapporto tipico 1,8–3,0.
Pannello Celuka: all’uscita della filiera entra immediatamente nel calibratore (manicotto di raffreddamento), con pareti interne a 20–40 °C. La superficie a contatto con la parete fredda solidifica rapidamente formando uno strato corticale compatto (circa 0,3 mm); il nucleo rimane caldo e continua a espandersi fino a riempire il calibratore. Rapporto tipico 1,5–2,5.
Quinta fase: raffreddamento e calibratura
Il pannello espanso viene raffreddato in una vasca di calibratura sottovuoto (o rulli raffreddati ad acqua), portando la temperatura da 160–190 °C a 30–50 °C, fissando la struttura espansa. Il vuoto fa aderire il pannello alla parete del calibratore, garantendo precisione dimensionale (tolleranza spessore ±0,2 mm) e planarità.
Sesta fase: trazione e taglio
Il pannello calibrato viene trainato da un tiratore a cingoli (velocità 1–5 m/min, secondo spessore e rapporto di espansione) e tagliato a misura (standard 2440 mm) con sega in linea (alternativa o circolare), oppure avvolto in rotoli (pannelli sottili).
Settima fase: levigatura (trattamento superficiale)
Dopo il calibratore, il pannello Celuka può presentare micro righe di saldatura o ondulazioni. Si esegue levigatura con levigatrice a nastro largo:
Levigatura grossolana (80–120 grit): rimuove piccoli difetti e disuniformità di spessore.
Levigatura fine (180–240 grit): superficie liscia e piana (Ra ≤3,2 μm), garantisce adesione per laminazione o verniciatura.
Ottava fase: laminazione e imballaggio
Applicazione di film protettivo PE (30–50 μm) per evitare graffi durante trasporto e lavorazione.
Taglio a misura standard, imballaggio (20–50 fogli per pacco, con reggia).
Etichettatura con specifiche, colore, lotto, ecc.
V. Indicatori tecnici principali del PVC espanso
5.1 Densità e rapporto di espansione
La densità è l’indicatore più importante del PVC espanso; determina leggerezza, resistenza meccanica e costo.
| Classe di densità | Intervallo (g/cm³) | Rapporto di espansione (rispetto a PVC compatto 1,4 g/cm³) | Prodotti tipici |
|---|---|---|---|
| Ultra leggero | 0,30–0,45 | 3,1–4,7 | Pannelli pubblicitari, modellismo |
| Leggero | 0,45–0,60 | 2,3–3,1 | Pannelli decorativi interni, retro mobili |
| Standard | 0,60–0,75 | 1,9–2,3 | Pannelli per cucine, bagni, mobili |
| Alta densità | 0,75–0,90 | 1,6–1,9 | Casseforme edili, interni veicoli/navi, mobili ad alta resistenza |
Metodo di prova: densità apparente secondo GB/T 6343 (metodo gravimetrico). Si prelevano provini 50×50 mm in 5 punti (diagonale), si misura massa e volume, si calcola la media; deviazione ≤±5%.
5.2 Proprietà meccaniche
| Indicatore | Unità | Schiuma libera (densità 0,5–0,6) | Celuka (densità 0,6–0,7) | Norma |
|---|---|---|---|---|
| Resistenza a flessione | MPa | 8–15 | 18–28 | GB/T 9341 |
| Modulo elastico a flessione | MPa | 500–1000 | 1200–2000 | GB/T 9341 |
| Resistenza a compressione (10% deformazione) | MPa | 3–6 | 8–14 | GB/T 1041 |
| Resistenza all’urto (Charpy, intagliata) | kJ/m² | 5–10 | 10–18 | GB/T 1043 |
| Durezza Shore D | — | 55–65 (superficie) | 70–78 (strato corticale) | GB/T 2411 |
Vantaggio meccanico del Celuka: lo strato corticale compatto è il principale responsabile delle proprietà meccaniche. Sotto carico di flessione, la superficie superiore è compressa e quella inferiore tesa — proprio dove si trova lo strato corticale. Esso funge da “guscio duro”, aumentando resistenza e modulo a flessione del 50–100% rispetto a un pannello a schiuma libera di pari densità.
5.3 Proprietà termiche
| Indicatore | Valore tipico | Note |
|---|---|---|
| Conducibilità termica | 0,05–0,08 W/(m·K) | Molto inferiore a legno (0,15–0,20) e metalli (>50), ottimo isolamento |
| Temperatura di deformazione (HDT, 1,82 MPa) | 65–75 °C | Limite d’uso; oltre inizia a rammollire |
| Temperatura di rammollimento Vicat (A50) | 75–85 °C | Indicatore importante di resistenza termica |
| Coefficiente di dilatazione lineare (-20/+60 °C) | 4–6×10⁻⁵/°C | Circa 2–3 volte il legno massello; prevedere giunti di dilatazione |
5.4 Comportamento al fuoco
Il PVC ha intrinseca resistenza alla fiamma (contenuto di cloro ~57%); l’indice limite di ossigeno (LOI) raggiunge 45–50% — in ambiente con ossigeno inferiore al 45% il materiale non brucia in modo sostenuto, molto superiore al legno (LOI ≈20–25%).
Classi di reazione al fuoco:
PVC espanso senza ritardanti: raggiunge B2 (combustibile), ma autoestinguente.
Con ritardanti fosforo-azoto: raggiunge B1 (difficilmente combustibile), soddisfa i requisiti per l’edilizia.
Avvertenza sui prodotti di combustione: il PVC espanso in incendio produce acido cloridrico (HCl) (gas bianco, irritante); è necessario un sistema di aspirazione. Non consigliato in piccoli spazi chiusi senza ventilazione (cabine armadio, magazzini chiusi). Consigliato in spazi commerciali, showroom, uffici con ventilazione.
5.5 Resistenza chimica
Il PVC espanso resiste bene a molti acidi, basi e soluzioni saline:
| Mezzo chimico | Grado di resistenza | Note |
|---|---|---|
| Acido cloridrico (10%) | Ottimo | Nessun cambiamento |
| Acido solforico (20%) | Ottimo | Lieve scolorimento |
| Idrossido di sodio (10%) | Buono | Lieve imbiancamento |
| Soluzione di cloruro di sodio | Ottimo | Nessun cambiamento |
| Benzina/cherosene | Discreto | Breve contatto tollerato; lungo contatto gonfia |
| Acetone/solventi aromatici | Scarso | Dissolve o gonfia gravemente; evitare |
5.6 Proprietà ambientali e igieniche
Metalli pesanti (RoHS): con stabilizzanti Ca-Zn al posto del piombo, Pb, Cd, Hg, Cr⁶⁺ sono sotto i limiti RoHS (1000/100/1000/1000 mg/kg).
Formaldeide: il PVC espanso non usa adesivi ureici; emissione di formaldeide “non rilevata”; pannello veramente a zero formaldeide.
COV: prodotti di qualità con TVOC ≤100 μg/m³ (ISO 16000-6), senza odori irritanti. Prodotti scadenti possono avere residui di cloruro di vinile o plastificanti; valutare con test olfattivo (30 °C, 24 h in camera chiusa).
VI. Tecnologie di trattamento superficiale del PVC espanso
6.1 Laminazione
Un film decorativo in PVC (0,1–0,3 mm) viene applicato con adesivo hot-melt sulla superficie del pannello. Si ottengono vari effetti (legno, pietra, tessuto, metallo). Il film in PVC è compatibile con il substrato PVC, buona corrispondenza del coefficiente di dilatazione, non forma bolle né si distacca. Adatto a pannelli decorativi interni, pannelli mobili.
Punti tecnici: temperatura 120–150 °C, pressione 0,3–0,6 MPa, velocità 3–8 m/min. Spessore adesivo 0,03–0,05 mm.
6.2 Termotrasferimento
Con film di trasferimento a sublimazione (motivo legno o pietra), a 180–220 °C e pressione, il motivo sublima e penetra nel rivestimento superficiale, formando una texture chiara e resistente. Il disegno è “penetrato”, non “coperto”; non si graffia facilmente, durabilità superiore alla laminazione. Adatto a pannelli pubblicitari, espositori, decorazione interna.
Limiti: saturazione del colore inferiore alla laminazione; non realizza texture complesse (es. sincronizzazione venature).
6.3 Verniciatura a spruzzo/UV
Si applica poliuretano (PU) o UV; dopo livellamento, essiccazione o UV, si forma un rivestimento lucido/opaco. Durezza superficiale 2H–3H (matita), brillantezza da 10 GU (opaco) a 95 GU (lucido). Adatto a pannelli decorativi di alta gamma, ante cucina, pannelli casse acustiche.
Punti di processo: pretrattamento (depolverazione → antistatico → primer), essiccazione primer, levigatura (400–600 grit), verniciatura finale. UV: forno UV (365 nm, energia ≥800 mJ/cm²).
VII. Lavorazione e applicazioni del PVC espanso
7.1 Lavorabilità
Il PVC espanso unisce la lavorabilità della plastica a quella del legno: “materiale universale”.
| Lavorazione | Idoneità | Punti di processo |
|---|---|---|
| Taglio | Ottima | Lama in metallo duro (60–80 T), 3000–4000 rpm, avanzamento 3–5 m/min. Evitare HSS |
| Incisione | Ottima | CNC, frese a spirale mono/bifilo, 18000–24000 rpm, avanzamento 1500–2500 mm/min |
| Foratura | Buona | Punte elicoidali standard (punta 118°), 2000–3000 rpm, avanzamento 0,1–0,2 mm/giro. Punte affilate |
| Termocurvatura | Buona | Pistola termica (250–300 °C), raggio minimo 5–8 volte lo spessore. Raffreddare per fissare |
| Incollaggio | Buona | Colla specifica PVC (neoprene, solvente PVC a base THF). Non usare vinavil o 502 |
| Stampa superficiale | Buona | Serigrafia, stampa UV flatbed; pulire la superficie |
7.2 Applicazioni tipiche
| Settore | Uso specifico | Tipo consigliato | Motivo |
|---|---|---|---|
| Pubblicità/expo | Pannelli, light box, insegne, vetrine | Schiuma libera (0,45–0,55) | Leggero, facile da installare, superficie per UV/serigrafia, basso costo |
| Mobili | Ante cucina, bagno, retro armadi, pannelli | Celuka (0,6–0,7) | Impermeabile, superficie compatta, laminabile/termotrasferibile, facile da lavorare |
| Edilizia | Pareti interne, controsoffitti, divisori, cornici | Celuka (0,6–0,8) | B1, isolante, zero formaldeide, posa rapida |
| Trasporti | Pareti interne treni/bus/navi, soffitti, portabagagli | Celuka alta densità (0,7–0,8) | Leggero, ritardante, fonoassorbente, resistente umidità |
| Industria anticorrosione | Pareti officine chimiche, piani laboratorio, vasche | Celuka alta densità (0,7–0,8) | Ottima resistenza acidi/basi, non arrugginisce |
| Celle frigorifere | Pareti interne, divisori camion frigo | Schiuma libera (0,45–0,55) | Bassa conducibilità, non assorbe acqua, resiste a -20 °C |
| Imballaggio/logistica | Cassette riutilizzabili, vassoi componenti elettronici | Schiuma libera (0,4–0,5) | Leggero, ammortizzante, riutilizzabile, non assorbe umidità |
VIII. Problemi di qualità comuni del PVC espanso
8.1 “Pinholes” e “punti crudi” superficiali
Fenomeno: piccole cavità (0,1–0,5 mm) o puntini in rilievo.
Cause:
Pinholes: gas non completamente inglobato dal fuso, bolle che scoppiano in superficie.
Punti crudi: granuli di PVC non plastificati (“fish eyes”) o cariche non disperse.
Temperatura troppo alta, decomposizione rapida dell’agente espandente.
Regolatore di espansione insufficiente, resistenza del fuso bassa.
Soluzioni: ridurre la temperatura della filiera di 5–10 °C, aumentare il regolatore di 0,5–1,0 parti, migliorare la dispersione in miscelazione.
8.2 Celle grandi o non uniformi
Fenomeno: bolle visibili >1 mm, dimensioni varie, densità non uniforme.
Cause:
Agente espandente non disperso uniformemente.
Temperatura del fuso troppo alta, decomposizione rapida, pochi nuclei ma grandi.
Resistenza del fuso insufficiente, coalescenza e rottura delle bolle.
Granulometria grossolana dell’agente espandente.
Soluzioni: prolungare la miscelazione a caldo, usare agente espandente fine (≤5 μm), aumentare il regolatore, ridurre la temperatura.
8.3 Spessore non uniforme/tolleranza fuori norma
Fenomeno: differenze >±0,3 mm o oscillazioni longitudinali.
Cause:
Registrazione errata della filiera.
Fluttuazioni del rapporto di espansione (portata o velocità di trazione).
Raffreddamento non uniforme nel calibratore.
Fluttuazioni della trazione.
Soluzioni: calibrare la filiera, controllare il circuito di raffreddamento, sostituire i cingoli usurati, controllare la sincronizzazione estrusore/trazione.
8.4 Deformazione/imbarcamento
Fenomeno: angoli sollevati o centro bombato, planarità fuori norma.
Cause:
Raffreddamento diverso tra le due facce.
Levigatura eccessiva su un lato (>0,5 mm) rompe l’equilibrio delle tensioni.
Stoccaggio non piano (in verticale).
Squilibrio lubrificanti interni/esterni.
Soluzioni: temperatura acqua superiore/inferiore uniforme (Δ≤5 °C), levigatura max 0,3 mm per lato, stoccaggio piano con peso, ottimizzare lubrificanti.
8.5 Graffi/impronte superficiali
Fenomeno: graffi, impronte, segni di rullo.
Cause:
Corpi estranei su rulli o calibratore.
Bave sul calibratore.
Attrito durante la movimentazione.
Soluzioni: pulizia giornaliera, lucidare il calibratore (Ra ≤0,8 μm), applicare film PE protettivo (30–50 μm).
IX. Tendenze tecnologiche del PVC espanso
9.1 Microespansione (Microcellular Foam)
Con fluidi supercritici (CO₂ o N₂) si ottengono celle <50 μm e densità >10⁹ celle/cm³. Rispetto all’espansione chimica: densità fino a 0,3 g/cm³, maggiore resistenza, migliore superficie. Ancora in fase iniziale di industrializzazione per costi e controllo.
9.2 Modificazione funzionale
| Funzione | Percorso tecnologico | Applicazioni |
|---|---|---|
| Ritardo fiamma | Ritardanti fosforo-azoto senza alogeni (APP+PER), B1 | Edilizia, trasporti |
| Antibatterico/antimuffa | Ioni argento/nano ZnO (0,1–0,5%), efficacia ≥99% | Ospedali, alimentare, bagni |
| Antistatico | Nerofumo conduttivo o antistatico permanente, resistività ≤10⁹ Ω | Imballaggi elettronici, camere pulite |
| Rinforzato | Fibre di vetro o carbonio (5–15%), resistenza a flessione +50–100% | Parti strutturali |
| Resistenza esterna | Anti-UV + HALS, ritenzione colore ≥80% dopo 1000 h xeno | Edilizia esterna, interni veicoli |
9.3 Verde e basso carbonio
Stabilizzanti Ca-Zn hanno quasi completamente sostituito il piombo.
Plastificanti bio-based: olio di soia epossidato (ESO) 5–15 parti.
Riciclato post-consumo (PCR) per parti non estetiche (imballaggi, pallet).
Vernici all’acqua/senza solvente: COV ridotti >90%.
9.4 Leggerezza e alte prestazioni
Attraverso ottimizzazione strutturale (sandwich bioispirato, nido d’ape) e modificazione del materiale (PVC ad alta resistenza del fuso), si punta a densità ancora inferiori mantenendo le proprietà meccaniche: “più leggero, più forte, più sottile”, per applicazioni in automotive leggero, interni alta velocità.
JINDIWOOD · Engineered for Certainty — Ogni pannello in PVC espanso è un equilibrio preciso tra leggerezza, ecologia e funzionalità.
Questo articolo è un articolo tecnico originale di JINDIWOOD; la riproduzione deve citare la fonte.
FAQ (Domande frequenti)
Q1: Che cos’è il pannello in PVC espanso?
A1: È un pannello leggero con struttura interna microcellulare espansa, prodotto con resina PVC, agenti espandenti, stabilizzanti e coadiuvanti, mediante estrusione o stampaggio. Mantiene le proprietà del PVC (impermeabile, anticorrosivo, ritardante di fiamma) e offre isolamento termico/acustico e ammortizzazione.
Q2: Qual è la differenza tra pannello a schiuma libera e pannello Celuka?
A2: Il pannello a schiuma libera ha superficie e nucleo espansi, densità uniforme, superficie leggermente ruvida, densità 0,4–0,7 g/cm³. Il pannello Celuka ha nucleo espanso e superficie compatta (pelle 0,2–0,5 mm), superficie liscia, densità 0,5–0,8 g/cm³, maggiore resistenza meccanica.
Q3: Il PVC espanso contiene formaldeide?
A3: No. Il PVC espanso non utilizza adesivi ureici; l’emissione di formaldeide è “non rilevata”. È un pannello a zero formaldeide, adatto anche ad ambienti sensibili.
Q4: Il PVC espanso è ignifugo?
A4: Il PVC ha intrinseca resistenza alla fiamma (LOI 45–50%). Senza additivi raggiunge B2 (autoestinguente); con ritardanti fosforo-azoto raggiunge B1 (difficilmente combustibile), idoneo all’edilizia.
Q5: Come si lavora il PVC espanso?
A5: Si taglia con lame in metallo duro, si incide con CNC, si fora con punte elicoidali, si termocurva con pistola termica (250–300 °C), si incolla con colla specifica PVC. È adatto a serigrafia e stampa UV.
Q6: Quali densità sono disponibili?
A6: Ultra leggero 0,30–0,45 g/cm³; leggero 0,45–0,60; standard 0,60–0,75; alta densità 0,75–0,90. La scelta dipende da applicazione e resistenza richiesta.
Q7: Il PVC espanso resiste agli agenti chimici?
A7: Sì, resiste bene ad acidi, basi e sali. Tuttavia solventi come acetone e benzene lo dissolvono o gonfiano gravemente; evitare il contatto.
Q8: Il PVC espanso è adatto per esterni?
A8: Con protezione UV e stabilizzanti HALS, è adatto anche per esterni. Senza protezione, l’esposizione prolungata al sole può causare ingiallimento e degrado.
Q9: Come si evitano deformazioni e graffi?
A9: Stoccare in piano con peso, controllare il raffreddamento uniforme, levigare max 0,3 mm per lato, applicare film PE protettivo e pulire regolarmente rulli e calibratori.
Q10: Quali sono le tendenze future del PVC espanso?
A10: Microespansione con fluidi supercritici, modificazione funzionale (ritardante, antibatterico, antistatico, rinforzato), formulazioni green a basso carbonio, riciclato PCR, vernici all’acqua e obiettivi di leggerezza e alte prestazioni.