中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
Van materiaal en proces tot toepassing: begrijp de kwaliteitsdetails van meubels
I. Basisconcept van kantband
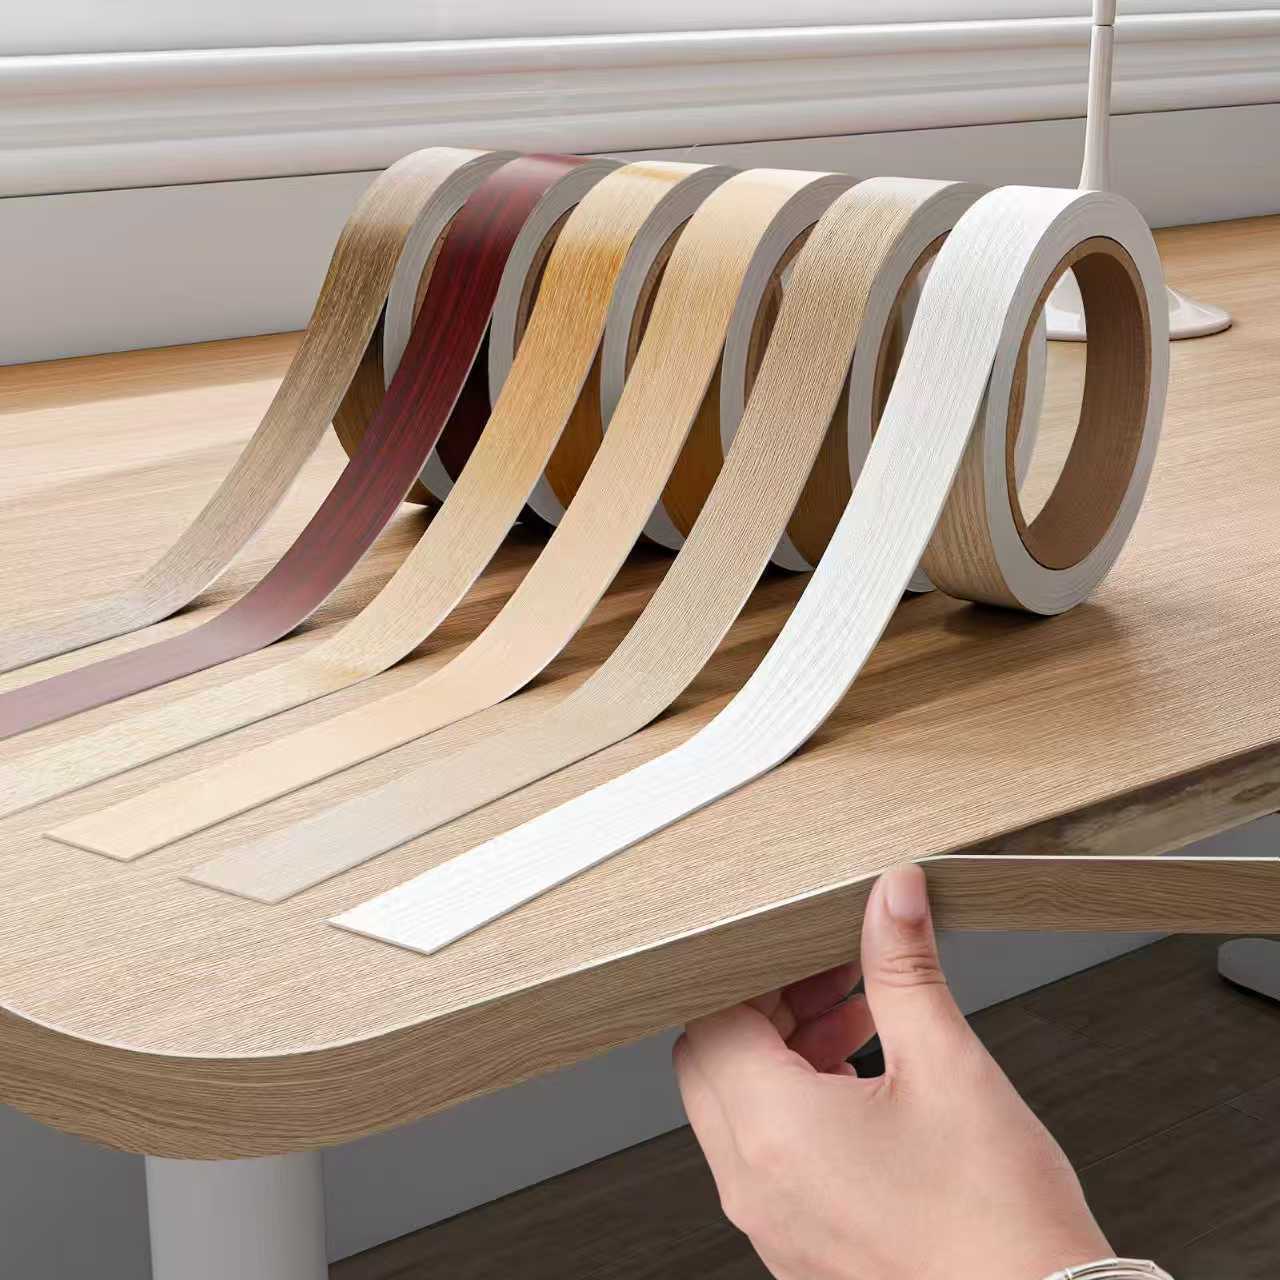
Kantband (Edge Banding / Edge Tape) is een smalle strook decoratief en beschermend materiaal dat wordt aangebracht op de zaagsnede van plaatmaterialen zoals multiplex, spaanplaat en MDF. Het wordt met lijm (hotmelt of oplosmiddelhoudende lijm) op de zijkant van de plaat aangebracht om de interne structuur te beschermen en het uiterlijk te verfraaien.
In paneelmeubels en interieurdecoratie vormt kantband slechts een zeer klein deel van de materiaalkosten (meestal minder dan 3–5%), maar het heeft een beslissende invloed op de levensduur, milieuprestaties, esthetische kwaliteit en gebruiksvelligheid. In de sector geldt een oud gezegde: “Wil je de kwaliteit van een meubel beoordelen, kijk dan eerst naar de kantband.” De kwaliteit van de kantbandtechniek is vaak een directe weerspiegeling van het technische niveau van een meubelfabrikant.
De kernfuncties van kantband kunnen in vier niveaus worden samengevat:
| Functioneel niveau | Specifieke werking |
|---|---|
| Fysieke bescherming | Sluit de zaagsnede van de plaat af, blokkeert het binnendringen van water, vocht en stof, voorkomt zwellen, loslaten, poederen of schimmelvorming van het basismateriaal |
| Ecologische afdichting | Sluit vrij formaldehyde en VOS in het basismateriaal op, voorkomt emissie naar de binnenlucht; belangrijke barrière voor een goede binnenluchtkwaliteit |
| Structuurversterking | Door een stevige hechting aan de plaatrand wordt de stoot- en slijtvastheid van de rand verhoogd en beschadiging van hoeken voorkomen |
| Decoratieve verfraaiing | Verbergt de interne gelaagde structuur of spaanderstructuur, waardoor het meubel een uniforme, verfijnde en hoogwaardige uitstraling krijgt |
II. Belangrijkste typen kantband en materiaalkenmerken
2.1 Classificatie naar materiaal
De huidige markt kent vijf hoofdtypen kantband, elk met verschillende prestaties en toepassingen:
| Type | Samenstelling | Dikte | Kenmerken | Toepassing |
|---|---|---|---|---|
| PVC kantband | PVC-hars + calciumcarbonaat + weekmakers + stabilisatoren + kleurstoffen | 0,4–3,0 mm | Economisch, flexibel, ruime kleurkeuze; meest gangbare materiaal | Paneelmeubels, keukenkasten, kantoormeubels |
| ABS kantband | Acrylonitril-butadieen-styreen copolymeer | 0,8–2,0 mm | Zuiver materiaal, na afwerking rond en transparant zonder witte rand; hoogwaardig, betere weersbestendigheid dan PVC | Hoogwaardige meubels, keuken en bad, kindermeubels, exportproducten |
| Melamine kantband | Met melamine geïmpregneerd papier | 0,2–0,8 mm | Hoge kleurmatch, goede hechting, dimensionaal stabiel bij warmte en kou, maar vrij bros | Bijpassend bij melamine panelen |
| Fineer kantband | Natuurlijk fineer (eik, noten, kers enz.) | 0,3–0,6 mm | Natuurlijke, realistische textuur, uitstekende kwaliteit, gaat naadloos over in fineer-meubels | Hoogwaardige massiefhouten meubels, fineer-meubels |
| Metalen kantband (aluminium) | Aluminium profiel | 1,0–3,0 mm | Stevig en duurzaam, uitstekende brand- en vochtbestendigheid, moderne uitstraling | Commerciële meubels, laboratoriummeubels, kantoorscheidingswanden, keukenbladen |
2.2 PVC kantband — diepgaande analyse van de marktleider
PVC kantband neemt ongeveer 70% van de wereldwijde kantbandmarkt in en is het meest gebruikte materiaal. De productieprocessen en kwaliteitsverschillen zijn enorm: tussen hoogwaardig PVC en inferieure producten kunnen de prestaties meerdere malen verschillen.
Technische kenmerken van hoogwaardig PVC kantband:
-
Vulstofbeheersing: calciumcarbonaat (CaCO₃) wordt toegevoegd in een hoeveelheid van 15–25%. Te weinig verhoogt de kosten en verlaagt de hardheid; te veel (bij inferieure producten 40–50%) vermindert de flexibiliteit drastisch, met breuk in de winter en afbrokkeling bij afwerking.
-
Weekmakersysteem: gebruik van DOTP (dioctyltereftalaat) of TOTM (trioctyltrimellitaat) en andere milieuvriendelijke weekmakers ter vervanging van traditionele DEHP, DBP en andere ftalaten. Milieuvriendelijke weekmakers bevatten geen ftalaten en voldoen aan REACH en RoHS.
-
UV-additieven: UV-absorbeerders en HALS (Hindered Amine Light Stabilizers) verminderen vergeling en poedervorming bij langdurige blootstelling, vooral bij witte kantband.
-
Slijtlaag: bij hoogwaardig PVC kantband wordt een transparante slijtlaag (PMMA of PU) aangebracht, waardoor de krasbestendigheid aanzienlijk toeneemt; ideaal voor bladen en randen met veel contact.
Belangrijkste prestatie-indicatoren van PVC kantband:
| Indicator | Testmethode | Hoogwaardige norm | Inferieure prestatie |
|---|---|---|---|
| Flexibiliteit (koude buiging) | 180° buigen bij -5 °C | Geen scheuren | Breuk of witte verkleuring |
| Warmtebestendigheid | Test bij 200 °C | Kleeft niet, verkleurt niet | Smelt en kleeft, ernstige verkleuring |
| Slijtvastheid (Taber) | CS-17 wiel, 500 g | Na 500 omwentelingen patroon nog duidelijk | Patroon verdwenen of doorgesleten |
| Kleurverschil (ΔE) | Kleurmeter tussen partijen | ΔE ≤ 0,5 (niet zichtbaar) | ΔE ≥ 1,0 (zichtbaar) |
| Glansafwijking | Meerdere metingen in dezelfde partij | Afwijking ≤ ±3 GU | Afwijking ≥ ±8 GU |
2.3 ABS kantband — kwaliteitskeuze voor het hoogwaardige segment
ABS kantband is een zich snel ontwikkelend materiaal in het hoogwaardige meubelsegment. De algehele prestaties zijn beter dan PVC, maar de prijs is ongeveer 1,5–2,5 keer hoger.
Belangrijkste voordelen van ABS kantband:
-
Geen witte rand bij afwerking: dit is het meest opvallende kenmerk. Ongeacht hoe scherp de afwerkingsfrees is, de snede behoudt de eigen kleur van het materiaal (zwart ABS blijft zwart, wit ABS blijft wit), zonder de stress-witte verkleuring van PVC. Hierdoor blijven meubelranden strak en hoogwaardig.
-
Uitstekende weersbestendigheid: de glastransitietemperatuur (Tg) van ABS is ongeveer 105 °C, veel hoger dan die van PVC (circa 80 °C). ABS is stabieler bij hoge temperaturen, vervormt minder snel en behoudt goede flexibiliteit bij lage temperaturen.
-
Zuiver materiaal: ABS bevat geen of zeer weinig vulstoffen, heeft een goede uniformiteit, de hotmelt-hechting is stabieler en de lijmlaag veroudert minder snel.
-
Betere ecologische eigenschappen: ABS is niet giftig, geurloos, produceert minder rook bij verbranding en stoot geen corrosieve gassen zoals waterstofchloride uit, zoals PVC.
2.4 Melamine kantband — klassieke oplossing in dezelfde kleur
Melamine kantband is een dunne strook die wordt gemaakt door op met melamine geïmpregneerd papier een houtnerf of effen kleur te drukken, te drogen en te snijden. Het sluit goed aan bij melamine panelen.
Technische punten:
-
Dikte meestal 0,2–0,8 mm, dun, geschikt voor nauwe aansluiting op panelen.
-
Patrooncontinuïteit: de textuur van de kantband sluit aan op het patroon van het paneel, waardoor een “naadloos” effect ontstaat.
-
Hechting met EVA hotmelt of PUR hotmelt, bij lage temperatuur en druk.
Beperkingen:
-
Bros, breekt gemakkelijk bij scherpe hoeken, niet geschikt voor grote radii of onregelmatige vormen.
-
Stootvastheid lager dan PVC en ABS.
-
Hoge eisen aan temperatuur (160–200 °C); te hoog of te laag veroorzaakt verkleuring of slechte hechting.
III. Kwaliteitsnormen en testmethoden voor kantband
3.1 Uiterlijke kwaliteit
Hoogwaardig kantband moet aan de volgende eisen voldoen:
-
Glad en uniform oppervlak: geen bellen, korrels, putjes of krassen.
-
Uniforme kleur: ΔE ≤ 0,5 binnen dezelfde partij, ΔE ≤ 1,0 tussen partijen.
-
Rechte randen: geen golven of onregelmatigheden, geschikt voor continue invoer in de kantbandmachine.
-
Heldere bedrukking: duidelijke textuur, register ≤ 0,2 mm, geen schaduw.
3.2 Dimensionale nauwkeurigheid (LY/T 2383-2014)
| Item | Toegestane afwijking |
|---|---|
| Breedte | ±0,15 mm (≤50 mm); ±0,20 mm (>50 mm) |
| Dikte | ±0,03 mm (≤1,0 mm); ±0,05 mm (>1,0 mm) |
| Lengte | ±3 mm/100 m |
Dimensionale afwijkingen beïnvloeden direct de invoerrollen van de kantbandmachine: te grote afwijkingen veroorzaken scheeflopen of blokkades, waardoor de continue productie stopt.
3.3 Fysisch-mechanische eigenschappen
(1) Hechtsterkte (loslaatweerstand)
Dit is de belangrijkste indicator voor de hechting aan het basismateriaal. Methode: kantband op standaardplaat (spaanplaat/MDF) aanbrengen, met een loslaattester onder 180° gelijkmatig lostrekken, kracht registreren.
-
Norm (LY/T 2383): hechtsterkte ≥ 1,5 N/mm
-
Hoogwaardige norm (JINDIWOOD): ≥ 2,5 N/mm
(2) Bestandheid tegen koude-warmtecycli
Het gelijmde proefstuk wordt achtereenvolgens blootgesteld aan hoog (63 ± 3 °C) en laag (-20 ± 2 °C) gedurende 2 uur, 5 cycli. Controle op scheuren, loslaten, verkleuring.
(3) Verouderingsbestendigheid (xenonlamp)
Blootstelling in xenon-testkast gedurende 500 uur, controle van ΔE en behoud van hechtsterkte. Hoogwaardig kantband:
-
ΔE ≤ 2,0
-
Behoud hechtsterkte ≥ 80%
3.4 Milieu- en veiligheidsprestaties
(1) Zware metalen (PVC kantband)
PVC kantband bevat stabilisatoren (meestal Ca-Zn of organotin); zware metalen moeten streng worden gecontroleerd. Volgens GB/T 26125 (IEC 62321) en RoHS:
| Element | Limiet (mg/kg) |
|---|---|
| Lood (Pb) | ≤1000 |
| Kwik (Hg) | ≤1000 |
| Cadmium (Cd) | ≤100 |
| Zeswaardig chroom (Cr⁶⁺) | ≤1000 |
| PBB | ≤1000 |
| PBDE | ≤1000 |
(2) Ftalaten (weekmakers)
Voorkeur voor DOTP, TOTM, DINP en andere niet-ftalaten. Totaal ftalaten (DEHP, DBP, BBP, DIBP) ≤1000 mg/kg (REACH bijlage XVII).
(3) VOS-emissie
Kantband mag tijdens opslag en gebruik geen irritante geur verspreiden. Volgens ISO 16000-6: TVOC ≤100 μg/m³.
IV. Productieproces van kantband
4.1 Productieproces PVC/ABS kantband
Stap 1: doseren en mengen
-
PVC-hars, weekmakers, stabilisatoren, vulstoffen, kleurstoffen, UV-additieven worden volgens formule gewogen.
-
Mengen in hogesnelheidsmenger (80–120 °C) voor gelijkmatige dispersie.
-
Afkoelen tot kamertemperatuur en opslaan.
Stap 2: extrusie
-
Het mengsel wordt geplastificeerd in een enkel- of dubbelschroefsextruder (160–200 °C, temperatuurgradiënt per zone).
-
Het smeltmengsel wordt via een T-matrijskop geëxtrudeerd tot een dunne plaat; dikte wordt bepaald door matrijsopening en extrusiesnelheid.
-
De plaat gaat door een driewalskalander (120–150 °C) voor kalibratie en een glad oppervlak.
Stap 3: oppervlaktebehandeling (bedrukking en textuur)
-
Bedrukking (houtnerf of kleur): rotogravure of flexodruk, speciale inkten, register ≤0,2 mm.
-
Oppervlakcoating: bij hoogwaardige producten een UV-uithardende lak of PMMA-slijtlaag, uitgehard met UV-lamp (365 nm, ≥800 mJ/cm²).
-
Synchrone embossing: een embossingswals drukt een textuur in die synchroon loopt met de bedrukking (houtnerf, steentextuur), voor een consistente tastzin.
Stap 4: snijden en opwikkelen
-
Breedtesnijden op gewenste breedte (10–100 mm).
-
Online dikte- en kleurmeting.
-
Opwikkelen tot rollen van 100–500 m.
-
Etikettering met partij, breedte, dikte, kleurcode, lengte.
4.2 Productieproces melamine kantband
Stap 1: keuze basipapier
Hoogwaardig decoratief papier van 70–120 g/m², met conforme absorptie, natsterkte en opaciteit.
Stap 2: impregneren en drogen
-
Papier doorloopt een bad met melaminehars (vaststofgehalte 45–55%).
-
Doseerwalsen regelen de impregnering (130–180% op basis van droog papiergewicht).
-
Drogen in verticale of horizontale oven (80–160 °C per zone), verwijderen van vluchtige stoffen, gedeeltelijke vooruitharding.
Stap 3: snijden en verpakken
-
Snijden op gewenste breedte en opwikkelen.
-
Opslag onder gecontroleerde omstandigheden (20–25 °C, RV 50–60%) om vochtopname of voortijdige uitharding te voorkomen.
V. Afstemmingsprincipes tussen kantband en plaat
5.1 Dikteafstemming
| Plaattype | Aanbevolen kantbanddikte | Reden |
|---|---|---|
| Dunne platen (≤12 mm) | 0,4–0,8 mm | Te dikke kantband verstoort de hoekverhouding |
| Standaard paneelmeubels (15–25 mm) | 0,8–1,5 mm | Balans tussen economie en duurzaamheid |
| Dikke meubels/bladen (≥30 mm) | 1,5–3,0 mm | Stootvastheid en bewerkingsmarge (afschuinen, afronden) |
5.2 Kleurafstemming
Nauwkeurige kleurmatch is cruciaal:
-
Zelfde kleur: kantband in dezelfde kleur als het plaatoppervlak, voor een “naadloos” effect. Gebruik bij voorkeur dezelfde fabrikant en partij.
-
Contrast: donkere plaat met lichte kantband of omgekeerd, voor een contourlijn-effect, typisch voor modern minimalisme.
Kleurbeheersing:
-
Spectrale kleurmeter voor ΔE; ΔE ≤ 0,5 is onzichtbaar.
-
Vergelijken in een standaard lichtcabine (D65, 6500 K).
-
Let op metamerie: zorg dat kantband en paneel onder alle lichtbronnen (daglicht, warm, koel) geen zichtbaar verschil tonen.
5.3 Lijmafstemming
| Kantbandmateriaal | Aanbevolen lijm | Hotmelt-temperatuur | Snelheid kantbandmachine |
|---|---|---|---|
| PVC (≤1 mm) | EVA hotmelt (hoog VA) | 180–210 °C | 15–25 m/min |
| PVC (>1 mm) | PUR hotmelt (vochtuithardend) | 130–150 °C | 10–18 m/min |
| ABS | PUR hotmelt (voorkeur) | 130–150 °C | 12–20 m/min |
| Melamine | EVA hotmelt (lage temperatuur) | 160–190 °C | 18–28 m/min |
| Fineer | EVA hotmelt of witte houtlijm | 160–200 °C | 10–15 m/min |
Keuze EVA versus PUR:
-
EVA: economisch, lange open tijd, omkeerbare hechting (opnieuw smelten mogelijk), geschikt voor standaard PVC en gewone meubels. Nadeel: mindere warmte- en waterbestendigheid.
-
PUR: onomkeerbare hechting, uitstekende weerstand tegen warmte, water en oplosmiddelen, hogere hechtsterkte en elasticiteit. Geschikt voor ABS, dik PVC, keuken- en badkamermeubels (vochtig) en exportproducten (transport over zee). Prijs ongeveer 2–3 keer EVA.
VI. Veelvoorkomende kwaliteitsproblemen bij kantband
6.1 Loslaten / kantband valt af
Verschijnsel: kantband laat los van de plaatrand, plaatselijk of volledig.
Oorzaken:
-
Hotmelt-temperatuur niet correct (te laag: slechte bevochtiging; te hoog: lijm veroudert)
-
Onvoldoende druk of versleten aandrukrollen
-
Vervuiling, olie of te hoog vochtgehalte (>12%) op de plaatrand
-
Open tijd van de hotmelt niet afgestemd op de machinesnelheid
Oplossingen:
-
Lijmtemperatuur kalibreren met infraroodthermometer
-
Druk en vlakheid van rollen controleren
-
Plaatrand voor het lijmen schoonblazen met perslucht
-
Hotmelt kiezen met passende open tijd (5–15 s)
6.2 Krimp / witte rand
Verschijnsel: na verloop van tijd (uren tot dagen) krimpt de kantband in de lengterichting, waardoor de plaatrand zichtbaar wordt (“witte rand”).
Oorzaken:
-
Restspanning in de kantband (te veel uitrekken zonder voldoende annealing)
-
Groot verschil in lineaire uitzettingscoëfficiënt met de plaat
-
Verwerking bij lage temperatuur in de winter
Oplossingen:
-
Hoogwaardige kantband met voldoende spanningsvrijgave gebruiken
-
Plaat en kantband minstens 24 uur op dezelfde temperatuur bewaren
-
In de winter snelheid verlagen en perstemperatuur verhogen
6.3 Lijmuitstoot / zichtbare lijmlijn
Verschijnsel: zichtbare lijmuitstoot tussen kantband en plaatoppervlak, lelijk en moeilijk te verwijderen.
Oorzaken:
-
Te veel lijm (150–250 g/m²; daarboven uitstoot)
-
Onvlakke plaatrand, ongelijke lijmverdeling
-
Frees of afwerkingsmes niet goed afgesteld
Oplossingen:
-
Lijmhoeveelheid van de wals nauwkeurig regelen (spleet of schraper)
-
Plaatrand vóór het lijmen vlak frezen
-
Kantbandmachine met voorfrees gebruiken
6.4 Witte rand bij afwerking (typisch PVC)
Verschijnsel: na het frezen van PVC kantband ontstaat een witte rand op de snede.
Oorzaken:
-
PVC ontwikkelt onder afschuifspanning craze-vorming (microholtes die licht verstrooien)
-
Frees niet scherp of te veel materiaal in één keer
-
Hoog vulstofgehalte (inferieur PVC)
Oplossingen:
-
Frees + schraper combineren (grof en fijn)
-
Overstappen op ABS
-
Hoogwaardig PVC met laag vulstofgehalte kiezen
-
Snede licht verwarmen met heteluchtpistool (circa 120 °C)
6.5 Krassen / glansverlies
Verschijnsel: duidelijke krassen of plaatselijk glansverlies.
Oorzaken:
-
Vuil of harde deeltjes op de aandrukrollen
-
Gereedschap raakt het oppervlak tijdens afwerking
-
Krassen tijdens transport en verpakking
Oplossingen:
-
Regelmatig alle bewegende delen van de kantbandmachine reinigen
-
Messen vervangen na 500–800 m
-
Hoeken beschermen met PE-folie vóór verpakking
VII. Technologische trends voor kantband
7.1 Kleurintegratie en hoge simulatie
Met de ontwikkeling van industriële digitale druktechnieken evolueert kantband naar extreem realisme:
-
Synchrone patroonovergang: de houtnerf van de kantband sluit naadloos aan op het plaatoppervlak, voor een “monoblok”-effect.
-
3D-embossing: via temperatuurbeheersing en embossing worden de diepte en tastzin van houtnerf gereproduceerd.
-
Digitaal gepersonaliseerd drukken: kleine oplagen mogelijk (rotogravure vereist clichés en hoge minimale afname), meer mogelijkheden voor individueel design.
7.2 Ecologisch en loodvrij
-
Loodvrije stabilisatoren: Ca-Zn heeft loodzouten vrijwel volledig vervangen; loodgehalte ruim onder RoHS-limieten.
-
Watergedragen inkten: vervanging van oplosmiddelhoudende inkten, sterke reductie van VOS.
-
Biobased weekmakers: epoxydized sojaolie (ESO) in hoogwaardig PVC, minder afhankelijkheid van fossiele grondstoffen.
7.3 Functionaliteit en intelligentie
-
Antibacterieel kantband: zilverionen of nano-ZnO, remt bacteriegroei; ideaal voor ziekenhuizen, scholen, keukens.
-
Geur/zuiverend kantband: gecontroleerde afgifte van aangename geuren of formaldehyde-afbrekende agentia.
-
Sensorkantband: ingebouwde geleidende circuits of RFID-tags, voor slimme meubels en traceerbaarheid.
7.4 Ultra-dun en lichtgewicht
Voor minimalistische designs groeit de vraag naar kantband van 0,2–0,3 mm. Deze producten vragen hogere sterkte, lagere krimp en betere buigbaarheid, met fijnere controle van formule en proces.
JINDIWOOD · Engineered for Certainty — Van de dimensionale precisie van elke micron tot de hechtsterkte van elke lijmverbinding: met zekere kwaliteitsnormen beschermen wij elk detail van uw meubel.
Dit artikel is een origineel technisch artikel van JINDIWOOD; overname moet de bron vermelden.
FAQ (Veelgestelde vragen)
Q1: Wat is kantband?
A1: Kantband is een smalle strook decoratief en beschermend materiaal dat met hotmelt of oplosmiddelhoudende lijm op de zaagsnede van plaatmaterialen (multiplex, spaanplaat, MDF) wordt aangebracht. Het sluit het basismateriaal af, beschermt tegen vocht en stof en verbetert het uiterlijk.
Q2: Wat is het verschil tussen PVC en ABS kantband?
A2: PVC is economisch, flexibel en kleurrijk, maar kan wit worden bij afwerking. ABS is zuiverder, wordt niet wit, heeft betere warmte- en weersbestendigheid, maar kost 1,5–2,5 keer meer.
Q3: Welke dikte kantband moet ik kiezen?
A3: Voor dunne platen (≤12 mm) 0,4–0,8 mm; voor standaardmeubels (15–25 mm) 0,8–1,5 mm; voor dikke meubels/bladen (≥30 mm) 1,5–3,0 mm. Dikte beïnvloedt esthetiek, duurzaamheid en stootvastheid.
Q4: Hoe krijg ik een “naadloze” kantband?
A4: Gebruik kantband en plaat in dezelfde kleur en partij, met ΔE ≤ 0,5, bij voorkeur met synchroon patroon. Controleer in een D65-lichtcabine.
Q5: Welke lijm gebruik ik voor kantband?
A5: EVA hotmelt voor standaard PVC en gewone meubels; PUR hotmelt voor ABS, dik PVC, keuken/bad en exportproducten. PUR biedt betere weerstand tegen warmte, water en oplosmiddelen.
Q6: Waarom laat kantband snel los?
A6: Meestal door verkeerde hotmelt-temperatuur, onvoldoende druk, vervuiling of vocht op de plaatrand, of een open tijd die niet bij de machinesnelheid past.
Q7: Waarom wordt PVC wit na afwerking?
A7: PVC ontwikkelt onder spanning craze-vorming, waardoor licht verstrooit en de snede wit lijkt. Dit kan worden verminderd met scherpe messen, frees + schraper, laag vulstofgehalte PVC of door over te stappen op ABS.
Q8: Hoe voorkom ik krimp van kantband?
A8: Gebruik kantband met voldoende spanningsvrijgave, bewaar plaat en kantband minstens 24 uur op dezelfde temperatuur, en verlaag in de winter de snelheid en verhoog de perstemperatuur.
Q9: Is PVC kantband veilig voor de gezondheid?
A9: Hoogwaardige producten gebruiken Ca-Zn-stabilisatoren en niet-ftalaat weekmakers, conform RoHS en REACH. VOS ≤100 μg/m³. Kies gecertificeerde, betrouwbare leveranciers.
Q10: Wat zijn de toekomstige trends voor kantband?
A10: Kleurintegratie en hoge simulatie, loodvrije ecologische productie, functionalisering (antibacterieel, geurend, senserend), ultra-dun en digitaal gepersonaliseerd drukken.