中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
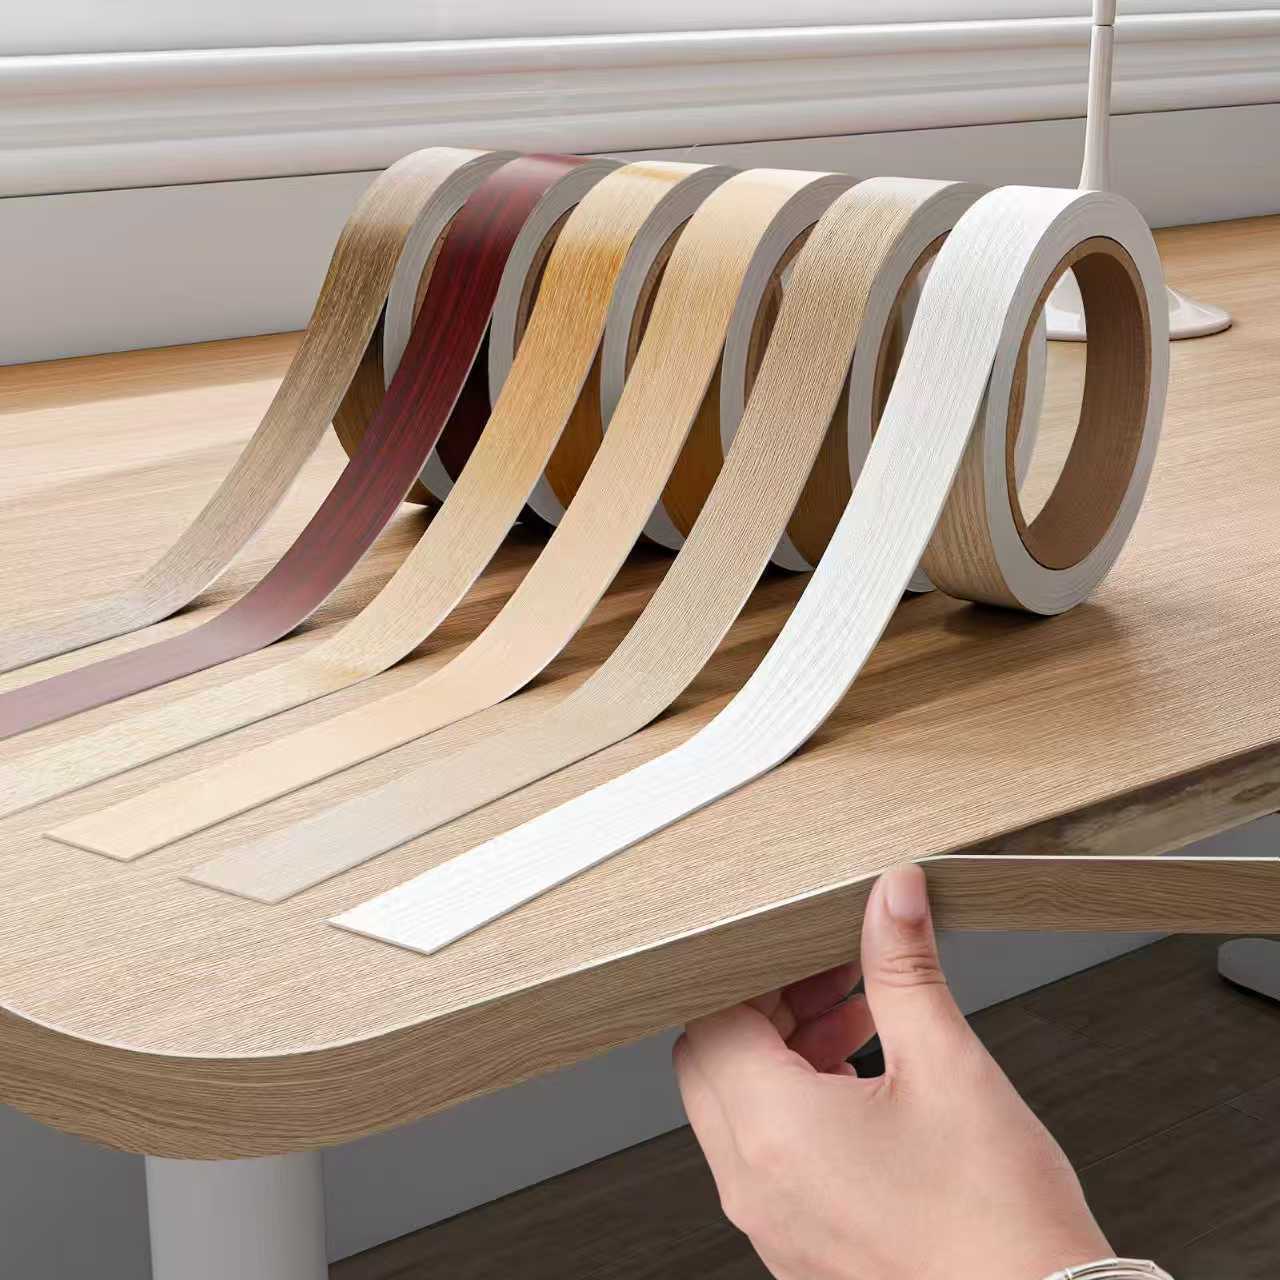
Do material, processo e aplicação: entenda os detalhes de qualidade do móvel
I. Conceito básico da fita de borda
A fita de borda (Edge Banding / Edge Tape) é um material decorativo e protetivo em tiras estreitas aplicado no corte de painéis derivados de madeira, como compensado, aglomerado e MDF. É aplicada com adesivo (hot melt ou cola à base de solvente) na lateral do painel, fechando e protegendo a estrutura interna e melhorando a aparência.
Em móveis de painel e decoração de interiores, a fita de borda representa uma parcela mínima do custo dos materiais (geralmente menos de 3–5%), mas influencia decisivamente a vida útil, o desempenho ambiental, a qualidade estética e a segurança de uso. No setor, há um ditado antigo: “Para julgar a qualidade de um móvel, olhe primeiro sua fita de borda.” A qualidade do processo de bordagem é, muitas vezes, o reflexo direto do nível técnico de uma fábrica de móveis.
As funções centrais da fita de borda podem ser resumidas em quatro níveis:
| Nível funcional | Ação específica |
|---|---|
| Proteção física | Sela o corte do painel, bloqueia a entrada de água, umidade e poeira, evitando inchaço, descolamento, pulverização ou mofo do substrato |
| Vedação ambiental | Sela formaldeído livre e COV dentro do substrato, impedindo sua emissão para o ar interno; é uma barreira importante para a qualidade do ar indoor |
| Reforço estrutural | Com adesão firme à borda do painel, aumenta a resistência a impactos e ao desgaste, evitando danos aos cantos |
| Decoração estética | Cobre a estrutura em camadas ou a aparência de partículas do painel, tornando o móvel uniforme, refinado e de alto padrão |
II. Principais tipos de fita de borda e características dos materiais
2.1 Classificação por material
No mercado atual, as fitas de borda dividem-se em cinco categorias principais, com diferentes desempenhos e aplicações:
| Tipo | Composição | Espessura | Características | Aplicação |
|---|---|---|---|---|
| Fita de borda PVC | Resina PVC + carbonato de cálcio + plastificantes + estabilizantes + corantes | 0,4–3,0 mm | Econômica, flexível, grande variedade de cores; material mais usado | Móveis de painel, cozinhas, móveis de escritório |
| Fita de borda ABS | Copolímero acrilonitrila-butadieno-estireno | 0,8–2,0 mm | Material puro, borda arredondada e translúcida após acabamento, sem branqueamento; qualidade superior, melhor resistência às intempéries que o PVC | Móveis de alto padrão, cozinha e banheiro, móveis infantis, produtos de exportação |
| Fita de borda melamina | Papel impregnado com melamina | 0,2–0,8 mm | Alta correspondência de cor, boa adesão, estável a variações térmicas, mas frágil | Combinação com painéis melamínicos |
| Fita de borda folha de madeira | Lâmina natural (carvalho, nogueira, cerejeira etc.) | 0,3–0,6 mm | Textura natural e realista, qualidade excelente, integra-se a móveis folheados | Móveis de madeira maciça de alto padrão, superfícies folheadas |
| Fita de borda metálica (alumínio) | Perfil de alumínio | 1,0–3,0 mm | Robusta e durável, excelente resistência ao fogo e à umidade, visual moderno | Móveis comerciais, móveis de laboratório, divisórias de escritório, bancadas de cozinha |
2.2 Fita de borda PVC — análise profunda do líder de mercado
A fita de borda PVC ocupa cerca de 70% do mercado mundial de fitas de borda e é o material mais utilizado. Os processos de produção e as diferenças de qualidade são enormes: entre um PVC de alta qualidade e um produto inferior, o desempenho pode variar várias vezes.
Características técnicas do PVC de alta qualidade:
-
Controle de carga: carbonato de cálcio (CaCO₃) adicionado em 15–25%. Muito pouco aumenta o custo e reduz a dureza; muito (em produtos inferiores, 40–50%) reduz drasticamente a flexibilidade, com risco de quebra no inverno e lascamento no acabamento.
-
Sistema plastificante: uso de DOTP (dioctil tereftalato) ou TOTM (trioctil trimelitato) e outros plastificantes ecológicos, substituindo DEHP, DBP e outros ftalatos tradicionais. Plastificantes ecológicos não contêm ftalatos e atendem a REACH e RoHS.
-
Aditivos anti-UV: absorvedores de UV e estabilizantes HALS (Hindered Amine Light Stabilizers) reduzem amarelamento e pulverização, especialmente em fitas brancas.
-
Camada antidesgaste: em PVC de alta qualidade, adiciona-se uma camada transparente antidesgaste (PMMA ou PU), aumentando significativamente a resistência a riscos; ideal para bancadas e bordas de alto contato.
Indicadores de desempenho da fita de borda PVC:
| Indicador | Método de teste | Padrão de qualidade | Defeito típico |
|---|---|---|---|
| Flexibilidade (dobra a frio) | Dobra 180° a -5 °C | Sem trincas | Quebra ou branqueamento |
| Resistência ao calor | Teste a 200 °C | Não adere, não descolore | Fusão e aderência ao painel, descoloração severa |
| Resistência à abrasão (Taber) | Roda CS-17, carga 500 g | Após 500 voltas, desenho nítido | Desenho desaparecido ou desgastado |
| Diferença de cor (ΔE) | Colorímetro entre lotes | ΔE ≤ 0,5 (invisível) | ΔE ≥ 1,0 (visível) |
| Desvio de brilho | Medição multiponto no mesmo lote | Desvio ≤ ±3 GU | Desvio ≥ ±8 GU |
2.3 Fita de borda ABS — escolha de qualidade para o segmento alto
A fita de borda ABS é um material em rápido crescimento no mercado de móveis de alto padrão. Seu desempenho geral é superior ao PVC, mas o preço é cerca de 1,5–2,5 vezes maior.
Principais vantagens do ABS:
-
Acabamento sem branqueamento: é a característica mais marcante. Independentemente da afiação da lâmina, a borda cortada mantém a cor do material (ABS preto permanece preto, ABS branco permanece branco), sem o branqueamento por tensão do PVC. Isso deixa as linhas do móvel nítidas e sofisticadas.
-
Excelente resistência às intempéries: a temperatura de transição vítrea (Tg) do ABS é cerca de 105 °C, muito superior à do PVC (cerca de 80 °C). O ABS é mais estável em altas temperaturas, amolece menos e mantém boa flexibilidade em baixas temperaturas.
-
Material puro: o ABS não contém carga (ou contém muito pouca), tem boa uniformidade, a adesão com hot melt é mais estável e a camada de cola envelhece menos.
-
Melhor ecocompatibilidade: o ABS é atóxico, inodoro, produz menos fumaça na combustão e não libera gases corrosivos como o ácido clorídrico do PVC.
2.4 Fita de borda melamina — solução clássica na mesma cor
A fita de borda melamina é uma tira fina obtida pela impressão de um desenho de madeira ou cor sólida em papel impregnado com melamina, seguida de secagem e corte. Ela se combina perfeitamente com painéis melamínicos.
Pontos técnicos:
-
Espessura típica de 0,2–0,8 mm, fina, adequada para painéis revestidos.
-
Desenho sincronizado: a textura da fita é alinhada ao desenho do painel, criando um efeito de “borda invisível”.
-
Adesão com EVA hot melt ou PUR hot melt, em baixa temperatura e pressão.
Limitações:
-
Frágil, quebra facilmente em cantos vivos, não indicada para grandes raios ou formas irregulares.
-
Resistência ao impacto inferior ao PVC e ABS.
-
Exige controle preciso de temperatura (160–200 °C); temperatura muito alta ou baixa causa descoloração ou má adesão.
III. Normas de qualidade e métodos de teste da fita de borda
3.1 Qualidade estética
Uma fita de borda de qualidade deve atender aos seguintes requisitos:
-
Superfície lisa e uniforme: sem bolhas, grãos, cavidades ou riscos.
-
Cor uniforme: ΔE ≤ 0,5 no mesmo lote, ΔE ≤ 1,0 entre lotes.
-
Bordas retas: o rolo não deve apresentar ondas ou irregularidades, garantindo alimentação contínua na bordadora.
-
Impressão nítida: textura clara, registro ≤ 0,2 mm, sem sombras.
3.2 Precisão dimensional (LY/T 2383-2014)
| Item | Tolerância permitida |
|---|---|
| Largura | ±0,15 mm (≤50 mm); ±0,20 mm (>50 mm) |
| Espessura | ±0,03 mm (≤1,0 mm); ±0,05 mm (>1,0 mm) |
| Comprimento | ±3 mm/100 m |
A precisão dimensional afeta diretamente os rolos de alimentação da bordadora: desvios excessivos causam desvio ou bloqueio, interrompendo a produção contínua.
3.3 Propriedades físico-mecânicas
(1) Resistência ao descolamento (força adesiva)
É o principal indicador da adesão ao substrato. Método: aplicar a fita em substrato padrão (aglomerado/MDF), descolar a 180° com máquina de ensaio, registrar a força.
-
Padrão de conformidade (LY/T 2383): resistência ao descolamento ≥ 1,5 N/mm
-
Padrão de alta qualidade (JINDIWOOD): ≥ 2,5 N/mm
(2) Resistência a ciclos térmicos
O corpo de prova bordado é exposto a calor (63 ± 3 °C) e frio (-20 ± 2 °C) por 2 horas cada, 5 ciclos. Observam-se trincas, descolamento e descoloração.
(3) Resistência ao envelhecimento (lâmpada de xenônio)
Exposição em câmara de xenônio por 500 horas, verificando ΔE e retenção da resistência ao descolamento. Uma boa fita deve apresentar:
-
ΔE ≤ 2,0
-
Retenção da resistência ao descolamento ≥ 80%
3.4 Segurança ambiental
(1) Metais pesados (fita de PVC)
A fita de PVC contém estabilizantes (geralmente Ca-Zn ou organoestanho); é necessário controlar metais pesados. Conforme GB/T 26125 (IEC 62321) e RoHS:
| Elemento | Limite (mg/kg) |
|---|---|
| Chumbo (Pb) | ≤1000 |
| Mercúrio (Hg) | ≤1000 |
| Cádmio (Cd) | ≤100 |
| Cromo hexavalente (Cr⁶⁺) | ≤1000 |
| PBB | ≤1000 |
| PBDE | ≤1000 |
(2) Ftalatos (plastificantes)
Preferir DOTP, TOTM, DINP e outros não ftalatos. O teor total de ftalatos (DEHP, DBP, BBP, DIBP) deve ser ≤1000 mg/kg (REACH anexo XVII).
(3) Emissão de COV
A fita não deve ter odor irritante durante armazenamento e uso. Conforme ISO 16000-6, TVOC ≤100 μg/m³.
IV. Processo de produção da fita de borda
4.1 Processo de produção de fita PVC/ABS
Etapa 1: dosagem e mistura
-
Resina PVC, plastificantes, estabilizantes, cargas, corantes, aditivos anti-UV pesados conforme fórmula.
-
Mistura em misturador de alta velocidade (80–120 °C) para dispersão uniforme.
-
Resfriamento e armazenamento.
Etapa 2: extrusão
-
O composto é plastificado em extrusora mono ou dupla rosca (temperaturas 160–200 °C, gradientes por zona).
-
O fundido é extrudado através de matriz T em lâmina fina; a espessura é controlada pela abertura da matriz e velocidade de extrusão.
-
A lâmina passa por calandra de três rolos (120–150 °C) para calibração e acabamento superficial.
Etapa 3: tratamento superficial (impressão e textura)
-
Impressão (madeira ou cor): rotogravura ou flexografia, tintas específicas, registro ≤0,2 mm.
-
Revestimento: em produtos de alta gama, aplica-se verniz UV ou camada antidesgaste PMMA, curada com lâmpada UV (365 nm, ≥800 mJ/cm²).
-
Gofragem sincronizada: rolo de gofragem que reproduz a textura em sincronia com a impressão (veios da madeira, pedra), para efeito tátil coerente.
Etapa 4: corte e enrolamento
-
Corte longitudinal na largura desejada (10–100 mm).
-
Controle online de espessura e cor.
-
Enrolamento em rolos de 100–500 m.
-
Etiquetagem: lote, largura, espessura, código de cor, comprimento.
4.2 Processo de produção de fita de melamina
Etapa 1: escolha do papel base
Papel decorativo de alta qualidade de 70–120 g/m², com absorção, resistência a úmido e opacidade conformes.
Etapa 2: impregnação e secagem
-
O papel passa por banho de resina melamínica (teor de sólidos 45–55%).
-
Rolos dosadores controlam a impregnação (130–180% sobre o peso seco).
-
Secagem em estufa vertical ou horizontal (80–160 °C por zona), remoção de voláteis, pré-cura parcial.
Etapa 3: corte e embalagem
-
Corte na largura desejada e enrolamento.
-
Armazenamento controlado (20–25 °C, UR 50–60%) para evitar absorção de umidade ou pré-cura.
V. Princípios de combinação entre fita de borda e painel
5.1 Combinação de espessura
| Tipo de painel | Espessura recomendada | Motivo |
|---|---|---|
| Painéis finos (≤12 mm) | 0,4–0,8 mm | Fita muito grossa desequilibra o canto |
| Móveis padrão (15–25 mm) | 0,8–1,5 mm | Equilíbrio entre economia e durabilidade |
| Móveis grossos/bancadas (≥30 mm) | 1,5–3,0 mm | Resistência ao impacto e margem para usinagem (chanfro, arredondamento) |
5.2 Combinação de cor
A correspondência de cor é fundamental:
-
Mesma cor: fita na mesma cor do painel, para efeito “invisível”. Recomenda-se mesmo fabricante e mesmo lote de papel decorativo e fita.
-
Contraste: painel escuro com fita clara ou vice-versa, para efeito de contorno, típico do estilo moderno.
Controle de cor:
-
Colorímetro espectral para ΔE; ΔE ≤ 0,5 é invisível a olho nu.
-
Comparação em cabine de luz padrão (D65, 6500 K).
-
Atenção à metamería: garantir que fita e painel não mostrem diferença evidente sob todas as luzes (dia, quente, fria).
5.3 Combinação com adesivo
| Material da fita | Adesivo recomendado | Temperatura hot melt | Velocidade da bordadora |
|---|---|---|---|
| PVC (≤1 mm) | EVA hot melt (alto VA) | 180–210 °C | 15–25 m/min |
| PVC (>1 mm) | PUR hot melt (umidade) | 130–150 °C | 10–18 m/min |
| ABS | PUR hot melt (preferido) | 130–150 °C | 12–20 m/min |
| Melamina | EVA hot melt (baixa temperatura) | 160–190 °C | 18–28 m/min |
| Folha de madeira | EVA hot melt ou cola branca | 160–200 °C | 10–15 m/min |
Lógica de escolha EVA vs PUR:
-
EVA: econômico, tempo aberto longo, adesão reversível (pode refundir), adequado a PVC padrão e móveis comuns. Limitações: resistência ao calor e à água inferior.
-
PUR: adesão irreversível, excelente resistência a calor, água e solventes, maior força adesiva, elástico. Adequado a ABS, PVC grosso, móveis de cozinha/banheiro (alta umidade) e produtos de exportação (transporte marítimo quente e úmido). Preço cerca de 2–3 vezes o EVA.
VI. Problemas de qualidade comuns da fita de borda
6.1 Descolamento / queda da fita
Fenômeno: a fita se separa da borda do painel, local ou totalmente.
Causas:
-
Temperatura do hot melt incorreta (muito baixa: má umectação; muito alta: degradação da cola)
-
Pressão insuficiente ou rolos de pressão desgastados
-
Borda do painel suja, oleosa ou com umidade >12%
-
Tempo aberto do hot melt incompatível com a velocidade da bordadora
Soluções:
-
Calibrar a temperatura da cola com termômetro infravermelho
-
Verificar pressão e planicidade dos rolos
-
Soprar ar comprimido na borda antes da bordagem
-
Escolher hot melt com tempo aberto adequado (5–15 s)
6.2 Retração / branqueamento da fita
Fenômeno: após algumas horas ou dias, a fita retrai no comprimento, deixando o substrato exposto nas extremidades (“branqueamento”).
Causas:
-
Tensões residuais na fita (estiramento excessivo sem recozimento adequado)
-
Coeficiente de dilatação diferente do painel
-
Bordagem em baixa temperatura no inverno
Soluções:
-
Usar fita de qualidade com tensões liberadas (recozida ou resfriada em linha)
-
Armazenar painel e fita na mesma temperatura por 24 horas
-
No inverno, reduzir a velocidade e aumentar a temperatura de prensagem
6.3 Excesso de cola / linha de cola evidente
Fenômeno: saída de adesivo entre a fita e o painel, antiestética e difícil de remover.
Causas:
-
Quantidade de cola excessiva (150–250 g/m²; acima disso há extravasamento)
-
Borda do painel irregular, distribuição desigual
-
Fresas ou lâminas de acabamento não reguladas
Soluções:
-
Controlar a dosagem do rolo (ajustar folga ou raspador)
-
Pré-fresar a borda do painel para deixá-la reta
-
Usar bordadora com pré-fresagem
6.4 Branqueamento no acabamento (típico do PVC)
Fenômeno: após o corte com fresa, a borda do PVC apresenta marcas brancas.
Causas:
-
O PVC sob tensão de cisalhamento desenvolve craze (microcavidades que difundem a luz)
-
Fresa não afiada ou excesso de material removido
-
Alto teor de carga (PVC inferior)
Soluções:
-
Usar fresa + raspador (desbaste + acabamento)
-
Passar para ABS para evitar o problema
-
Escolher PVC de qualidade com baixo teor de carga
-
Aquecer levemente o corte com pistola de ar quente (cerca de 120 °C)
6.5 Riscos / perda de brilho
Fenômeno: riscos evidentes ou perda localizada de brilho.
Causas:
-
Rolos da bordadora sujos ou com partículas duras
-
Ferramentas de acabamento tocando a superfície
-
Riscos durante movimentação e embalagem
Soluções:
-
Limpar regularmente os componentes da bordadora
-
Trocar as lâminas a cada 500–800 m
-
Proteger os cantos com filme PE antes da embalagem
VII. Tendências tecnológicas da fita de borda
7.1 Integração de cor e alta simulação
Com a impressão digital industrial, as fitas evoluem para um realismo extremo:
-
Sincronização do desenho: a textura da fita continua sem desalinhamento a do painel, para efeito “monobloco”.
-
Gofragem 3D: reprodução da profundidade dos veios da madeira e do tato.
-
Impressão digital personalizada: pequenos lotes personalizados (a rotogravura exige clichê e tiragem alta), para design individual.
7.2 Ecocompatibilidade e ausência de chumbo
-
Estabilizantes sem chumbo: Ca-Zn substituíram quase completamente os sais de chumbo, com teor de Pb muito abaixo dos limites RoHS.
-
Tintas à base de água: substituição das tintas a solvente, com forte redução de COV.
-
Plastificantes bio-based: óleo de soja epoxidado (ESO) em PVC de alta gama, reduzindo a dependência de fontes fósseis.
7.3 Funcionalização e inteligência
-
Fitas antibacterianas: íons de prata ou nano-ZnO, inibindo a proliferação bacteriana; ideais para hospitais, escolas, cozinhas.
-
Fitas perfumadas/anti-odor: liberação controlada de fragrâncias ou agentes que decompõem formaldeído.
-
Fitas sensorizadas: circuitos condutivos ou RFID integrados, para móveis inteligentes e rastreabilidade.
7.4 Ultra-finas e leves
Para o design minimalista, cresce a demanda por fitas de 0,2–0,3 mm. Esses produtos exigem maior resistência, menor retração e melhor dobrabilidade, com controle mais fino de fórmula e processo.
JINDIWOOD · Engineered for Certainty — Da precisão dimensional de cada mícron à força de cada colagem, com padrões de qualidade certeiros protegemos cada detalhe do seu móvel.
Este artigo é um artigo técnico original da JINDIWOOD; a reprodução deve citar a fonte.
FAQ (Perguntas frequentes)
Q1: O que é fita de borda?
A1: É um material decorativo e protetivo em tiras estreitas aplicado no corte de painéis derivados de madeira (compensado, aglomerado, MDF) com adesivo hot melt ou à base de solvente. Serve para selar o substrato, proteger contra umidade e poeira e melhorar a estética.
Q2: Qual é a diferença entre fita de PVC e ABS?
A2: O PVC é econômico, flexível e colorido, mas pode branquear no acabamento. O ABS é mais puro, não branqueia, tem melhor resistência térmica e às intempéries, mas custa 1,5–2,5 vezes mais.
Q3: Qual espessura de fita devo escolher?
A3: Para painéis finos (≤12 mm) 0,4–0,8 mm; para móveis padrão (15–25 mm) 0,8–1,5 mm; para móveis grossos/bancadas (≥30 mm) 1,5–3,0 mm. A espessura influencia estética, durabilidade e resistência ao impacto.
Q4: Como obter uma borda “invisível”?
A4: Usando fita e painel da mesma cor e lote, com ΔE ≤ 0,5, de preferência com desenho sincronizado. A verificação deve ser feita em cabine de luz D65.
Q5: Qual adesivo usar para a fita de borda?
A5: EVA hot melt para PVC padrão e móveis comuns; PUR hot melt para ABS, PVC grosso, cozinha/banheiro e produtos de exportação. O PUR tem maior resistência a calor, água e solventes.
Q6: Por que a fita descola rapidamente?
A6: As causas mais comuns são temperatura incorreta do hot melt, pressão insuficiente, borda do painel suja ou úmida, ou tempo aberto do adesivo incompatível com a velocidade da bordadora.
Q7: Por que o PVC branqueia após o acabamento?
A7: O PVC sob tensão de corte desenvolve craze, que difunde a luz e parece branco. Pode ser reduzido com fresas afiadas, fresa + raspador, PVC de qualidade com baixo teor de carga ou trocando para ABS.
Q8: Como evitar a retração da fita?
A8: Usar fita com tensões residuais liberadas, armazenar painel e fita na mesma temperatura por pelo menos 24 horas e, no inverno, reduzir a velocidade e aumentar a temperatura de prensagem.
Q9: As fitas de PVC são seguras para a saúde?
A9: Produtos de qualidade usam estabilizantes Ca-Zn e plastificantes não ftalatos, conformes a RoHS e REACH. Os COV são ≤100 μg/m³. É importante escolher fornecedores confiáveis e certificados.
Q10: Quais são as tendências futuras das fitas de borda?
A10: Integração de cor e alta simulação, ecocompatibilidade sem chumbo, funcionalização (antibacteriana, perfumada, sensorizada), ultra-finas e impressão digital personalizada.