中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
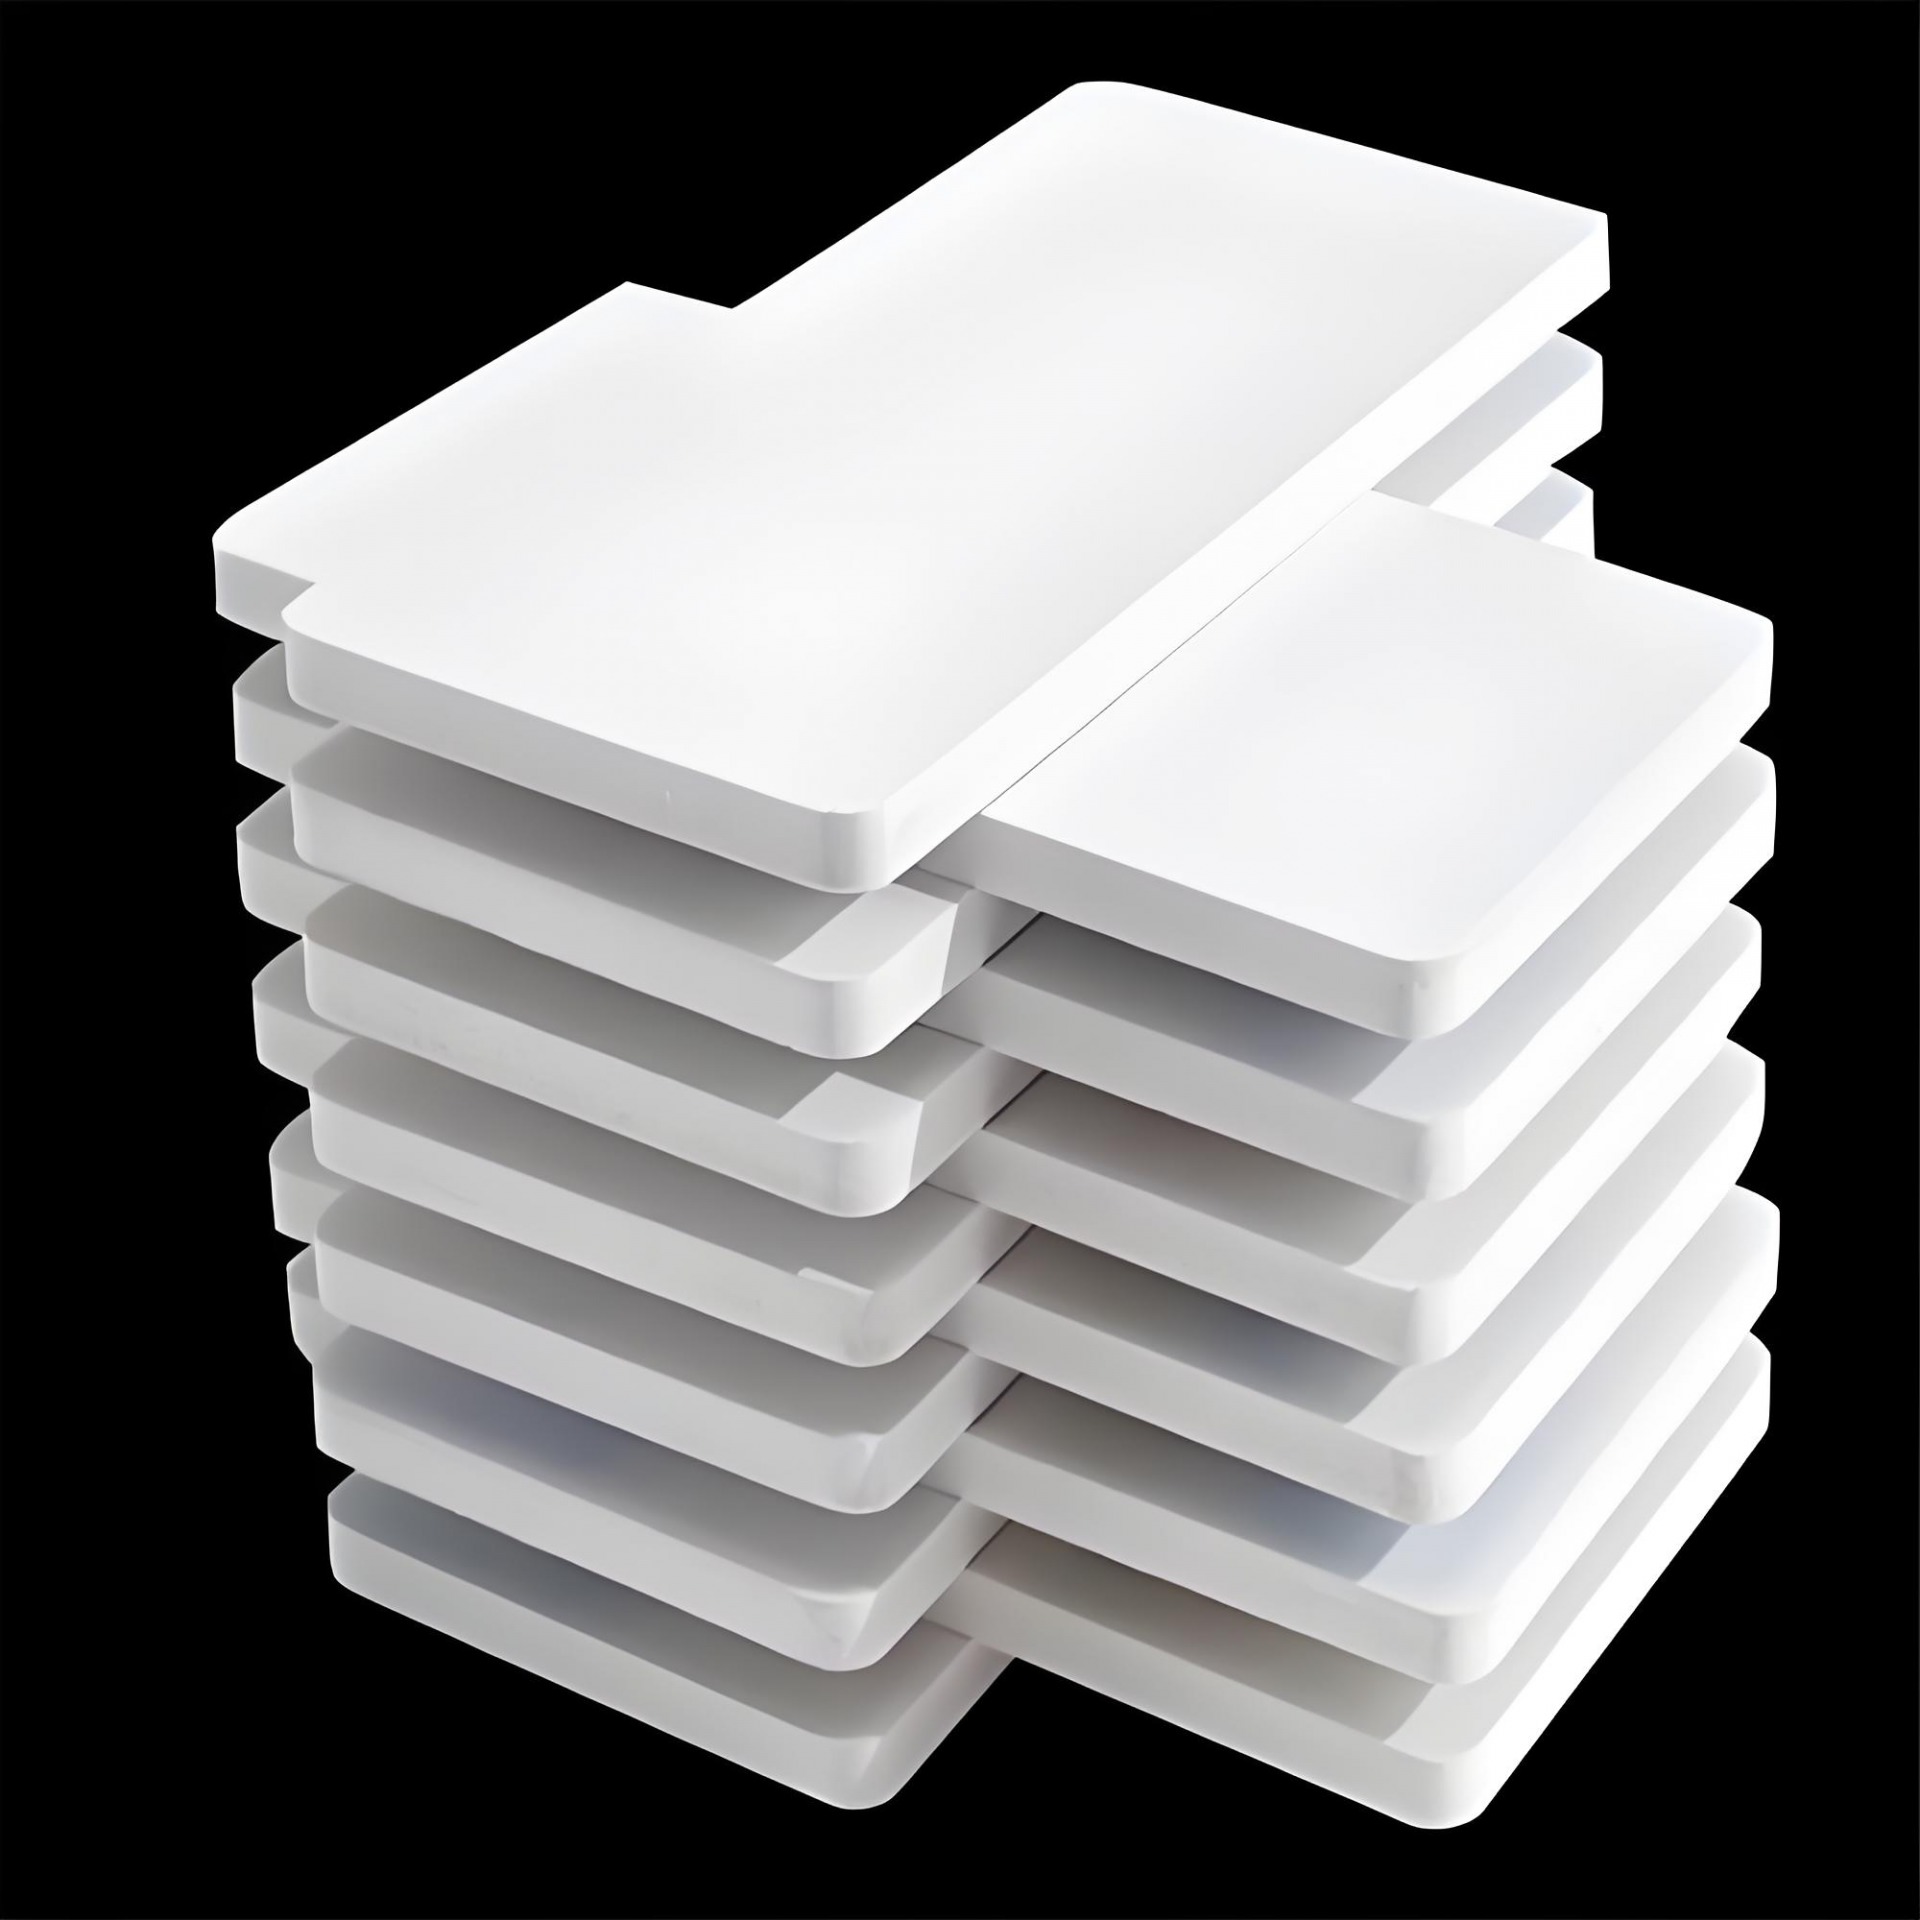
I. Conceito básico da placa de PVC expandido
A placa de PVC expandido (Polyvinyl Chloride Foam Board), também conhecida como Schneider Board ou Andy Board, é um novo tipo de placa leve com estrutura interna microcelular expandida, produzida utilizando resina de policloreto de vinila (PVC) como matéria-prima principal, com adição de agentes espumantes, estabilizantes, auxiliares de processamento etc., por meio de extrusão ou moldagem por compressão.
Sua essência é a redução de peso do PVC: através da tecnologia de expansão, a densidade do PVC é reduzida de 1,4 g/cm³ (maciço) para 0,4–0,8 g/cm³ (expandido), mantendo as propriedades intrínsecas do PVC, como impermeabilidade, resistência à corrosão e retardância de chama, e conferindo à placa boas propriedades de isolamento térmico, acústico e amortecimento.
Posição no setor: a placa de PVC expandido é uma das realizações mais bem-sucedidas do conceito “plástico no lugar da madeira, plástico no lugar do alumínio”. Ela combina a processabilidade da madeira com a durabilidade do plástico e é amplamente utilizada em publicidade e exposições, decoração de interiores, fabricação de móveis, transporte etc. Segundo a China Plastics Processing Industry Association, em 2025 a produção anual chinesa de placas de PVC expandido ultrapassou 2 milhões de toneladas, tornando a China o maior produtor e consumidor mundial.
II. Princípio de expansão e classificação da placa de PVC expandido
2.1 Princípio de expansão
A tecnologia central da placa de PVC expandido consiste na formação de uma estrutura uniforme e fina de células fechadas ou abertas na matriz de PVC durante o processo de expansão química ou física.
Método de expansão química (processo principal):
Agentes espumantes químicos (como azodicarbonamida (AC), bicarbonato de sódio etc.) se decompõem termicamente na faixa de temperatura de fusão do PVC (cerca de 170–200 °C), liberando nitrogênio (N₂), dióxido de carbono (CO₂) e uma pequena quantidade de monóxido de carbono (CO):
Reação de decomposição do AC (190–210 °C):
H₂NCON=NCONH₂ → N₂↑ + CO↑ + CO₂↑ + resíduos sólidos
Os gases gerados formam inúmeros núcleos de bolhas microscópicas no fundido de PVC; esses núcleos crescem e se estabilizam sob a ação combinada de pressão e temperatura do fundido e, após o resfriamento e solidificação da placa, a estrutura de bolhas é “congelada” internamente, formando a placa expandida.
Método de expansão física (processo avançado):
Sob alta pressão, gases inertes (nitrogênio, dióxido de carbono) ou líquidos de baixo ponto de ebulição (butano, pentano) são injetados no fundido de PVC; através de rápida despressurização ou aquecimento, o gás supersaturado precipita formando uma estrutura microcelular. O método físico produz bolhas menores e mais uniformes (diâmetro de 50–200 μm), mas exige maior investimento em equipamentos e controle de processo; é usado principalmente para produtos microexpandidos de alta gama.
2.2 Classificação da placa de PVC expandido
Com base na estrutura de expansão e no processo de produção, a placa de PVC expandido divide-se principalmente em três tipos:
| Tipo | Características da estrutura expandida | Estado superficial | Processo de produção | Faixa de densidade (g/cm³) | Aplicações principais |
|---|---|---|---|---|---|
| Placa de espuma livre (Free Foam Board) | Núcleo e superfície expandidos; densidade uniforme de fora para dentro | Superfície finamente lixada ou com textura | Processo de expansão livre (expansão direta na saída da matriz) | 0,4–0,7 | Painéis publicitários, gravação, serigrafia, impressão jato de tinta |
| Placa com pele (Celuka Foam Board) | Núcleo expandido, superfície compacta (espessura da pele 0,2–0,5 mm) | Superfície lisa e compacta, semelhante ao PVC maciço | Processo Celuka (calibração na saída da matriz, superfície congelada, núcleo expandido) | 0,5–0,8 | Painéis para armários, banheiros, móveis, fôrmas de construção |
| Placa coextrudada expandida (Co-extruded Foam Board) | Estrutura multicamadas (superfície de PVC não expandido ou modificado, núcleo expandido) | Superfície com diversos efeitos (brilho, fosco, madeira etc.) | Processo de coextrusão (extrusora de dupla rosca com diferentes formulações) | 0,6–0,9 | Painéis decorativos de alta gama, construção externa, interiores de veículos/navios |
Diferença de processo entre espuma livre e Celuka (ponto-chave):
A placa de espuma livre, ao sair da matriz, entra diretamente na zona de expansão aberta; o fundido se expande livremente sem restrições e a superfície, em contato com o ar, forma uma película fina e ligeiramente compacta. Sem resfriamento forçado, a taxa de expansão é maior, a densidade é menor, mas a dureza superficial é relativamente baixa.
A placa Celuka, ao sair da matriz, passa imediatamente por um calibrador (luva de resfriamento): a parede interna metálica resfria forçadamente a superfície da placa, fazendo o fundido de PVC superficial solidificar rapidamente e formar uma “camada de pele” de alta densidade, enquanto o núcleo permanece quente e fundido, continuando a expandir até preencher a cavidade do calibrador. Forma-se assim uma estrutura sanduíche “dura por fora, leve por dentro”: superfície compacta como uma placa maciça, núcleo leve como uma esponja.
A espessura da camada de pele da placa Celuka é geralmente 0,2–0,5 mm (por lado); a dureza (Shore D) pode atingir 70–78, significativamente superior à da placa de espuma livre (55–65).
III. Sistema de formulação da placa de PVC expandido
3.1 Composição das matérias-primas principais
| Componente | Adição típica (partes) | Função | Requisitos técnicos |
|---|---|---|---|
| Resina PVC (SG-5/SG-7/SG-8) | 100 | Resina base, determina as propriedades fundamentais | Valor K 65–68 (grau de polimerização 1000–1200), resina suspensão porosa |
| Agente espumante (AC/bicarbonato de sódio) | 0,5–2,0 | Decomposição com geração de gás, forma microcélulas | Temperatura de decomposição compatível com processamento do PVC (190–210 °C), granulometria ≤5 μm |
| Estabilizante (Ca-Zn composto/orgânico de estanho) | 2,0–4,0 | Evita decomposição e descoloração do PVC em alta temperatura | Tempo de estabilidade térmica ≥60 min (200 °C), sem chumbo, ecológico |
| Auxiliar de processamento (ACR) | 1,0–3,0 | Aumenta resistência e alongamento do fundido, estabiliza bolhas | Copolímero acrílico, promove plastificação e uniformidade |
| Regulador de expansão (ex.: K-400) | 3,0–6,0 | Regula viscoelasticidade, controla tamanho e uniformidade das células | Copolímero acrílico de alto peso molecular, aumenta resistência do fundido |
| Lubrificante (ácido esteárico/parafina/cera PE) | 0,5–1,5 | Reduz atrito interno e externo, melhora fluidez, auxilia desmoldagem | Equilíbrio lubrificante interno/externo, evita exsudação |
| Carga (carbonato de cálcio leve/talco) | 5–30 (conforme produto) | Reduz custo, aumenta rigidez, melhora estabilidade dimensional | Granulometria ≤2 μm, superfície ativada |
| Corante/dióxido de titânio (TiO₂) | 0–5 | Confere cor, aumenta opacidade (placas brancas) | Resistência térmica ≥230 °C, não migra, não desbota |
3.2 Análise técnica dos aditivos principais
(1) Regulador de expansão — fator decisivo da qualidade das células
O regulador de expansão (geralmente copolímero acrílico de alto peso molecular) é um dos aditivos mais importantes na formulação do PVC expandido; sua função principal é aumentar a resistência e a elasticidade do fundido de PVC, impedindo que as bolhas se rompam ou se fundam durante o crescimento, formando uma estrutura de células fechadas fina, uniforme e independente.
Mecanismo de ação:
-
As moléculas do regulador se enrolam entre as cadeias macromoleculares do PVC, formando pontos de reticulação física e aumentando significativamente a tensão do fundido.
-
No momento em que o agente espumante se decompõe e gera gás, a alta resistência do fundido “trava” as bolhas em tamanho microscópico (50–200 μm).
-
Adição insuficiente → células grandes, coalescentes, rompidas → densidade não uniforme, resistência reduzida, superfície rugosa.
-
Adição excessiva → resistência do fundido muito alta → expansão difícil, taxa de expansão insuficiente, densidade elevada.
(2) Escolha combinada do agente espumante
| Tipo de agente espumante | Temperatura de decomposição (°C) | Geração de gás (ml/g) | Produtos adequados | Características |
|---|---|---|---|---|
| AC (azodicarbonamida) | 190–210 | 220–250 | PVC expandido geral | Grande volume de gás, bom custo-benefício, temperatura de decomposição elevada; necessita de coadjuvante (óxido de zinco) para reduzir a decomposição para 185 °C |
| Bicarbonato de sódio | 150–180 | 150–200 | Produtos de baixa temperatura | Baixa temperatura de decomposição, ecológico, mas menor volume de gás |
| Agente espumante composto | 160–190 | 200–230 | Placas Celuka | Mistura AC + bicarbonato + coadjuvante, expansão em estágios, estrutura de células otimizada |
IV. Processo de produção da placa de PVC expandido
4.1 Fluxograma do processo
Pesagem de matérias-primas → Mistura em alta velocidade → Resfriamento → Extrusão/plastificação → Matriz → Expansão
  → Resfriamento/calibração → Tração e corte → Lixamento → Laminação/embalagem → Produto acabado
4.2 Pontos técnicos de cada etapa
Etapa 1: mistura em alta velocidade
Todas as matérias-primas (resina PVC, estabilizantes, agente espumante, lubrificantes etc.) são pesadas com precisão conforme a formulação e carregadas em um misturador de alta velocidade (misturador a quente). A rotação é geralmente 1000–1500 rpm; o calor gerado por atrito (não aquecimento elétrico) eleva a temperatura do material para 110–125 °C.
-
Fim da mistura: temperatura atinge o valor predefinido (geralmente 115–120 °C), material em pó solto, sem grumos, cor uniforme.
-
Controle-chave: o agente espumante não deve se decompor prematuramente durante a mistura a quente; a temperatura deve permanecer pelo menos 60 °C abaixo da temperatura de decomposição (≥185 °C).
Etapa 2: resfriamento
O material quente (110–120 °C) é transferido imediatamente para um misturador a frio (agitação lenta, camisa com água de resfriamento) e resfriado a 40–50 °C antes da descarga. Objetivos:
-
Evitar grumos ou decomposição prematura do agente espumante durante o armazenamento.
-
Fazer os aditivos adsorverem uniformemente na superfície dos grânulos de PVC.
Etapa 3: extrusão e plastificação
A mistura seca resfriada é plastificada em uma extrusora de dupla rosca cônica, equipamento principal para PVC expandido. Vantagens:
-
Transporte forçado e ação de cisalhamento das duas roscas, alta eficiência de plastificação.
-
Design cônico com taxa de compressão ajustável, adapta-se a diferentes formulações.
-
Distribuição estreita do tempo de residência, evita degradação localizada.
Temperaturas típicas da extrusora:
| Zona | Faixa de temperatura | Função |
|---|---|---|
| Alimentação (1) | 160–175 °C | Pré-aquecimento, início da plastificação |
| Compressão (2) | 175–185 °C | Plastificação principal, fusão do PVC |
| Homogeneização (3) | 180–190 °C | Homogeneização do fundido, temperatura próxima à decomposição do agente espumante |
| Transição (4) | 185–195 °C | Transição, manutenção da temperatura do fundido |
| Matriz | 190–205 °C | Agente espumante começa a se decompor na saída |
Etapa 4: matriz e expansão
O fundido de PVC plastificado entra em uma matriz tipo “T” (cortina), que distribui o fundido em um fluxo uniforme em forma de chapa.
-
Placa de espuma livre: o fundido sai da matriz e entra diretamente na zona de expansão aberta; expansão à pressão atmosférica. A taxa de expansão é controlada pela resistência do fundido, velocidade de decomposição e velocidade de resfriamento. Taxa típica 1,8–3,0 vezes.
-
Placa Celuka: o fundido sai da matriz e entra imediatamente no calibrador (luva de resfriamento), com paredes internas a 20–40 °C. A superfície em contato com a parede fria solidifica rapidamente formando uma camada de pele compacta (cerca de 0,3 mm); o núcleo permanece quente e continua a expandir até preencher o calibrador. Taxa típica 1,5–2,5 vezes.
Etapa 5: resfriamento e calibração
A placa expandida é resfriada em um tanque de calibração a vácuo (ou rolos resfriados a água), reduzindo a temperatura de 160–190 °C para 30–50 °C, fixando a estrutura expandida. O vácuo faz a placa aderir à parede do calibrador, garantindo precisão dimensional (tolerância de espessura ±0,2 mm) e planicidade.
Etapa 6: tração e corte
A placa calibrada é tracionada por um tracionador de esteira (velocidade 1–5 m/min, conforme espessura e taxa de expansão) e cortada no comprimento desejado (padrão 2440 mm) por serra em linha (alternativa ou circular), ou enrolada para placas finas.
Etapa 7: lixamento (tratamento superficial)
Após o calibrador, a placa Celuka pode apresentar micro linhas de solda ou ondulações. Executa-se lixamento com lixadeira de banda larga:
-
Lixamento grosso (80–120 grit): remove pequenos defeitos e irregularidades de espessura.
-
Lixamento fino (180–240 grit): superfície lisa e plana (Ra ≤3,2 μm), garante aderência para laminação ou pintura.
Etapa 8: laminação e embalagem
-
Aplicação de filme protetor PE (30–50 μm) para evitar riscos durante transporte e processamento.
-
Corte em medidas padrão, embalagem (20–50 folhas por pacote, com cintas).
-
Identificação com especificações, cor, lote etc.
V. Indicadores técnicos principais da placa de PVC expandido
5.1 Densidade e taxa de expansão
A densidade é o indicador mais importante da placa de PVC expandido; determina leveza, resistência mecânica e custo.
| Classe de densidade | Faixa (g/cm³) | Taxa de expansão (em relação ao PVC maciço 1,4 g/cm³) | Produtos típicos |
|---|---|---|---|
| Ultra leve | 0,30–0,45 | 3,1–4,7 | Painéis publicitários, modelismo |
| Leve | 0,45–0,60 | 2,3–3,1 | Painéis decorativos internos, fundos de móveis |
| Padrão | 0,60–0,75 | 1,9–2,3 | Painéis para cozinha, banheiro, móveis |
| Alta densidade | 0,75–0,90 | 1,6–1,9 | Fôrmas de construção, interiores de veículos/navios, móveis de alta resistência |
Método de ensaio: densidade aparente conforme GB/T 6343 (método gravimétrico). Amostras de 50×50 mm em 5 pontos (diagonal), mede-se massa e volume, calcula-se a média; desvio ≤±5%.
5.2 Propriedades mecânicas
| Indicador | Unidade | Espuma livre (densidade 0,5–0,6) | Celuka (densidade 0,6–0,7) | Norma |
|---|---|---|---|---|
| Resistência à flexão | MPa | 8–15 | 18–28 | GB/T 9341 |
| Módulo de elasticidade à flexão | MPa | 500–1000 | 1200–2000 | GB/T 9341 |
| Resistência à compressão (10% deformação) | MPa | 3–6 | 8–14 | GB/T 1041 |
| Resistência ao impacto (Charpy, entalhada) | kJ/m² | 5–10 | 10–18 | GB/T 1043 |
| Dureza Shore D | — | 55–65 (superfície) | 70–78 (pele) | GB/T 2411 |
Vantagem mecânica da Celuka: a camada de pele compacta é a principal responsável pelas propriedades mecânicas. Sob carga de flexão, a superfície superior sofre compressão e a inferior tração — exatamente onde está a pele. Ela funciona como uma “casca dura”, aumentando a resistência e o módulo à flexão em 50–100% em relação a uma placa de espuma livre de mesma densidade.
5.3 Propriedades térmicas
| Indicador | Valor típico | Observação |
|---|---|---|
| Condutividade térmica | 0,05–0,08 W/(m·K) | Muito inferior à madeira (0,15–0,20) e metais (>50), excelente isolamento |
| Temperatura de deformação (HDT, 1,82 MPa) | 65–75 °C | Limite de uso; acima começa a amolecer |
| Temperatura de amolecimento Vicat (A50) | 75–85 °C | Indicador importante de resistência térmica |
| Coeficiente de dilatação linear (-20/+60 °C) | 4–6×10⁻⁵/°C | Cerca de 2–3 vezes a madeira maciça; prever juntas de dilatação |
5.4 Comportamento ao fogo
O PVC tem retardância de chama intrínseca (teor de cloro ~57%); o índice limite de oxigênio (LOI) atinge 45–50% — em ambiente com oxigênio inferior a 45% o material não queima de forma sustentada, muito superior à madeira (LOI ≈20–25%).
Classes de reação ao fogo:
-
PVC expandido sem retardantes: atinge B2 (combustível), mas autoextinguível.
-
Com retardantes fósforo-nitrogênio: atinge B1 (dificilmente combustível), atende requisitos da construção.
Aviso sobre produtos de combustão: o PVC expandido em incêndio produz ácido clorídrico (HCl) (gás branco, irritante); é necessário sistema de exaustão. Não recomendado em pequenos espaços fechados sem ventilação (closets, depósitos fechados). Recomendado em espaços comerciais, showrooms, escritórios com ventilação.
5.5 Resistência química
A placa de PVC expandido resiste bem a muitos ácidos, bases e soluções salinas:
| Meio químico | Grau de resistência | Observação |
|---|---|---|
| Ácido clorídrico (10%) | Excelente | Sem alteração |
| Ácido sulfúrico (20%) | Excelente | Leve descoloração |
| Hidróxido de sódio (10%) | Bom | Leve branqueamento |
| Solução de cloreto de sódio | Excelente | Sem alteração |
| Gasolina/querosene | Regular | Contato curto tolerado; contato longo incha |
| Acetona/solventes aromáticos | Ruim | Dissolve ou incha gravemente; evitar |
5.6 Propriedades ambientais e sanitárias
-
Metais pesados (RoHS): com estabilizantes Ca-Zn no lugar de sais de chumbo, Pb, Cd, Hg, Cr⁶⁺ estão abaixo dos limites RoHS (1000/100/1000/1000 mg/kg).
-
Formaldeído: a placa de PVC expandido não usa adesivos ureicos; emissão de formaldeído “não detectada”; placa verdadeiramente livre de formaldeído.
-
COV: produtos de qualidade com TVOC ≤100 μg/m³ (ISO 16000-6), sem odores irritantes. Produtos inferiores podem ter resíduos de cloreto de vinila ou plastificantes; avaliar com teste olfativo (30 °C, 24 h em câmara fechada).
VI. Técnicas de tratamento superficial da placa de PVC expandido
6.1 Laminação
Um filme decorativo de PVC (0,1–0,3 mm) é aplicado com adesivo hot-melt na superfície da placa expandida. Placas laminadas podem ter diversos padrões (madeira, pedra, tecido, metal). O filme de PVC é compatível com o substrato de PVC, boa correspondência de dilatação, não forma bolhas nem descola. Adequado para painéis decorativos internos, painéis de móveis.
Pontos técnicos: temperatura 120–150 °C, pressão 0,3–0,6 MPa, velocidade 3–8 m/min. Espessura da camada adesiva 0,03–0,05 mm.
6.2 Transferência térmica
Com filme de transferência por sublimação (motivo madeira ou pedra), a 180–220 °C e pressão, o motivo sublima e penetra na camada superficial, formando textura nítida e resistente. O desenho é “penetrado”, não “coberto”; não risca facilmente, durabilidade superior à laminação. Adequado para painéis publicitários, expositores, decoração interna.
Limitações: saturação de cor inferior à laminação; não realiza texturas complexas (ex.: sincronização de veios).
6.3 Pintura por pulverização/UV
Aplica-se poliuretano (PU) ou UV; após nivelamento, secagem ou UV, forma-se revestimento brilhante/fosco. Dureza superficial 2H–3H (lápis), brilho de 10 GU (fosco) a 95 GU (brilhante). Adequado para painéis decorativos de alta gama, portas de armários, painéis de caixas acústicas.
Pontos de processo: pré-tratamento (despoeiramento → antiestático → primer), secagem do primer, lixamento (400–600 grit), pintura final. UV: forno UV (365 nm, energia ≥800 mJ/cm²).
VII. Processamento e aplicações da placa de PVC expandido
7.1 Processabilidade
A placa de PVC expandido combina a processabilidade do plástico com a facilidade de trabalho da madeira: “material universal”.
| Processamento | Adequação | Pontos de processo |
|---|---|---|
| Corte | Excelente | Lâmina de metal duro (60–80 T), 3000–4000 rpm, avanço 3–5 m/min. Evitar HSS |
| Gravação | Excelente | CNC, fresas espirais mono/bi, 18000–24000 rpm, avanço 1500–2500 mm/min |
| Furação | Bom | Brocas helicoidais padrão (ponta 118°), 2000–3000 rpm, avanço 0,1–0,2 mm/rot. Manter afiadas |
| Dobramento a quente | Bom | Pistola térmica (250–300 °C), raio mínimo 5–8× espessura. Resfriar para fixar |
| Colagem | Bom | Cola específica para PVC (neoprene, solvente PVC à base de THF). Não usar cola branca ou 502 |
| Impressão superficial | Bom | Serigrafia, impressão UV flatbed; limpar a superfície |
7.2 Aplicações típicas
| Setor | Uso específico | Tipo recomendado | Motivo |
|---|---|---|---|
| Publicidade/exposição | Painéis, light boxes, sinalização, vitrines | Espuma livre (0,45–0,55) | Leve, fácil de instalar, superfície plana para UV/serigrafia, baixo custo |
| Mobiliário | Armários de cozinha/banheiro, fundos de armário, portas | Celuka (0,6–0,7) | Impermeável, superfície compacta, laminável/transferência térmica, fácil de trabalhar |
| Construção | Painéis de parede internos, forros, divisórias, molduras | Celuka (0,6–0,8) | B1, isolante, livre de formaldeído, instalação rápida |
| Transporte | Paredes internas de trens/ônibus/navios, tetos, bagageiros | Celuka alta densidade (0,7–0,8) | Leve, retardante, fonoabsorvente, resistente à umidade |
| Indústria anticorrosão | Paredes de fábricas químicas, bancadas de laboratório, tanques | Celuka alta densidade (0,7–0,8) | Excelente resistência a ácidos/bases, não enferruja |
| Câmaras frigoríficas | Paredes internas, divisórias de caminhões frigoríficos | Espuma livre (0,45–0,55) | Baixa condutividade, não absorve água, resiste a -20 °C |
| Embalagem/logística | Caixas reutilizáveis, bandejas para eletrônicos | Espuma livre (0,4–0,5) | Leve, amortecedor, reutilizável, não absorve umidade |
VIII. Problemas de qualidade comuns da placa de PVC expandido
8.1 “Pinholes” e “pontos” superficiais
Fenômeno: pequenas cavidades (0,1–0,5 mm) ou pontos salientes.
Causas:
-
Pinholes: gás não completamente envolvido pelo fundido, bolhas estouram na superfície.
-
Pontos: grânulos de PVC não plastificados (“fish eyes”) ou cargas não dispersas.
-
Temperatura muito alta, decomposição rápida do agente espumante.
-
Regulador de expansão insuficiente, resistência do fundido baixa.
Soluções: reduzir a temperatura da matriz em 5–10 °C, aumentar o regulador em 0,5–1,0 parte, melhorar a dispersão na mistura.
8.2 Células grandes ou não uniformes
Fenômeno: bolhas visíveis >1 mm, tamanhos variados, densidade não uniforme.
Causas:
-
Agente espumante não disperso uniformemente.
-
Temperatura do fundido muito alta, decomposição rápida, poucos núcleos.
-
Resistência do fundido insuficiente, coalescência e ruptura das bolhas.
-
Granulometria grossa do agente espumante.
Soluções: prolongar a mistura a quente, usar agente espumante fino (≤5 μm), aumentar o regulador, reduzir a temperatura.
8.3 Espessura não uniforme/tolerância excedida
Fenômeno: diferenças >±0,3 mm ou oscilações longitudinais.
Causas:
-
Regulagem incorreta da matriz.
-
Flutuações na taxa de expansão (vazão ou velocidade de tração).
-
Resfriamento não uniforme no calibrador.
-
Flutuações na tração.
Soluções: calibrar a matriz, controlar o circuito de resfriamento, substituir esteiras gastas, controlar a sincronização extrusora/tração.
8.4 Deformação/empenamento
Fenômeno: cantos levantados ou centro arqueado, planicidade fora da norma.
Causas:
-
Resfriamento diferente entre as duas faces.
-
Lixamento excessivo em um lado (>0,5 mm) rompe o equilíbrio de tensões.
-
Armazenamento não plano (em pé).
-
Desequilíbrio de lubrificantes internos/externos.
Soluções: temperatura da água superior/inferior uniforme (Δ≤5 °C), lixamento máx. 0,3 mm por lado, armazenar plano com peso, otimizar lubrificantes.
8.5 Riscos/marcas superficiais
Fenômeno: riscos, marcas ou sinais de rolo.
Causas:
-
Corpos estranhos nos rolos ou calibrador.
-
Rebarbas no calibrador.
-
Atrito durante a movimentação.
Soluções: limpeza diária, polir o calibrador (Ra ≤0,8 μm), aplicar filme PE protetor (30–50 μm).
IX. Tendências tecnológicas da placa de PVC expandido
9.1 Microexpansão (Microcellular Foam)
Com fluidos supercríticos (CO₂ ou N₂) obtêm-se células <50 μm e densidade >10⁹ células/cm³. Em relação à expansão química: densidade até 0,3 g/cm³, maior resistência, melhor superfície. Ainda em fase inicial de industrialização, limitada por custos e controle de processo.
9.2 Modificação funcional
| Função | Rota tecnológica | Aplicações |
|---|---|---|
| Retardância de chama | Retardantes fósforo-nitrogênio sem halogênio (APP+PER), B1 | Construção, transporte |
| Antibacteriano/antimofo | Íons de prata/nano ZnO (0,1–0,5%), eficácia ≥99% | Hospitais, alimentos, banheiros |
| Antiestático | Negro de fumo condutivo ou antiestático permanente, resistividade ≤10⁹ Ω | Embalagens eletrônicas, salas limpas |
| Reforçado | Fibras de vidro ou carbono (5–15%), resistência à flexão +50–100% | Peças estruturais |
| Resistência externa | Anti-UV + HALS, retenção de cor ≥80% após 1000 h xenônio | Construção externa, interiores de veículos |
9.3 Verde e baixo carbono
-
Estabilizantes Ca-Zn substituíram quase completamente os sais de chumbo.
-
Plastificantes bio-based: óleo de soja epoxidado (ESO) 5–15 partes.
-
Reciclado pós-consumo (PCR) para partes não visíveis (embalagens, paletes).
-
Tintas à base de água/sem solvente: COV reduzidos >90%.
9.4 Leveza e alto desempenho
Através de otimização estrutural (sanduíche bioinspirado, colmeia) e modificação de material (PVC de alta resistência do fundido), busca-se densidade ainda menor mantendo as propriedades mecânicas: “mais leve, mais forte, mais fino”, para aplicações em automotivo leve, interiores de trens de alta velocidade.
JINDIWOOD · Engineered for Certainty — Cada placa de PVC expandido é um equilíbrio preciso entre leveza, ecologia e funcionalidade.
Este artigo é um artigo técnico original da JINDIWOOD; a reprodução deve citar a fonte.
FAQ (Perguntas frequentes)
Q1: O que é exatamente a placa de PVC expandido?
A1: É uma placa leve com estrutura interna microcelular expandida, produzida com resina PVC, agentes espumantes, estabilizantes e auxiliares, por extrusão ou moldagem. Mantém as propriedades do PVC (impermeável, anticorrosiva, retardante de chama) e oferece isolamento térmico/acústico e amortecimento.
Q2: Qual é a diferença entre placa de espuma livre e placa Celuka?
A2: A placa de espuma livre tem superfície e núcleo expandidos, densidade uniforme, superfície levemente rugosa, densidade 0,4–0,7 g/cm³. A Celuka tem núcleo expandido e superfície compacta (pele 0,2–0,5 mm), superfície lisa, densidade 0,5–0,8 g/cm³ e maior resistência mecânica.
Q3: A placa de PVC expandido contém formaldeído?
A3: Não. A placa de PVC expandido não utiliza adesivos ureicos; a emissão de formaldeído é “não detectada”. É uma placa livre de formaldeído, adequada para ambientes sensíveis.
Q4: A placa de PVC expandido é retardante de chama?
A4: O PVC tem retardância intrínseca (LOI 45–50%). Sem aditivos atinge B2 (autoextinguível); com retardantes fósforo-nitrogênio atinge B1 (dificilmente combustível), adequado à construção.
Q5: Como a placa de PVC expandido é processada?
A5: Corta-se com lâminas de metal duro, grava-se com CNC, fura-se com brocas helicoidais, dobra-se a quente com pistola térmica (250–300 °C), cola-se com cola específica para PVC. É adequada para serigrafia e impressão UV.
Q6: Quais densidades estão disponíveis?
A6: Ultra leve 0,30–0,45 g/cm³; leve 0,45–0,60; padrão 0,60–0,75; alta densidade 0,75–0,90. A escolha depende da aplicação e resistência exigida.
Q7: A placa de PVC expandido resiste a produtos químicos?
A7: Sim, resiste bem a ácidos, bases e sais. No entanto, solventes como acetona e benzeno dissolvem ou incham gravemente; evitar contato.
Q8: A placa de PVC expandido é adequada para uso externo?
A8: Com proteção UV e estabilizantes HALS, é adequada para externo. Sem proteção, exposição prolongada ao sol pode causar amarelamento e degradação.
Q9: Como evitar deformações e riscos?
A9: Armazenar plano com peso, controlar resfriamento uniforme, lixar no máximo 0,3 mm por lado, aplicar filme PE protetor e limpar regularmente rolos e calibradores.
Q10: Quais são as tendências futuras da placa de PVC expandido?
A10: Microexpansão com fluidos supercríticos, modificação funcional (retardante, antibacteriano, antiestático, reforçado), formulações verdes de baixo carbono, reciclado PCR, tintas à base de água e objetivos de leveza e alto desempenho.