中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
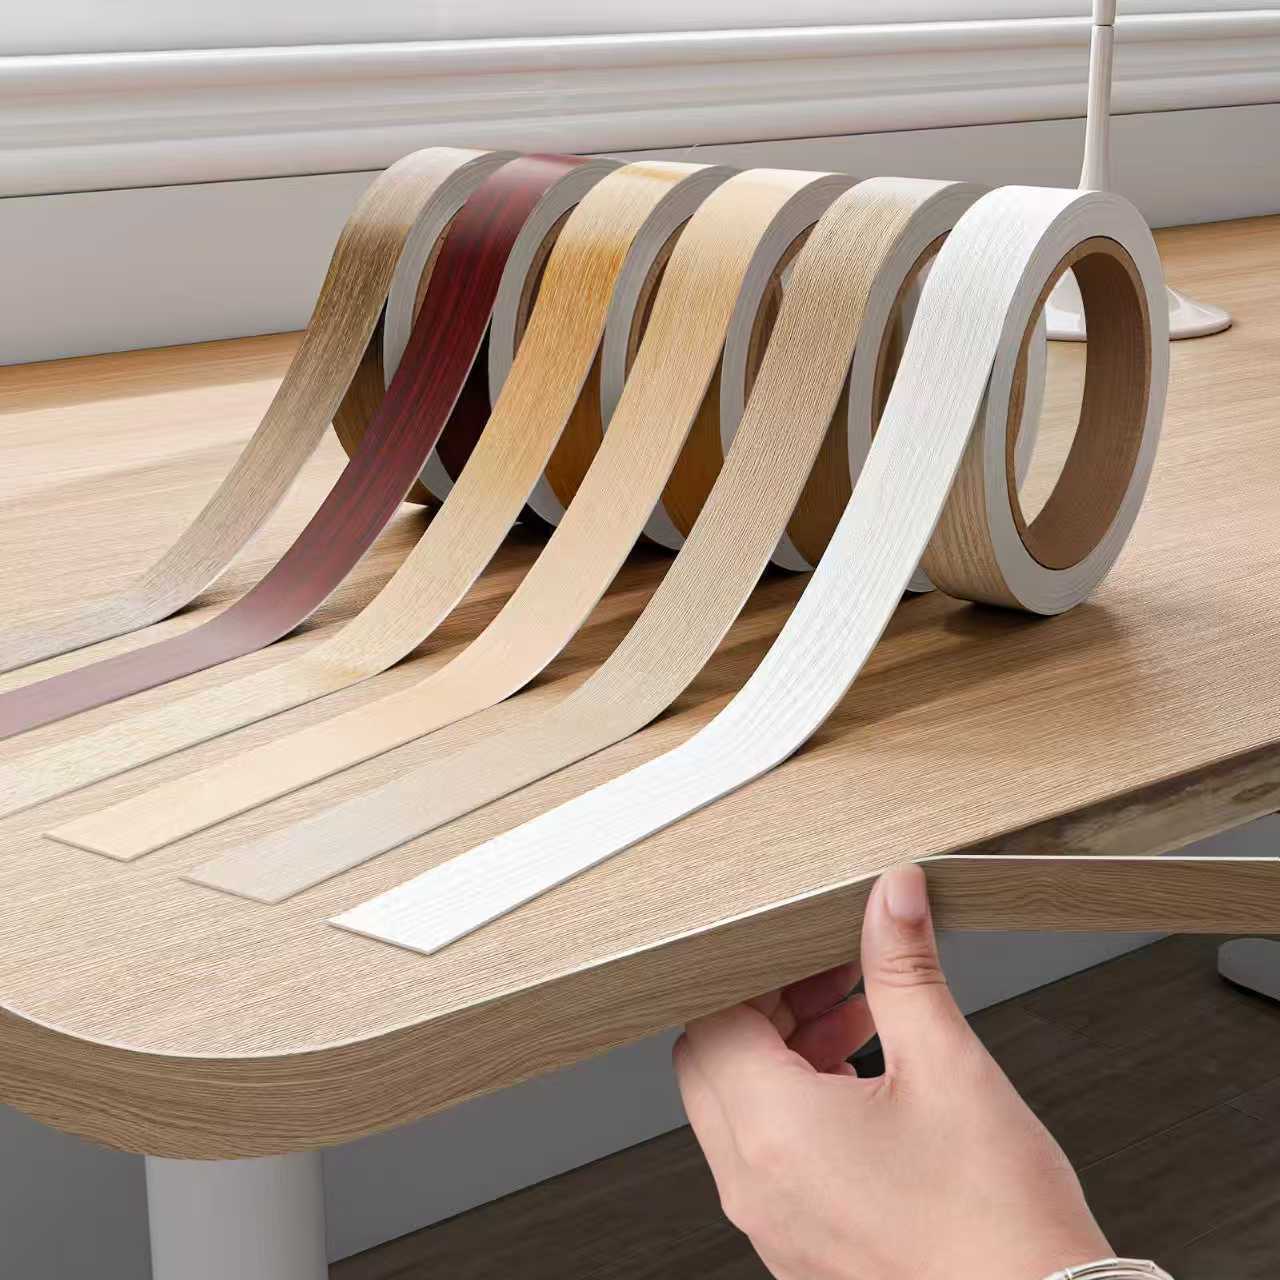
От материала и технологии до применения: разбираемся в деталях качества мебели
I. Базовое понятие кромочной ленты
Кромочная лента (Edge Banding / Edge Tape) — это узкий полосовой декоративно-защитный материал, применяемый на торцах плитных материалов из древесины: фанеры, ДСП, МДФ. Она приклеивается к боковой кромке плиты с помощью клея (термоклея или клея на основе растворителей), обеспечивая герметичную защиту внутренней структуры и улучшая внешний вид.
В корпусной мебели и внутренней отделке кромочная лента занимает крайне малую долю в стоимости материалов (обычно менее 3–5%), но оказывает определяющее влияние на срок службы, экологичность, внешний вид и безопасность использования. В отрасли есть старая поговорка: «Чтобы оценить качество мебели, сначала посмотрите на её кромку». Качество кромкования часто является прямым отражением технологического уровня мебельного производства.
Основные функции кромочной ленты можно свести к четырём уровням:
| Функциональный уровень | Конкретное действие |
|---|---|
| Физическая защита | Герметизирует торец плиты, блокирует проникновение воды, влаги и пыли, предотвращает набухание, отклеивание, пыление или плесневение основы |
| Экологическая герметизация | Запирает свободный формальдегид и ЛОС внутри основы, препятствуя их выделению в воздух помещения; важный барьер для качества воздуха |
| Структурное усиление | За счёт прочного сцепления с кромкой плиты повышает ударопрочность и износостойкость края, предотвращает повреждение углов |
| Декоративное оформление | Скрывает слоистую структуру или вид частиц внутри плиты, придавая мебели целостный, аккуратный и премиальный вид |
II. Основные типы кромочной ленты и характеристики материалов
2.1 Классификация по материалу
На современном рынке кромочные ленты делятся на пять основных категорий, каждая со своими свойствами и областями применения:
| Тип | Состав | Толщина | Характеристики | Применение |
|---|---|---|---|---|
| Кромка ПВХ | Смола ПВХ + карбонат кальция + пластификаторы + стабилизаторы + красители | 0,4–3,0 мм | Экономичная, гибкая, широкая цветовая гамма; самый распространённый материал | Корпусная мебель, кухни, офисная мебель |
| Кромка АБС | Сополимер акрилонитрил-бутадиен-стирол | 0,8–2,0 мм | Чистый материал, после обработки край округлый и прозрачный, без побеления; премиальный вид, лучшая атмосферостойкость, чем у ПВХ | Мебель высокого класса, кухни и ванные, детская мебель, экспортная продукция |
| Меламиновая кромка | Бумага, пропитанная меламином | 0,2–0,8 мм | Высокое соответствие цвету, хорошая адгезия, стабильность размеров при нагреве и охлаждении, но хрупкая | Комплектация к меламиновым панелям |
| Кромка из натурального шпона | Натуральный шпон (дуб, орех, вишня и др.) | 0,3–0,6 мм | Естественная текстура, отличный вид, сливается с мебелью под шпон | Мебель из массива высокого класса, шпонированные поверхности |
| Металлическая кромка (алюминий) | Алюминиевый профиль | 1,0–3,0 мм | Прочная и долговечная, отличная огне- и влагостойкость, современный вид | Коммерческая мебель, лабораторная мебель, офисные перегородки, кухонные столешницы |
2.2 Кромка ПВХ — глубокий анализ лидера рынка
Кромка ПВХ занимает около 70% мирового рынка кромочных лент и является наиболее используемым материалом. Различия в производстве и качестве огромны: между качественным ПВХ и дешёвым продуктом разница в характеристиках может быть кратной.
Технические особенности качественной кромки ПВХ:
-
Контроль наполнителя: карбонат кальция (CaCO₃) добавляется в количестве 15–25%. Слишком мало — высокая стоимость и недостаточная твёрдость; слишком много (у дешёвых продуктов 40–50%) — резкое падение гибкости, хрупкость зимой, скалывание при обработке.
-
Система пластификаторов: используются экологичные пластификаторы DOTP (диоктилтерефталат) или TOTM (триоктилтримеллитат) вместо традиционных DEHP, DBP и других фталатов. Экологичные пластификаторы не содержат фталатов и соответствуют REACH и RoHS.
-
УФ-добавки: УФ-абсорберы и светостабилизаторы HALS (пространственно-затруднённые амины) снижают пожелтение и пыление при длительном освещении, особенно для белой кромки.
-
Износостойкий слой: у премиальной кромки ПВХ на поверхность наносится прозрачный износостойкий слой (ПММА или ПУ), значительно повышающий стойкость к царапинам; подходит для столешниц и кромок с высокой нагрузкой.
Ключевые показатели кромки ПВХ:
| Показатель | Метод испытания | Высокий стандарт | Признак низкого качества |
|---|---|---|---|
| Гибкость (холодный изгиб) | Изгиб на 180° при -5 °C | Без трещин | Разрыв или побеление |
| Термостойкость | Тест при 200 °C | Не прилипает, не меняет цвет | Плавится и прилипает, сильное изменение цвета |
| Износостойкость (Taber) | Круг CS-17, нагрузка 500 г | После 500 оборотов рисунок чёткий | Рисунок исчезает или стирается |
| Цветовое различие (ΔE) | Колориметр между партиями | ΔE ≤ 0,5 (незаметно) | ΔE ≥ 1,0 (заметно) |
| Отклонение глянца | Многоточечное измерение в партии | Отклонение ≤ ±3 GU | Отклонение ≥ ±8 GU |
2.3 Кромка АБС — выбор качества для премиального сегмента
Кромка АБС — быстрорастущий материал в сегменте премиальной мебели. По совокупности свойств она превосходит ПВХ, но стоит примерно в 1,5–2,5 раза дороже.
Ключевые преимущества кромки АБС:
-
Отсутствие побеления при обработке: наиболее заметная особенность. Как бы остро ни была заточена фреза, срез сохраняет цвет материала (чёрный АБС остаётся чёрным, белый — белым), без побеления от напряжения, как у ПВХ. Это делает линии мебели чёткими и благородными.
-
Отличная атмосферостойкость: температура стеклования (Tg) АБС около 105 °C, что значительно выше, чем у ПВХ (около 80 °C). АБС стабильнее при высоких температурах, меньше размягчается и сохраняет гибкость при низких температурах.
-
Чистый материал: АБС не содержит (или почти не содержит) наполнителя, обладает хорошей однородностью, адгезия с термоклеем стабильнее, клеевой слой меньше стареет.
-
Лучшая экологичность: АБС нетоксичен, без запаха, при горении даёт меньше дыма и не выделяет коррозионные газы, такие как хлороводород у ПВХ.
2.4 Меламиновая кромка — классическое решение в цвет
Меламиновая кромка — тонкая полоса, получаемая печатью древесного или однотонного рисунка на бумаге, пропитанной меламином, с последующей сушкой и резкой. Она хорошо сочетается с меламиновыми панелями.
Технические моменты:
-
Толщина обычно 0,2–0,8 мм, тонкая, подходит для плотного прилегания к панелям.
-
Синхронизация рисунка: текстура кромки совпадает с рисунком панели, создавая эффект «незаметной кромки».
-
Приклеивание с помощью ЭВА-термоклея или PUR-термоклея при низкой температуре и давлении.
Ограничения:
-
Хрупкая, ломается на острых углах, не подходит для больших радиусов и фигурных кромок.
-
Ударопрочность ниже, чем у ПВХ и АБС.
-
Требует точного контроля температуры (160–200 °C); перегрев или недостаточный нагрев вызывают изменение цвета или плохую адгезию.
III. Стандарты качества и методы испытаний кромочной ленты
3.1 Внешний вид
Качественная кромка должна соответствовать следующим требованиям:
-
Гладкая и равномерная поверхность: без пузырей, гранул, вмятин и царапин.
-
Однородный цвет: ΔE ≤ 0,5 в одной партии, ΔE ≤ 1,0 между партиями.
-
Ровные края: рулон без заметных волн и неровностей, пригоден для непрерывной подачи в кромкооблицовочный станок.
-
Чёткая печать: ясная текстура, точность совмещения ≤ 0,2 мм, без двоения.
3.2 Точность размеров (LY/T 2383-2014)
| Параметр | Допустимое отклонение |
|---|---|
| Ширина | ±0,15 мм (≤50 мм); ±0,20 мм (>50 мм) |
| Толщина | ±0,03 мм (≤1,0 мм); ±0,05 мм (>1,0 мм) |
| Длина | ±3 мм/100 м |
Отклонения размеров напрямую влияют на подающие ролики станка: слишком большие отклонения вызывают увод или заклинивание, прерывая непрерывную работу.
3.3 Физико-механические свойства
(1) Прочность на отслаивание (адгезия)
Это ключевой показатель прочности сцепления кромки с основой. Метод: наклеить кромку на стандартную основу (ДСП/МДФ), отрывать под углом 180° с постоянной скоростью на разрывной машине, фиксируя усилие.
-
Норматив (LY/T 2383): прочность на отслаивание ≥ 1,5 Н/мм
-
Высокий стандарт (требование JINDIWOOD): ≥ 2,5 Н/мм
(2) Стойкость к термоциклам
Образец с кромкой поочерёдно выдерживают при высокой (63 ± 3 °C) и низкой (-20 ± 2 °C) температуре по 2 часа, 5 циклов. Наблюдают трещины, отклеивание, изменение цвета.
(3) Стойкость к старению (ксеноновая лампа)
Образец помещают в ксеноновую камеру старения на 500 часов, проверяют ΔE и сохранение прочности на отслаивание. Качественная кромка должна иметь:
-
ΔE ≤ 2,0
-
Сохранение прочности на отслаивание ≥ 80%
3.4 Экологическая безопасность
(1) Тяжёлые металлы (кромка ПВХ)
Кромка ПВХ содержит стабилизаторы (обычно Ca-Zn или оловоорганические), необходимо строго контролировать тяжёлые металлы. По GB/T 26125 (IEC 62321) и RoHS:
| Элемент | Предел (мг/кг) |
|---|---|
| Свинец (Pb) | ≤1000 |
| Ртуть (Hg) | ≤1000 |
| Кадмий (Cd) | ≤100 |
| Шестивалентный хром (Cr⁶⁺) | ≤1000 |
| ПББ | ≤1000 |
| ПБДЭ | ≤1000 |
(2) Фталаты (пластификаторы)
Предпочтительны DOTP, TOTM, DINP и другие не фталатные пластификаторы. Суммарное содержание фталатов (DEHP, DBP, BBP, DIBP) должно быть ≤1000 мг/кг (REACH, приложение XVII).
(3) Выделение ЛОС
Кромка не должна иметь резкого запаха при хранении и использовании. По ISO 16000-6: TVOC ≤100 мкг/м³.
IV. Технология производства кромочной ленты
4.1 Производство кромки ПВХ/АБС
Этап 1: дозирование и смешивание
-
Смола ПВХ, пластификаторы, стабилизаторы, наполнители, красители, УФ-добавки отвешиваются по рецептуре.
-
Смешивание в высокоскоростном смесителе (80–120 °C) для равномерного распределения.
-
Охлаждение до комнатной температуры и хранение.
Этап 2: экструзия
-
Смесь пластифицируется в одношнековом или двухшнековом экструдере (160–200 °C, градиент по зонам).
-
Расплав выдавливается через Т-образную головку в тонкий лист; толщина контролируется зазором головки и скоростью экструзии.
-
Лист проходит через трёхвалковый каландр (120–150 °C) для калибровки и получения гладкой поверхности.
Этап 3: обработка поверхности (печать и текстура)
-
Печать (дерево или цвет): глубокая или флексографская печать, специальные чернила, точность совмещения ≤0,2 мм.
-
Покрытие: у премиальных продуктов на печатный слой наносится УФ-лак или слой ПММА, отверждаемый УФ-лампой (365 нм, ≥800 мДж/см²).
-
Синхронное тиснение: тиснильный вал создаёт текстуру, синхронизированную с печатью (поры древесины, камень), для согласованного тактильного эффекта.
Этап 4: резка и намотка
-
Продольная резка на нужную ширину (10–100 мм).
-
Онлайн-контроль толщины и цвета.
-
Намотка в рулоны по 100–500 м.
-
Маркировка: партия, ширина, толщина, код цвета, длина.
4.2 Производство меламиновой кромки
Этап 1: выбор бумаги-основы
Декоративная бумага высокого качества 70–120 г/м² с соответствующими впитываемостью, влагопрочностью и непрозрачностью.
Этап 2: пропитка и сушка
-
Бумага проходит через ванну с меламиновой смолой (сухой остаток 45–55%).
-
Дозирующие валы регулируют количество пропитки (130–180% от сухой массы бумаги).
-
Сушка в вертикальной или горизонтальной сушилке (80–160 °C по зонам), удаление летучих, частичное предварительное отверждение.
Этап 3: резка и упаковка
-
Резка на нужную ширину и намотка.
-
Хранение при контролируемых условиях (20–25 °C, отн. влажность 50–60%) во избежание влагопоглощения или преждевременного отверждения.
V. Принципы сочетания кромки и плиты
5.1 Соответствие по толщине
| Тип плиты | Рекомендуемая толщина кромки | Причина |
|---|---|---|
| Тонкие плиты (≤12 мм) | 0,4–0,8 мм | Слишком толстая кромка нарушает пропорции угла |
| Стандартная корпусная мебель (15–25 мм) | 0,8–1,5 мм | Баланс экономичности и долговечности |
| Толстая мебель/столешницы (≥30 мм) | 1,5–3,0 мм | Ударопрочность и запас на обработку (фаска, скругление) |
5.2 Соответствие по цвету
Точное совпадение цвета — важнейший фактор:
-
В цвет: кромка того же цвета, что и поверхность плиты, для эффекта «незаметности». Рекомендуется использовать декоративную бумагу и кромку одного производителя и одной партии.
-
Контраст: тёмная плита со светлой кромкой или наоборот, для эффекта контура, часто в современном минимализме.
Способы контроля цвета:
-
Спектральный колориметр для ΔE; ΔE ≤ 0,5 невидимо для глаза.
-
Сравнение в кабинете стандартного света (D65, 6500 K).
-
Учёт метамерии: убедиться, что кромка и панель не имеют заметного различия при всех источниках света (дневной, тёплый, холодный).
5.3 Соответствие клея
| Материал кромки | Рекомендуемый клей | Температура термоклея | Скорость станка |
|---|---|---|---|
| ПВХ (≤1 мм) | ЭВА-термоклей (высокое содержание VA) | 180–210 °C | 15–25 м/мин |
| ПВХ (>1 мм) | PUR-термоклей (влагоотверждаемый) | 130–150 °C | 10–18 м/мин |
| АБС | PUR-термоклей (предпочтительно) | 130–150 °C | 12–20 м/мин |
| Меламин | ЭВА-термоклей (низкотемпературный) | 160–190 °C | 18–28 м/мин |
| Шпон | ЭВА-термоклей или ПВА | 160–200 °C | 10–15 м/мин |
Логика выбора ЭВА vs PUR:
-
ЭВА: экономичный, длительное открытое время, обратимая адгезия (можно повторно расплавить), подходит для стандартного ПВХ и обычной мебели. Недостаток: термо- и водостойкость ниже, чем у PUR.
-
PUR: необратимая адгезия, отличная стойкость к теплу, воде и растворителям, более высокая прочность и эластичность. Подходит для АБС, толстого ПВХ, мебели для кухни/ванной (высокая влажность) и экспортной продукции (морская перевозка в жару и влажность). Цена примерно в 2–3 раза выше ЭВА.
VI. Типичные проблемы качества кромочной ленты
6.1 Отклеивание / отслаивание кромки
Явление: кромка отделяется от торца плиты,局部 или полностью.
Причины:
-
Температура термоклея не соответствует (слишком низкая — плохое смачивание; слишком высокая — деградация клея)
-
Недостаточное давление или износ прижимных роликов
-
Загрязнение, масло или повышенная влажность (>12%) на торце плиты
-
Открытое время термоклея не соответствует скорости станка
Решения:
-
Калибровать температуру клеевой ванны инфракрасным термометром
-
Регулярно проверять давление и плоскостность роликов
-
Продувать торец плиты сжатым воздухом перед кромкованием
-
Выбирать термоклей с подходящим открытым временем (5–15 с)
6.2 Усадка / оголение кромки
Явление: через некоторое время (часы–дни) кромка даёт усадку по длине, обнажая основу на торцах («оголение»).
Причины:
-
Остаточные напряжения в кромке (чрезмерное растяжение без достаточного отжига)
-
Большая разница коэффициентов линейного расширения с плитой
-
Кромкование при низкой температуре зимой
Решения:
-
Использовать качественную кромку с снятыми напряжениями (отожжённую или охлаждённую в линии)
-
Хранить плиту и кромку при одинаковой температуре не менее 24 часов
-
Зимой снижать скорость и повышать температуру прижатия
6.3 Избыток клея / заметная клеевая линия
Явление: видимая линия выдавленного клея между кромкой и поверхностью плиты, неэстетично и трудно удаляется.
Причины:
-
Избыточное нанесение клея (обычно 150–250 г/м²; выше — выдавливание)
-
Неровный торец плиты, неравномерное распределение клея
-
Фрезы или ножи для зачистки не отрегулированы
Решения:
-
Точно контролировать количество клея на валу (регулировка зазора или скребка)
-
Перед кромкованием обеспечить ровный торец плиты (рекомендуется предварительное фрезерование)
-
Использовать станок с функцией предварительного фрезерования
6.4 Побеление при обработке (характерно для ПВХ)
Явление: после обработки фрезой на срезе кромки ПВХ появляются белые следы.
Причины:
-
ПВХ под напряжением сдвига образует крейзинг — микротрещины, рассеивающие свет
-
Фреза недостаточно острая или слишком большой съём
-
Высокое содержание наполнителя (дешёвый ПВХ)
Решения:
-
Использовать комбинацию фреза + скребок (черновая и чистовая обработка)
-
Перейти на АБС-кромку
-
Выбрать качественный ПВХ с низким содержанием наполнителя
-
После обработки слегка прогреть срез феном (около 120 °C)
6.5 Царапины / потеря блеска
Явление: заметные царапины или локальная потеря блеска.
Причины:
-
Загрязнение или твёрдые частицы на прижимных роликах
-
Инструмент задевает поверхность при обработке
-
Царапины при перемещении и упаковке
Решения:
-
Регулярно очищать движущиеся части станка
-
Менять ножи каждые 500–800 м
-
Защищать углы плёнкой PE перед упаковкой
VII. Технологические тренды кромочной ленты
7.1 Интеграция цвета и высокая имитация
С развитием промышленной цифровой печати кромка движется к предельному реализму:
-
Синхронизация рисунка: текстура кромки продолжает рисунок поверхности плиты без смещения, создавая эффект «монолита».
-
3D-тиснение: точный контроль температуры и тиснение воспроизводят глубину пор древесины и тактильные ощущения.
-
Цифровая печать на заказ: возможны малые партии (глубокая печать требует форм и больших тиражей), больше возможностей для индивидуального дизайна.
7.2 Экологичность и отказ от свинца
-
Стабилизаторы без свинца: Ca-Zn практически полностью заменили свинцовые, содержание Pb значительно ниже пределов RoHS.
-
Водные чернила: замена сольвентных чернил, резкое снижение ЛОС.
-
Биопластификаторы: эпоксидированное соевое масло (ESO) в премиальном ПВХ, снижение зависимости от ископаемого сырья.
7.3 Функционализация и интеллектуализация
-
Антибактериальная кромка: ионы серебра или нано-ZnO, подавляют рост бактерий; для больниц, школ, кухонь.
-
Ароматизированная/очищающая кромка: контролируемое выделение аромата или агентов, разлагающих формальдегид.
-
Сенсорная кромка: встроенные проводящие цепи или RFID-метки для «умной» мебели и прослеживаемости.
7.4 Ультратонкость и лёгкость
Для минималистичного дизайна растёт спрос на кромку 0,2–0,3 мм. Такие продукты требуют большей прочности, меньшей усадки и лучшей гибкости, что предъявляет более тонкие требования к рецептуре и процессу.
JINDIWOOD · Engineered for Certainty — От точности размеров каждого микрона до прочности каждой склейки: с надёжными стандартами качества мы защищаем каждую деталь вашей мебели.
Данная статья является оригинальной технической статьёй JINDIWOOD; при перепечатке необходимо указывать источник.
FAQ (Часто задаваемые вопросы)
Вопрос 1: Что такое кромочная лента?
Ответ 1: Это узкий полосовой декоративно-защитный материал, наклеиваемый на торец плитных материалов (фанера, ДСП, МДФ) с помощью термоклея или клея на растворителях. Он герметизирует основу, защищает от влаги и пыли, улучшает внешний вид.
Вопрос 2: В чём разница между кромкой ПВХ и АБС?
Ответ 2: ПВХ экономичен, гибок и разнообразен по цвету, но может белеть при обработке. АБС чище, не белеет, лучше переносит тепло и атмосферные воздействия, но стоит в 1,5–2,5 раза дороже.
Вопрос 3: Какую толщину кромки выбрать?
Ответ 3: Для тонких плит (≤12 мм) — 0,4–0,8 мм; для стандартной мебели (15–25 мм) — 0,8–1,5 мм; для толстой мебели/столешниц (≥30 мм) — 1,5–3,0 мм. Толщина влияет на эстетику, долговечность и ударопрочность.
Вопрос 4: Как получить «незаметную» кромку?
Ответ 4: Использовать кромку и плиту одного цвета и партии с ΔE ≤ 0,5, желательно с синхронизированным рисунком. Проверять в кабинете света D65.
Вопрос 5: Какой клей использовать для кромки?
Ответ 5: ЭВА-термоклей для стандартного ПВХ и обычной мебели; PUR-термоклей для АБС, толстого ПВХ, кухни/ванной и экспортной продукции. PUR обеспечивает лучшую стойкость к теплу, воде и растворителям.
Вопрос 6: Почему кромка быстро отклеивается?
Ответ 6: Чаще всего из-за неверной температуры термоклея, недостаточного давления, загрязнения или влаги на торце плиты, либо несоответствия открытого времени клея скорости станка.
Вопрос 7: Почему ПВХ белеет после обработки?
Ответ 7: Под напряжением сдвига в ПВХ возникает крейзинг, рассеивающий свет. Это можно уменьшить острой фрезой, комбинацией фреза + скребок, качественным ПВХ с низким содержанием наполнителя или переходом на АБС.
Вопрос 8: Как избежать усадки кромки?
Ответ 8: Использовать кромку с снятыми напряжениями, хранить плиту и кромку при одинаковой температуре не менее 24 часов, а зимой снижать скорость и повышать температуру прижатия.
Вопрос 9: Безопасна ли кромка ПВХ для здоровья?
Ответ 9: Качественные продукты используют Ca-Zn стабилизаторы и не фталатные пластификаторы, соответствуют RoHS и REACH. ЛОС ≤100 мкг/м³. Важно выбирать сертифицированных поставщиков.
Вопрос 10: Каковы будущие тренды кромочной ленты?
Ответ 10: Интеграция цвета и высокая имитация, экологичность без свинца, функционализация (антибактериальная, ароматизированная, сенсорная), ультратонкость и цифровая печать на заказ.