中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. Основное понятие плиты из вспененного ПВХ
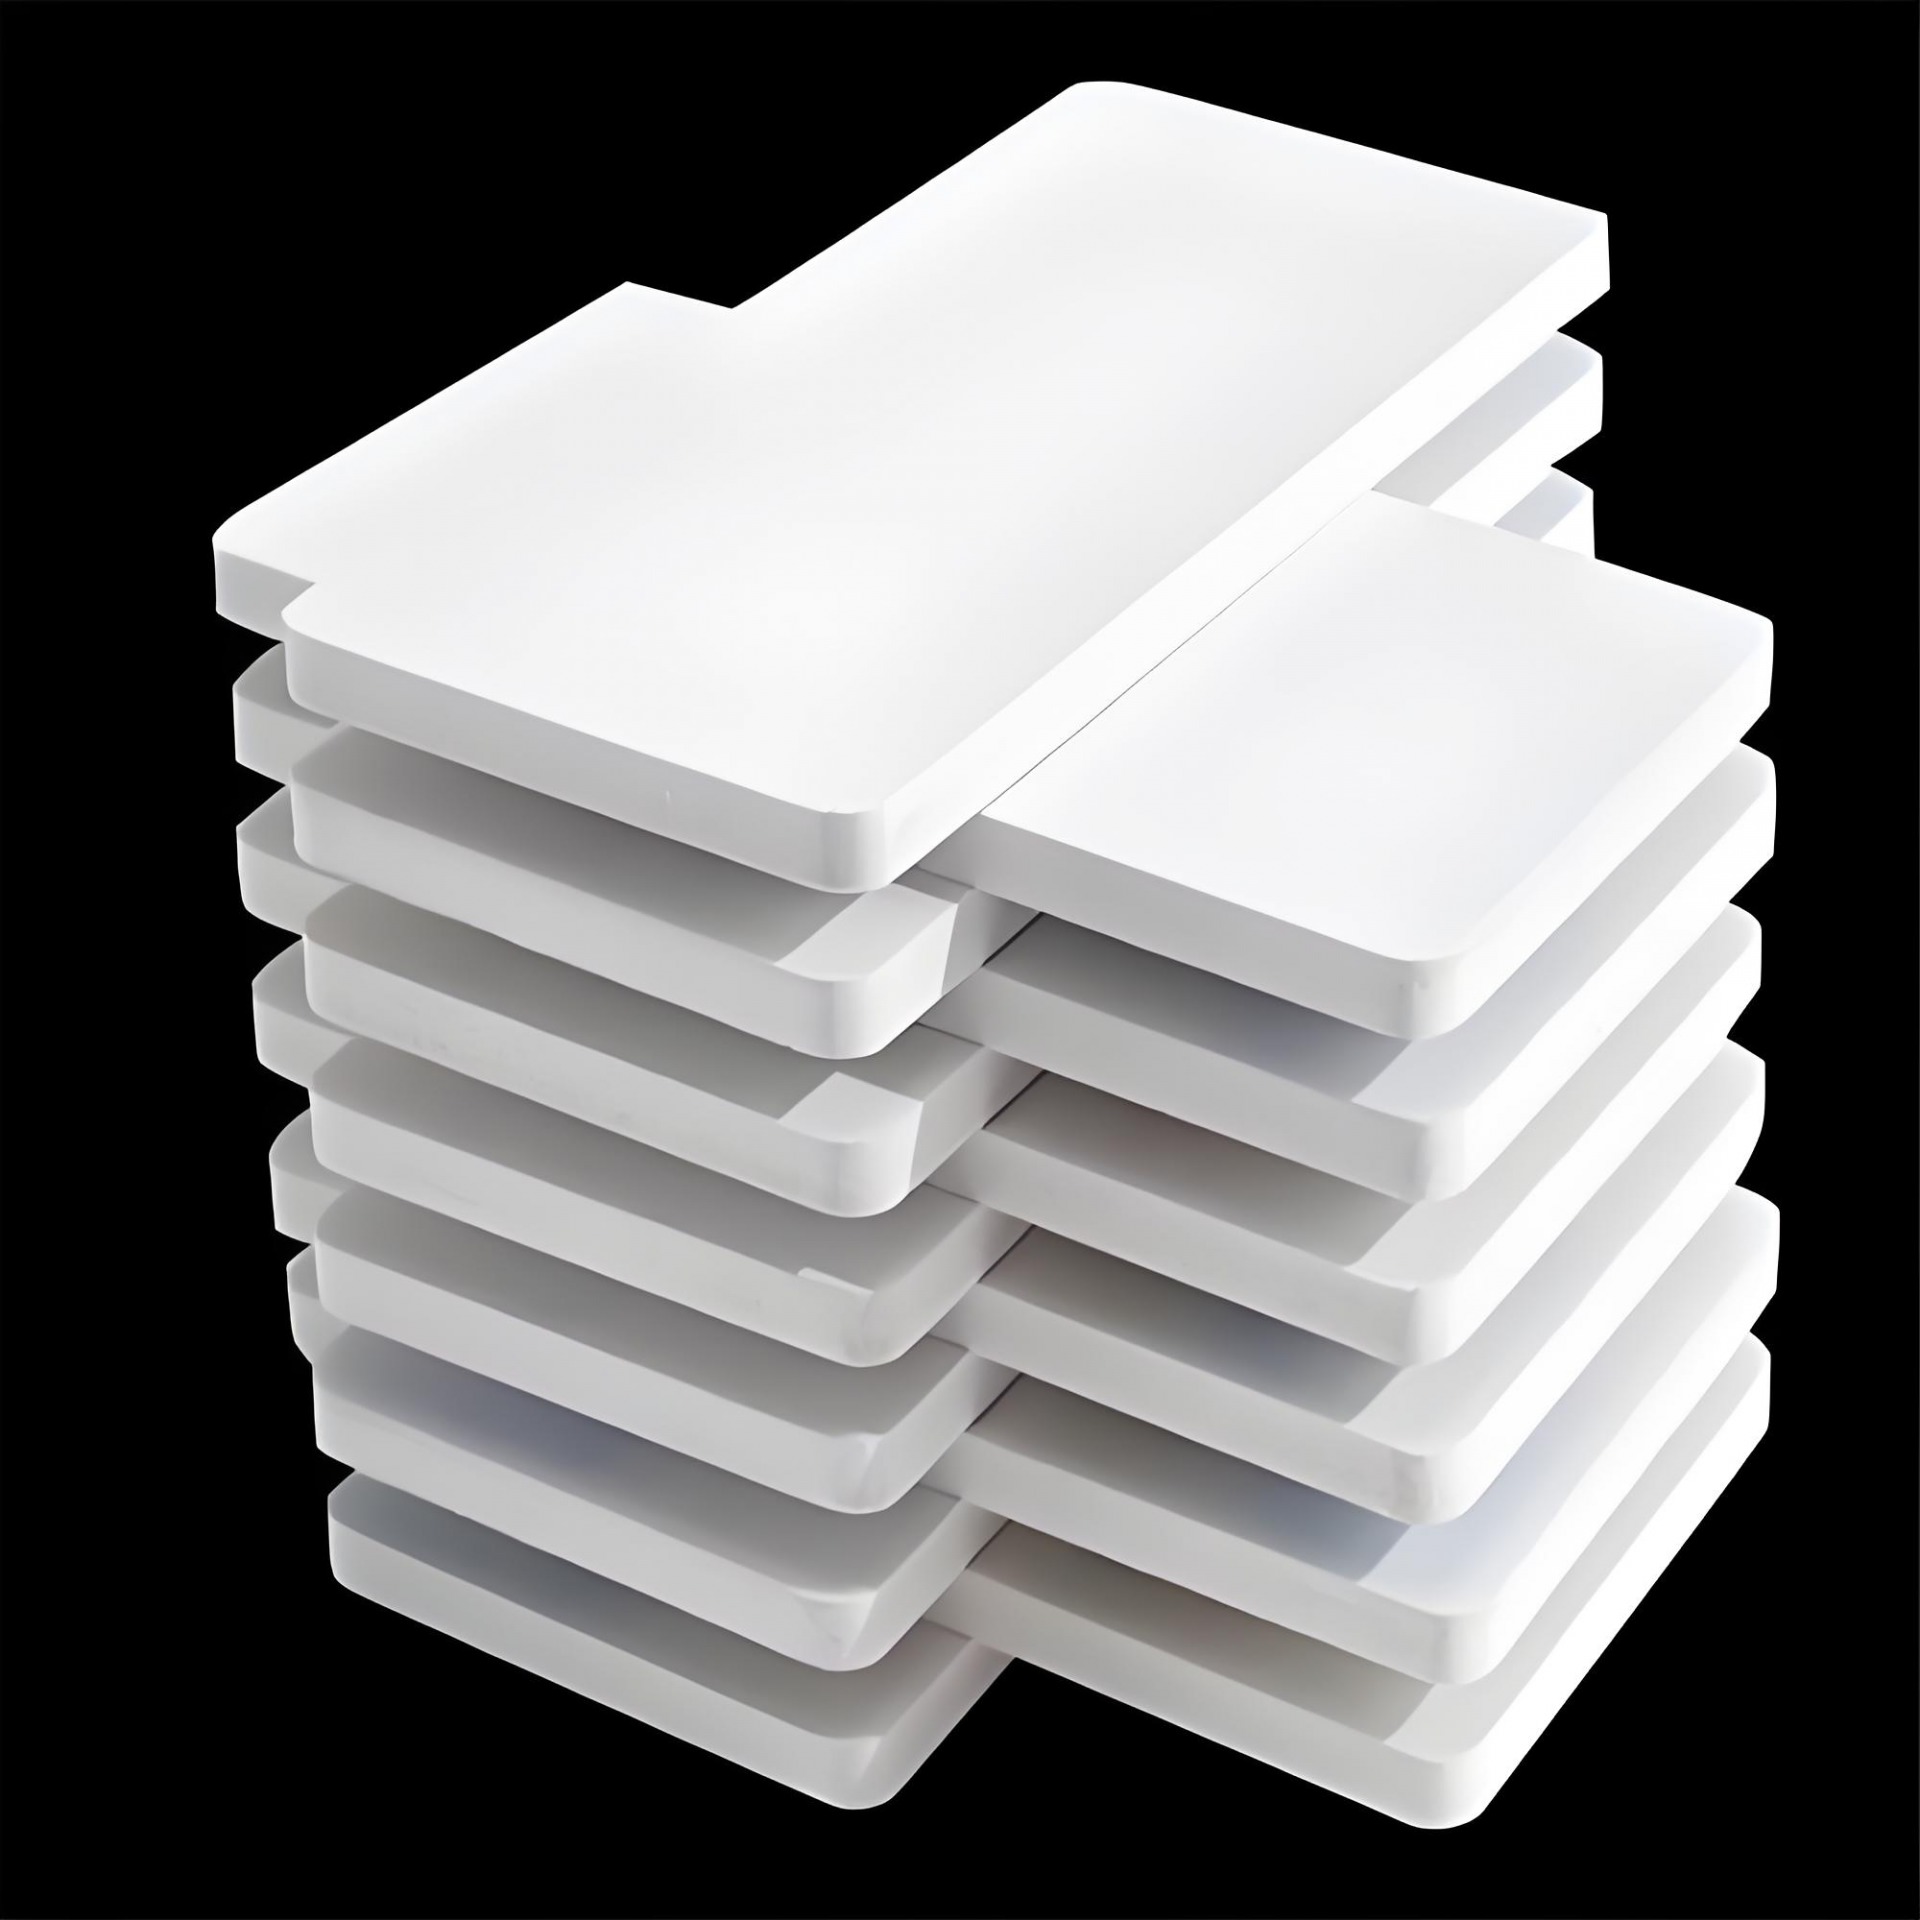
Плита из вспененного ПВХ (Polyvinyl Chloride Foam Board), также известная как плита Шнайдера (Schneider Board) или плита Энди (Andy Board), — это новый тип лёгкой плиты с внутренней микропористой вспененной структурой, производимой на основе поливинилхлоридной (ПВХ) смолы с добавлением пенообразователей, стабилизаторов, технологических добавок и т. д. методом экструзии или прессования.
Её суть — снижение веса ПВХ: с помощью технологии вспенивания плотность ПВХ снижается с 1,4 г/см³ (монолитный) до 0,4–0,8 г/см³ (вспененный), при этом сохраняются присущие ПВХ свойства — водонепроницаемость, стойкость к гниению, огнезащита, а также придаются хорошие теплоизоляционные, звукоизоляционные и амортизирующие свойства.
Позиция в отрасли: плита из вспененного ПВХ — одна из самых успешных реализаций концепции «пластик вместо дерева, пластик вместо алюминия». Она сочетает обрабатываемость дерева с долговечностью пластика и широко применяется в рекламе и экспозициях, строительной отделке, производстве мебели, транспорте и т. д. По данным Китайской ассоциации переработки пластмасс, в 2025 году годовой объём производства плит из вспененного ПВХ в Китае превысил 2 млн тонн, что сделало Китай крупнейшим производителем и потребителем в мире.
II. Принцип вспенивания и классификация плиты из вспененного ПВХ
2.1 Принцип вспенивания
Ключевая технология плиты из вспененного ПВХ заключается в формировании в ПВХ-матрице однородной, мелкой закрытоячеистой или открытоячеистой структуры в процессе химического или физического вспенивания.
Химический метод вспенивания (основной процесс):
Химические пенообразователи (например, азодикарбонамид (АДК), бикарбонат натрия и др.) термически разлагаются в интервале температур плавления ПВХ (около 170–200 °C), выделяя азот (N₂), диоксид углерода (CO₂) и небольшое количество монооксида углерода (CO):
Реакция разложения АДК (190–210 °C):
H₂NCON=NCONH₂ → N₂↑ + CO↑ + CO₂↑ + твёрдые остатки
Образовавшиеся газы создают бесчисленные микропузырьки в расплаве ПВХ; эти пузырьки растут и стабилизируются под действием давления и температуры расплава, а после охлаждения и отверждения плиты ячеистая структура «замораживается» внутри, образуя вспененную плиту.
Физический метод вспенивания (высокотехнологичный процесс):
Под высоким давлением инертные газы (азот, диоксид углерода) или низкокипящие жидкости (бутан, пентан) вводятся в расплав ПВХ; при быстром сбросе давления или нагреве происходит пересыщение и выделение газа с образованием микропористой структуры. Физический метод даёт более мелкие и однородные ячейки (диаметр 50–200 мкм), но требует более высоких инвестиций в оборудование и сложного контроля процесса; применяется в основном для высококачественных микровспененных продуктов.
2.2 Классификация плиты из вспененного ПВХ
По структуре вспенивания и способу производства плиты из вспененного ПВХ делятся на три основных типа:
| Тип | Характеристика структуры | Состояние поверхности | Способ производства | Диапазон плотности (г/см³) | Основное применение |
|---|---|---|---|---|---|
| Плита свободного вспенивания (Free Foam Board) | Сердцевина и поверхность вспенены; плотность равномерна от поверхности к центру | Поверхность мелкошлифованная или с текстурой | Процесс свободного вспенивания (расширение непосредственно на выходе из головки) | 0,4–0,7 | Рекламные щиты, гравировка, трафаретная печать, струйная печать |
| Плита с коркой (Celuka Foam Board) | Сердцевина вспенена, поверхность плотная (толщина корки 0,2–0,5 мм) | Поверхность гладкая и плотная, похожа на монолитный ПВХ | Процесс Celuka (калибровка на выходе из головки, поверхность застывает, сердцевина вспенивается) | 0,5–0,8 | Кухонные и ванные шкафы, мебельные панели, строительная опалубка |
| Соэкструзионная вспененная плита (Co-extruded Foam Board) | Многослойная структура (наружный слой — невспененный ПВХ или модифицированный, сердцевина — вспененная) | Поверхность с различными эффектами (глянец, мат, текстура дерева и т. д.) | Соэкструзия (двухшнековый экструдер с разными рецептурами) | 0,6–0,9 | Высококачественные декоративные панели, наружная отделка, интерьеры транспортных средств |
Различие процессов свободного вспенивания и Celuka (ключевой момент):
Плита свободного вспенивания, выходя из головки, сразу попадает в открытую зону вспенивания; расплав свободно расширяется без ограничений, а поверхность при контакте с воздухом образует тонкую, слегка уплотнённую плёнку. Без принудительного охлаждения степень вспенивания выше, плотность ниже, но твёрдость поверхности относительно невысока.
Плита Celuka, выходя из головки, немедленно проходит через калибратор (охлаждающую гильзу): внутренняя металлическая стенка принудительно охлаждает поверхность плиты, заставляя поверхностный расплав ПВХ быстро застывать и образовывать высокоплотный «корковый слой», тогда как сердцевина остаётся горячей и расплавленной, продолжая вспениваться до заполнения полости калибратора. В итоге формируется «сэндвич-структура»: твёрдая снаружи, лёгкая внутри. Поверхность плотная, как у монолитной плиты, сердцевина лёгкая, как губка.
Толщина коркового слоя плиты Celuka обычно составляет 0,2–0,5 мм (на сторону); твёрдость по Шору D может достигать 70–78, что значительно выше, чем у плиты свободного вспенивания (55–65).
III. Рецептурная система плиты из вспененного ПВХ
3.1 Состав основных компонентов
| Компонент | Типичное количество (частей) | Функция | Технические требования |
|---|---|---|---|
| Смола ПВХ (SG-5/SG-7/SG-8) | 100 | Базовая смола, определяет основные свойства | K-значение 65–68 (степень полимеризации 1000–1200), суспензионная пористая смола |
| Пенообразователь (АДК/бикарбонат натрия) | 0,5–2,0 | Разлагается с выделением газа, образует микропоры | Температура разложения соответствует переработке ПВХ (190–210 °C), размер частиц ≤5 мкм |
| Стабилизатор (Ca-Zn комплекс/оловоорганический) | 2,0–4,0 | Предотвращает разложение и изменение цвета ПВХ при высокой температуре | Время термостабильности ≥60 мин (200 °C), без свинца, экологичный |
| Технологическая добавка (ACR) | 1,0–3,0 | Повышает прочность и удлинение расплава, стабилизирует ячейки | Акриловый сополимер, способствует пластификации и однородности расплава |
| Регулятор вспенивания (например, K-400) | 3,0–6,0 | Регулирует вязкоэластичность, контролирует размер и однородность ячеек | Высокомолекулярный акриловый сополимер, повышает прочность расплава |
| Смазка (стеариновая кислота/парафин/ПЭ-воск) | 0,5–1,5 | Снижает внутреннее и внешнее трение, улучшает текучесть, облегчает извлечение | Баланс внутренней/внешней смазки, предотвращает выпотевание |
| Наполнитель (лёгкий карбонат кальция/тальк) | 5–30 (по требованию) | Снижает стоимость, повышает жёсткость, улучшает стабильность размеров | Размер частиц ≤2 мкм, активированная поверхность |
| Краситель/диоксид титана (TiO₂) | 0–5 | Придаёт цвет, повышает укрывистость (белые плиты) | Термостойкость ≥230 °C, не мигрирует, не выцветает |
3.2 Технический анализ ключевых добавок
(1) Регулятор вспенивания — определяющий фактор качества ячеек
Регулятор вспенивания (обычно высокомолекулярный акриловый сополимер) — одна из важнейших добавок в рецептуре ПВХ пенопласта. Его основная функция — повысить прочность и эластичность расплава ПВХ, чтобы пузырьки в процессе роста не разрывались и не сливались, образуя в итоге мелкую, однородную, независимую закрытоячеистую структуру.
Механизм действия:
-
Молекулы регулятора обвивают макромолекулярные цепи ПВХ, образуя физические точки сшивки и значительно повышая напряжение расплава.
-
В момент разложения пенообразователя и выделения газа высокая прочность расплава «фиксирует» пузырьки на микроскопическом размере (50–200 мкм).
-
Недостаток регулятора → крупные, сливающиеся, разрывающиеся ячейки → неравномерная плотность, снижение прочности, шероховатая поверхность.
-
Избыток регулятора → слишком высокая прочность расплава → затруднённое вспенивание, недостаточная степень вспенивания, повышенная плотность.
(2) Подбор пенообразователя
| Тип пенообразователя | Температура разложения (°C) | Газовыделение (мл/г) | Применяемые продукты | Особенности |
|---|---|---|---|---|
| АДК (азодикарбонамид) | 190–210 | 220–250 | Универсальный ПВХ пенопласт | Большое газовыделение, хорошее соотношение цена/качество, высокая температура разложения; с соагентом (оксид цинка) снижается до 185 °C |
| Бикарбонат натрия | 150–180 | 150–200 | Продукты низкотемпературной переработки | Низкая температура разложения, экологичный, но меньшее газовыделение |
| Композитный пенообразователь | 160–190 | 200–230 | Плиты Celuka | Смесь АДК + бикарбонат + соагент, ступенчатое вспенивание, оптимизированная структура ячеек |
IV. Технологический процесс производства плиты из вспененного ПВХ
4.1 Схема процесса
Взвешивание сырья → Высокоскоростное смешивание → Охлаждение → Экструзия/пластификация → Головка → Вспенивание
  → Охлаждение/калибровка → Тяга и резка → Шлифование → Ламинирование/упаковка → Готовый продукт
4.2 Технические особенности этапов
Этап 1: высокоскоростное смешивание
Все порошковые и жидкие добавки (смола ПВХ, стабилизаторы, пенообразователь, смазки и т. д.) точно взвешиваются по рецептуре и загружаются в высокоскоростной смеситель (горячий смеситель). Скорость обычно 1000–1500 об/мин; тепло трения (не электрический нагрев) повышает температуру материала до 110–125 °C.
-
Конец смешивания: температура достигает заданного значения (обычно 115–120 °C), материал — рыхлый порошок, без комков, однородного цвета.
-
Ключевой контроль: пенообразователь не должен разлагаться преждевременно; температура должна быть как минимум на 60 °C ниже температуры разложения (≥185 °C).
Этап 2: охлаждение
Горячий материал (110–120 °C) немедленно переводится в холодный смеситель (медленное перемешивание, рубашка с охлаждающей водой) и охлаждается до 40–50 °C перед выгрузкой. Цели:
-
Предотвратить комкование или преждевременное разложение пенообразователя при хранении.
-
Обеспечить равномерную адсорбцию добавок на поверхности гранул ПВХ.
Этап 3: экструзия и пластификация
Охлаждённая сухая смесь пластифицируется в коническом двухшнековом экструдере — основном оборудовании для производства ПВХ пенопласта. Преимущества:
-
Принудительный транспорт и сдвиговое действие двух шнеков, высокая эффективность пластификации.
-
Коническая конструкция с регулируемой степенью сжатия, подходит для разных рецептур.
-
Узкое распределение времени пребывания, предотвращает локальную деградацию.
Типичные температуры экструдера:
| Зона | Температура | Функция |
|---|---|---|
| Питание (1) | 160–175 °C | Предварительный нагрев, начало пластификации |
| Сжатие (2) | 175–185 °C | Основная пластификация, плавление ПВХ |
| Гомогенизация (3) | 180–190 °C | Гомогенизация расплава, температура близка к разложению пенообразователя |
| Переход (4) | 185–195 °C | Переход, поддержание температуры расплава |
| Головка | 190–205 °C | Пенообразователь начинает разлагаться на выходе |
Этап 4: формование и вспенивание
Пластифицированный расплав ПВХ поступает в Т-образную головку (типа «вешалка»), которая распределяет расплав в равномерный плоскостной поток.
-
Плита свободного вспенивания: расплав выходит из головки и сразу попадает в открытую зону вспенивания; вспенивание при атмосферном давлении. Степень вспенивания контролируется прочностью расплава, скоростью разложения пенообразователя и скоростью охлаждения. Типичная степень 1,8–3,0.
-
Плита Celuka: расплав выходит из головки и сразу поступает в калибратор (охлаждающую гильзу) с температурой стенок 20–40 °C. Поверхность, контактируя с холодной стенкой, быстро застывает, образуя плотный корковый слой (около 0,3 мм); сердцевина остаётся горячей и продолжает вспениваться до заполнения калибратора. Типичная степень 1,5–2,5.
Этап 5: охлаждение и калибровка
Вспененная плита охлаждается в вакуумной калибровочной ванне (или на водоохлаждаемых роллах) с 160–190 °C до 30–50 °C, фиксируя вспененную структуру. Вакуум прижимает плиту к стенке калибратора, обеспечивая точность размеров (допуск по толщине ±0,2 мм) и плоскостность.
Этап 6: тяга и резка
Откалиброванная плита равномерно протягивается гусеничным тянущим устройством (скорость 1–5 м/мин в зависимости от толщины и степени вспенивания) и разрезается на заданную длину (стандарт 2440 мм) встроенной пилой (возвратно-поступательной или дисковой), либо сматывается в рулоны (тонкие плиты).
Этап 7: шлифование (обработка поверхности)
После калибратора плита Celuka может иметь микроскопические следы сварки или волны. Выполняется шлифование на широколенточной шлифовальной машине:
-
Грубое шлифование (80–120 grit): удаление мелких дефектов и неравномерности толщины.
-
Тонкое шлифование (180–240 grit): гладкая и ровная поверхность (Ra ≤3,2 мкм), обеспечивающая адгезию для ламинирования или напыления.
Этап 8: ламинирование и упаковка
-
Нанесение защитной плёнки ПЭ (30–50 мкм) для предотвращения царапин при транспортировке и обработке.
-
Резка на стандартные размеры, упаковка (обычно 20–50 листов в пачке, с обвязкой).
-
Маркировка с указанием规格, цвета, партии и т. д.
V. Основные технические показатели плиты из вспененного ПВХ
5.1 Плотность и степень вспенивания
Плотность — важнейший показатель; определяет лёгкость, механическую прочность и стоимость.
| Класс плотности | Диапазон (г/см³) | Степень вспенивания (относительно монолитного ПВХ 1,4 г/см³) | Типичные продукты |
|---|---|---|---|
| Сверхлёгкий | 0,30–0,45 | 3,1–4,7 | Рекламные щиты, моделирование |
| Лёгкий | 0,45–0,60 | 2,3–3,1 | Внутренние декоративные панели, задние стенки мебели |
| Стандартный | 0,60–0,75 | 1,9–2,3 | Кухонные и ванные шкафы, мебельные панели |
| Высокой плотности | 0,75–0,90 | 1,6–1,9 | Строительная опалубка, интерьеры транспорта, высокопрочная мебель |
Метод испытания: кажущаяся плотность по GB/T 6343 (гравиметрический метод). Образцы 50×50 мм в 5 точках (по диагонали), измерение массы и объёма, среднее значение; отклонение ≤±5%.
5.2 Механические свойства
| Показатель | Ед. | Свободное вспенивание (плотность 0,5–0,6) | Celuka (плотность 0,6–0,7) | Стандарт |
|---|---|---|---|---|
| Прочность на изгиб | МПа | 8–15 | 18–28 | GB/T 9341 |
| Модуль упругости при изгибе | МПа | 500–1000 | 1200–2000 | GB/T 9341 |
| Прочность на сжатие (10% деформации) | МПа | 3–6 | 8–14 | GB/T 1041 |
| Ударная вязкость (Шарпи, с надрезом) | кДж/м² | 5–10 | 10–18 | GB/T 1043 |
| Твёрдость по Шору D | — | 55–65 (поверхность) | 70–78 (корка) | GB/T 2411 |
Преимущество Celuka: плотный поверхностный слой (корка) вносит основной вклад в механические свойства. При изгибе верхняя поверхность испытывает сжатие, нижняя — растяжение, именно там находится корка. Она действует как «твёрдая оболочка», увеличивая прочность и модуль при изгибе на 50–100% по сравнению со свободновспененной плитой той же плотности.
5.3 Тепловые свойства
| Показатель | Типичное значение | Примечание |
|---|---|---|
| Теплопроводность | 0,05–0,08 Вт/(м·К) | Значительно ниже дерева (0,15–0,20) и металлов (>50), отличная теплоизоляция |
| Температура деформации (HDT, 1,82 МПа) | 65–75 °C | Верхний предел использования; выше начинает размягчаться |
| Температура размягчения по Вика (A50) | 75–85 °C | Важный показатель термостойкости |
| Коэффициент линейного расширения (-20…+60 °C) | 4–6×10⁻⁵/°C | Примерно в 2–3 раза выше, чем у массивной древесины; предусматривать температурные зазоры |
5.4 Пожарные свойства
ПВХ обладает природной огнестойкостью (содержание хлора ~57%); кислородный индекс (LOI) достигает 45–50% — при концентрации кислорода ниже 45% материал не горит самостоятельно, что значительно выше, чем у дерева (LOI ≈20–25%).
Классы огнестойкости:
-
ПВХ пенопласт без антипиренов: B2 (горючий), но самозатухающий.
-
С фосфорно-азотными антипиренами: B1 (трудногорючий), полностью соответствует требованиям для строительной отделки.
Предупреждение о продуктах горения: при пожаре ПВХ пенопласт выделяет хлористый водород (HCl) (белый, раздражающий газ); необходима система дымоудаления. Не рекомендуется применять в небольших закрытых помещениях без вентиляции (гардеробные, закрытые кладовые). Рекомендуемые места — коммерческие пространства, выставочные залы, офисы с вентиляцией.
5.5 Химическая стойкость
ПВХ пенопласт устойчив к большинству кислот, щелочей и солевых растворов:
| Среда | Стойкость | Примечание |
|---|---|---|
| Соляная кислота (10%) | Отличная | Без изменений |
| Серная кислота (20%) | Отличная | Небольшое изменение цвета |
| Гидроксид натрия (10%) | Хорошая | Лёгкое побеление поверхности |
| Раствор хлорида натрия | Отличная | Без изменений |
| Бензин/керосин | Удовлетворительная | Кратковременный контакт допустим, длительный — набухание |
| Ацетон/ароматические растворители | Плохая | Растворяет или сильно набухает; избегать контакта |
5.6 Экологические и гигиенические свойства
-
Тяжёлые металлы (директива RoHS): с Ca-Zn стабилизаторами вместо свинцовых содержание Pb, Cd, Hg, Cr⁶⁺ ниже пределов RoHS (1000/100/1000/1000 мг/кг).
-
Формальдегид: ПВХ пенопласт не использует карбамидные клеи; выделение формальдегида «не обнаружено»; действительно беспресс-формальдегидная плита.
-
ЛОС: качественные продукты с TVOC ≤100 мкг/м³ (ISO 16000-6), без раздражающего запаха. Низкокачественные продукты могут содержать остатки винилхлорида или пластификаторов; рекомендуется оценка запаха (30 °C, 24 ч в закрытой камере).
VI. Технологии обработки поверхности плиты из вспененного ПВХ
6.1 Ламинирование
С помощью горячего клея на поверхность плиты наносится декоративная плёнка ПВХ (0,1–0,3 мм). Ламинированные плиты могут иметь различные рисунки (дерево, камень, ткань, металл). Плёнка ПВХ совместима с ПВХ-основой, хорошее соответствие коэффициентов расширения, не образует пузырей и не отслаивается. Подходит для внутренних декоративных панелей, мебельных фасадов.
Технические моменты: температура 120–150 °C, давление 0,3–0,6 МПа, скорость 3–8 м/мин. Толщина клеевого слоя 0,03–0,05 мм.
6.2 Термотрансфер
С помощью сублимационной трансферной плёнки (рисунок дерева или камня) при 180–220 °C и давлении рисунок сублимируется и проникает в поверхностный слой, образуя чёткий, износостойкий узор. Текстура «проникает», а не «покрывает»; менее подвержена царапинам, атмосферостойкость выше, чем у ламинирования. Подходит для рекламных щитов, выставочных панелей, внутренней отделки.
Ограничения: насыщенность цвета ниже, чем у ламинирования; сложные текстуры (например, синхронные поры) невозможны.
6.3 Напыление/порошковая окраска
На поверхность наносится полиуретановое (PU) или УФ-отверждаемое покрытие; после выравнивания, сушки или УФ-отверждения образуется глянцевое/матовое покрытие. Твёрдость поверхности 2H–3H (по карандашу), глянец от 10 GU (мат) до 95 GU (глянец). Подходит для высококачественных декоративных панелей, кухонных фасадов, панелей акустических систем.
Технологические моменты: предварительная обработка (обеспыливание → антистатик → грунт), сушка грунта, шлифование (400–600 grit), нанесение финишного покрытия. УФ-лак отверждается в УФ-печи (365 нм, энергия ≥800 мДж/см²).
VII. Обработка и применение плиты из вспененного ПВХ
7.1 Обрабатываемость
ПВХ пенопласт сочетает обрабатываемость пластика и лёгкость обработки дерева: «универсальный материал».
| Способ обработки | Пригодность | Технологические моменты |
|---|---|---|
| Резка | Отличная | Твёрдосплавный диск (60–80 T), 3000–4000 об/мин, подача 3–5 м/мин. Избегать HSS |
| Гравировка | Отличная | ЧПУ, одно- или двухзаходные спиральные фрезы, 18000–24000 об/мин, подача 1500–2500 мм/мин |
| Сверление | Хорошая | Стандартные спиральные свёрла (угол 118°), 2000–3000 об/мин, подача 0,1–0,2 мм/об. Свёрла держать острыми |
| Гибка нагревом | Хорошая | Термофен (250–300 °C), минимальный радиус изгиба 5–8× толщины. Охладить для фиксации |
| Склеивание | Хорошая | Специальный клей для ПВХ (неопрен, растворитель ПВХ на основе ТГФ). Не использовать ПВА или цианоакрилат |
| Печать на поверхности | Хорошая | Трафаретная, УФ-планшетная печать; поверхность очистить |
7.2 Типичные области применения
| Область | Конкретное применение | Рекомендуемый тип | Причина выбора |
|---|---|---|---|
| Реклама/экспозиция | Щиты, панели лайтбоксов, вывески, витрины | Свободное вспенивание (0,45–0,55) | Лёгкий, прост в монтаже, ровная поверхность для УФ/трафарета, низкая стоимость |
| Мебель | Кухонные/ванные шкафы, задние стенки, фасады | Celuka (0,6–0,7) | Водостойкий, плотная поверхность, ламинирование/термотрансфер под дерево, легко обрабатывается |
| Строительная отделка | Внутренние стеновые панели, потолки, перегородки, наличники | Celuka (0,6–0,8) | B1, теплоизоляция, без формальдегида, быстрый монтаж |
| Транспорт | Внутренние панели поездов/автобусов/судов, потолки, багажные полки | Celuka высокой плотности (0,7–0,8) | Лёгкий, огнезащитный, звукоизоляционный, влагостойкий |
| Промышленная антикоррозия | Панели химических цехов, лабораторные столы, защита ванн | Celuka высокой плотности (0,7–0,8) | Отличная кислото-щелочестойкость, не ржавеет |
| Холодильные камеры | Внутренние панели, перегородки рефрижераторов | Свободное вспенивание (0,45–0,55) | Низкая теплопроводность, не впитывает воду, морозостойкость (-20 °C) |
| Упаковка/логистика | Многоразовые ящики, лотки для электроники | Свободное вспенивание (0,4–0,5) | Лёгкий, амортизирующий, многоразовый, не впитывает влагу |
VIII. Распространённые проблемы качества плиты из вспененного ПВХ
8.1 Поверхностные «игольные уколы» и «точки»
Явление: множество мелких углублений (0,1–0,5 мм) или плотных мелких бугорков.
Причины:
-
Игольные уколы: газ не полностью обёрнут расплавом, пузырьки лопаются на поверхности.
-
Точки: не полностью пластифицированные частицы ПВХ («рыбьи глаза») или неравномерно распределённый наполнитель.
-
Слишком высокая температура, быстрое разложение пенообразователя.
-
Недостаток регулятора вспенивания, низкая прочность расплава.
Решения: снизить температуру головки на 5–10 °C, увеличить регулятор на 0,5–1,0 части, улучшить диспергирование при смешивании.
8.2 Крупные или неравномерные ячейки
Явление: видимые пузыри >1 мм, разного размера, неравномерная плотность.
Причины:
-
Неравномерное распределение пенообразователя.
-
Слишком высокая температура расплава, быстрое разложение, мало центров.
-
Недостаточная прочность расплава, слияние и разрыв пузырьков.
-
Крупный размер частиц пенообразователя.
Решения: удлинить горячее смешивание, использовать мелкий пенообразователь (≤5 мкм), увеличить регулятор, снизить температуру.
8.3 Неравномерная толщина/превышение допуска
Явление: разница >±0,3 мм или продольные колебания.
Причины:
-
Неправильная регулировка головки.
-
Колебания степени вспенивания (производительность или скорость тяги).
-
Неравномерное охлаждение в калибраторе.
-
Колебания тягового усилия.
Решения: калибровать головку, контролировать систему охлаждения, заменить изношенные гусеницы, проверить синхронизацию экструдера и тяги.
8.4 Коробление/деформация
Явление: углы подняты или центр выпуклый, плоскостность вне нормы.
Причины:
-
Разная скорость охлаждения верхней и нижней поверхностей.
-
Чрезмерное шлифование одной стороны (>0,5 мм) нарушает баланс напряжений.
-
Хранение не в горизонтальном положении (вертикально).
-
Дисбаланс внутренних/внешних смазок.
Решения: одинаковая температура воды сверху/снизу (Δ≤5 °C), шлифование не более 0,3 мм на сторону, хранение в горизонтальном положении с грузом, оптимизация смазок.
8.5 Царапины/вмятины на поверхности
Явление: заметные царапины, вмятины или следы роликов.
Причины:
-
Посторонние частицы на тянущих роликах или калибраторе.
-
Заусенцы на калибраторе.
-
Трение при перемещении.
Решения: ежедневная очистка, полировка калибратора (Ra ≤0,8 мкм), нанесение защитной плёнки ПЭ (30–50 мкм).
IX. Тенденции технологического развития плиты из вспененного ПВХ
9.1 Микровспенивание (Microcellular Foam)
С использованием сверхкритических флюидов (CO₂ или N₂) получают ячейки <50 мкм и плотность >10⁹ ячеек/см³. По сравнению с химическим вспениванием: более низкая плотность (до 0,3 г/см³), более высокая прочность, лучшее качество поверхности. Пока начальная стадия промышленного освоения, ограничена стоимостью оборудования и сложностью контроля.
9.2 Функциональная модификация
| Направление | Технологический путь | Применение |
|---|---|---|
| Огнезащита | Фосфорно-азотные безгалогенные антипирены (APP+PER), B1 | Строительная отделка, транспорт |
| Антибактериальность/противогрибковость | Ионы серебра/нано-ZnO (0,1–0,5%), эффективность ≥99% | Больницы, пищевая промышленность, санузлы |
| Антистатичность | Проводящая сажа или постоянный антистатик, удельное сопротивление ≤10⁹ Ом | Электронная упаковка, чистые помещения |
| Армирование | Стекло- или углеродное волокно (5–15%), прочность на изгиб +50–100% | Высокопрочные конструкционные детали |
| Атмосферостойкость | УФ-абсорбер + HALS, сохранение цвета ≥80% после 1000 ч ксенона | Наружная отделка, интерьеры транспорта |
9.3 Экологичность и низкоуглеродность
-
Экологичные стабилизаторы: Ca-Zn стабилизаторы практически полностью заменили свинцовые.
-
Биоразлагаемые пластификаторы: эпоксидированное соевое масло (ESO) 5–15 частей.
-
Вторичное сырьё: переработанный ПВХ (PCR) для нелицевых деталей (упаковка, поддоны).
-
Водоразбавляемые покрытия: замена растворительных покрытий, снижение ЛОС >90%.
9.4 Лёгкость и высокие характеристики
За счёт оптимизации структуры (биомиметические сэндвич-структуры, соты) и модификации материала (ПВХ с высокой прочностью расплава) достигается дальнейшее снижение плотности при сохранении механических свойств: «легче, прочнее, тоньше», для автомобильной лёгкости, интерьеров высокоскоростных поездов.
JINDIWOOD · Engineered for Certainty — Каждая плита из вспененного ПВХ — это точный баланс лёгкости, экологичности и функциональности.
Данная статья является оригинальной технической статьёй JINDIWOOD; при перепечатке необходимо указывать источник.
FAQ (Часто задаваемые вопросы)
Вопрос 1: Что такое плита из вспененного ПВХ?
Ответ 1: Это лёгкая плита с внутренней микропористой вспененной структурой, производимая на основе ПВХ-смолы, пенообразователей, стабилизаторов и добавок методом экструзии или прессования. Сохраняет свойства ПВХ (водонепроницаемость, стойкость к гниению, огнезащита) и обеспечивает теплоизоляцию, звукоизоляцию и амортизацию.
Вопрос 2: В чём разница между плитой свободного вспенивания и плитой Celuka?
Ответ 2: Плита свободного вспенивания имеет вспененную поверхность и сердцевину, однородную плотность, слегка шероховатую поверхность, плотность 0,4–0,7 г/см³. Плита Celuka имеет вспененную сердцевину и плотную корку (0,2–0,5 мм), гладкую поверхность, плотность 0,5–0,8 г/см³ и более высокую механическую прочность.
Вопрос 3: Содержит ли плита из вспененного ПВХ формальдегид?
Ответ 3: Нет. Плита из вспененного ПВХ не использует карбамидные клеи; выделение формальдегида «не обнаружено». Это плита без формальдегида, подходящая для чувствительных помещений.
Вопрос 4: Является ли плита из вспененного ПВХ огнестойкой?
Ответ 4: ПВХ обладает природной огнестойкостью (LOI 45–50%). Без добавок достигает B2 (самозатухающий); с фосфорно-азотными антипиренами — B1 (трудногорючий), подходит для строительства.
Вопрос 5: Как обрабатывается плита из вспененного ПВХ?
Ответ 5: Режется твёрдосплавными дисками, гравируется на ЧПУ, сверлится спиральными свёрлами, гнётся термофеном (250–300 °C), склеивается специальным клеем для ПВХ. Подходит для трафаретной и УФ-печати.
Вопрос 6: Какие плотности доступны?
Ответ 6: Сверхлёгкий 0,30–0,45 г/см³; лёгкий 0,45–0,60; стандартный 0,60–0,75; высокой плотности 0,75–0,90. Выбор зависит от применения и требуемой прочности.
Вопрос 7: Устойчива ли плита из вспененного ПВХ к химикатам?
Ответ 7: Да, хорошо устойчива к кислотам, щелочам и солям. Однако растворители, такие как ацетон и бензол, растворяют или сильно набухают; избегать контакта.
Вопрос 8: Подходит ли плита из вспененного ПВХ для улицы?
Ответ 8: С УФ-защитой и стабилизаторами HALS подходит для улицы. Без защиты длительное воздействие солнца может вызвать пожелтение и деградацию.
Вопрос 9: Как избежать деформации и царапин?
Ответ 9: Хранить горизонтально с грузом, контролировать равномерное охлаждение, шлифовать не более 0,3 мм на сторону, наносить защитную плёнку ПЭ и регулярно очищать ролики и калибраторы.
Вопрос 10: Каковы будущие тенденции плиты из вспененного ПВХ?
Ответ 10: Микровспенивание со сверхкритическими флюидами, функциональная модификация (огнезащита, антибактериальность, антистатичность, армирование), зелёные низкоуглеродные рецептуры, вторичное сырьё PCR, водоразбавляемые покрытия и цели по лёгкости и высоким характеристикам.