中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
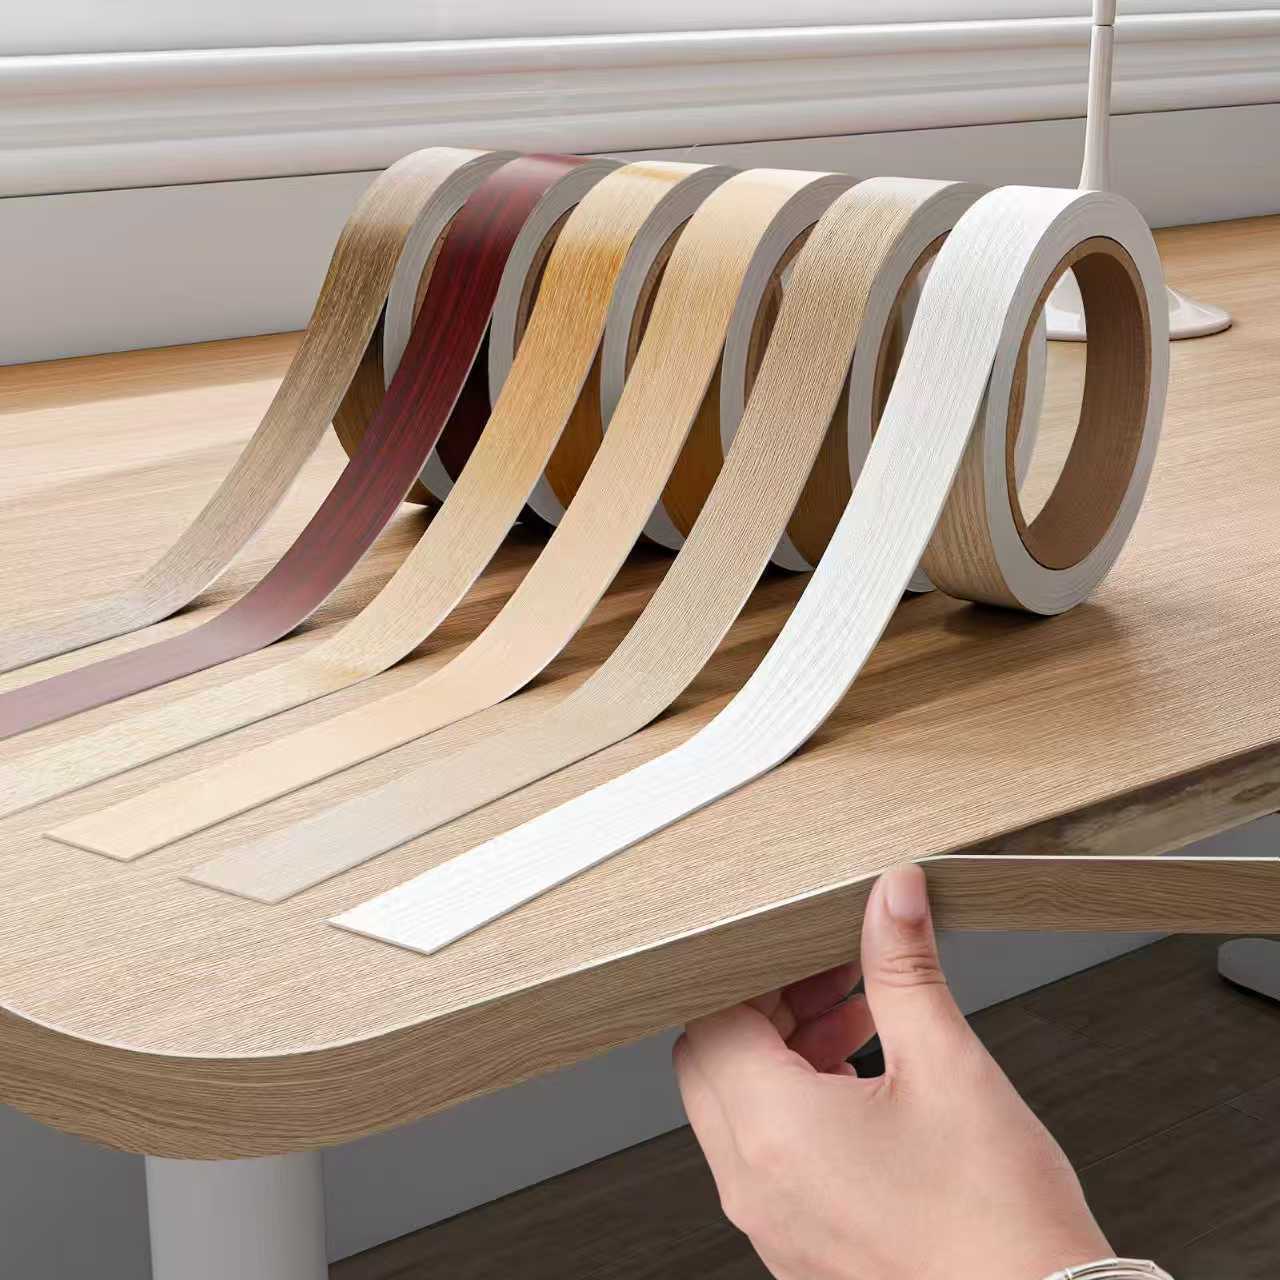
Dal materiale, al processo, alle applicazioni: comprendere i dettagli di qualità del mobile
I. Concetto di base della fascia di bordatura
La fascia di bordatura (Edge Banding / Edge Tape) è un materiale decorativo e protettivo in strisce strette applicato sul taglio di pannelli derivati dal legno come compensato, truciolare, MDF. Viene applicata con adesivo (hot melt o colla a solvente) sul bordo del pannello per sigillare e proteggere la struttura interna e migliorare l’estetica.
Nel mobile pannellare e nella decorazione d’interni, la bordatura rappresenta una percentuale minima del costo dei materiali (di solito meno del 3–5%), ma influisce in modo determinante su durata, prestazioni ambientali, qualità estetica e sicurezza d’uso. Nel settore esiste un detto: “Per giudicare la qualità di un mobile, guarda prima la sua bordatura.” La qualità della bordatura è spesso l’espressione diretta del livello tecnologico di un’azienda di mobili.
Le funzioni principali della bordatura si riassumono in quattro livelli:
| Livello funzionale | Azione specifica |
|---|---|
| Protezione fisica | Sigilla il taglio del pannello, blocca l’ingresso di acqua, umidità e polvere, impedisce rigonfiamento, distacco, polverizzazione o muffa del supporto |
| Sigillatura ecologica | Blocca formaldeide libera e COV all’interno del supporto, impedendone l’emissione nell’aria indoor; è una barriera importante per la qualità dell’aria |
| Rinforzo strutturale | Con un’adesione solida al bordo del pannello, aumenta la resistenza agli urti e all’usura, prevenendo danni agli angoli |
| Decorazione estetica | Copre la struttura a strati o il truciolato interno, rendendo il mobile uniforme, raffinato e di pregio |
II. Principali tipi di bordatura e caratteristiche dei materiali
2.1 Classificazione per materiale
Sul mercato attuale le bordature principali si dividono in cinque categorie, con prestazioni e applicazioni diverse:
| Tipo | Composizione | Spessore | Caratteristiche | Applicazione |
|---|---|---|---|---|
| Bordo in PVC | Resina PVC + carbonato di calcio + plastificanti + stabilizzanti + coloranti | 0,4–3,0 mm | Economico, flessibile, ampia gamma di colori; è il materiale più diffuso | Mobili pannellari, cucine, mobili per ufficio |
| Bordo in ABS | Acrilonitrile-butadiene-stirene | 0,8–2,0 mm | Materiale puro, bordo arrotondato e traslucido dopo la rifinitura, non bianco; qualità elevata, migliore resistenza agli agenti atmosferici rispetto al PVC | Mobili di alta gamma, cucine e bagni, mobili per bambini, prodotti da esportazione |
| Bordo in melamina | Carta impregnata con melamina | 0,2–0,8 mm | Alta corrispondenza cromatica, buona adesione, stabile alle variazioni termiche, ma più fragile | Abbinamento a pannelli melaminici |
| Bordo in impiallacciatura | Impiallacciatura naturale (rovere, noce, ciliegio ecc.) | 0,3–0,6 mm | Texture naturale e realistica, qualità eccellente, si integra con mobili impiallacciati | Mobili in legno di alta gamma, superfici impiallacciate |
| Bordo metallico (alluminio) | Profilato in alluminio | 1,0–3,0 mm | Robusto e durevole, ottima resistenza al fuoco e all’umidità, aspetto moderno | Mobili commerciali, mobili da laboratorio, divisori per ufficio, piani cucina |
2.2 Bordo in PVC — analisi approfondita del protagonista del mercato
Il bordo in PVC occupa circa il 70% del mercato mondiale delle bordature ed è il materiale più utilizzato. I processi produttivi e le differenze qualitative sono enormi: tra un PVC di alta qualità e uno scadente le prestazioni possono variare di diverse volte.
Caratteristiche tecniche del PVC di alta qualità:
Controllo dei filler: carbonato di calcio (CaCO₃) aggiunto in misura del 15–25%. Un contenuto troppo basso aumenta i costi e riduce la durezza; troppo alto (nei prodotti scadenti può arrivare al 40–50%) riduce drasticamente la flessibilità, con rischio di rottura in inverno e scheggiatura in rifinitura.
Sistema plastificante: uso di DOTP (diottil tereftalato) o TOTM (trioctil trimellitato) ecologici al posto dei tradizionali DEHP, DBP e altri ftalati. I plastificanti ecologici non contengono ftalati e sono conformi a REACH e RoHS.
Additivi anti-UV: assorbitori UV e stabilizzanti HALS (Hindered Amine Light Stabilizers) che riducono ingiallimento e polverizzazione, soprattutto per i bordi bianchi.
Strato antiusura: nei PVC di fascia alta si aggiunge uno strato trasparente antiusura (PMMA o PU) che aumenta la resistenza ai graffi, ideale per piani e bordi ad alto contatto.
Indicatori prestazionali chiave del bordo in PVC:
| Indicatore | Metodo di prova | Standard di qualità | Difetto tipico |
|---|---|---|---|
| Flessibilità (piega a freddo) | Piegatura a 180° a -5 °C | Nessuna cricca | Rottura o imbiancamento |
| Resistenza al calore | Testa a 200 °C | Non aderisce, non cambia colore | Fusione e adesione al pannello, forte scolorimento |
| Resistenza all’abrasione (Taber) | Mola CS-17, carico 500 g | Dopo 500 giri il disegno è ancora nitido | Disegno scomparso o consumo completo |
| Differenza di colore (ΔE) | Colorimetro tra lotti | ΔE ≤ 0,5 (non visibile) | ΔE ≥ 1,0 (visibile) |
| Deviazione di brillantezza | Misura multipunto nello stesso lotto | ≤ ±3 GU | ≥ ±8 GU |
2.3 Bordo in ABS — scelta di qualità per il mercato alto
Il bordo in ABS è un materiale in rapida crescita nel segmento alto del mobile. Le prestazioni complessive sono superiori al PVC, ma il prezzo è circa 1,5–2,5 volte superiore.
Vantaggi principali dell’ABS:
Rifinitura senza imbiancamento: è la caratteristica più evidente. Indipendentemente dall’affilatura della lama, il bordo tagliato mantiene il colore del materiale (ABS nero rimane nero, ABS bianco rimane bianco), senza l’effetto di stress che imbianca il PVC. Questo rende le linee del mobile nitide e di alta qualità.
Ottima resistenza agli agenti atmosferici: la temperatura di transizione vetrosa (Tg) dell’ABS è circa 105 °C, molto superiore a quella del PVC (circa 80 °C). L’ABS è più stabile ad alte temperature, non si ammorbidisce facilmente, e mantiene buona flessibilità a basse temperature.
Materiale puro: l’ABS non contiene filler (o solo in minima parte), ha buona uniformità, l’adesione con hot melt è più stabile e lo strato adesivo non invecchia facilmente.
Maggiore ecocompatibilità: l’ABS è atossico, inodore, produce meno fumi nella combustione e non rilascia acido cloridrico come il PVC.
2.4 Bordo in melamina — soluzione classica in tinta
Il bordo in melamina è una striscia sottile ottenuta stampando su carta impregnata con melamina un disegno legno o tinta unita, poi essiccata e tagliata. Si abbina perfettamente ai pannelli melaminici.
Punti tecnici:
Spessore tipico 0,2–0,8 mm, sottile, adatto a pannelli rivestiti.
Disegno sincronizzato: la texture del bordo è allineata al disegno del pannello, ottenendo un effetto “bordo invisibile”.
Adesione con EVA hot melt o PUR, a bassa temperatura e pressione.
Limiti:
Fragile, si rompe facilmente su angoli vivi, non adatto a grandi raggi o forme irregolari.
Resistenza agli urti inferiore a PVC e ABS.
Richiede temperature precise (160–200 °C); temperature troppo alte o troppo basse causano scolorimento o scarsa adesione.
III. Standard di qualità e metodi di prova delle bordature
3.1 Qualità estetica
Una bordatura di qualità deve soddisfare i seguenti requisiti:
Superficie liscia e uniforme: senza bolle, granuli, cavità o graffi.
Colore uniforme: ΔE ≤ 0,5 nello stesso lotto, ΔE ≤ 1,0 tra lotti diversi.
Bordi diritti: il rotolo non deve presentare onde o irregolarità, per garantire l’alimentazione continua in bordatrice.
Stampa nitida: texture chiara, registro ≤ 0,2 mm, senza ombre.
3.2 Precisione dimensionale (LY/T 2383-2014)
| Voce | Tolleranza ammessa |
|---|---|
| Larghezza | ±0,15 mm (≤50 mm); ±0,20 mm (>50 mm) |
| Spessore | ±0,03 mm (≤1,0 mm); ±0,05 mm (>1,0 mm) |
| Lunghezza | ±3 mm/100 m |
La precisione dimensionale influisce direttamente sull’adattabilità dei rulli di alimentazione della bordatrice: deviazioni eccessive causano sbandamento o blocco, interrompendo la produzione.
3.3 Proprietà fisico-meccaniche
(1) Resistenza al distacco (forza adesiva)
È l’indicatore principale dell’adesione al supporto. Metodo: applicare il bordo su un supporto standard (truciolare/MDF), distaccare a 180° con macchina di prova, registrare la forza.
Standard di conformità (LY/T 2383): resistenza al distacco ≥ 1,5 N/mm
Standard di alta qualità (JINDIWOOD): ≥ 2,5 N/mm
(2) Resistenza ai cicli termici
Il provino bordato viene esposto a caldo (63 ± 3 °C) e freddo (-20 ± 2 °C) per 2 ore ciascuno, per 5 cicli. Si osservano cricche, distacchi, scolorimento.
(3) Resistenza all’invecchiamento (lampada allo xeno)
Esposizione in camera xeno per 500 ore, verifica di ΔE e ritenzione della resistenza al distacco. Un buon bordo deve avere:
ΔE ≤ 2,0
Ritenzione della resistenza al distacco ≥ 80%
3.4 Sicurezza ambientale
(1) Metalli pesanti (bordo in PVC)
Il PVC contiene stabilizzanti (Ca-Zn o organostagno); è necessario controllare i metalli pesanti. Secondo GB/T 26125 (IEC 62321) e RoHS:
| Elemento | Limite (mg/kg) |
|---|---|
| Piombo (Pb) | ≤1000 |
| Mercurio (Hg) | ≤1000 |
| Cadmio (Cd) | ≤100 |
| Cromo esavalente (Cr⁶⁺) | ≤1000 |
| PBB | ≤1000 |
| PBDE | ≤1000 |
(2) Ftalati (plastificanti)
Preferire DOTP, TOTM, DINP non ftalati. Il contenuto totale di ftalati (DEHP, DBP, BBP, DIBP) deve essere ≤1000 mg/kg (REACH allegato XVII).
(3) Emissione di COV
Il bordo non deve avere odori irritanti durante stoccaggio e uso. Secondo ISO 16000-6, TVOC ≤100 μg/m³.
IV. Processo produttivo delle bordature
4.1 Processo per bordo in PVC/ABS
Fase 1: dosaggio e miscelazione
Resina PVC, plastificanti, stabilizzanti, filler, coloranti, anti-UV pesati secondo formula.
Miscelazione in mescolatore ad alta velocità (80–120 °C) per dispersione uniforme.
Raffreddamento e stoccaggio.
Fase 2: estrusione
Il composto viene plastificato in estrusore mono o bivite (temperature 160–200 °C, gradienti controllati).
Il fuso viene estruso attraverso testa a T in una lamina sottile; lo spessore è controllato dall’apertura della testa e dalla velocità di estrusione.
La lamina passa attraverso calandra a tre rulli (120–150 °C) per calandratura e finitura superficiale.
Fase 3: trattamento superficiale (stampa e texture)
Stampa (legno o tinta): rotogravure o flexo, inchiostri dedicati, registro ≤0,2 mm.
Rivestimento: nei prodotti di alta gamma si applica una vernice UV o uno strato antiusura PMMA, polimerizzato con lampada UV (365 nm, ≥800 mJ/cm²).
Goffratura sincronizzata: rullo goffratore che riproduce la texture in sincronia con la stampa (venature del legno, pietra), per un effetto tattile coerente.
Fase 4: taglio e avvolgimento
Taglio longitudinale alla larghezza desiderata (10–100 mm).
Controllo online di spessore e colore.
Avvolgimento in rotoli da 100–500 m.
Etichettatura: lotto, larghezza, spessore, codice colore, lunghezza.
4.2 Processo per bordo in melamina
Fase 1: scelta della carta base
Carta decorativa di alta qualità da 70–120 g/m², con assorbenza, resistenza a umido e opacità conformi.
Fase 2: impregnazione ed essiccazione
La carta passa in bagno di resina melaminica (contenuto solido 45–55%).
Rulli dosatori controllano l’impregnazione (130–180% sul peso secco).
Essiccazione in forno verticale o orizzontale (80–160 °C a zone), rimozione dei volatili, pre-cura parziale.
Fase 3: taglio e imballaggio
Taglio alla larghezza desiderata e avvolgimento.
Stoccaggio controllato (20–25 °C, UR 50–60%) per evitare assorbimento di umidità o pre-cura.
V. Principi di abbinamento tra bordatura e pannello
5.1 Abbinamento di spessore
| Tipo di pannello | Spessore bordo consigliato | Motivo |
|---|---|---|
| Pannelli sottili (≤12 mm) | 0,4–0,8 mm | Un bordo troppo spesso sbilancia l’angolo |
| Mobili standard (15–25 mm) | 0,8–1,5 mm | Equilibrio tra economia e durata |
| Mobili spessi/piani (≥30 mm) | 1,5–3,0 mm | Resistenza agli urti e margine per lavorazioni (bisello, arrotondamento) |
5.2 Abbinamento cromatico
La corrispondenza del colore è fondamentale:
Tinta unita: bordo dello stesso colore del pannello, per effetto “invisibile”. Si consiglia stesso produttore e stesso lotto di carta decorativa e bordo.
Contrasto: pannello scuro con bordo chiaro o viceversa, per un effetto contorno, tipico dello stile moderno.
Controllo del colore:
Colorimetro spettrale per ΔE; ΔE ≤ 0,5 è invisibile a occhio nudo.
Confronto in cabina luce standard (D65, 6500 K).
Attenzione alla metamería: verificare che bordo e pannello non mostrino differenze evidenti sotto tutte le luci (giorno, calda, fredda).
5.3 Abbinamento con adesivo
| Materiale bordo | Adesivo consigliato | Temperatura hot melt | Velocità bordatrice |
|---|---|---|---|
| PVC (≤1 mm) | EVA hot melt (alto VA) | 180–210 °C | 15–25 m/min |
| PVC (>1 mm) | PUR hot melt (umidità) | 130–150 °C | 10–18 m/min |
| ABS | PUR hot melt (preferito) | 130–150 °C | 12–20 m/min |
| Melamina | EVA hot melt (bassa temperatura) | 160–190 °C | 18–28 m/min |
| Impiallacciatura | EVA o colla vinilica | 160–200 °C | 10–15 m/min |
Logica di scelta EVA vs PUR:
EVA: economico, tempo aperto lungo, adesione reversibile (si può rifondere), adatto a PVC standard e mobili comuni. Limiti: resistenza al calore e all’acqua inferiore.
PUR: adesione irreversibile, ottima resistenza a calore, acqua e solventi, forza adesiva superiore, elastico. Adatto ad ABS, PVC spesso, mobili per cucina/bagno (alta umidità) e prodotti da esportazione (trasporto marittimo caldo-umido). Prezzo 2–3 volte EVA.
VI. Problemi di qualità comuni delle bordature
6.1 Distacco / caduta del bordo
Fenomeno: il bordo si separa dal supporto,局部 o completamente.
Cause:
Temperatura hot melt non corretta (troppo bassa: scarsa bagnabilità; troppo alta: degrado dell’adesivo)
Pressione insufficiente o rulli usurati
Bordo del pannello sporco, oleoso o umidità >12%
Tempo aperto dell’hot melt non compatibile con la velocità della bordatrice
Soluzioni:
Calibrare la temperatura della colla con termometro a infrarossi
Controllare pressione e planarità dei rulli
Soffiare aria compressa sul bordo prima della bordatura
Scegliere hot melt con tempo aperto adeguato (5–15 s)
6.2 Ritiro / imbiancamento del bordo
Fenomeno: dopo alcune ore o giorni, il bordo si ritira in lunghezza, lasciando scoperto il supporto alle estremità (“imbiancamento”).
Cause:
Tensioni residue nel bordo (stiratura eccessiva senza adeguata ricottura)
Coefficiente di dilatazione diverso da quello del pannello
Bordatura a bassa temperatura invernale
Soluzioni:
Usare bordo di qualità con tensioni rilasciate (ricotto o raffreddato in linea)
Stoccare pannello e bordo alla stessa temperatura per 24 ore
In inverno ridurre la velocità e aumentare la temperatura di pressatura
6.3 Eccesso di colla / linea di colla evidente
Fenomeno: fuoriuscita di adesivo tra bordo e pannello, antiestetica e difficile da rimuovere.
Cause:
Quantità di colla eccessiva (150–250 g/m²; oltre si ha fuoriuscita)
Bordo del pannello irregolare, distribuzione disomogenea
Frese o rifinitrici non regolate
Soluzioni:
Controllare il dosaggio del rullo (registrare gap o raschietto)
Pre-fresare il bordo del pannello per renderlo dritto
Usare bordatrice con pre-fresatura
6.4 Imbiancamento in rifinitura (tipico del PVC)
Fenomeno: dopo il taglio con fresa, il bordo del PVC presenta tracce bianche.
Cause:
Il PVC sotto sforzo di taglio sviluppa crazing (microcavità che diffondono la luce)
Fresa non affilata o eccesso di materiale asportato
Alto contenuto di filler (PVC scadente)
Soluzioni:
Usare fresa + raschietto (sgrossatura + finitura)
Passare ad ABS per evitare il problema
Scegliere PVC di qualità con basso filler
Riscaldare leggermente il taglio con pistola ad aria calda (circa 120 °C)
6.5 Graffi / perdita di lucentezza
Fenomeno: graffi evidenti o perdita di brillantezza localizzata.
Cause:
Rulli della bordatrice sporchi o con particelle dure
Utensili di rifinitura che toccano la superficie
Graffi durante movimentazione e imballaggio
Soluzioni:
Pulire regolarmente i componenti della bordatrice
Sostituire le lame ogni 500–800 m
Proteggere gli angoli con film PE prima dell’imballaggio
VII. Tendenze tecnologiche delle bordature
7.1 Integrazione cromatica e alta simulazione
Con la stampa digitale industriale, le bordature evolvono verso un realismo estremo:
Sincronizzazione del disegno: la texture del bordo continua senza disallineamenti quella del pannello, per un effetto “monoblocco”.
Goffratura 3D: riproduzione della profondità delle venature del legno e del tatto.
Stampa digitale personalizzata: piccoli lotti personalizzati (la rotogravure richiede cliché e tirature elevate), per design individuali.
7.2 Ecocompatibilità e assenza di piombo
Stabilizzanti senza piombo: Ca-Zn hanno quasi completamente sostituito i sali di piombo, con contenuti di Pb molto inferiori ai limiti RoHS.
Inchiostri a base acqua: sostituzione degli inchiostri a solvente, con forte riduzione dei COV.
Plastificanti bio-based: olio di soia epossidato (ESO) in PVC di alta gamma, per ridurre la dipendenza da fonti fossili.
7.3 Funzionalizzazione e intelligenza
Bordature antibatteriche: ioni argento o nano-ZnO, per inibire la crescita batterica; ideali per ospedali, scuole, cucine.
Bordature profumate/anti-odore: rilascio controllato di fragranze o agenti che decompongono la formaldeide.
Bordature sensorizzate: circuiti conduttivi o RFID integrati, per mobili intelligenti e tracciabilità.
7.4 Ultra-sottigliezza e leggerezza
Per il design minimalista cresce la domanda di bordature da 0,2–0,3 mm. Questi prodotti richiedono maggiore resistenza, minore ritiro e migliore piegabilità, con controllo di formula e processo più fine.
JINDIWOOD · Engineered for Certainty — Dalla precisione dimensionale di ogni micron alla forza di ogni incollaggio, con standard di qualità certi proteggiamo ogni dettaglio del vostro mobile.
Questo articolo è un articolo tecnico originale di JINDIWOOD; la riproduzione deve citare la fonte.
FAQ (Domande frequenti)
Q1: Che cos’è una fascia di bordatura?
A1: È un materiale decorativo e protettivo in strisce strette applicato sul taglio di pannelli derivati dal legno (compensato, truciolare, MDF) con adesivo hot melt o a solvente. Serve a sigillare il supporto, proteggerlo da umidità e polvere, e migliorare l’estetica.
Q2: Qual è la differenza tra bordo in PVC e ABS?
A2: Il PVC è economico, flessibile e disponibile in molti colori, ma può imbiancarsi in rifinitura. L’ABS è più puro, non imbianca, ha migliore resistenza termica e agli agenti atmosferici, ma costa 1,5–2,5 volte di più.
Q3: Quale spessore di bordatura scegliere?
A3: Per pannelli sottili (≤12 mm) 0,4–0,8 mm; per mobili standard (15–25 mm) 0,8–1,5 mm; per pannelli spessi o piani (≥30 mm) 1,5–3,0 mm. Lo spessore influisce su estetica, durata e resistenza agli urti.
Q4: Come si ottiene una bordatura “invisibile”?
A4: Usando bordo e pannello dello stesso colore e dello stesso lotto, con ΔE ≤0,5, e preferibilmente con disegno sincronizzato. La verifica va fatta in cabina luce D65.
Q5: Quale adesivo usare per la bordatura?
A5: EVA hot melt per PVC standard e mobili comuni; PUR hot melt per ABS, PVC spesso, cucine/bagni e prodotti da esportazione. Il PUR ha maggiore resistenza a calore, acqua e solventi.
Q6: Perché il bordo si stacca dopo poco?
A6: Le cause più comuni sono temperatura hot melt errata, pressione insufficiente, bordo del pannello sporco o umido, o tempo aperto dell’adesivo non compatibile con la velocità della bordatrice.
Q7: Perché il PVC imbianca dopo la rifinitura?
A7: Il PVC sotto stress di taglio sviluppa crazing, che diffonde la luce e appare bianco. Si può ridurre con frese affilate, fresa + raschietto, PVC di qualità a basso filler, o passando all’ABS.
Q8: Come evitare il ritiro del bordo?
A8: Usare bordo con tensioni residue rilasciate, stoccare pannello e bordo alla stessa temperatura per almeno 24 ore, e in inverno ridurre la velocità aumentando la temperatura di pressatura.
Q9: Le bordature in PVC sono sicure per la salute?
A9: I prodotti di qualità usano stabilizzanti Ca-Zn e plastificanti non ftalati, conformi a RoHS e REACH. I COV sono ≤100 μg/m³. È importante scegliere fornitori affidabili e certificati.
Q10: Quali sono le tendenze future delle bordature?
A10: Integrazione cromatica e alta simulazione, ecocompatibilità senza piombo, funzionalizzazione (antibatterico, profumato, sensorizzato), ultra-sottigliezza e stampa digitale personalizzata.