中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
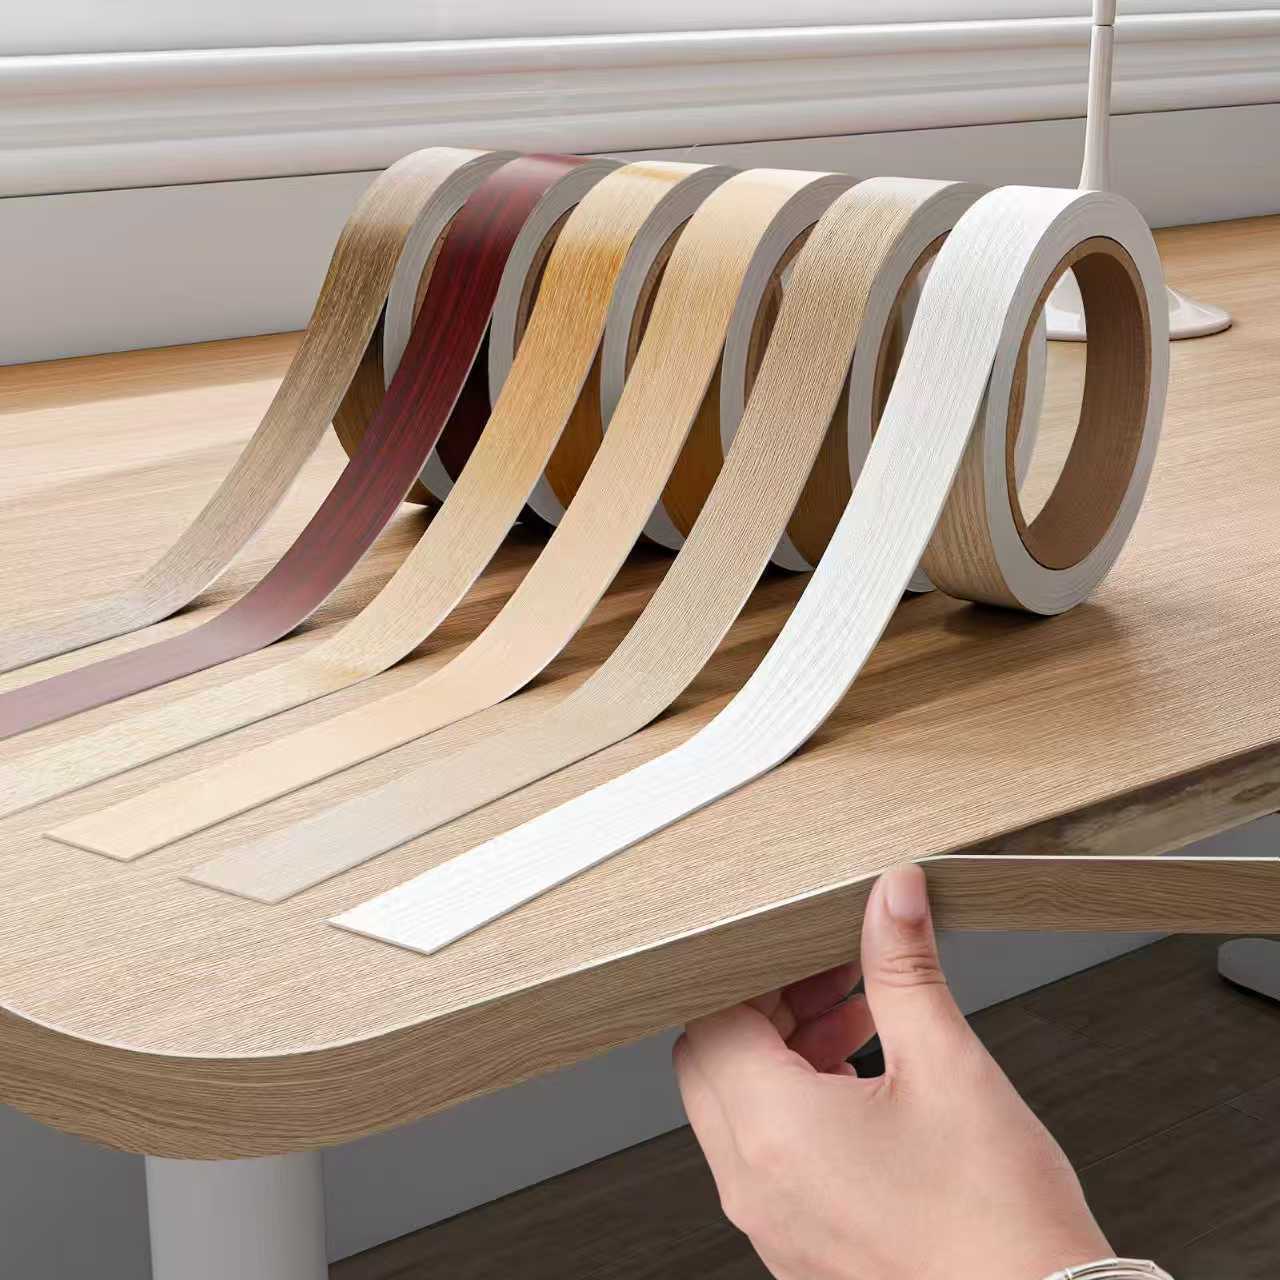
一、エッジバンドの基本概念
エッジバンド(Edge Banding / Edge Tape)は、合板、パーティクルボード、中密度繊維板(MDF)などの人造板の切断面に適用される、幅の狭い帯状の装飾・保護材料です。接着剤(ホットメルト接着剤または溶剤型接着剤)によって板材の側面に貼合され、板材内部構造の封止保護と外観美化を実現します。
板式家具や室内装飾において、エッジバンドは材料コストのごくわずかな割合(通常3~5%未満)しか占めませんが、製品の使用寿命、環境性能、外観品質、使用安全性に決定的な影響を与えます。業界には「家具の品質を見るなら、まずそのエッジバンドを見よ」という言葉があります。エッジバンド加工の優劣は、家具製造企業の技術水準を直接反映するものです。
エッジバンドの核心機能は、以下の4つの層にまとめられます:
| 機能層 | 具体的な作用 |
|---|---|
| 物理的保護 | 板材の切断面を封止し、水分・湿気・埃の侵入経路を遮断して、基材の吸湿膨張、剥離、粉化、カビを防止 |
| 環境封止 | 板材内部の遊離ホルムアルデヒドおよびVOCsを基材内に密閉し、室内空気への放散を阻止。室内空気質を守る重要な防衛線 |
| 構造強化 | エッジバンドと板材端部の強固な接着により、板材端部の耐衝撃性・耐摩耗性を高め、角の破損を防止 |
| 装飾美化 | 板材内部の層状構造や破片形態を覆い、家具全体の外観を統一・精緻・高級に見せる |
二、エッジバンドの主な種類と材質特性
2.1 材質別分類
現在市場で主流のエッジバンド製品は、以下の5大类にまとめられます。それぞれ異なる性能特性と適用シーンがあります:
| 種類 | 材質構成 | 厚さ範囲 | 特徴 | 用途 |
|---|---|---|---|---|
| PVCエッジバンド | ポリ塩化ビニル樹脂+炭酸カルシウム充填材+可塑剤+安定剤+顔料 | 0.4-3.0mm | 経済的、柔軟性良好、柄が豊富。現在最も主流のエッジバンド材料 | 板式家具、キッチンキャビネット、オフィス家具(汎用型) |
| ABSエッジバンド | アクリロニトリル-ブタジエン-スチレン共重合体 | 0.8-2.0mm | 材質が純粋、トリミング後も端部が丸みを帯び透明感があり白化しない、高級感、耐候性がPVCより優れる | 高級家具、キッチン・バス、子供用家具、輸出製品 |
| メラミンエッジバンド | メラミン含浸紙 | 0.2-0.8mm | 柄のマッチングが高く、接着性良好、熱・冷で寸法安定。ただしやや脆い | メラミン化粧板用エッジバンド |
| 突板エッジバンド | 天然突板(オーク、ウォールナット、チェリーなど) | 0.3-0.6mm | 纹理が自然でリアル、質感が極めて良好、無垢材突板家具と一体化 | 高級無垢家具、天然突板化粧家具 |
| 金属エッジバンド(アルミ合金) | アルミ合金形材 | 1.0-3.0mm | 堅牢耐久、防火防湿性能に優れ、現代感が強い | 商業用家具、実験室家具、オフィス間仕切り、キッチンカウンター |
2.2 PVCエッジバンド——市場主力の詳細解析
PVCエッジバンドは世界のエッジバンド市場の約70%のシェアを占め、最も広く使用されているエッジバンド材料です。その製造工程と品質の差は非常に大きく、高品質PVCエッジバンドと低品質製品の性能差は数倍に達することがあります。
高品質PVCエッジバンドの技術的特徴:
充填材制御: 炭酸カルシウム(CaCO₃)充填材の添加量を15-25%に制御。充填材が少なすぎるとコスト高・硬度不足;多すぎる(低品質製品では40-50%に達する)と柔軟性が急激に低下し、冬期に脆裂しやすく、トリミング時に欠けやすい。
可塑剤体系: DOTP(ジオクチルテレフタレート)やTOTM(トリオクチルトリメリテート)などの環境対応可塑剤を採用し、従来のDEHP、DBPなどのフタル酸エステル系可塑剤を代替。環境対応可塑剤はフタル酸エステル類を含まず、EUのREACH規則およびRoHS指令に適合。
抗UV添加剤: 紫外線吸収剤とヒンダードアミン光安定剤(HALS)を添加し、長期光照射下でも変色・粉化しにくく、白色エッジバンドが黄変しにくい。
耐磨層: 高級PVCエッジバンドの表面には透明耐磨層(PMMAまたはPU層)を追加し、表面の耐傷性を大幅に向上。頻繁に接触するデスク天板やカウンター端部に適用。
PVCエッジバンドの主要性能指標:
| 性能指標 | 試験方法 | 高品質基準 | 低品質の表現 |
|---|---|---|---|
| 柔軟性(冷間曲げ) | -5℃環境で180°折り曲げ | 亀裂なし | 破断または白化 |
| 耐熱性(熱安定性) | 200℃熱プレス試験 | 板に粘着せず、変色なし | 溶融して板に粘着、著しい変色 |
| 耐磨性(Taber摩耗) | CS-17砥石、500g荷重 | 500回転後も紋様が鮮明 | 紋様消失または磨耗貫通 |
| 色差(ΔE) | ロット間色差計測定 | ΔE≤0.5(肉眼で判別困難) | ΔE≥1.0(色差が視認可能) |
| 光沢度偏差 | 同一ロット内多点測定 | 偏差≤±3GU | 偏差≥±8GU |
2.3 ABSエッジバンド——高級市場の品質選択
ABSエッジバンドは近年、高級家具市場で急速に台頭しているエッジバンド材料で、総合性能はPVCより優れますが、価格はPVCの約1.5~2.5倍です。
ABSエッジバンドの核心的優位性:
トリミング時に白化しない: これがABSエッジバンドの最も顕著な識別特徴です。トリミング刃がどんなに鋭くても、切断端部は常に材料本来の色を保ちます(黒ABSの端部は純黒、白ABSの端部は純白)。PVCのように応力で白化することがありません。この特性により、家具の端部ラインが鮮明でシャープ、高級感のある質感になります。
耐候性に優れる: ABS樹脂のガラス転移温度(Tg)は約105℃で、PVCの約80℃よりはるかに高い。ABSエッジバンドは高温環境下でより安定し、軟化変形しにくく、低温環境下でも柔軟性を保ち、脆裂しにくい。
材質が純粋: ABSエッジバンドは充填材を含まない(または極少量の専用充填材のみ)。材料の均一性が良く、ホットメルト接着剤塗布後の接着強度がより安定し、接着層が老化しにくい。
環境性に優れる: ABS自体は無毒・無臭で、燃焼時の発煙量が少なく、PVC燃焼時に発生する塩化水素などの腐食性ガスを放出しません。
2.4 メラミンエッジバンド——同色組み合わせの定番
メラミンエッジバンドは、メラミン含浸紙に木目または無地柄を印刷し、乾燥・裁断して作られる薄型エッジバンドです。メラミン化粧板との同期プレス工程に高度にマッチします。
技術要点:
厚さは通常0.2-0.8mmと薄く、化粧板と密着させるのに適する
表面には柄合わせ設計——エッジバンドの纹理が化粧板の柄と連続的に位置合わせされ、視覚的にパネルとエッジバンドの一体化(「無痕エッジバンド」効果)を実現
板材との接着方法:EVAホットメルトまたはPURホットメルトを使用し、低温低圧プレスで良好な接着強度が得られる
限界:
やや脆く、鋭角エッジバンド時に折れやすい。大きな円弧や異形エッジバンドには不向き
耐衝撃性はPVCやABSに劣り、角が衝撃を受けると破損しやすい
施工温度要求が高い(エッジバンド機の温度を160-200℃に精密制御する必要あり)。過熱や低温は表面変色や接着不良を引き起こす
三、エッジバンドの品質基準と試験方法
3.1 外観品質
高品質エッジバンドは以下の外観要求を満たすべきです:
表面が滑らかで均一: 気泡、粒子、凹み、傷がない
色が一致: 同一ロット内の色差ΔE≤0.5、ロット間ΔE≤1.0
端部が平直: 巻取エッジバンドの端部に顕著な波打ちや凹凸がなく、自動エッジバンド機への連続供給が容易
印刷が鮮明: 木目エッジバンドの纹理が鮮明、見当精度が正確(偏差≤0.2mm)、二重写りがない
3.2 寸法精度(LY/T 2383-2014《人造板化粧用エッジバンド》)
| 項目 | 許容偏差 |
|---|---|
| 幅 | ±0.15mm(幅≤50mm);±0.20mm(幅>50mm) |
| 厚さ | ±0.03mm(厚さ≤1.0mm);±0.05mm(厚さ>1.0mm) |
| 長さ | ±3mm/100m |
寸法精度の偏差はエッジバンド機の送りローラーの適応性に直接影響します——偏差が大きすぎるとエッジバンドがずれたり詰まったりし、連続エッジバンド作業が中断されます。
3.3 物理力学性能
(1)剥離強度(接着牢度)
エッジバンドと基材の結合牢度を測る核心指標です。試験方法:エッジバンドを標準基材(パーティクルボード/MDF)に貼合し、剥離試験機で180°角で均等に剥離し、剥離力を記録。
合格基準(LY/T 2383): 剥離強度≥1.5 N/mm
高品質基準(JINDIWOOD要求): ≥2.5 N/mm
(2)耐冷熱循環性能
エッジバンド後の試験片を高温(63±3℃)と低温(-20±2℃)環境に各2時間交互に置き、5回循環。エッジバンドの亀裂、剥離、変色の有無を観察。
(3)耐老化性能(キセノンランプ老化)
試験片をキセノンランプ老化試験箱に置き、500時間暴露後に色差と剥離強度保持率を測定。高品質エッジバンドは以下を満たすべき:
色差ΔE≤2.0
剥離強度保持率≥80%
3.4 環境安全性能
(1)重金属含有量(PVCエッジバンド)
PVCエッジバンドは安定剤(通常カルシウム亜鉛複合安定剤または有機スズ安定剤)を含むため、重金属含有量を厳格に管理する必要があります。GB/T 26125(IEC 62321)に基づく試験で、以下の限値(RoHS指令要求)に適合:
| 重金属元素 | 限値(mg/kg) |
|---|---|
| 鉛(Pb) | ≤1000 |
| 水銀(Hg) | ≤1000 |
| カドミウム(Cd) | ≤100 |
| 六価クロム(Cr⁶⁺) | ≤1000 |
| ポリ臭化ビフェニル(PBB) | ≤1000 |
| ポリ臭化ジフェニルエーテル(PBDE) | ≤1000 |
(2)フタル酸エステル含有量(可塑剤)
DOTP、TOTM、DINPなどの非フタル酸エステル系可塑剤を推奨。フタル酸エステル系可塑剤(DEHP、DBP、BBP、DIBP)の総含有量は≤1000mg/kg(REACH規則付属書XVII要求に適合)。
(3)VOCs放散量
エッジバンドは保管・使用過程中に明らかな刺激性臭気があってはなりません。ISO 16000-6に基づく試験で、TVOC放散量≤100μg/m³。
四、エッジバンドの製造工程
4.1 PVC/ABSエッジバンド製造工程
第一ステップ:配合と混合
PVC樹脂粉、可塑剤、安定剤、充填材、顔料、抗UV添加剤などを配合に従って計量
高速混合機に投入して攪拌混合(温度80-120℃)、各成分を均一に分散
常温まで冷却後、貯蔵ホッパーに移して待機
第二ステップ:押出成形
混合料を単軸または二軸押出機で加熱可塑化(シリンダー温度160-200℃、区間ごとに温度勾配制御)
溶融材料をT型ダイから薄片状に押出、厚さはダイ開口と押出速度で制御
薄片を三本圧延機(上・中・下ロール、温度120-150℃)で圧延定形し、正確な厚さと滑らかな表面を得る
第三ステップ:表面処理(印刷と纹理)
印刷層(木目または柄): グラビア印刷またはフレキソ印刷でパターンをエッジバンド表面に転写、専用インク使用、見当精度≤0.2mm
表面塗層: 一部高級製品は印刷層の上にUV光硬化性クリアまたはPMMA耐磨層を追加塗布。硬化はUVランプ照射(波長365nm、エネルギー≥800mJ/cm²)で、表面硬度と耐磨性を大幅に向上
エンボス(同期纹理): エンボスロールでエッジバンド表面に印刷パターンと同期した纹理(木目導管、石目肌理など)を圧印し、触感と視覚効果を一致させる
第四ステップ:分切と巻取
大幅面エッジバンドを縦切り機で所定幅(10-100mm)に分切
分切後、オンライン厚さ計と色差計で検査
合格品を巻取機で巻き取り、通常1巻100-500m
各巻エッジバンドの端面に、製造ロット番号、幅、厚さ、柄番号、長さを表示
4.2 メラミンエッジバンド製造工程
第一ステップ:原紙選択
70-120g/m²の高品質化粧原紙を選定。吸水性、湿潤強度、不透明度が基準を満たすこと
第二ステップ:含浸と乾燥
原紙を含浸槽でメラミン樹脂(固形分45-55%)に含浸
計量ロールで樹脂含浸量を制御(130-180%、原紙乾燥重量基準)
立型または横型乾燥機で乾燥(区間温度80-160℃)、揮発分を除去し、樹脂を部分的に予備硬化
第三ステップ:裁断と包装
含浸乾燥後の原紙を所定幅に分切して巻取
メラミンエッジバンドは保管環境要求が高い(温度20-25℃、相対湿度50-60%)。吸湿による粘着や早期硬化を防止
五、エッジバンドと板材のマッチング原則
5.1 厚さマッチング
エッジバンド厚さの選択は、板材タイプと使用シーンを考慮する必要があります:
| 板材タイプ | 推奨エッジバンド厚さ | 理由 |
|---|---|---|
| 薄型板材(≤12mm) | 0.4-0.8mm | エッジバンドが厚すぎると端部のバランスが悪く、美観を損なう |
| 一般板式家具(15-25mm) | 0.8-1.5mm | 経済性と耐久性のバランス、主流の選択 |
| 厚手家具/カウンター(≥30mm) | 1.5-3.0mm | 端部の耐衝撃性と加工余量(面取り、丸め)を確保 |
5.2 柄マッチング
正確な色合わせはエッジバンド選択で最も重要な一环です:
同色組み合わせ: エッジバンドと板面の色を一致させ、「無痕」の視覚効果を実現。同一ブランド、同一ロットの化粧紙とエッジバンドを使用し、色差を最小化することを推奨
コントラスト組み合わせ: 濃色板材に淡色エッジバンド、または淡色板材に濃色エッジバンドで輪郭線効果を形成。現代ミニマルスタイルでよく使用
色差制御の技術手段:
分光色差計でΔE値を測定、ΔE≤0.5は肉眼で判別不可
標準光源箱(D65光源、色温度6500K)で色を比較
条件等色現象を考慮:エッジバンドと化粧板がすべての光源下(日光、暖光、冷白光)で明らかな色差がないことを確認
5.3 接着剤マッチング
エッジバンド材質が異なれば、適用するホットメルトと施工パラメータも異なります:
| エッジバンド材質 | 推奨接着剤 | ホットメルト施工温度 | エッジバンド機速度 |
|---|---|---|---|
| PVC(厚さ≤1mm) | EVAホットメルト(高VA含有) | 180-210℃ | 15-25m/min |
| PVC(厚さ>1mm) | PURホットメルト(湿気硬化型) | 130-150℃ | 10-18m/min |
| ABS | PURホットメルト(首选) | 130-150℃ | 12-20m/min |
| メラミン | EVAホットメルト(低温型) | 160-190℃ | 18-28m/min |
| 突板 | EVAホットメルトまたは白乳膠 | 160-200℃ | 10-15m/min |
EVAホットメルト vs PURホットメルトの選択ロジック:
EVAホットメルト: 経済的、オープンタイムが長い、可逆性接着(加熱で再溶融)、一般PVCエッジバンドや一般家具に適合。欠点は耐熱性・耐水性がPURに劣る。
PURホットメルト(ポリウレタンホットメルト): 不可逆性接着、耐熱・耐水・耐溶剤性に優れ、接着強度が高く弾性良好。ABSエッジバンド、厚PVCエッジバンド、キッチン・バス家具(高湿環境)、輸出製品(長距離海上輸送の高温多湿)に適用。価格はEVAの約2-3倍。
六、エッジバンドの一般的な品質問題
6.1 剥離/エッジバンド脱落
現象: エッジバンドと基材端部が分離し、局部的または全体的に浮き上がる。
原因:
ホットメルト温度が基準に達していない(低すぎると濡れ不良、高すぎると接着剤が老化変質)
エッジバンド機の圧力不足または圧着ローラー摩耗で、接着層が十分に圧着されない
基材端部に埃、油汚れ、または含水率が高すぎる(>12%)
ホットメルトのオープンタイムとエッジバンド機速度が不一致——速度が速すぎると、圧着前に接着剤が凝固
解決策:
赤外線温度計でエッジバンド機の膠鍋温度を校正
圧着ローラーの圧力と平坦度を定期点検し、均一な圧着を確保
エッジバンド前に圧縮空気で板材端部を吹き掃除し、粉塵を除去
エッジバンド速度にマッチしたホットメルト型番を選択(オープンタイム5-15秒調整可能)
6.2 エッジバンド収縮/白化露出
現象: エッジバンド後、数時間から数日でエッジバンドが長さ方向に収縮し、板端部の両端で基材が露出(「白化露出」)。
原因:
エッジバンド製造過程中に残留応力が存在(延伸成形時に過度に延伸され、十分に焼鈍されていない)
エッジバンドの線膨張係数が板材と大きく異なり、温度変化時に収縮が同期しない
冬期低温環境でエッジバンドすると、温度差で収縮が激化
解決策:
応力解放が十分な高品質エッジバンドを選択(製造過程中に焼鈍処理またはオンライン冷却定形を経たもの)
エッジバンド前に板材とエッジバンドを同一環境温度で24時間以上保管
冬期施工時はエッジバンド機速度を適度に下げ、圧着温度を上げる
6.3 溢膠/接着ラインが目立つ
現象: エッジバンドと板面の境界に明らかな接着剤のはみ出し線が見え、美観を損ない、除去しにくい。
原因:
ホットメルト塗布量が多すぎる(通常150-250g/m²、多すぎると擠膠)
基材端部の平坦度が悪く、接着剤分布が不均一
エッジバンド機のフライスまたはトリミング刃の調整が不十分で、溢膠を同時に切除できない
解決策:
塗布ロールの塗布量を正確に制御(間隙または刮刀で調整可能)
エッジバンド前に板材端部が平直で波打ちがないことを確認(両端フライスで事前精削を推奨)
プレフライス機能付きエッジバンド機を選択し、板端を削ってから接着剤を塗布
6.4 トリミング白化(PVCエッジバンド特有)
現象: PVCエッジバンドをトリミング刃で切断後、切り口端部に白い痕跡が現れる。
原因:
PVC材料がせん断応力を受けると銀紋現象が発生——応力集中部に微小な空洞と銀紋帯が形成され、光を散乱して白く見える
トリミング刃が十分に鋭くない、またはトリミング量が多すぎて過度の機械応力が発生
充填材含有量が高すぎる(低品質PVCエッジバンド)と応力白化が激化
解決策:
トリミング刃+刮刀の組み合わせを使用(粗取り後に精刮し、応力残留を低減)
ABSエッジバンドに変更して根本的に回避
充填材含有量が低く、可塑剤含有量が適度な高品質PVCエッジバンドを選択
トリミング後に熱風ガン(温度約120℃)で切り口を軽く加熱し、白化を薄くするか回復させる
6.5 エッジバンド表面の傷/光沢低下
現象: エッジバンド表面に明らかな傷または局部的な光沢低下が現れる。
原因:
エッジバンド機の圧着ローラー表面に異物や硬い粒子がある
トリミング過程中に刃物がエッジバンド表面を擦る
後工程(運搬、梱包)で硬い物が擦る
解決策:
エッジバンド機の各運動部品を定期清掃し、圧着ローラー表面を清潔に保つ
トリミング刃を定期交換(500-800mごとに交換推奨)
完成家具の梱包前にPE保護フィルムで角を包み、その後の損傷を防止
七、エッジバンドの技術発展トレンド
7.1 同色一体化と高仿真
デジタル印刷技術が産業レベルに発展するにつれ、エッジバンドの表面効果は極限の仿真方向へ進化しています:
同期柄合わせ技術: エッジバンドの木目纹理と板材表面纹理が接合部で連続し、位置ずれがなく、「一体成形」の視覚効果を実現
3D触感エンボス: 精密な温度制御とエンボス工程により、エッジバンド表面に木材の導管深さと触感を再現
デジタルカスタム印刷: 小ロットのカスタムエッジバンドが可能に(従来のグラビア印刷は製版が必要で最小ロットが高い)。個性化家具設計に多くの可能性を提供
7.2 環境対応と無鉛化
無鉛安定剤の全面普及: カルシウム亜鉛複合安定剤が従来の鉛塩安定剤をほぼ代替し、エッジバンド中の鉛含有量がRoHS限値をはるかに下回ることを確保
水性インクの応用: エッジバンド印刷工程で水性インクが溶剤型インクを徐々に代替し、VOCs排出が大幅に低減
バイオベース可塑剤: エポキシ大豆油(ESO)に代表されるバイオベース可塑剤が高級PVCエッジバンドに応用され始め、石化原料への依存をさらに低減
7.3 機能化と智能化
抗菌エッジバンド: エッジバンド表面に銀イオンまたはナノ酸化亜鉛抗菌剤を添加し、表面の細菌繁殖を抑制。病院、学校、キッチン家具に適用
香り放出/消臭エッジバンド: 低VOCsの徐放性香料またはアルデヒド除去因子を添加し、淡雅な香りを継続放出、または空気中のホルムアルデヒドを分解
感応エッジバンド: エッジバンド内層に導電回路またはRFIDタグを埋め込み、家具に「感応」または「トレーサビリティ」機能を付与。スマート家具や偽造防止追跡に適用
7.4 超薄化と軽量化
ミニマリズムデザインの潮流に合わせ、0.2-0.3mmの超薄型エッジバンドの需要が増加しています。このような製品は、より高い強度、より低い収縮率、より良い折り曲げ性能が求められ、配合と工程により精密な制御が要求されます。
よくある質問(FAQ):
Q1:エッジバンドとは何ですか?板式家具においてどのような役割を果たしますか?
A1:
エッジバンド(Edge Banding / Edge Tape)とは、合板、パーティクルボード、MDFなどの木質ボードの切断面に貼る、細幅の帯状装飾・保護材料です。ホットメルトや溶剤系接着剤でボード側面に貼合し、ボード内部構造の封止保護と外観美化を実現します。
核心機能は4つのレベルにまとめられます:
| 機能レベル | 具体的な作用 |
|---|---|
| 物理的保護 | ボード切断面を封止し、水分・湿気・埃の侵入を遮断。基材の膨張、剥がれ、粉化、カビを防止 |
| 環境封止 | ボード内部の遊離ホルムアルデヒドやVOCを基材内に封じ込め、室内空気への放散を阻止 |
| 構造強化 | エッジバンドとボード端部の強固な接着により、端部の耐衝撃性・耐摩耗性を向上 |
| 装飾美化 | ボード内部の層状構造や破片形態を覆い、家具全体の外観を統一・精緻・高級に演出 |
業界の古い言葉:
「家具の品質を見るなら、まずそのエッジを見よ。」エッジ加工の優劣は、家具メーカーの技術水準を直接反映することが多いです。
核心結論:
エッジバンドは材料コストの3~5%程度に過ぎませんが、家具の使用寿命、環境性能、外観品質、使用安全性に決定的な影響を与えます。
Q2:エッジバンドの主な種類は?PVC、ABS、メラミン、突板、金属の違いは?
A2:
市場の主流エッジバンドは5大类に分かれます:
| 種類 | 材質構成 | 厚さ範囲 | 特徴 | 用途 |
|---|---|---|---|---|
| PVCエッジバンド | ポリ塩化ビニル樹脂+炭酸カルシウム+可塑剤+安定剤+色料 | 0.4–3.0mm | 経済的、柔軟性良好、色柄豊富、最も主流 | 板式家具、キャビネット、オフィス家具 |
| ABSエッジバンド | アクリロニトリル-ブタジエン-スチレン共重合体 | 0.8–2.0mm | 材質純粋、トリミング後も白化せず、高級感、耐候性はPVCより優れる | 高級家具、キッチン・バス、子供家具、輸出製品 |
| メラミンエッジバンド | メラミン含浸紙 | 0.2–0.8mm | 色柄マッチングが高い、接着性良好、寸法安定、ただしやや脆い | メラミン化粧板の配套エッジ |
| 突板エッジバンド | 天然突板(オーク、ウォールナット、チェリーなど) | 0.3–0.6mm | 木目自然でリアル、質感抜群、無垢突板家具と一体化 | 高級無垢家具、天然突板化粧家具 |
| 金属エッジバンド(アルミ) | アルミ合金形材 | 1.0–3.0mm | 堅牢耐久、防火防湿に優れる、現代感覚 | 商用家具、実験室家具、オフィス間仕切り、キッチン天板 |
核心結論:
PVCはコスパ最高で用途最広;ABSは総合性能が優れ高級市場に適合;メラミンは同色配套に最適;突板は自然な質感;金属エッジは特殊な商用シーンに適用。
Q3:PVCエッジバンドとABSエッジバンドの違いは?どう選ぶ?
A3:
PVCエッジバンドは世界市場の約70%を占め、ABSは高級市場で急成長中。主な違い:
| 比較項目 | PVCエッジバンド | ABSエッジバンド |
|---|---|---|
| トリミング効果 | トリミング後、切口が白化しやすい(応力白化) | 白化せず、端部は材料本来の色を保持 |
| 耐候性 | ガラス転移温度約80℃ | ガラス転移温度約105℃、高温で安定、低温で脆化しにくい |
| 材質純度 | 炭酸カルシウム填料(15–25%)含有 | 填料なし、または極少量の専用填料のみ |
| 環境性 | 可塑剤含有、フタル酸エステル管理が必要 | 無毒無臭、燃焼時発煙少、塩化水素などの腐食性ガスなし |
| 価格 | 経済的 | PVCの約1.5–2.5倍 |
| 用途 | 汎用板式家具、キャビネット、オフィス家具 | 高級家具、キッチン・バス、子供家具、輸出製品 |
選択のアドバイス:
予算限定、一般家具:PVCを選ぶ。
高級家具、輸出製品、キッチン・バスの高湿環境:ABSを選ぶ。
トリミングの美しさ、端部ラインのシャープさを求める:ABSが第一選択。
核心結論:
ABSはトリミングで白化せず、耐候性・環境性に優れるが高価;PVCは経済的で柔軟、色柄豊富。製品定位と予算に応じて選択。
Q4:エッジバンドの厚さはどう選ぶ?板材別の適正厚さは?
A4:
厚さ選択は板材タイプと使用シーンを考慮:
| 板材タイプ | 推奨エッジ厚さ | 理由 |
|---|---|---|
| 薄型板材(≤12mm) | 0.4–0.8mm | 厚すぎると端部のバランスが崩れ美観を損なう |
| 一般板式家具(15–25mm) | 0.8–1.5mm | 経済性と耐久性のバランス、主流の選択 |
| 厚手家具・天板(≥30mm) | 1.5–3.0mm | 端部の耐衝撃性と加工余裕(面取り、丸み)を確保 |
核心結論:
薄板は薄エッジ、一般家具は0.8–1.5mm、厚板・天板は1.5–3.0mm。美観・耐久性・加工性のバランスを考慮。
Q5:エッジバンドの環境性能は?ホルムアルデヒドは含む?環境に優しいか判断する方法は?
A5:
環境性能は主に材質と接着剤に依存:
| 種類 | 環境性能 | 説明 |
|---|---|---|
| PVCエッジバンド | 重金属とフタル酸エステルの管理が必要 | 高品質品はカルシウム-亜鉛安定剤とDOTP/TOTM環境対応可塑剤を使用、RoHS・REACH適合 |
| ABSエッジバンド | 環境性さらに優れる | 無毒無臭、燃焼時発煙少、塩化水素など腐食性ガスなし |
| メラミンエッジバンド | 環境性は比較的良好 | メラミン含浸紙基材、有害物質なし |
| 突板エッジバンド | 天然で環境に優しい | 天然突板、化学添加物なし |
| 金属エッジバンド | 環境に優しい | アルミ合金、リサイクル可能 |
主要試験指標:
重金属含有量(RoHS指令):鉛、水銀、カドミウム、六価クロムが限度以下。
フタル酸エステル含有量:非フタル酸系可塑剤総量≤1000mg/kg。
VOC放散量:TVOC≤100μg/m³(ISO 16000-6)。
核心結論:
高品質エッジバンドはRoHS・REACHに適合し、刺激臭がないこと。購入時は試験報告書と環境ラベルを確認。ABSが最も環境性が高く、PVCは環境対応可塑剤を選ぶ必要がある。
Q6:エッジバンドの一般的な品質問題は?解決方法は?
A6:
一般的な品質問題と解決策:
| 問題 | 現象 | 主な原因 | 解決策 |
|---|---|---|---|
| 剥がれ・脱落 | エッジバンドが基材端部から分離 | ホットメルト温度不適正、圧力不足、基材端部の埃や含水率過高、オープンタイムと速度の不一致 | グルーポット温度を校正、加圧ローラー圧力を確認、基材端部を清掃、適合するホットメルトを選定 |
| 収縮・白化 | 貼合後数時間~数日で長さ方向に収縮し、板端に基材が露出 | エッジバンドの残留応力、線膨張係数の差異、冬季低温施工 | 応力解放十分な高品質エッジバンドを選定、板材とエッジを同温で24時間以上保管、冬季は速度を下げ温度を上げる |
| 溢膠・膠線明顯 | エッジと板面の境界に明らかな膠線 | 塗膠量過多、基材端部の平坦度不良、トリミング刃未調整 | 塗膠量を精密制御、板端を予備切削、予備切削機能付きエッジバインダーを使用 |
| トリミング白化(PVC特有) | PVCエッジのトリミング後、切口に白い跡 | 応力白化、トリミング刃が鈍い、填料含有量過高 | トリミング刃+スクレーパー併用、ABSに変更、高品質PVCを選定、ヒートガンで切口を軽く加熱 |
| 表面傷・光沢消失 | エッジ表面に傷や局部的な光沢低下 | 加圧ローラー表面の異物、トリミング刃の擦過、後工程での擦傷 | エッジバインダーを定期清掃、トリミング刃を定期交換、梱包前にPE保護フィルムで角を保護 |
核心結論:
品質問題は工程パラメータ、設備状態、材料マッチングに起因することが多い。精密な温度管理、塗膠量の適正化、定期メンテナンスで解決可能。
Q7:エッジバンドと板材のマッチング原則は?厚さ、色柄、接着剤の選び方は?
A7:
マッチングは3つの次元で考える:
1. 厚さマッチング:
| 板材タイプ | 推奨エッジ厚さ |
|---|---|
| 薄型板材(≤12mm) | 0.4–0.8mm |
| 一般板式家具(15–25mm) | 0.8–1.5mm |
| 厚手家具・天板(≥30mm) | 1.5–3.0mm |
2. 色柄マッチング:
同色配套:エッジと板面の色を一致させ「無痕」効果。同ブランド・同ロットを推奨。
コントラスト:濃色板に淡色エッジ、または淡色板に濃色エッジで輪郭線効果。モダンミニマルで多用。
色差管理:分光色差計でΔE測定、ΔE≤0.5は目視不可。標準光源箱(D65)で比較。条件等色現象に注意。
3. 接着剤マッチング:
| エッジ材質 | 推奨接着剤 | ホットメルト施工温度 | エッジバインダー速度 |
|---|---|---|---|
| PVC(≤1mm) | EVAホットメルト(高VA含有) | 180–210℃ | 15–25m/min |
| PVC(>1mm) | PURホットメルト(湿気硬化型) | 130–150℃ | 10–18m/min |
| ABS | PURホットメルト(第一選択) | 130–150℃ | 12–20m/min |
| メラミン | EVAホットメルト(低温型) | 160–190℃ | 18–28m/min |
| 突板 | EVAホットメルトまたは白乳膠 | 160–200℃ | 10–15m/min |
EVA vs PURの選択ロジック:
EVA:経済的、オープンタイム長い、可逆接着、一般PVCエッジと一般家具に適合。
PUR:不可逆接着、耐熱・耐水・耐溶剤性に優れ、接着強度が高い。ABS、厚PVC、キッチン・バス家具、輸出製品に適合。価格はEVAの約2–3倍。
核心結論:
厚さは板材に応じて、色柄は同色配套が望ましく、接着剤はエッジ材質と用途に応じて選定。EVAは一般用、PURは高級・高湿環境用。
Q8:エッジバンドの製造工程は?PVC・ABSエッジはどう作られる?
A8:
エッジバンドの製造はPVC/ABSエッジとメラミンエッジに大別。
PVC/ABSエッジバンドの製造工程:
第一工程:配合・混合
PVC樹脂粉、可塑剤、安定剤、填料、色料、UV防止剤などを配合に従い計量。
高速混合機で攪拌混合(80–120℃)、冷却後、貯蔵ホッパーへ。
第二工程:押出成形
混合料を単軸または二軸押出機で加熱可塑化(シリンダー温度160–200℃)。
溶融物をT型ダイから薄片状に押出。
薄片を三本カレンダー(120–150℃)で圧延定形、精密な厚さと平滑表面を得る。
第三工程:表面処理(印刷・テクスチャ)
印刷層:グラビア印刷またはフレキソ印刷、見当精度≤0.2mm。
表面塗層:UV硬化クリアまたはPMMA耐摩耗層、UVランプ照射で硬化。
エンボス:エンボスロールで印刷柄と同期したテクスチャを付与。
第四工程:スリット・巻取り
スリッターで所要幅(10–100mm)に切断。
インライン厚さ検査・色差検査。
巻取機でロール状に巻取り、1巻100–500m。
端面に生産ロット、幅、厚さ、色番、長さを表示。
メラミンエッジバンドの製造工程:
原紙選定:70–120g/m²の高品質化粧原紙。
含浸・乾燥:メラミン樹脂含浸(固形分45–55%)、計量ロールで含浸量制御(130–180%)、乾燥炉(80–160℃)。
裁断・包装:所要幅にスリット巻取り、保管環境20–25℃、相対湿度50–60%。
核心結論:
PVC/ABSエッジは配合、押出、圧延、印刷、エンボス、スリットで製造;メラミンエッジは原紙含浸、乾燥、裁断で製造。工程管理が品質を直接左右。
Q9:エッジバンドの技術発展トレンドは?
A9:
エッジバンドは同色一体化、環境対応、機能化、超薄化へ:
1. 同色一体化と高仿真:
同期柄合わせ技術:エッジの木目と板面の柄が接合部で連続・位置ズレなし、一体成型の視覚効果。
3D触感エンボス:精密温調とエンボスで木材導管の深さと触感を再現。
デジタルカスタム印刷:小ロットカスタムが可能、個性家具デザインの可能性拡大。
2. 環境対応・無鉛化:
無鉛安定剤普及:カルシウム-亜鉛複合安定剤が鉛塩安定剤を代替、鉛含有量はRoHS限値以下。
水性インキ:溶剤型から水性へ、VOC排出大幅削減。
バイオ基可塑剤:エポキシ大豆油(ESO)など、石化原料依存を低減。
3. 機能化・スマート化:
抗菌エッジ:銀イオンやナノ酸化亜鉛抗菌剤、病院・学校・キッチン家具に適合。
香り・消臭エッジ:徐放性香料やホルムアルデヒド分解因子、さわやかな香りを持続放出または分解。
センサーエッジ:導電回路やRFIDタグ内蔵、家具に「感知」「トレーサビリティ」機能を付与。
4. 超薄化・軽量化:
0.2–0.3mm超薄エッジの需要増、高強度・低収縮・高折曲げ性が要求。
核心結論:
エッジバンドは単一機能材料から高仿真・環境対応・機能化・スマート化へ発展、個性家具・スマートホームのニーズに応える。
Q10:エッジバンドの品質をどう判断する?主要指標は?
A10:
品質判断には以下の主要指標に注目:
| 指標 | 試験方法 | 優良基準 | 劣悪な表現 |
|---|---|---|---|
| 柔軟性(冷間曲げ) | -5℃環境で180°折曲げ | 亀裂なし | 破断または白化 |
| 耐熱性 | 200℃熱圧テスト | 板に粘着せず、変色なし | 溶融粘着、著しい変色 |
| 耐摩耗性(Taber) | CS-17砥石、500g荷重 | 500回転後も柄が明瞭 | 柄消失または摩耗貫通 |
| 色差(ΔE) | ロット間色差計測定 | ΔE≤0.5(目視困難) | ΔE≥1.0(目視可能) |
| 光沢度偏差 | 同一ロット多点測定 | 偏差≤±3GU | 偏差≥±8GU |
| 剥離強度 | 180°剥離試験 | ≥1.5N/mm(合格)、≥2.5N/mm(優良) | 低く、剥がれやすい |
| 耐冷熱サイクル | 高温63℃/低温-20℃各2時間、5サイクル | 亀裂・剥離・変色なし | 亀裂・剥離・変色 |
| 耐老化(キセノン) | 500時間暴露 | 色差ΔE≤2.0、剥離強度保持率≥80% | 色差大、強度低下顕著 |
| 環境性能 | 重金属、フタル酸エステル、VOC | RoHS・REACH適合、TVOC≤100μg/m³ | 基準超過、刺激臭 |
外観要求:
表面平滑均一、気泡・粒子・凹み・傷なし。
色一致:同一ロットΔE≤0.5、異ロットΔE≤1.0。
端部平直、自動エッジバインダー連続供給に適する。
印刷明瞭:見当精度≤0.2mm、二重映りなし。
寸法精度(LY/T 2383-2014):
幅:±0.15mm(≤50mm)、±0.20mm(>50mm)。
厚さ:±0.03mm(≤1.0mm)、±0.05mm(>1.0mm)。
長さ:±3mm/100m。
核心結論:
品質判断は外観、寸法精度、物理力学性能、環境安全性能を総合的に評価。優良エッジは柔軟で耐熱・耐摩耗、色差小、剥離強度高、環境基準適合。
JINDIWOOD · Engineered for Certainty —— エッジバンドの1ミクロンの寸法精度から、毎回の接着剥離強度まで、確実な品質基準でお客様の家具の細部を守ります。
本文はJINDIWOODのオリジナル技術記事です。転載時は出典を明記してください。