中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
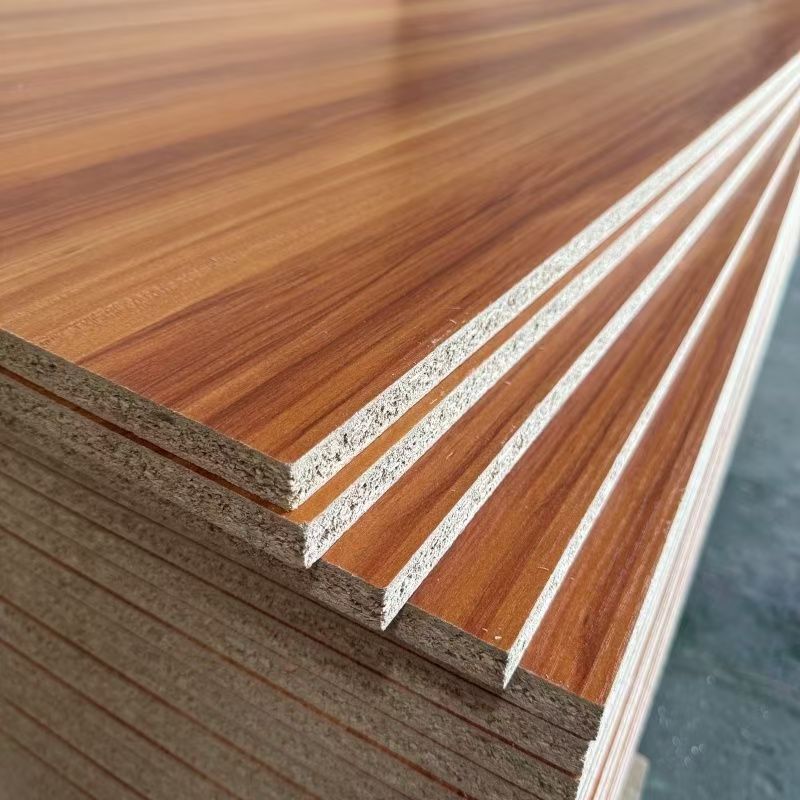
I. パーティクルボードの基本概念
パーティクルボード(Particleboard / Chipboard)は、碎料板、蔗渣板(原料にサトウキビのバガスを使用する場合)とも呼ばれ、木材やその他の植物繊維原料から加工された碎料(削り屑、おが屑、木片など)を乾燥させ、接着剤や添加剤を加え、高温で熱圧成形した人造板です。
パーティクルボードの発明は19世紀半ばのドイツに遡りますが、真の工業的大規模生産が実現したのは1940年代以降です。80年以上にわたる技術発展と継続的な改良を経て、パーティクルボードは世界で最も生産量が多く、最も広く使用されている人造板の一つとなりました — 2025年には、世界の年間パーティクルボード生産量は1億1,000万立方メートルを超え、全人造板生産量の45%以上を占めています。
核心的本質: パーティクルボードの製造ロジックは「劣材優用、碎料再構成」です — 伝統的な木材加工で廃棄される碎料(おが屑、削り屑、端材、枝材など)を接着剤で再結合して規格化された板材にし、木材資源の効率的な利用を実現しています。そのため「人造板の中のコストパフォーマンス王者」と呼ばれています。中国では、パーティクルボードはメラミン化粧板(通称「エコボード」または「塗装不要板」)の最も広く使用される基材の一つです。
パーティクルボードとMDF、合板、OSBの本質的な違いは、その構造的な碎料(一定のサイズと形状を保持した木片であり、繊維に粉砕されたり単板に切削されたりしない)にあります。これにより、釘保持力、遮音性、コスト面で独自の優位性を持ちますが、表面平滑性とエッジ密度は相対的に劣ります。
II. パーティクルボードの分類体系
2.1 製造工程別分類(主要分類軸)
パーティクルボードの製造工程には主にフラットプレス法、ロールプレス法、押出成形法の3種類があり、異なる工程が製品の構造と用途を決定します:
| 工程タイプ | 構造的特徴 | 密度範囲(g/cm³) | 工程のポイント | 主な用途 |
|---|---|---|---|---|
| フラットプレス法(多層/単層) | 3層構造(細かい表面層+粗い芯層)またはグラデーション構造(表面から芯に向かって粒径が小さくなる) | 0.5-0.85 | 分類された碎料を積層 — 上下表面に細かい碎料、芯層に粗い碎料を使用し、フラット熱圧成形 | 家具製造(主流)、建築装飾、包装 |
| ロールプレス法 | 一方向連続成形(非配向だが軽度の方向性あり) | 0.4-0.7 | 碎料を回転ローラーとエンドレススチールベルト間で圧縮成形;碎料の配向が均一 | ドア芯材、包装材、低密度ボード |
| 押出成形法 | 管状構造(縦方向に貫通する管状チャンネルを内部に持つ) | 0.35-0.55 | 碎料を金型内で横方向に押出し、「管状構造」(ハニカムに似るが縦方向の貫通孔)を生成 | 中空ドア芯材、間仕切り壁、吸音板 |
フラットプレス3層構造のメリット:
表面の細かい碎料が平滑で平坦な表面を提供(メラミン化粧や塗装に適する)
芯層の粗い碎料が良好な機械的強度(曲げ・圧縮)と優れた釘保持力を提供
表面から芯への密度勾配設計により、性能とコストのバランスを実現
2.2 原料別分類
| タイプ | 原料構成 | 特徴 | 主な産地 / 用途 |
|---|---|---|---|
| 木質パーティクルボード | 木材碎料(パイン、ポプラ、ユーカリ、バーチなど) | 高強度、淡色、接着性良好 | 世界的に主流の製品 |
| バガスパーティクルボード | サトウキビバガス(砂糖抽出後の繊維残渣) | 低コスト、再生可能原料、密度やや低い | 熱帯の砂糖生産地域(ブラジル、インド、中国南部) |
| ヘンプ/亜麻パーティクルボード | 産業用ヘンプまたは亜麻の茎 | 優れた強度、軽量、強いエココンセプト | ヨーロッパ、北米 |
| ストローパーティクルボード | 小麦わら、稲わら | 原料豊富、エコだが、繊維が短く強度やや低い | 中国北部、北米 |
2.3 環境グレード別分類
パーティクルボードの環境グレードは使用される接着剤の種類によって決定されます:
| 環境グレード | ホルムアルデヒド放出量(チャンバー法、mg/m³) | 主な接着剤タイプ | 用途 |
|---|---|---|---|
| E1級 | ≤0.050(GB 18580-2025 強制基準) | 尿素樹脂(UF)+ 適度なメラミン変性 | 一般家具、包装 |
| E0級 | ≤0.025 | メラミン変性尿素樹脂(MUF) | 中高級家具、室内装飾 |
| ENF級 | ≤0.015 | MUF + ホルムアルデヒド捕捉剤 / MDI(イソシアネート)無醛接着剤 | 子供家具、寝室、病院 |
| HENF級(ゼロホルムアルデヒド添加) | ≤0.015(ベンゼン、TVOCなども基準達成) | MDI無醛接着剤 | 高級住宅、全館カスタマイズ |
JINDIWOODパーティクルボードはMUF接着剤+ホルムアルデヒド捕捉剤の二重効果技術を採用。標準製品は安定してE0級を達成、カスタムでENF級まで対応可能。
2.4 表面処理状態別分類
| タイプ | 特徴 | 主な用途 |
|---|---|---|
| 素板(未化粧) | パーティクルボード本来の表面を保持、淡黄色〜淡褐色 | 工業用途、包装、内部構造部材 |
| サンディング素板 | 表面をサンディング処理、平滑で平坦 | 塗装用基材、ラミネート用基材 |
| メラミン化粧板 | 表面にメラミン含浸紙を圧着(最も代表的なパーティクルボード二次加工品) | パネル家具、キッチン、オフィス家具 — 市場で最も一般的な「塗装不要板/エコボード」 |
| PVC化粧板 | 表面にPVC装飾フィルムを被覆 | 経済型家具、装飾 |
| 木突板貼り | 表面に天然木突板を接着 | 高級家具、室内装飾 |
III. パーティクルボードの原料システム
3.1 木質原料
パーティクルボードの原料要件は合板やMDFよりもはるかに低く、以下を使用できます:
木材加工残渣: おが屑、削り屑、端材
林業残渣: 枝材、梢材、小径木(直径≤100mm)
速生豊産林: ポプラ、ユーカリ、パインなど(5-8年の伐期)
非木質植物繊維: バガス、ヘンプストロー、作物わらなど
原料樹種別の碎料形態比較:
| 樹種 | 碎料形態 | 密度への寄与 | 板材色 | 主な用途 |
|---|---|---|---|---|
| ポプラ | 柔らかく脆い、碎料長さ適度(10-30mm) | 中程度 | 白色〜クリーム色 | 汎用家具級パーティクルボード |
| パイン | 天然樹脂含有、碎料靭性良好(20-40mm) | 高い(樹脂が密度を増加) | 淡黄色〜淡褐色 | 耐荷重家具、包装板 |
| ユーカリ | 緻密、高強度、碎料が硬い(15-25mm) | 高い | 淡赤褐色 | 高荷重家具、フローリング基材 |
| 混合広葉樹 | 碎料形態多様、長さ不揃い | 中程度 | 中程度、色が不均一な場合あり | 経済型汎用板 |
3.2 接着剤システム — パーティクルボードの核心
パーティクルボードの接着剤使用量は通常、絶乾碎料重量の8-15%で、MDF(8-14%)と同程度、合板(単板面積基準)よりやや少なく、OSB(3-6%)より多くなります。そのため、パーティクルボードの環境管理は特に重要です。
| 接着剤タイプ | パーティクルボードへの適用 | 特徴 | コスト | 環境グレード |
|---|---|---|---|---|
| 尿素樹脂(UF) | 主流の選択肢(80%以上) | 硬化が早い、接着強度適度、コスト最低、ただし耐水性が低い | 低 | E1級 |
| メラミン変性UF(MUF) | 中高級製品 | 硬化が早い、UFより耐水性が良い、ホルムアルデヒド放出が少ない、コスト中程度 | 中 | E0/ENF級 |
| イソシアネート(MDI) | 高級無醛製品 | ホルムアルデヒドフリー、耐水性に優れる、高強度、ただしコスト高(UFの3-5倍)、水分に敏感 | 高 | ENF/HENF級 |
| MUF + ホルムアルデヒド捕捉剤 | 環境配慮型製品 | 主要設備を変更せずにホルムアルデヒド放出を低減 | 中 | E0級 |
ホルムアルデヒド捕捉剤の原理:
反応性のある含窒素化合物(尿素、メラミン、アミド類など)をUF樹脂に添加するか、碎料表面に別途噴霧します。熱圧時および使用中に、これらの物質は遊離ホルムアルデヒドと反応して安定なヒドロキシメチル誘導体(不可逆反応)を形成し、ホルムアルデヒドを板材内部に「化学的に固定」し、空気中への放出を防止します。
3.3 補助添加剤
| 添加剤 | 添加量(絶乾碎料重量%) | 機能 |
|---|---|---|
| パラフィンエマルジョン(撥水剤) | 0.8-2.0% | 吸水厚さ膨張率を低減、防湿性を向上 |
| 硬化剤(塩化アンモニウム/硫酸アンモニウム) | 0.5-2.0%(接着剤固形分に対する) | UF/MUFの硬化反応を促進、熱圧時間を短縮、生産効率を向上(通常熱圧サイクルを20-30%短縮) |
| カップリング剤(シラン系、MDIシステムのみ) | 0.2-0.5% | MDI接着剤と木質碎料の濡れ性と化学反応効率を改善 |
IV. パーティクルボードの製造工程
4.1 工程フロー
原料受入 → チッピング → 碎料製造 → 湿碎料倉庫 → 乾燥 → 篩分(表層料/芯層料分離)
  → 接着剤塗布(表層+芯層、配合異なる) → マット成形(3層/グラデーション構造) → 予備圧縮 → 熱圧成形
  → 冷却・養生 → トリミング・サンディング → 選別・包装 → 完成品
4.2 各工程の技術詳細
工程1:碎料製造
原料をチッパーでチップ(長さ20-40mm、厚さ3-5mm)に加工し、さらにハンマーミルまたはリングフレーカーで碎料に粉砕します。碎料の幾何学的寸法は、パーティクルボードの物理的・機械的特性を決定する重要なパラメータです:
| 碎料タイプ | 長さ(mm) | 幅(mm) | 厚さ(mm) | 長さ/厚さ比 |
|---|---|---|---|---|
| 表層細碎料 | 5-15 | 0.5-3 | 0.15-0.3 | 20-60 |
| 芯層粗碎料 | 15-35 | 3-8 | 0.3-0.6 | 50-100 |
碎料形態の力学的影響:
碎料が長く、長さ/厚さ比が大きいほど → 曲げ強度と弾性率が高い(長い碎料は板材内で補強相として機能し、コンクリートの鉄筋に類似)
碎料が幅広いほど → 釘保持力が良い(幅広い碎料はより多くの接着面積を提供し、釘の引き抜き時に碎料をマトリックスから引き抜く必要があり、より多くのエネルギーを散逸)
碎料表面が滑らかなほど → 接着剤の濡れ性が良く、接着強度が高い(角張った表面や粗い表面は接触面積を減少させ、接着を妨げる)
碎料の粒径分布要件(規格): 6メッシュ(3.35mm)を通過する碎料の割合≤5%;60メッシュ(0.25mm)を通過する微粉の割合≤8%。粒径合格率は接着剤塗布の均一性と板材性能に直接影響します。
工程2:碎料乾燥
湿碎料(含水率30-60%)を単一パスまたはトリプルパスの回転ドラム乾燥機で目標含水率まで乾燥します。
熱源: 熱風炉(バイオマス燃料 — 樹皮、サンディングダスト、廃碎料を燃焼)
熱風温度: 160-220℃(入口)、80-100℃(出口)
乾燥後含水率: 2-5%(接着剤塗布機投入前)
乾燥温度の精密制御:
温度が高すぎる(>230℃) → 碎料表面の炭化(「過焼き」)、碎料強度の低下、色の濃化、炭化表面への接着剤の濡れ性が極めて悪化(接着強度の大幅な低下を招く)
温度が低すぎる(<140℃) → 含水率高め(>8%)、接着剤塗布時に希釈され、熱圧時の水分蒸発が膨れの原因に
乾燥機内の碎料滞留時間は通常3-8分間です。
工程3:篩分
乾燥後の碎料を機械式振動篩で篩分します:
細碎料(6-10メッシュ通過) → 表層サイロへ(板材の上下表面用)
粗碎料(6-10メッシュに残留) → 芯層サイロへ(中間層用)
細碎料と粗碎料の分離は3層構造(細-粗-細)を実現するための前提条件です。一部の生産ラインでは機械篩の代わりに空気分級機を使用し、効率が高く碎料形態へのダメージが少ないです。
工程4:接着剤塗布
表層碎料と芯層碎料は別々に高速混合機(接着剤塗布機)に入ります。接着剤は高圧噴霧(ノズル圧力2-4MPa)で添加され、同時に硬化剤溶液とパラフィンエマルジョンが注入されます。
表層碎料と芯層碎料の接着剤塗布量の違いとその理由:
| パラメータ | 表層碎料 | 芯層碎料 | 理由 |
|---|---|---|---|
| 接着剤量(絶乾碎料重量%) | 10-14% | 8-12% | 表層細碎料は芯層粗碎料よりも比表面積が大きく、表層強度、表面緻密性、化粧層の密着性を確保するためにより多くの接着剤を必要とする |
| 硬化剤添加量(接着剤固形分%) | 0.5-1.5% | 1.0-2.0% | 芯層は熱伝導が遅く温度上昇が表層より遅い(「熱遅延効果」)ため、同じ熱圧サイクルで芯層の完全硬化を確保するために高い硬化剤濃度で補償する必要がある |
| パラフィン添加量(絶乾碎料重量%) | 0.5-1.0% | 1.0-1.5% | 芯層粗碎料は毛細管構造(微細孔)が多く、水分が浸透しやすいため、これらのチャンネルを封鎖して吸水性を低減するためにより多くのパラフィンが必要 |
接着剤塗布後の碎料含水率: 接着剤と硬化剤溶液からの水分により、2-5%から8-12%に上昇し、後の熱圧の条件を整えます(適度な水分は熱圧時に蒸気を発生させ、芯部への熱伝達を助けますが、過剰な水分は膨れの原因となります)。
工程5:マット成形
接着剤を塗布した表層碎料と芯層碎料は、それぞれ機械式(または空気式)フォーマーで連続マットに成形されます。
3層構造のマット成形プロセス:
下層(下面): 表層細碎料、厚さ約1.5-3mm
芯層: 芯層粗碎料、マット総厚の約70-80%(板材厚さ≥12mmの場合、芯層が主体)
上層(上面): 表層細碎料、下層と同じ厚さ
成形されたマットの厚さは最終板材厚さの約2.5-3.5倍です(膨張率は熱圧圧力と温度で制御)。
工程6:予備圧縮と熱圧
予備圧縮: マットを0.5-1.0MPaで予備圧縮し、マット厚さを30-50%圧縮して、マット強度と熱伝導率を向上させ、熱圧機への搬入を容易にします。
熱圧: マットは多段熱圧機(通常12-20段、主に中密度/厚板用)または連続フラットプレス(CPS、薄型・汎用パーティクルボードの大量生産用)に入ります。
| 熱圧パラメータ | 代表値 | パーティクルボード品質への影響 |
|---|---|---|
| 熱圧温度 | 180-210℃ | 高すぎる→碎料表面の炭化(表面色が濃くなる)、接着剤の老化・脆化;低すぎる→接着剤の硬化不足(「未硬化芯」)、板材のバネ戻り |
| 面圧 | 1.5-3.5 MPa(密度グレードによる) | 高すぎる→碎料の圧壊、密度過大、繊維資源の浪費;低すぎる→マットの緻密化不十分、板材が緩い、強度低い |
| 熱圧時間 | 0.5-0.9 分/mm(例:18mm板で9-16分) | 短すぎる→芯層の硬化不完全;長すぎる→生産効率低下、碎料の熱分解(脆化) |
熱圧中のマット内部の物理化学的変化:
マット表面は15-30秒で目標温度(180-210℃)に達し、接着剤が架橋硬化を開始
芯層温度は3-6分で≥150℃(UF/MUFの硬化温度ウィンドウ)に達し、接着剤が硬化完了
水分蒸発による蒸気圧が芯層に蓄積し、適時に放出されないと、板材がプレスから出た後に「膨れ」や「層間剥離」を引き起こす — そのため、熱圧後期には緩やかな圧力解放(段階的減圧)が必要で、制御された蒸気放出を可能にする
工程7:冷却、養生、トリミング、サンディング
冷却: 熱圧機を出た板材は80-120℃に達しており、反転冷却機で室温(≤40℃)まで冷却され、積み重ね時の変形や接着を防止します。
養生(含水率平衡): 冷却された板材は倉庫で48-72時間静置され、内部温度と含水率が環境と平衡し、残留応力を解放します。
トリミング: 荒板はトリミングソーで標準寸法(1220×2440mm)に切断され、緩いエッジ部分を除去します(通常各辺25-50mm)。
サンディング: 板材表面はワイドベルトサンダーでサンディングされます(粗サンディング60-100番+精サンディング150-240番)、サンディング代0.3-0.8mm(両面合計)、厚さ精度±0.2mm、表面粗さRa≤3.2μmを実現します。
工程8:選別と包装
外観選別後、板材はバンドで結束され(通常1パック20-50枚)、PE保護フィルムで覆われ、製品仕様、環境グレード、ロット番号などがラベリングされます。
V. パーティクルボードの核心技术仕様
5.1 物理的・機械的性能要件(GB/T 4897-2015)
パーティクルボードの性能はP1型(乾燥状態非耐荷重板)からP7型(耐荷重板/湿潤状態)まで分類されます。以下は家具製造で一般的に使用されるP2型(乾燥状態耐荷重板)の技術要件です:
| 性能指標 | 単位 | 国家規格(P2型) | JINDIWOOD基準 |
|---|---|---|---|
| 密度 | g/cm³ | 0.50-0.85 | 0.65-0.75(18mm板) |
| 曲げ強度(MOR) | MPa | ≥13(縦)/ ≥11(横) | ≥16 |
| 弾性率(MOE) | MPa | ≥1600(縦)/ ≥1400(横) | ≥2200 |
| 内部結合強度(IB) | MPa | ≥0.40 | ≥0.55 |
| 表面結合強度 | MPa | ≥0.80 | ≥1.0 |
| 吸水厚さ膨張率(24h) | % | ≤15(P2型)/ ≤8(P5防湿型) | ≤12 |
| 含水率 | % | 5-11 | 6-9 |
密度がパーティクルボード性能に与える影響:
密度が低すぎる(<0.55 g/cm³): 強度不足、釘保持力が悪い、表面が緩い、サンディング後に「粉落ち」が発生しやすい
密度が高すぎる(>0.85 g/cm³): 重量が大きい、加工工具の摩耗が激しい(コスト上昇)、材料コストが増加
密度が不均一(表芯密度差≥0.15 g/cm³): 板材の反り、サンディング後に「軟硬点」が発生(異なる密度の領域で切削量が異なり、局所的な凹みや凸部が生じる)
5.2 釘保持力
パーティクルボードの釘保持力は、芯層の粗碎料構造によりMDFを上回りますが、合板およびOSBよりは低くなります:
| 試験項目 | パーティクルボード(18mm、ρ=0.68g/cm³) | MDF(18mm、ρ=0.75g/cm³) |
|---|---|---|
| 面板釘保持力(垂直方向、ネジ径3.5mm、ねじ込み深さ15mm) | 800-1100 N | 700-1000 N |
| 辺面釘保持力(エッジ方向、同一条件) | 500-800 N | 300-600 N |
パーティクルボードの釘保持力がMDFより優れている理由:
芯層の粗碎料は、ネジがねじ込まれる際に「アンカリング効果」を提供 — ネジのねじ山が碎料内の木質繊維と相互作用し、接着界面の摩擦だけでなく碎料内部への埋め込み(木質繊維による包み込み)によって引き抜きに抵抗します
MDFは均質な繊維構造であり、ネジの引き抜きは主に接着界面のせん断破壊に依存し、碎料が提供する追加のアンカーポイントが欠如しています
パーティクルボードの釘保持力を向上させる工学的方法:
密度を上げる(粗碎料の割合を増やす)→ アンカーポイントの数と強度を強化
事前穴あけ径をネジ径の70-80%に制御(例:3.5mmネジに2.7-2.9mmドリル)し、効果的なねじ山の噛み合いを確保
5.3 ホルムアルデヒド放出量
パーティクルボードのホルムアルデヒド放出量は、消費者が最も注目する環境指標の一つです。異なるグレードで大きな差が見られます:
| 環境グレード | ホルムアルデヒド放出量(チャンバー法、mg/m³) | 接着剤ソリューション |
|---|---|---|
| E1級 | ≤0.050 | 標準UF(尿素/ホルムアルデヒドモル比1:1.2-1.5) |
| E0級 | ≤0.025 | MUF または UF+ホルムアルデヒド捕捉剤(例:メラミン、尿素) |
| ENF級 | ≤0.015 | 高割合MUF(メラミン置換率≥30%)+高効率捕捉剤、またはMDI |
| HENF級 | ≤0.015(全項目基準達成) | 純MDI無醛接着剤 |
ホルムアルデヒド放出を低減する技術的アプローチ:
UF樹脂のF/Uモル比を低減: 従来の1.3-1.5から1.0-1.1に低減し、遊離ホルムアルデヒドを大幅に低減(ただし接着強度がやや低下する可能性があり、プロセス最適化で補償)
ホルムアルデヒド捕捉剤の添加: 接着剤塗布中または熱圧後に捕捉剤(メラミン、尿素、アミド類など)を導入し、遊離ホルムアルデヒドと反応させ消費
MUFまたはMDI接着剤の採用: 遊離ホルムアルデヒドの発生源を根本的に低減または排除
5.4 吸水厚さ膨張率(防湿性能)
パーティクルボードの防湿性能は比較的弱い面です。吸水厚さ膨張率(TS)は湿潤環境での使用寿命に直接影響します:
| グレード | 24h吸水厚さ膨張率(%) | 適応環境 |
|---|---|---|
| P2型(標準型) | ≤15 | 乾燥状態室内(年平均20℃、相対湿度≤65%) |
| P5型(防湿型) | ≤8 | 湿潤状態室内(相対湿度65-85%、結露が時々発生) |
| P7型(屋外型) | ≤5 | 半屋外/湿潤高負荷環境(特殊配合必要) |
吸水厚さ膨張率を低減する技術的手法:
パラフィン撥水剤の添加量を増加(1.0%から1.5-2.0%へ)
熱圧温度を上昇(碎料の塑性流動を促進し、毛細管チャンネルを減少)
MUF接着剤の使用(MUFはUFより耐水性が優れる)
MDI接着剤の使用(硬化したポリウレタンの架橋ネットワークが水分子の浸透をブロック)
VI. パーティクルボードの表面処理と化粧技術
パーティクルボード素板の表面は比較的粗く、エッジに碎料粒子が見えます(「エッジの碎料露出」現象)。そのため、大半のパーティクルボードは最終製品に使用される前に表面化粧処理が必要です。
6.1 メラミン含浸紙化粧(最も主流な方法)
メラミン含浸紙を高温(180-210℃)、高圧(2.5-3.5 MPa)でパーティクルボード表面に直接圧着する一貫工程です。
特徴:
装飾効果と耐磨耗性を一度に獲得(紙自体にメラミン樹脂と耐磨耗材α-Al₂O₃を含む)
表面硬度が高い(鉛筆硬度≥3H)、耐擦傷性、耐熱性、耐汚染性
現在のパネル家具、キッチン、クローゼットドア製造で最も主流の化粧方式であり、「エコボード/塗装不要板」の典型的なプロセス
JINDIWOODメラミン化粧パーティクルボードはこのプロセスを採用し、豊富な柄揃えと同期エンボス(柄合わせエンボス)カスタムに対応しています。
6.2 木突板化粧
天然木突板(厚さ0.3-0.6mm)をパーティクルボード表面に熱圧または冷圧で接着します。高級家具や室内装飾に適しています。木突板化粧パーティクルボードのエッジは、エッジの碎料露出を隠すために精密なエッジバンド処理(同色木突板エッジバンドテープまたは無垢材エッジ)が必要です。
6.3 塗装仕上げ
サンディングされたパーティクルボードは塗装(PU、UV、水性塗料など)が可能ですが、まずシーラー下塗り(パーティクルボードの毛細管や微細孔を封鎖し、上塗りの過剰吸収による「吸い込み」や「ピンホール」を防止)が必要で、その後サンディングと上塗りを施します。塗装コストはMDFより高く(パーティクルボードの表面多孔性がより強いため)、主にコストに敏感だが環境性と装飾性もある程度要求される用途(例:オフィス家具パネル、商業空間ショーケース)で使用されます。
6.4 直接使用(素板用途)
素面パーティクルボードは主に以下に使用されます:
包装箱、パレットなどの工業用途
建築間仕切り、天井(追加の装飾が必要)
スピーカーエンクロージャー(内部仕切りまたは非外観部品)
家具内部構造部材(キャビネット背面パネル、引き出し底板など)
VII. パーティクルボードの応用シーン
7.1 家具製造分野(最大用途、約70%)
| 家具タイプ | 適用部位 | 推奨グレード | 選定理由 |
|---|---|---|---|
| パネルカスタム家具 | クローゼット本体、本棚棚板、テレビボード | E0/ENF級メラミン化粧板 | 柄豊富、環境基準達成、加工効率が高い |
| オフィス家具 | デスク天板、ファイルキャビネット、会議テーブル | E0級メラミン化粧板 | 耐摩耗性、耐汚染性、清掃容易、コストパフォーマンス高い |
| キッチン | 本体(P5防湿型)、ドア芯材 | P5防湿型(E0級) | 防湿性が良く、寸法安定性良好 |
| キッチン家具 | シンク下キャビネット(特別な防水処理が必要) | P5防湿型またはMDI ENF級+エッジ完全シール | 防湿性が核心要件 |
| 子供家具 | ベッド板、机、クローゼット | ENF級(MDIまたは高MUF+捕捉剤) | ゼロホルムアルデヒド、健康・安全 |
| 公共家具 | 図書館書架、病院待合椅子 | P2型(E0級、難燃処理オプション) | 総合性能バランス良好、コスト制御可能 |
7.2 建築装飾分野
間仕切り壁/内壁パネル: P2型パーティクルボード(12-18mm)、間仕切り壁の基板として使用、石膏ボードまたは化粧パネルで被覆
天井: 軽量パーティクルボード(8-12mm)、天井下地に使用(防火処理必要)
床下地(レベルリング層): 高密度パーティクルボード(20-25mm)、木質フローリング下のレベルリング材として使用、平坦な基面と遮音層を提供
7.3 包装と工業分野
| 用途 | 推奨仕様 | 機能 | 選定理由 |
|---|---|---|---|
| 重量物包装箱 | 15-18mm、P2型 | 機械設備、電子機器を保護 | 信頼できる強度、無垢箱よりコストがはるかに低く、燻蒸不要で輸出可能 |
| 物流パレット/当て板 | 12-18mm、P2型(防湿処理) | 保管・輸送時の荷重支持、フォークリフト作業 | 無垢パレットを代替、コスト30-50%低減、検疫リスクなし |
| スピーカーエンクロージャー | 12-18mm、高密度型 | スピーカー取付基板、筐体構造 | 適度な密度、制振性良好(MDFより吸音性能に優れ、音染が少ない)、低コスト |
VIII. パーティクルボードと他板材の比較
| 比較項目 | パーティクルボード(P2型) | MDF(標準型) | 合板(家具級) | OSB(OSB/2) |
|---|---|---|---|---|
| 原料利用率 | 85-90%(極めて高い) | 70-75%(高い) | 40-50%(低い) | 80-85%(高い) |
| 密度(g/cm³) | 0.65-0.75 | 0.70-0.85 | 0.50-0.70 | 0.60-0.70 |
| 曲げ強度(MPa) | 13-16(P2)/ 20-25(高強度型) | 20-25 | 40-70 | 22-28 |
| 内部結合強度(MPa) | ≥0.40 | ≥0.55 | ≥0.70 | ≥0.40 |
| 表面平滑性 | 良好(MDFには劣る) | 極めて良好 | 良好 | 普通 |
| エッジ封辺要否 | 必須(碎料露出) | 必須(繊維露出、吸湿) | 推奨(必須ではない) | 推奨(エッジ強度は比較的良好) |
| 面板釘保持力(N) | 800-1100 | 700-1000 | 1500-2500 | 1200-1600 |
| 防湿性能 | 普通(P5型で向上) | 劣る(膨張率が高い) | 優れる(防水接着剤使用可) | 良好(OSB/2はP2達成、OSB/3/4は防湿対応) |
| 環境グレード可能性 | E1/E0/ENF | E1/E0/ENF | E1/E0 | ENF(MDI) |
| 価格コスト | 最も低い | 低い | 高い | 中高 |
| 加工性 | 良好(切断、穴あけ、エッジバンド) | 極めて良好(彫刻、造形、フライス加工) | 良好(切断、鉋かけ、釘打ち) | 良好(無垢材と類似) |
| 代表的な用途 | パネル家具、キッチン、オフィス家具 | 化粧板基材、彫刻部品、ドアパネル | 建築型枠、高級家具、船舶 | 建築構造、耐荷重家具 |
IX. パーティクルボードの一般的な品質誤解と真実
誤解1:「パーティクルボードはすべて低級材だ。」
真実: パーティクルボードは世界で最も生産量が多く、最も広く使用され、技術的に最も成熟した人造板です。数十円の簡易家具から数万円の高級カスタムキッチンまで、パーティクルボードは使用されています。高級パーティクルボードと低級パーティクルボードの性能差は非常に大きいです —
高級パーティクルボードは密度がより均一(表芯密度差≤0.10g/cm³)、内部結合強度がより高い(≥0.55MPa)、釘保持力がより強い(≥1000N)、防湿性がより良い(TS≤8%)、E0/ENF環境グレードを達成。
低級パーティクルボードは密度が不均一、強度不足、環境基準超過のリスクが高い。
したがって、「低級なのは特定の低品質パーティクルボードであって、パーティクルボードというカテゴリーそのものではない。」適切なパーティクルボードのグレードとサプライヤーを選択することが、カテゴリーを単に否定するよりも重要です。
誤解2:「パーティクルボードはホルムアルデヒドが多く、環境に悪い。」
真実: パーティクルボードの環境グレードは使用される接着剤によってのみ決定され、「パーティクルボード」というカテゴリー名とは無関係です。E0級およびENF級パーティクルボードはすでに広く存在しています。
MUF接着剤+高効率ホルムアルデヒド捕捉剤 → E0級(≤0.025mg/m³)
MDI無醛接着剤 → ENF級(≤0.015mg/m³)、真の「ゼロホルムアルデヒド添加」板材
購入時は検査報告書、環境グレード表示(E0/ENF)、ブランドの信頼性を確認することが、「パーティクルボード」を避けるよりもはるかに賢明です。
誤解3:「パーティクルボードは無垢材より劣る。」
真実: パーティクルボードと無垢材は異なる次元の材料であり、単純な「どちらが良いか」は存在しません — 用途に依存します。
安定性: パーティクルボードは異方性が小さい(縦横強度比約1.0-1.2)、温湿度変化時の変形が無垢材よりはるかに小さい(線膨張係数が無垢材の約1/3〜1/2)
強度: 高品質パーティクルボード(高密度型)の曲げ強度(≥20MPa)は、一部の低密度無垢材(例:キリ、バルサ)の2-3倍に達することがある
釘保持力: パーティクルボードのエッジ釘保持力は無垢材に劣る(無垢材は繊維方向に極めて高い釘保持力を持つ)が、面板釘保持力は一部の軟木に匹敵する
環境性/コスト: パーティクルボードはゼロホルムアルデヒドを実現可能で、価格は無垢材よりはるかに低い
結論: パーティクルボードは安定性、コストパフォーマンス、環境制御性で無垢材に優れます;無垢材は釘保持力(繊維方向)、天然木目、耐久性(長期荷重下のクリープ抵抗)でパーティクルボードに優れます。両者には適切な用途があり、具体的な要件に基づいて選択すべきです。
誤解4:「パーティクルボードは荷重に耐えられない。」
真実: これは完全にパーティクルボードのグレードと厚さに依存します。
標準P2型パーティクルボード(密度0.65-0.70g/cm³、厚さ18mm):スパン600mm、荷重200kg/m²の条件下で、たわみは約1.8-2.2mm — 本棚棚板、デスクなどの日常的な耐荷重要件を完全に満たします(棚板のたわみ限界は通常L/250 ≈ 2.4mm;MDFは同条件下で約1.8-2.0mm)
高密度パーティクルボード(≥0.80g/cm³、厚さ25mm):曲げ強度25-30MPaに達し、図書館書架、倉庫ラックなどの高荷重用途に適します
複数枚重ねたり、支持構造を追加(横桟の追加、スパンの短縮)することで耐荷重能力をさらに向上できます
誤解5:「パーティクルボードは防湿性能が悪い。」
真実: これは通常、低級UF接着剤パーティクルボード(安価な板)に対する固定観念に基づいています。
P5型防湿パーティクルボード(MUF接着剤、パラフィン添加量≥1.5%):24時間TS≤8%、キッチン、バスルーム乾燥エリアなどの湿潤環境に使用可能 — ただし長期浸水は不可
MDIパーティクルボード: MDI接着剤自体の耐加水分解性に優れ、パラフィン撥水剤と組み合わせることで、24時間TSを≤6-7%に低減可能、P7型(屋外)レベルに接近
防湿要求が極めて高いシーン(例:長期高湿度環境、地下室)では、P5型またはMDIパーティクルボードを選択し、エッジシールを強化(PURホットメルト接着剤で防水エッジバンド)することを推奨
X. パーティクルボードの技術発展動向
10.1 高性能化と軽量化の両立
高強度パーティクルボード: 碎料形態の最適化(アスペクト比≥100の配向碎料)、MDI接着剤の採用、熱圧プロセスの最適化により、曲げ強度を≥25MPa(MDFに近い)まで向上させ、乾燥状態でのOSBの一部を代替。
軽量高強度パーティクルボード: 発泡技術または勾配密度構造(表面高密度、芯層低密度)を利用し、密度≤0.55g/cm³で十分な機械的強度(MOR≥12MPa)を維持、家具重量と原材料消費を低減。
超薄型パーティクルボード: 厚さ≤6mmの薄型パーティクルボードを開発し、家具背面パネル、引き出し底板、包装仕切りなどの非耐荷重用途に使用、MDFをより低コストで代替。
10.2 環境配慮と無醛化
低F/Uモル比UF樹脂の普及: F/Uモル比を1.3から1.0-1.1に低減したUF樹脂が工業化され、先進的なホルムアルデヒド捕捉剤と組み合わせることで、E0級が標準製品レベルとなり、ENF級も普及段階へ。
バイオベース接着剤の応用: リグニン系接着剤(パルプ工業の副産物、コストはUFに近い)、タンニン系接着剤(樹皮抽出物、屋外級に適応)が徐々に産業化され、石油系接着剤の一部を代替する可能性。
無醛パーティクルボード(MDI)の生産量急成長: 2028年までに、MDI接着剤パーティクルボードは中国のパーティクルボード総生産量の20%以上を占めると予測(2025年は約8%)、国産MDI生産能力の拡大に伴いコストは低下中。
10.3 防湿と機能化
疎水型パーティクルボード: ナノ疎水剤(シラン類など)による碎料の表面改質を行い、パラフィン撥水剤のみに依存せず、24時間TSを≤4-5%に低減、合板の防水レベルに接近。
難燃パーティクルボード: リン-窒素系ハロゲンフリー難燃剤(接着剤に添加または碎料表面に別途噴霧)によりB1級(難燃)を達成、公共建築や商業空間の要求に対応。
抗菌防カビパーティクルボード: 表層碎料に銀イオンまたは有機抗菌剤(例:ピリチオン亜鉛(ZPT))を添加、抗菌率≥99%、病院、学校、食品関連施設に適応。
10.4 スマート生産
オンライン品質検査システム: 近赤外分光法(NIR)による碎料含水率と接着剤塗布量のオンライン検出(誤差≤±0.3%)、X線密度計によるマット密度分布のオンライン検出(分解能≤±2mm)、全ロット100%品質トレーサビリティを実現し、リアルタイムでプロセスパラメータを調整。
AI外観欠陥認識: 深層学習アルゴリズム(畳み込みニューラルネットワーク)に基づくマシンビジョンシステムにより、板面の傷、押し跡、接着剤斑などの欠陥を自動認識・分類(精度≥95%、効率は人手の10-20倍)、目視検査を代替。
MES/ERPシステムの統合: 受注、配合、生産、品質、倉庫、物流データを統合し、受注から納品までのデジタルクローズドループ管理を実現。

JINDIWOOD · Engineered for Certainty —— 再構成される一つ一つの碎料が、家具の安定性と居住空間の健康のために、確かな基盤を築きます。
本記事はJINDIWOODのオリジナル技術記事です。転載の際は出典を明記してください。