中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
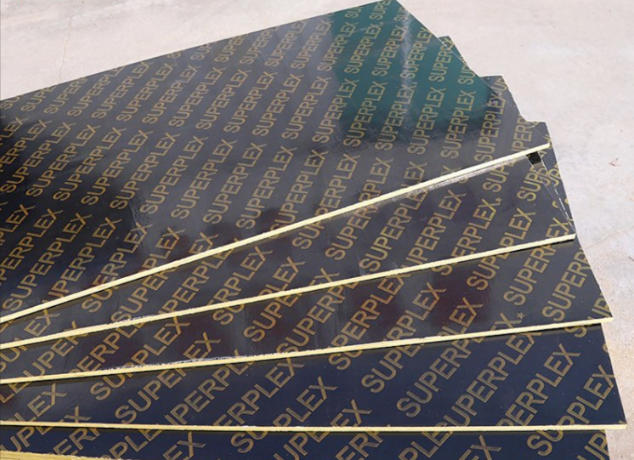
一、建築合板の基本概念
建築合板は、コンクリート型枠用合板、建築型枠、またはフィルム貼合合板とも呼ばれ、現場打ちコンクリート構造の施工のために設計・製造された特殊合板です。木質合板を基材とし、特殊な接着剤と表面処理により、高強度、防水、耐摩耗、多数回転使用などの特性を付与し、コンクリート打設成形の型枠パネルとして使用されます。
現代の建築施工において、型枠工事はコンクリート成形品質、施工速度、工事コストを決定する重要な工程です。合板は型枠システムの核心パネル材料であり、その品質は以下に直接関係します:
コンクリート表面の平坦度、平滑度(清水コンクリート効果を達成できるか)
型枠の回転回数(施工コストに直接影響)
施工安全(型枠支持体系の安定性の基礎)
工程進捗(型枠拆除時間とコンクリート養生サイクルの整合)
核心データ: 高層建築や大型インフラ施工では、型枠工事費はコンクリート構造工事総コストの30~50%、労務量は約40~50%を占めます。高品質な建築型枠の選択は、工事総合効果に極めて顕著な影響を与えます。
二、建築合板の分類と等級
2.1 表面処理方法による分類
建築合板の最も主要な分類軸です。
| 種類 | 表面状態 | 特徴 | 回転回数 | 適用シーン |
|---|---|---|---|---|
| 素板(未処理) | 合板基材の本色、表面未塗布 | 最も低コスト、セメント付着しやすく清掃困難、表面粗い | 3-5回 | 低要求仮設工事、捨て型枠 |
| 塗装板(樹脂塗布) | 表面にフェノールまたはメラミン樹脂塗布 | 表面やや平滑、清掃容易、ある程度の防水性 | 8-12回 | 一般工業・民用建築 |
| フィルム貼合板(含浸膜紙貼合) | 表面にフェノール樹脂含浸の強靭クラフト紙または特殊膜紙 | 表面極めて平滑、耐摩耗防水、鏡面効果可能 | 20-30回(高品質) | 高層建築、清水コンクリート、大型橋梁 |
フィルム貼合板の膜紙色: 国内では黒、茶、赤が一般的。色は膜紙材質・ブランドの違いであり、物理性能には影響しない。高品質フィルム貼合板の膜紙は基材と緊密に結合し、多数回の使用でも剥離・脱落しない。
2.2 接着強度と耐水等級による分類(GB/T 17656-2018)
| 耐水等級 | 接着剤 | 性能特徴 | 適用環境 |
|---|---|---|---|
| I類(高耐水) | フェノール樹脂接着剤(PF) | 沸水浸漬・長期湿潤環境に耐え、接着強度≥0.70MPa | 屋外工事、長期湿潤環境、水工構造 |
| II類(耐水型) | メラミン変性ユリア樹脂接着剤(MUF) | 冷水浸漬に耐え、短期湿潤でも接着性能に影響なし | 一般建築工事、屋内施工 |
| III類(非耐水) | ユリア樹脂接着剤(UF) | 乾燥環境のみ、水に触れると剥離しやすい | 非耐力または屋内短期型枠 |
JINDIWOOD建築合板の標準: 核心製品はすべてフェノール樹脂接着剤(PF/WBP級)を採用し、耐水等級I類。コンクリート打設時の水和熱による高温高湿環境に耐え、反復使用でも剥離・層間剥離しない。
2.3 樹種による分類
| 樹種 | 密度(kg/m³) | 特徴 | 適用シーン |
|---|---|---|---|
| ポプラ芯 | 450-550 | 軽軟、経済的、回転回数中庸 | 中低層建築、一般民建 |
| パイン芯 | 500-600 | 木理直、天然樹脂含有、接着性良好 | 高層建築、橋梁 |
| ユーカリ芯 | 550-650 | 強度やや高、密度中庸、耐水性良好 | 重型構造、高回転プロジェクト |
| カバ芯 | 600-700 | 緻密、高強度、表面繊細 | 高級清水コンクリート型枠 |
| 混合広葉樹芯 | 550-650 | 総合性能均衡、コストパフォーマンス高 | 汎用建築型枠 |
三、建築合板の核心技術要求
3.1 力学性能要求(GB/T 17656-2018)
建築合板はコンクリート打設時の側圧(打設速度、スランプ、高さに関連、通常20-100 kN/m²)に耐える必要があり、優れた力学性能が不可欠です。
| 技術指標 | 単位 | 国標要求 | JINDIWOOD標準 |
|---|---|---|---|
| 曲げ強度(MOR) | MPa | ≥ 40(繊維方向)/ ≥ 30(直交方向) | ≥ 50(繊維方向) |
| 弾性率(MOE) | MPa | ≥ 6000(繊維方向)/ ≥ 4500(直交方向) | ≥ 7500(繊維方向) |
| 接着強度 | MPa | ≥ 0.70 | ≥ 1.0 |
| 含水率 | % | 6-14 | 8-12 |
| 厚さ偏差 | mm | ±0.8 | ±0.5 |
| 反り | % | ≤ 1.0 | ≤ 0.5 |
3.2 物理性能要求
表面耐摩耗性: フィルム貼合板表面のフェノール膜は、多数回のコンクリート打設による摩擦とアルカリ侵食に耐える必要があります。テーバー(Taber)摩耗試験で評価し、100回転あたりの質量損失(g/100r)で表します。高品質フィルム貼合板の質量損失は≤0.08g/100r。
表面耐衝撃性: 型枠は施工中に骨材落下、バイブレータ接触などの衝撃を受けます。落球衝撃試験で測定——鋼球を一定高さから自由落下させ板面に衝突させ、膜層の亀裂・剥離を確認。JINDIWOODフィルム貼合板は500mm高さ、500g鋼球の衝撃に耐え、膜層破壊なし。
耐アルカリ性: コンクリートのpHは通常12-13(強アルカリ性)で、型枠表面はアルカリ腐食に耐える必要があります。フェノール樹脂フィルムは良好な耐アルカリ性を持ち、飽和水酸化カルシウム溶液に72時間浸漬しても表面に膨れ・変色なし。
3.3 寸法規格
建築合板の寸法は国・地域の施工習慣により異なります。
| 規格 | 寸法(mm) | 主要市場 |
|---|---|---|
| 4×8フィート(標準) | 1220 × 2440 | 世界共通 |
| 3×6フィート | 1830 × 915 | 中国・東南アジア |
| 4×10フィート | 1220 × 3050 | ヨーロッパ、中東 |
| 4×12フィート | 1220 × 3660 | 北米大型プロジェクト |
厚さ規格: 建築合板の常用厚さは12mm、14mm、15mm、18mm、20mm、21mm、24mm、27-30mm。15mmと18mmが市場主流。板厚の選択はコンクリート側圧と支持間隔を総合考慮——側圧大または支持間隔大の場合はより厚い型枠を選び、打設中の過度な変形を防ぐ。
四、建築合板の生産工程の特徴
建築合板の生産工程は普通合板と類似していますが、建築施工現場の高強度・高防水性・高平坦度要求のため、単板等級、接着剤体系、熱圧工程の3点で著しく高い技術標準を持ちます。
4.1 原料と単板の要求
より高い単板等級:
表層単板は節疤、孔、亀裂なし。コンクリート打設時の表面欠陥やセメント漏れを防ぐ
芯層単板の拼接品質要求はより高く、重なりや隙間は不可
より厳格な単板乾燥:
含水率均一性要求は普通家具板より高い(±1.5%以内)。不均一は熱圧後の反りを招き、平坦度に影響
乾燥温度制御はより精密。表面過硬化による接着剤浸透阻害を防ぐ
4.2 接着剤体系(建築型枠の核心)
建築合板の接着剤はフェノール樹脂(PF)が主で、一部はMUFや混合膠。
フェノール樹脂(PF)の建築型枠専用配合:
固形分:45-55%(普通PFより高く、十分な接着強度を確保)
粘度:300-800 cps(25℃)、塗布均一性を確保
pH:10-12(アルカリ性、フェノール樹脂の硬化特性に適合)
硬化温度:140-160℃(ユリアの120-140℃より高い)
可使時間:4-8時間(25℃)、可使時間内に使い切る
フェノール塗布量: 建築合板の塗布量は普通合板より多く、220-280g/m²(両面合計)。高温高湿・反復回転の過酷条件下でも膠層が失効しない。
4.3 熱圧工程(高要求が高品質を決める)
建築合板の熱圧パラメータは普通合板より高く、緻密度と耐水性を確保します。
| パラメータ | 普通合板 | 建築合板 |
|---|---|---|
| 熱圧温度 | 120-140℃ | 140-160℃ |
| 単位圧力 | 1.0-1.8 MPa | 1.8-2.5 MPa |
| 熱圧因子(min/mm) | 0.8-1.0 | 1.2-1.5 |
| 保圧時間 | 短い | 長い |
より高い熱圧温度と長い保圧時間はフェノール樹脂の十分な硬化架橋を確保し、優れた耐水性と接着強度を与えるが、エネルギー消費と生産コストは高くなる。
4.4 フィルム貼合工程(フィルム貼合板の鍵)
フィルム貼合板は熱圧完了後の合板基材に、フェノール樹脂含浸膜紙を貼合し、二次熱圧(または基材と一次成形)で作られます。
技術要点:
膜紙選択: 高強度クラフト紙にフェノール樹脂を含浸。含浸樹脂量は通常40-55%(原紙重量基準)、揮発分5-8%
貼合: 含浸膜紙を基材表面に重ね、150-170℃、1.5-2.5 MPaで貼合
膜紙厚さ: 典型値0.12-0.25mm。薄すぎ→耐摩耗性不足、回転回数低;厚すぎ→コスト増、熱膨張差で膜層亀裂の可能性
品質検査:
膜層と基材の剥離強度≥0.5 N/mm
膜層表面に気泡、皺、未貼合なし
含浸膜紙の流動度は125-155mm(115℃)。熱圧時に樹脂が十分溶融流動し、基材表面微細孔を充填
五、建築合板の工程応用と選定
5.1 工程タイプ別選定
| 工程タイプ | 推奨製品 | 推奨厚さ | 予想回転回数 |
|---|---|---|---|
| 低層住宅(≤6階) | 塗装板/フィルム貼合板 | 15mm | 8-15回 |
| 中高層住宅(7-18階) | 高品質フィルム貼合板 | 18mm | 20-25回 |
| 超高層(≥30階) | 高強度フィルム貼合板(硬木芯) | 18-20mm | 25-30回 |
| 橋梁/高架 | 高強度フィルム貼合板 | 18-24mm | 15-25回 |
| 清水コンクリート | 特級フィルム貼合板(高光沢) | 18mm | 20-25回 |
| トンネル/カルバート | 曲面専用フィルム貼合板 | 15-18mm | 10-15回 |
| 原子力発電所/ダム | 特製高強度板 | 24-30mm | 30+回 |
5.2 清水コンクリート型枠の特殊要求
清水コンクリート(Fair-faced Concrete) とは、一度で成形し、外部装飾をせず、コンクリート自然表面をそのまま仕上げとする建築工法。型枠要求は極めて厳しい:
| 要求項目 | 具体基準 |
|---|---|
| 表面平坦度 | 2m直尺測定、偏差≤1.5mm |
| 表面平滑度 | 鏡面効果可能、気泡・砂眼・補修痕なし |
| 目地精度 | 型枠目地≤0.5mm、セメント漏れなし |
| 表面テクスチャ | 極細テクスチャ(細砂紙様)で、コンクリート表面が緻密・均一な質感 |
選材要点:
特級カバまたはパイン芯フィルム貼合板を選定、板面平坦度極高
表面粗さは中庸(Ra 3.2-6.3μm)。平滑すぎると離型剤付着不足・気泡排出困難、粗すぎるとコンクリート表面質感不良
回転回数を精密管理——推奨回転回数超過後は表面性能低下、速やかに交換
5.3 建築型枠の併用要点
離型剤の使用:
高品質型枠には適切な離型剤(水性または油性)を併用。量は中庸に:
少なすぎ:コンクリート付着、離型困難、表面欠陥
多すぎ:コンクリート表面に油斑・色差、仕上げ効果に影響
型枠支持間隔:
支持間隔は型枠厚さとコンクリート側圧に密接に関連。18mmフィルム貼合板の場合、通常打設速度(2-3m/h)とスランプ(120-160mm)で、副根太間隔200-300mm、主根太間隔600-900mm。実際は計算により決定し、型枠変形量がL/400(Lは支持スパン)を超えないようにする。
型枠の保守・保管:
使用後は板面のコンクリート残渣を速やかに清掃、硬物で膜層を傷つけない
水平保管、底部に木方を敷き、湿気と直射日光を避ける
長期保管場所は雨・湿気対策を施し、通風を保つ
六、建築合板の品質鑑別
6.1 外観鑑別
| 検査項目 | 高品質型枠 | 低品質型枠 |
|---|---|---|
| 表面膜層 | 平滑均一、気泡・凹み・傷なし | 砂眼・麻点、縁に膜層剥離 |
| 板縁 | 切断面整斉、緻密な膠層、空洞なし | 切断面粗鬆、空隙・亀裂、膠層気泡 |
| 板面平坦度 | 光線下で顕著な波紋なし | 肉眼で波紋 |
| 標識 | ブランド、厚さ、等級など明瞭完備 | 不明瞭または標識なし |
6.2 物理テスト
沸水煮試験: 型枠試片を沸水中で4時間煮沸、63±3℃で20時間乾燥、再び4時間煮沸。剥離・層間剥離・膨れを観察。高品質建築合板は顕著な変化なく、接着強度保持率≥70%。
冷熱サイクル試験: 試片を100℃沸水と0℃冷水に各1時間交互浸漬(各1回で1サイクル)。10サイクル後、高品質型枠は膠層亀裂なし。
現場簡易鑑別:
打音: 硬物で板面を軽打、音が清脆で一致すれば良;鈍い・空洞感は内部層間剥離の可能性
滴水試験: フィルム表面に数滴の水を滴下、2時間静置。水滴が珠状で浸透しなければ良;急速浸透・水染みは膜層品質不良
爪傷試験: 爪でフィルム表面を強く引っ掻き、傷なし・軽微なら良;明らかな傷は膜層硬度不足
6.3 主要指標データ対比
| 品質等級 | 回転回数 | 価格(参考) | 適用工事 |
|---|---|---|---|
| 低端素板 | 3-5回 | 経済 | 捨て型枠、仮設工事 |
| 普通塗装板 | 8-12回 | 中 | 一般建築 |
| 標準フィルム貼合板(ポプラ芯) | 15-20回 | 中高 | 高層住宅 |
| 高品質フィルム貼合板(硬木芯) | 25-30回 | 高 | 超高層、清水コンクリート |
| 特級フィルム貼合板(カバ芯) | 30+回 | 高 | 重点プロジェクト、清水コンクリート |
七、建築合板の回転回数に影響する要因
建築合板の回転回数は経済性の核心指標。高品質建築合板の単回使用コストは低価格型枠よりはるかに低く、総合経済効果に優れる。
| 要因 | 回転回数への影響 |
|---|---|
| 表面膜層品質 | 膜紙含浸量、熱圧硬化度が耐摩耗性・耐アルカリ性を決定、離型効果と寿命に直接影響 |
| 接着強度 | 反復曲げ・振動・打撃での層間剥離を決定——剥離は廃棄 |
| 芯材品質 | 硬木芯(カバ、ユーカリ)の耐圧強度は軟木芯(ポプラ)より高く、圧陷による板面失効を低減 |
| 施工操作 | 粗暴な脱型、硬物刮擦、残漿不清掃などは回転回数を大幅に低下 |
| 保管条件 | 露天堆放、雨曝し、地面不整は型枠老化・変形を加速 |
| コンクリート特性 | 高スランプコンクリートは側圧大、アルカリ性强、侵食作用顕著 |
JINDIWOOD建築合板の実測回転データ:
標準フィルム貼合板(ポプラ芯、18mm):20-25回(正常施工条件)
高強度フィルム貼合板(パイン芯、18mm):25-30回
特級フィルム貼合板(カバ芯、18mm):30-35回
八、建築合板の一般的な品質問題
8.1 板面膨れ
現象: フィルム表面に大小の凸状気泡、嚴重時は膜層膨包・脱離。
成因:
フィルム貼合時温度過高または熱圧時間不足、膜紙中の揮発分が十分逸出せず
基材含水率偏高、熱圧時水蒸気が膜層下に蓄積
膜紙含浸量過低・過高、流動性制御不適切
解決策: 基材含水率厳格管理(≤12%)、フィルム貼合熱圧曲線最適化(段階昇温法)、含浸膜紙揮発分5-8%に制御。
8.2 剥離/層間剥離
現象: フィルム層が基材表面から剥離、または基材内部膠層亀裂。
成因:
フィルム貼合前の基材表面が清浄でない(塵、油脂、研削粉残留)
膜紙含浸量不足または樹脂と基材の相溶性不良
回転使用中の硬物刮擦、脱型時のバール直接作用
コンクリートアルカリ性の長期侵食による膠層老化
解決策: フィルム貼合前に高圧空気/吸引で板面粉塵除去、適切な膜紙と膠種のマッチング、施工操作規範化(暴力脱型厳禁)、一定回転後に表面保護剤再塗布。
8.3 板面ざらつき/平滑でない
現象: コンクリート表面粗い、微小凹み・気孔。
成因:
型枠表面自体の粗さ不均一または研削痕
離型剤塗布不均一、局部粘模
フィルム表面に積塵・油汚れ、打設前未清掃
解決策: 表面粗さ均一な高品質フィルム板選定、噴霧方式で離型剤均一塗布、型枠設置後打設前に圧縮空気で板面吹掃。
8.4 反り変形
現象: 型枠全体が湾曲・扭曲、支持体系と密着せず、目地不厳・セメント漏れ。
成因:
型枠保管不適切(直立放置・地面不整)
片面長時間曝晒、他面湿潤、含水率勾配形成
熱圧時組坯が厳格に対称でなく、内部応力未解放
養生時間不足、残留応力過大
解決策: 水平保管、底部木方敷き間隔均一、養生時間≥72時間、回転後速やかに反転使用。
九、建築合板の技術発展トレンド
9.1 高回転・長寿命
芯材樹種組合せ最適化、フェノール樹脂配合改良、より厚く緻密なフィルム紙採用により、回転回数を40-50回へ突破、単回使用コストをさらに低減。先進技術方向はナノ改質フェノールフィルム、繊維強化フィルム層。
9.2 軽量化
強度を確保しつつ、芯材構造調整(低密度高強度樹種・中空複合構造)により、型枠単位面積重量を低減(通常50kg(18mm板)から35-40kgへ)。作業者の操作・設置を容易にし、施工労働強度を低減。
9.3 デジタル化・スマート化
RFIDチップ埋込: 各型枠にRFIDタグを埋込み、回転回数、使用プロジェクト、養生記録などを記録、全ライフサイクル管理
スマートモニタリング: 型枠体系にひずみセンサー・圧力センサーを統合、コンクリート打設中の側圧と型枠変形をリアルタイム監視、施工安全にデータ提供
9.4 グリーン環境対応
バイオベースフェノール樹脂開発(リグニン、タンニン等で一部石化原料を代替)、カーボンフットプリント低減
循環利用型枠体系の普及(標準寸法でプロジェクト間回転)
寿命到達後、破砕処理でバイオマス燃料または再生板材原料として利用
建築用合板に関するよくある質問(FAQ)要約
Q1:建築用合板とは何ですか?建設工事においてどの程度重要ですか?
A: 建築用合板は、コンクリート型枠用合板、建築型枠、フィルムフェイス合板などとも呼ばれ、現場打ちコンクリート構造の施工専用に設計・製造された特殊合板です。木質合板を基材とし、特殊な接着剤と表面処理によって、高強度、防水、耐摩耗、複数回転用可能という特性を持たせ、コンクリート打設用の型枠パネルとして使用します。
高層建築や大型インフラ工事では、型枠工事費はコンクリート構造工事総工費の30~50%、労務量は約40~50%を占めます。型枠の品質は、コンクリート表面の平坦度・平滑度、型枠の転用回数、施工安全、工程に直接影響します。
Q2:建築用合板は表面処理方法によってどう分類されますか?転用回数と用途は?
A: 表面処理方法により、主に3種類に分類されます。
未処理合板(素板): コスト最低、コンクリート付着しやすく清掃困難、表面粗い。転用3~5回。低要求の仮設工事、捨て型枠など。
樹脂塗布合板(塗膠板): フェノールまたはメラミン樹脂塗布。比較的平滑、清掃容易、一定の防水性。転用8~12回。一般工業・民用建築。
フィルムフェイス合板(覆膜板): フェノール樹脂含浸の強靭なクラフト紙または特殊フィルム紙を表面に被覆。極めて平滑、耐摩耗・防水、鏡面効果可能。優良品は転用20~30回。高層建築、打放しコンクリート、大型橋梁。
フィルムの色は黒、茶、赤などがあり、材質・ブランドの区別用で物理性能には影響しません。優良品は基材と密着し、多数回転用でも剥離・脱落しません。
Q3:建築用合板は接着強度と耐水等級によってどう分類されますか?
A: GB/T 17656-2018により、耐水等級は次のように分類されます。
I類(高耐水性): フェノール樹脂接着剤(PF)。煮沸浸漬および長期湿潤環境に耐え、接着強度≥0.70 MPa。室外工事、長期湿潤環境、水工構造。
II類(耐水型): メラミン変性ユリア樹脂接着剤(MUF)。冷水浸漬に耐え、短期湿潤でも接着性能に影響しにくい。一般建築工事、室内施工。
III類(非耐水): ユリア樹脂接着剤(UF)。乾燥環境のみ。水に遇うと剥離しやすい。非耐力または室内短期型枠。
JINDIWOOD建築用合板の核心製品はすべてフェノール樹脂接着剤(PF/WBP級)を採用し、耐水等級I類。コンクリート打設時の水和熱による高温高湿環境に耐え、反復使用でも剥離・層間剥離しません。
Q4:建築用合板は樹種によってどう分類されますか?特徴は?
A: 芯材樹種による分類は次のとおりです。
ポプラ芯: 密度450~550 kg/m³。軽軟、経済的、転用回数中程度。中低層建築、一般民建。
マツ芯: 密度500~600 kg/m³。繊維が直線的、天然樹脂を含み、接着性良好。高層建築、橋梁。
ユーカリ芯: 密度550~650 kg/m³。強度やや高く、密度適中、耐水性良好。重型構造、高転用プロジェクト。
カバ芯: 密度600~700 kg/m³。緻密、高強度、表面繊細。高級打放しコンクリート型枠。
混合広葉樹芯: 密度550~650 kg/m³。総合性能均衡、コストパフォーマンス高。汎用建築型枠。
Q5:建築用合板の核心的な力学・物理技術要求は?
A: GB/T 17656-2018を例にすると、主要指標は次のとおりです。
曲げ強さ(MOR): 国標≥40 MPa(繊維方向)/≥30 MPa(直交方向)、JINDIWOOD≥50 MPa(繊維方向)
曲げヤング係数(MOE): 国標≥6000 MPa(繊維方向)/≥4500 MPa(直交方向)、JINDIWOOD≥7500 MPa(繊維方向)
接着強度: 国標≥0.70 MPa、JINDIWOOD≥1.0 MPa
含水率: 国標6~14%、JINDIWOOD 8~12%
厚さ偏差: 国標±0.8 mm、JINDIWOOD±0.5 mm
反り: 国標≤1.0%、JINDIWOOD≤0.5%
物理性能では、優良フィルムフェイス合板のTaber摩耗質量損失は≤0.08 g/100r。高さ500 mm、500 g鋼球衝撃でフィルム層が破壊しない。飽和水酸化カルシウム溶液中72時間浸漬で表面に膨れ・変色がないこと。
Q6:建築用合板の生産工程は普通合板と比べてどのような特殊要求がありますか?
A: 生産工程は普通合板と類似しますが、単板等級、接着剤体系、熱圧工程の3点で要求が高くなります。
単板要求: 表層単板は節疤・穴・割れなし。芯層接合は重なり・目離れ不可。含水率均一性は±1.5%以内。
接着剤体系: フェノール樹脂(PF)主体。固形分45~55%、粘度300~800 cps(25℃)、pH 10~12、硬化温度140~160℃、可使時間4~8時間。塗布量220~280 g/m²(両面合計)。
熱圧工程: 熱圧温度140~160℃、単位圧力1.8~2.5 MPa、熱圧時間係数1.2~1.5 min/mm、保持時間長め。
フィルム貼合工程: 高強度クラフト紙にフェノール樹脂を含浸。含浸樹脂量40~55%、揮発分5~8%、貼合温度150~170℃、圧力1.5~2.5 MPa、フィルム厚0.12~0.25 mm、剥離強度≥0.5 N/mm。
Q7:建築用合板は工事用途別にどう選定しますか?
A: 工事類型別の推奨は次のとおりです。
低層住宅(≤6階): 樹脂塗布合板/フィルムフェイス合板、15 mm、転用8~15回
中高層住宅(7~18階): 優良フィルムフェイス合板、18 mm、転用20~25回
超高層(≥30階): 高強度フィルムフェイス合板(広葉樹芯)、18~20 mm、転用25~30回
橋梁/高架: 高強度フィルムフェイス合板、18~24 mm、転用15~25回
打放しコンクリート: 特級フィルムフェイス合板(高光沢)、18 mm、転用20~25回
トンネル/カルバート: 曲面専用フィルムフェイス合板、15~18 mm、転用10~15回
原子力発電所/ダム: 特製高強度板、24~30 mm、転用30回以上
Q8:打放しコンクリート型枠にはどのような特殊要求がありますか?
A: 打放しコンクリートは、一度で成型し、外装仕上げをせず、コンクリート自然表面をそのまま仕上げ面とする工法で、型枠要求は極めて厳しいです。
表面平坦度: 2 m直尺で偏差≤1.5 mm
表面平滑度: 鏡面効果可能、気泡・砂眼・補修痕なし
継目精度: 型枠継目≤0.5 mm、ノロ漏れなし
表面テクスチャ: 極細微なテクスチャで、コンクリート表面を緻密・均一に
選材要点:特級カバまたはマツ芯フィルムフェイス合板を使用。表面粗さはRa 3.2~6.3 μmが適切。転用回数は厳密に管理し、推奨回数超過後は速やかに交換。
Q9:建築用合板の品質をどう鑑別しますか?現場で簡単な方法は?
A: 外観、物理試験、現場簡易法があります。
外観: 優良品はフィルム層が平滑均一、気泡・凹み・傷なし。板辺切断面が整齊で接着層が密実。板面に顕著な波紋なし。表示が明瞭。
煮沸試験: 試験片を沸水中で4時間煮沸、63±3℃で20時間乾燥、再び4時間煮沸。優良板は明らかな変化なく、接着強度保持率≥70%。
冷熱サイクル: 100℃沸水と0℃冷水に各1時間浸漬を1周期。10周期後、優良型枠は接着層割れなし。
現場簡易法: 打音が清澄で一致すれば良。滴水試験で水滴が珠状を保ち浸透しなければ良。爪で引っ掻き、顕著な傷がなければフィルム硬度は十分。
Q10:建築用合板の転用回数に影響する要因は?よくある品質問題と技術動向は?
A: 転用回数の主な要因は、表面フィルム層品質、接着強度、芯材品質、施工操作、保管条件、コンクリート特性です。JINDIWOOD実測転用データ:標準フィルムフェイス合板(ポプラ芯、18 mm)20~25回、高強度フィルムフェイス合板(マツ芯、18 mm)25~30回、特級フィルムフェイス合板(カバ芯、18 mm)30~35回。
よくある品質問題:板面膨れ、フィルム剥離/層間剥離、梨地/不平滑、反り変形。解決方向:基材含水率の厳格管理、フィルム貼合熱圧曲線の最適化、施工操作の標準化、水平保管と防雨・防湿。
技術動向:
高転用・長寿命: 40~50回への突破。ナノ改質フェノールフィルム、繊維強化フィルム層。
軽量化: 18 mm板を従来50 kgから35~40 kgへ。
デジタル化・スマート化: RFIDチップ埋め込み、ひずみセンサー・圧力センサーによるリアルタイム監視。
環境対応: バイオベースフェノール樹脂、循環利用型枠体系、廃棄後はバイオマス燃料または再生板原料。
JINDIWOOD · Engineered for Certainty —— 一枚一枚の建築合板が、工事安全の確実性の約束を担っています。
本文はJINDIWOODのオリジナル技術記事です。転載時は出典を明記してください。