中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
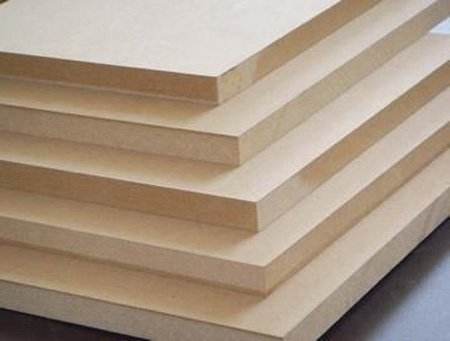
一、中密度繊維板の基本概念
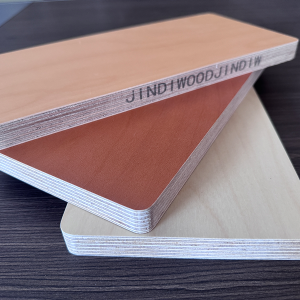
中密度繊維板(Medium Density Fiberboard、略称MDF)は、木質繊維またはその他の植物繊維を原料とし、繊維調製、接着剤添加、マット形成、高温熱圧成形を経て製造される、密度650~800 kg/m³の人造板材です。
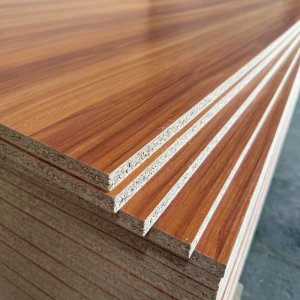
合板(複数の単板を直交接着)やパーティクルボード(切削片に接着剤を添加して圧縮)とは異なり、MDFの本質的な特徴は、木材を一旦繊維状態にまで分解し、それを再び板状に再構成することにあります。この過程で天然木材の節、繊維方向、成長応力が完全に除去され、MDFは組織構造が最も均一で、表面が最も平坦な人造板となり、表面化粧加工(メラミン化粧、突板貼り、塗装など)に特に適しています。
核心データ: 高品質MDFの内部結合強度は0.6~1.2 MPa、曲げ強度は25~40 MPa、表面平坦度偏差は±0.15mm以内に抑えられ、これらの指標により家具製造や内装仕上げの基材として最適です。
二、MDFの原材料体系
2.1 木質繊維原料
MDFの原料は幅広く、木材加工残材、早生材、枝材などを使用できます。原料の選択は板の色、繊維形態、物理性能に直接影響します。
| 原料タイプ | 繊維形態 | 板材特性 | 主な用途 |
|---|---|---|---|
| ポプラ | 繊維が細長く、壁が薄い | 色が白く、均質 | 高級家具、化粧板基材 |
| パイン | 繊維がやや長く、樹脂分が多い | 強度良好、色やや黄 | 構造用MDF、包装材 |
| ユーカリ | 繊維が中庸、密度高め | 高強度、色中庸 | 耐荷重家具、フロア基材 |
| 混合広葉樹 | 繊維長が不揃い | 性能バランス、低コスト | 汎用MDF |
| 農業残渣 | 繊維短い、灰分高い | 性能やや低い、環境コンセプト | 低コスト環境板 |
JINDIWOOD技術基準: MDF製品の原料はすべてポプラ原生材を使用。薄板(≤9mm)密度830 kg/m³以上、厚板(>9mm)密度750 kg/m³以上で、一般的な市販品を大きく上回り、優れた加工性と表面効果を確保しています。
2.2 接着剤体系
MDFで一般的な接着剤は合板と類似していますが、繊維の比表面積が大きい(単板の数百倍)ため、添加量と種類が異なります。
| 接着剤タイプ | 添加量(絶乾繊維に対する%) | 環境等級 | 用途 |
|---|---|---|---|
| ユリア樹脂接着剤(UF) | 8~12% | E1/E0 | 一般室内家具 |
| メラミン変性ユリア樹脂接着剤(MUF) | 10~14% | E0/ENF | 中高級家具、防湿板 |
| イソシアネート接着剤(MDI) | 4~6% | ENF/HENF | 無ホルムアルデヒド板、子供家具 |
| 大豆タンパク接着剤 | 10~15% | ENF級 | 環境対応MDF |
MDFの施膠方式は合板と異なり、接着剤を霧状に噴射し、高速撹拌中の繊維と混合します。接着剤には低粘度・高浸透性が求められ、一本一本の繊維を均一に包み込む必要があります。
2.3 補助添加剤
パラフィンエマルション(防水剤): 絶乾繊維の0.5~1.5%添加、防湿性能を向上
硬化剤(塩化アンモニウム等): 接着剤の硬化反応を促進し、熱圧時間を短縮
難燃剤(リン窒素系): 難燃性能を付与、B1~C級可能
防カビ剤: カビの繁殖を抑制、湿潤環境に適用
三、MDFの製造工程
3.1 チップ製造と選別
原木または木材残材をチッパーで規格チップ(長さ15~30mm、厚さ3~5mm)に加工。振動篩で過大・過小・砂石・金属異物を除去し、リファイナー投入前の原料を均一化します。
重要管理点: チップ寸法が不揃いだと繊維分離品質が変動し、過大だとリファイナーエネルギー増大・繊維粗大化、過小だと炭化しやすくなります。
3.2 繊維調製——リファイナー法(中核工程)
これはMDF製造において、他の人造板と最も本質的に異なる工程です。チップはリファイナー内で「蒸煮+研磨」の二段処理を受けます。
第一段階:予備蒸煮
チップを縦型予熱缶に入れ、高温蒸気(圧力0.8~1.2 MPa、温度160~180℃)を通気
蒸煮時間:3~8分(樹種とチップ厚さにより調整)
蒸気がリグニン(木材中の天然接着物質)を軟化させ、繊維間の結合力を低下させる
第二段階:解繊
蒸煮後のチップを磨室に送入し、高速回転する動磨盤と固定静磨盤間のせん断力で単繊維に解繊
磨盤間隙:0.1~0.5mm(調整可能)
磨室内にパラフィンエマルション(防水剤)と施膠剤を噴射(一部工程ではここで添加)
核心原理: リファイナー法は蒸気熱エネルギーと機械せん断力の相乗作用を利用し、繊維を著しく切断することなく単繊維に解繊します。繊維の保持長さが長いほど、板の強度は高くなります。
解繊後の繊維含水率は50~60%と高く、綿状であるため、直ちに乾燥が必要です。
3.3 繊維乾燥
湿繊維を気流管で乾燥機に輸送し、熱風で含水率を工程範囲まで低下させます。
乾燥方式: 管路気流乾燥(三通道乾燥機)またはフラッシュ乾燥
熱源: 熱風炉(バイオマス/天然ガス燃焼)で160~200℃の熱風を供給
乾燥後含水率: 8~12%(フォーミング前の目標含水率)
乾燥時間: わずか2~5秒(高速熱気流中で瞬間完了)
技術的難点: 繊維乾燥は速度が速く滞留時間が短いため、熱風温度と風速の精密制御が必要。温度が高すぎると繊維表面が炭化し、色が濃くなり強度低下。低すぎると含水率が高くなり、後続のフォーミングが困難で熱圧時に膨れが発生。
乾燥後の繊維はサイクロンで回収され、計量ホッパーを経て施膠工程へ。
3.4 施膠——繊維と接着剤の均一混合
MDFの施膠は乾式工程の中核です。乾燥繊維を電子ベルト秤で精密計量後、高速撹拌施膠機(ブレンダー)に入れ、接着剤を霧状噴射で添加。同時に硬化剤と防水剤(パラフィンエマルション)も噴射します。
| 工程パラメータ | 典型値 | 管理要点 |
|---|---|---|
| 施膠量 | 8~14%(絶乾繊維%) | 低すぎ→内部結合強度不足;高すぎ→コスト増、熱圧サイクル延長 |
| 接着剤固形分 | 50~65% | 施膠均一性と浸透性に影響 |
| 撹拌速度 | 500~1500 rpm | 接着剤が各繊維を均一に包む |
| パラフィン添加量 | 0.5~1.5% | 吸水厚さ膨張率に影響 |
施膠後含水率: 接着剤の水分により12~16%に上昇し、後続のフォーミングと熱圧に備えます。
3.5 フォーミング
施膠後の繊維をフォーマーで連続走行する鋼帯または垫板上に均一に散布し、一定厚さと密度の繊維マットを形成します。
主なフォーミング方式は二つ:
気流フォーミング: 繊維を気流中に浮遊させ、自重と気流の作用で堆積。表層微細繊維・芯層粗繊維の漸変構造MDFに適し、板面が緻密で平滑
機械フォーミング: 機械ロールまたは揺動ホッパーで散布。構造は単一で均質板に適する
フォーミング後の予備圧縮: 連続予備プレスで0.5~1.0 MPaを加え、緩い繊維マットを元厚の1/3~1/2に圧縮。マット強度と熱伝導性を高め、熱圧機へ搬送しやすくします。
3.6 熱圧成形(中核工程)
マットは高温+高圧下で、接着剤硬化→繊維密実化→板材定型の全過程を経ます。これはMDFの密度、強度、厚さ精度、環境等級を決定する最終工程です。
熱圧サイクルの三つの重要段階:
| 段階 | 圧力 | 温度 | 作用 |
|---|---|---|---|
| 第一段階:圧縮 | 急速に3.0~4.5 MPaへ | 160~220℃ | マットを急速圧縮し、空気と水分を排出、繊維が塑性変形開始 |
| 第二段階:硬化 | 2.0~3.5 MPaを保持 | 一定保持 | 接着剤が架橋硬化し、繊維間に強固な接着結合を形成 |
| 第三段階:排気/減圧 | 勾配で0へ | 自然降温 | 板内蒸気圧を解放し、膨れを防止、定型出板 |
熱圧サイクルと板厚の経験式:
総熱圧時間(秒)≈ 板厚(mm)× 8~15 秒/mm
18mm MDFの場合、熱圧サイクルは約150~270秒(2.5~4.5分)。内訳:
圧縮段:15~30秒
硬化段:100~200秒
排気段:20~40秒
重要管理技術:
厚さ管理: 熱圧機に厚さゲージを装備し、成品板厚を精密制御、公差±0.15mm
温度勾配管理: マット表面と芯層の温度差は過大にしない(≤20℃)。そうしないと「表固内不固」——表面は硬化したが芯層の接着剤が未反応——が発生
3.7 後処理工程
冷却と養生: 熱圧機から出た板は80~120℃と高温。反転冷却機で室温まで自然冷却。冷却後、倉庫で48~72時間静置養生し、板内応力を十分解放、含水率を環境と平衡させ、後続加工時の反り変形を防止。
サンディング: 養生後の板をワイドベルトサンダーで研磨:
第一道:粗砂(60~80メッシュ)——表面炭化層と厚さ不均を除去
第二道:中砂(100~120メッシュ)——板面を平坦化
第三道:細砂(150~180メッシュ)——精密研磨し、化粧要件を達成
研磨量は通常0.5~1.5mm(両面合計)。研磨後、板厚は最終規格に達し、表面粗さRa≤3.2μm。
裁断: 標準寸法(例:1220×2440mm)に裁辺し、不規則な端を切除。
等級分けと包装: 外観等級で選別し、梱包して入庫。
四、MDFの核心技術指標と試験方法
4.1 密度(Density)
密度はMDFの最も基本的な物理指標で、力学的強度と加工性に直接影響します。
密度範囲(GB/T 11718-2021): 650~800 kg/m³(中密度)
試験方法: 重量法(試片の質量と体積を精密測定)
JINDIWOOD基準: 薄板(≤9mm)≥830 kg/m³、厚板(>9mm)≥750 kg/m³
密度が性能に与える影響:
密度が低すぎる → 強度不足、ねじ保持力低下、表面粗鬆
密度が高すぎる → 加工刃物摩耗激化、板が重い、コスト増
密度不均 → 研磨後に「軟硬点」が出現し、化粧効果に影響
4.2 内部結合強度(Internal Bond Strength, IB)
内部結合強度はMDF内部の繊維間接着牢度を測る核心指標で、内部剥離への抵抗性を反映します。
試験方法: 板から50×50mm試片を切り出し、専用金属治具を両面に接着。引張試験機で板面に垂直に引張荷重を加え、破壊時の最大荷重を試片面積で除してIB値(MPa)を算出。
GB/T 11718-2021 要求:
普通型:IB ≥ 0.55 MPa
家具型:IB ≥ 0.65 MPa
耐荷重型:IB ≥ 0.80 MPa
影響因子:
施膠量:増加でIB向上(ただし経済的上限あり)
繊維形態:繊維が長く完全なほどIB高い
熱圧パラメータ:温度、圧力、時間の相乗配合
4.3 曲げ強度(MOR)と弾性率(MOE)
合板同様、MORとMOEは板の耐荷重能力を測る重要力学指標です。
試験方法: 三点曲げ法(試片スパンは厚さの20倍、等速で破断まで加荷)
GB/T 11718-2021 要求:
MOR ≥ 23 MPa(普通型)/ ≥ 30 MPa(耐荷重型)
MOE ≥ 2700 MPa(普通型)/ ≥ 3500 MPa(耐荷重型)
MDFの曲げ強度は高品質合板より低い(繊維が短繊維のため。合板は連続長繊維単板)が、表面平坦度と厚さ均一性は合板よりはるかに優れ、表面化粧分野で不可欠の優位性を持ちます。
4.4 吸水厚さ膨張率(Thickness Swelling, TS)
MDFの防湿性能を測る核心指標で、キッチン、浴室など湿潤環境で特に重要。
試験方法: 50×50mm試片を20±2℃の水に24時間浸漬し、前後の厚さ変化率を測定
GB/T 11718-2021 要求: 24時間吸水厚さ膨張率 ≤ 15%(普通型)/ ≤ 10%(防湿型)
膨張率低減の技術手段:
パラフィンエマルション等の防水剤添加
熱圧温度と時間の増加(繊維塑性流動増加、毛細孔減少)
メラミン変性接着剤(MUF)の使用
4.5 ホルムアルデヒド放散量
MDFは接着剤使用量が多い(8~14%)ため、ホルムアルデヒド放散量管理が特に重要。試験方法は合板と同様。
| 環境等級 | ホルムアルデヒド放散量(チャンバー法、mg/m³) |
|---|---|
| E1級(国家強制基準) | ≤0.050 |
| E0級 | ≤0.025 |
| ENF級 | ≤0.015 |
4.6 表面粗さ
MDF特有の品質管理指標で、化粧(メラミン紙、突板、塗装)の品質と接着強度に直接関係。
試験方法: 触針式粗さ計でRa値を測定
JINDIWOOD基準: 研磨後表面粗さRa ≤ 3.2μm
表面粗さが加工に与える影響:
Raが高すぎる(粗い)→ 貼面時に接着剤量増加、「白斑」や「麻面」発生の可能性
Raが低すぎる(過研磨)→ 表面が緻密すぎ、接着剤浸透不良、貼面密着性低下
五、MDFの一般的な分類と等級
5.1 密度等級による分類(GB/T 11718-2021)
| 类别 | 密度範囲(kg/m³) | 典型用途 |
|---|---|---|
| 軽質MDF | < 650 | 非耐荷重装飾、模型製作 |
| 中密度MDF(標準型) | 650~800 | 家具、内装、化粧板基材 |
| 高密度MDF(HDF) | > 800 | フロア基材、高強度家具 |
5.2 用途による分類
| タイプ | 核心要求 | 典型用途 |
|---|---|---|
| 家具型(標準型) | 内部結合強度≥0.65MPa、表面緻密 | ワードローブ、キャビネット、机・椅子 |
| 耐荷重型 | 曲げ強度≥30MPa、密度高め | 棚、オフィスデスク、ドア板 |
| 防湿型 | 吸水厚さ膨張率≤10% | 洗面化粧台、キッチン家具 |
| 難燃型 | 防火等級B1~C級 | 公共施設内装、ホテル |
| 低ホルムアルデヒド型(ENF級) | ホルムアルデヒド放散量≤0.015mg/m³ | 子供家具、寝室 |
5.3 外観等級による分類
MDFの外観等級は主に表面欠陥(黒点、膠斑、圧痕、傷、炭化点など)の多少と大小で区分:
優等品: 表面に目視欠陥なし、高品質化粧に適用
一等品: 少量の軽微欠陥を許容、普通化粧に適用
合格品: 一定数の欠陥を許容、覆貼や覆面後に見えない用途に適用
研磨後の一般的な表面欠陥と成因:
| 欠陥タイプ | 典型表現 | 可能成因 |
|---|---|---|
| 黒点 | 板面に黒い小点が散在 | リファイナー温度過高または原料中の樹皮/不純物未除去 |
| 白斑/膠斑 | 表面一部が白いまたは硬塊 | 施膠不均または熱圧時に接着剤が局部集中 |
| サンディング痕 | 表面に平行な溝 | 研磨ベルト粒度が粗すぎまたは摩耗不均 |
| 炭化点 | 黒い焦げ状斑点 | 熱圧温度過高または繊維局部過熱 |
六、MDFと合板の比較分析
| 比較項目 | MDF | 合板 |
|---|---|---|
| 組織構造 | 繊維均一分布、等方性 | 単板直交接着、異方性顕著 |
| 表面平坦度 | 極めて良好、精密化粧に適す | 良好だが単板継ぎ目が見える |
| 端部処理 | 端部緻密、異形端加工可能 | 端部に層状構造、封辺処理必要 |
| ねじ保持力 | 良好(垂直面)、繰返しで緩みやすい | 優れる、特に端部ねじ保持力強い |
| 曲げ強度 | 中程度(25~40 MPa) | 高い(50~100 MPa) |
| 防湿性 | やや劣る(吸水膨張率高い) | 良好(防水接着剤使用可) |
| 環境性 | 接着剤使用量大、ホルムアルデヒド管理難 | 接着剤使用量比較的少 |
| 価格 | 低め(同等級比較) | 高め |
| 典型用途 | 化粧板基材、家具部品、彫刻 | 耐荷重構造、型枠、フロア基材 |
七、MDFの一般的な品質問題と成因分析
7.1 厚さ偏差と密度不均
現象: 同一板内で厚さ差が大きい、または同一ロットで厚さ不一致。
可能成因:
熱圧機の厚さゲージ設定不適切または摩耗
フォーミング時の繊維分布不均(厚薄不一)
熱圧板の平行度不足または変形
解決策: 熱圧機厚さゲージの定期校正、フォーミング均一性最適化、熱圧機平行度の定期保守。
7.2 内部結合強度不足
現象: 板が層間剥離しやすく、研磨時に「粉落ち」激しく、切断端が粗い。
可能成因:
施膠量不足または接着剤品質不合格
熱圧温度低めまたは硬化時間不足
繊維形態不良(過解繊で繊維が短すぎ)
硬化剤添加量不足
解決策: 施膠工程最適化、熱圧パラメータ調整、接着剤ゲル化時間の定期試験。
7.3 吸水厚さ膨張率超過
現象: 湿潤環境や浸水試験で厚さが著しく増加、甚だしい場合は「キノコ状」変形。
可能成因:
パラフィン(防水剤)添加量不足または分散不均
板密度低め(内部空隙多)
熱圧サイクル不足、接着剤硬化不十分
解決策: パラフィン量増加と噴射分散最適化、板密度適度向上、熱圧時間延長。
7.4 反り変形
現象: 板を放置すると瓦状または弓状に湾曲。
可能成因:
研磨量過大または研磨不均(対称構造破壊)
成品板含水率と使用環境の差が過大
養生時間不足、内部応力未解放
マットフォーミング時に密度勾配の非対称が顕著
解決策: 研磨量管理(片面0.5mm以下)、十分な養生で含水率平衡、フォーミング均一性最適化。
7.5 表面膨れ
現象: 板面に局部凸起、刃物で切ると内部空洞や層間剥離。
可能成因:
熱圧末期の排気速度が速すぎ、板内蒸気圧未解放
単板(または繊維マット)含水率過高
熱圧温度設定不適切、表固内不固
解決策: 排気段時間延長、マット含水率低減、熱圧温度曲線最適化。
八、MDFの技術発展トレンド
8.1 無ホルムアルデヒド化
MDI無醛接着剤とバイオベース接着剤の技術突破により、MDFの環境等級は持続的に向上。HENF級MDF(ホルムアルデヒド放散量≤0.015mg/m³)は量産段階に入り、今後市場主流へ。
8.2 軽質高強度化
繊維改質、発泡技術、勾配密度構造設計により、板重量を低減(密度≤600 kg/m³)しつつ十分な力学強度を保持。自動車内装、航空機内装など軽量化用途に対応。
8.3 機能化
難燃MDF: リン窒素系難燃剤添加で防火等級B1~B級可能
防カビ抗菌MDF: 銀イオンまたは有機防カビ剤添加、病院・食品加工などに適用
防湿MDF: パラフィンエマルション最適化とMUF接着剤適用で吸水厚さ膨張率≤6%まで低減可能
8.4 デジタル化・スマート化
オンライン厚さ検査、X線密度曲線モニタリング、近赤外水分検査などのデジタル品質管理技術がMDF生産ラインに導入され、全ロット品質トレーサビリティとリアルタイム工程調整を実現し、人手による抜取検査の偶発誤差を低減。
中密度繊維板(MDF)に関するよくある質問(FAQ)要約
Q1:中密度繊維板(MDF)とは何ですか?その本質的な特徴は?
A: 中密度繊維板(Medium Density Fiberboard、略称 MDF)は、木質繊維またはその他の植物繊維を原料とし、繊維調製、接着剤の添加、マット形成、高温熱圧を経て製造される人造板材で、密度は通常 650–800 kg/m³ です。
合板(複数の単板を直交接着)やパーティクルボード(碎料に接着剤を添加して圧縮)とは異なり、MDF の本質的な特徴は、木材を繊維状態に還元し、再び板として再構成することにあります。この過程で天然木材の節疤、繊維方向、成長応力が取り除かれ、MDF は組織構造が最も均一で、表面が最も平坦な人造板の一つとなり、メラミン化粧、木皮貼り、塗装などの表面加工に特に適しています。
核心データ:優良 MDF の内部結合強度は 0.6–1.2 MPa、静的曲げ強度は 25–40 MPa、表面平坦度偏差は ±0.15 mm 以内に制御可能です。
Q2:MDF の原料体系と接着剤体系にはどのような特徴がありますか?
A: MDF の原料は広範で、木材加工残材、早生材、枝材などを使用できます。主な原料は次のとおりです。
ポプラ: 繊維が細長く薄壁、色が淡白、質地が均一。高級家具、化粧板基材;
パイン: 繊維がやや長く、樹脂含有量が高い。強度が比較的良好、色はやや黄。構造用 MDF、包装材;
ユーカリ: 繊維が適度、密度が高い。強度高。耐荷重家具、床基材;
混合広葉樹: 性能が均衡、コスト低め。汎用 MDF;
農業わら: 繊維が短く灰分が高い。性能はやや低いが環境配慮型。低コスト環境板。
JINDIWOOD 技術基準:MDF 製品の原料はすべてポプラ原生材を採用。薄板(≤9 mm)密度は 830 kg/m³ 以上、厚板(>9 mm)密度は 750 kg/m³ 以上。
接着剤は UF、MUF、MDI、大豆タンパク接着剤が一般的です。
UF: 添加量 8–12%、E1/E0、一般室内家具;
MUF: 添加量 10–14%、E0/ENF、中高級家具、防湿板;
MDI: 添加量 4–6%、ENF/HENF、無醛板、子供家具;
大豆タンパク接着剤: 添加量 10–15%、ENF 級、環境配慮型 MDF。
MDF の施膠は噴霧方式で、高速撹拌中に繊維と混合します。接着剤には低粘度、高浸透性が求められ、各繊維を均一に包み込む必要があります。
Q3:MDF の生産工程はどのようなものですか?
A: MDF の生産工程は主に次のとおりです。
チップ化と選別: 原木または木材残材を規格チップ(長さ 15–30 mm、厚さ 3–5 mm)に加工し、過大・過小・砂石・金属異物を除去;
繊維調製——熱摩法: チップを予備蒸煮(圧力 0.8–1.2 MPa、温度 160–180℃、時間 3–8 分)し、リファイナーで解繊。磨盤間隙 0.1–0.5 mm;
繊維乾燥: 湿繊維を気流乾燥。熱風 160–200℃、乾燥後含水率 8–12%、乾燥時間はわずか 2–5 秒;
施膠: 乾燥繊維を計量後、高速撹拌施膠機へ。接着剤を噴霧し、硬化剤とパラフィンエマルジョンを添加。施膠後含水率は 12–16% に上昇;
マット形成: 気流散布または機械散布で繊維マットを形成し、予備プレス(0.5–1.0 MPa);
熱圧成形: 高温高圧下で接着剤硬化、繊維密実化、板材定形;
後処理: 冷却、養生 48–72 時間、サンディング、裁断、等級別包装。
サンディングは通常三道:粗砂(60–80 目)、中砂(100–120 目)、細砂(150–180 目)。研磨量 0.5–1.5 mm、研磨後表面粗さ Ra ≤3.2 μm。
Q4:熱圧工程が MDF 生産の核心である理由は?主要パラメータは?
A: 熱圧は MDF の密度、強度、厚さ精度、環境等級を決定する最終工程です。マットは高温高圧下で接着剤硬化、繊維密実化、板材定形を経ます。熱圧サイクルは三段階に分かれます。
第一段階:圧縮——圧力を急速に 3.0–4.5 MPa まで上昇、温度 160–220℃。マットを迅速に圧縮し、空気と水分を排出;
第二段階:硬化——2.0–3.5 MPa を保持。接着剤が架橋硬化し、繊維間に強固な結合を形成;
第三段階:排気/降圧——勾配的に 0 まで降下、自然冷却。板内蒸気圧を解放し、膨れを防止。
総熱圧時間の経験式:総熱圧時間(秒)≈ 板厚(mm)× 8–15 秒/mm。18 mm MDF の場合、熱圧サイクルは約 150–270 秒。
重要管理:厚さ公差 ±0.15 mm;マット表面と芯層の温度差は過大にしない(≤20℃)。そうしないと「表固内不固」が発生します。
Q5:MDF の核心技術指標は?
A: GB/T 11718-2021 による MDF の核心指標は次のとおりです。
密度: 650–800 kg/m³;JINDIWOOD 薄板(≤9 mm)≥830 kg/m³、厚板(>9 mm)≥750 kg/m³;
内部結合強度(IB): 普通型 ≥0.55 MPa、家具型 ≥0.65 MPa、耐荷重型 ≥0.80 MPa;
静的曲げ強度(MOR): 普通型 ≥23 MPa、耐荷重型 ≥30 MPa;
弾性係数(MOE): 普通型 ≥2700 MPa、耐荷重型 ≥3500 MPa;
吸水厚さ膨張率(24h): 普通型 ≤15%、防湿型 ≤10%;
ホルムアルデヒド放散量: E1 ≤0.050 mg/m³、E0 ≤0.025 mg/m³、ENF ≤0.015 mg/m³;
表面粗さ: JINDIWOOD 研磨後 Ra ≤3.2 μm。
MDF の静的曲げ強度は優良合板より低いですが、表面平坦度と厚さ均一性は合板よりはるかに優れており、表面化粧分野では代替不可能な優位性があります。
Q6:MDF の一般的な分類と等級は?
A: MDF は密度、用途、外観等級で分類できます。
密度別:
軽質 MDF:<650 kg/m³、非耐荷重装飾、模型製作;
中密度 MDF:650–800 kg/m³、家具、内装、化粧板基材;
高密度 MDF(HDF):>800 kg/m³、床基材、高強度家具。
用途別:
家具型:IB ≥0.65 MPa、表面繊細、衣櫃、橱櫃、桌椅;
耐荷重型:MOR ≥30 MPa、密度高め、棚、事務机、扉板;
防湿型:吸水厚さ膨張率 ≤10%、洗面台、キッチン家具;
難燃型:防火等級 B1–C 級、公共施設内装、ホテル;
低ホルムアルデヒド型(ENF 級):放散量 ≤0.015 mg/m³、子供家具、寝室。
外観等級: 優等品、一等品、合格品。一般的な表面欠陥:黒点、白斑/膠斑、サンド痕、炭化点。
Q7:MDF と合板を比較した長所と短所は?
A: MDF と合板の比較は次のとおりです。
組織構造: MDF は繊維が均一分布し等方性;合板は単板直交接着で異方性が比較的顕著;
表面平坦度: MDF は極めて良好、精密化粧に適する;合板は良好だが単板継ぎ目が見える;
端部処理: MDF は端部が密実で異形辺加工可能;合板は端部に層状構造が見え、封辺が必要;
釘保持力: MDF は良好だが反复打钉で緩みやすい;合板は優れ、特に端部の釘保持力が強い;
静的曲げ強度: MDF は中程度(25–40 MPa);合板は高い(50–100 MPa);
防湿性: MDF はやや劣る;合板は比較的良好;
環境性: MDF は接着剤使用量が多く、ホルムアルデヒド管理が難しい;合板は接着剤使用量が比較的少ない;
価格: MDF は低め;合板は高め;
典型用途: MDF は化粧板基材、家具部品、彫刻;合板は耐荷重構造、建築型枠、床基材。
Q8:MDF の一般的な品質問題と原因は?
A: MDF の一般的な品質問題は次のとおりです。
厚さ偏差と密度不均一: 熱圧機の厚さゲージ設定不良または摩耗、マット繊維分布不均一、熱圧板平行度不足。解決:定期校正、散布最適化、熱圧機保守;
内部結合強度不足: 施膠量不足、接着剤品質不良、熱圧温度低め、繊維過短、硬化剤不足。解決:施膠最適化、熱圧パラメータ調整、接着剤ゲル化時間検査;
吸水厚さ膨張率超過: パラフィン添加不足または分散不均一、密度低め、熱圧サイクル不足。解決:パラフィン増量と分散最適化、密度適度向上、熱圧時間延長;
反り変形: 研磨量過大または不均一、製品含水率と環境差が大きい、養生不足、密度勾配不对称。解決:研磨量管理、十分な養生、散布最適化;
表面膨れ: 熱圧末期の排気が速すぎる、マット含水率過高、熱圧温度不適切。解決:排気段延長、マット含水率低減、熱圧曲線最適化。
Q9:MDF の技術発展動向は?
A: MDF の技術発展動向は次のとおりです。
無醛化: MDI 無醛接着剤とバイオベース接着剤が環境等級を向上。HENF 級 MDF(放散量 ≤0.015 mg/m³)は量産段階;
軽質高強度化: 繊維改質、発泡技術、勾配密度構造により、密度 ≤600 kg/m³ で十分な力学強度を保持。自動車内装、航空機舱体など軽量化需要に対応;
機能化: 難燃 MDF(B1–B 級)、防カビ抗菌 MDF(銀イオンまたは有機防カビ剤)、防湿 MDF(吸水厚さ膨張率 ≤6%);
デジタル化・スマート化: オンライン厚さ検査、X 線密度曲線モニタリング、近赤外水分検査などのデジタル品質管理技術により、全批次品質追跡とリアルタイム工程調整を実現。
Q10:JINDIWOOD の MDF 分野における基準と約束は?
A: JINDIWOOD の MDF 技術基準は次のとおりです。原料はすべてポプラ原生材;薄板(≤9 mm)密度 ≥830 kg/m³、厚板(>9 mm)密度 ≥750 kg/m³;研磨後表面粗さ Ra ≤3.2 μm;内部結合強度、静的曲げ強度などの指標は通常製品より優れています。
JINDIWOOD の約束は、繊維から板材まで、一枚一枚の MDF が確実性の約束を担い、優れた加工性能、表面効果、環境管理性を確保することです。
JINDIWOOD · Engineered for Certainty —— 繊維から板材まで、一枚一枚のMDFが確実性の約束を担っています。
本文はJINDIWOODのオリジナル技術記事です。転載時は出典を明記してください。