中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
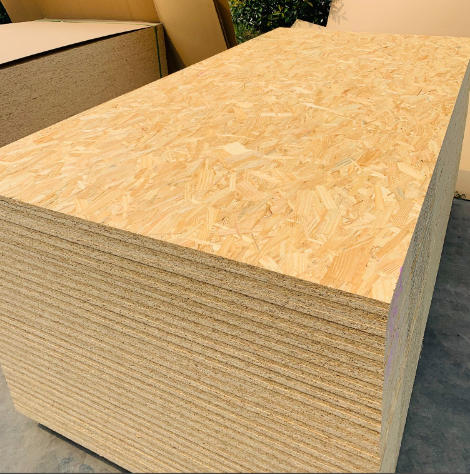
I. OSBの基本概念と歴史的発展
OSB(Oriented Strand Board)は、小径材、間伐材、速生材、または心材を原料とし、専用設備で特定寸法の細長いストランド(Strand)に加工し、乾燥、接着、配向(Oriented)、高温熱圧成形した新型の構造用パネルです。
1.1 発展の歴史
OSBの研究開発は1960年代の米国に始まり、その技術的ルーツはより初期のウェーハーボード(Waferboard)—— ランダムに配向された平たい木片を圧縮成形したパネル——に遡ります。1970年代には、配向積層技術の成熟とイソシアネート(MDI)接着剤の木材産業への応用により、現代的な意味でのOSBが正式に誕生しました。
1980年代には、OSBは米国とカナダで大規模な工業生産を開始し、建築構造における合板の一部用途を徐々に代替していきました。2025年には、世界のOSB年間生産量は3,500万立方メートルを超え、北米市場が世界生産量の70%以上を占め、欧州が約20%、アジアおよびその他の地域が約10%を占めています。
中国におけるOSBの発展は比較的遅く、2000年以降に生産ラインが導入され始めました。しかし近年、国産MDI接着剤技術の進歩、環境基準の向上、「竹を木の代わりに」「藁を木の代わりに」という政策の推進により、中国のOSB産業は急速な成長期に入っています。
JINDIWOODはOSBを戦略的に製品ポートフォリオに組み込み、乾燥状態汎用型から湿潤状態耐荷重型までの複数のグレードをカバーし、建築構造から高級家具まで多様なニーズに対応しています。
II. OSB製造の原料システム
2.1 木質原料
OSBは合板やMDFとは原料要件が大きく異なります — 完全な単板や微細な繊維ではなく、特定寸法のストランドを必要とします。そのため、OSBは従来のパネル産業では活用が困難な小径材、枝材、間伐材などの低グレード原料を利用でき、極めて高い材料利用率を達成しています。
| 樹種 | 特性 | 主な産地 | 適応製品 |
|---|---|---|---|
| ポプラ(Aspen) | 軽量で柔らかく、色が淡く、ストランドが均一、接着性に優れる | 北米、中国 | 室内用OSB/1、OSB/2、家具グレード製品 |
| パイン(Pine) | 強度が高く、樹脂含有量が適度で、耐水性が良い | 北米、欧州、中国 | 構造用OSB/3、OSB/4、建築型枠 |
| ユーカリ(Eucalyptus) | 高密度、高強度、成長が早い | 南米、中国南部 | 耐荷重型OSB、高級構造パネル |
| バーチ(Birch) | 緻密な組織、細かい表面、極めて高い強度 | 北欧、ロシア | 高級家具用OSB、化粧基材 |
| 混合広葉樹 | 総合性能がバランス良く、コストが低い | 世界的 | 汎用型OSB |
OSBの原料に対する技術要件:
丸太径:100-400mm(主に小径材および間伐材)
丸太含水率:30-60%(伐採直後に即座に加工、長時間の自然乾燥不要)
樹皮含有率:≤3%(樹皮は接着強度とパネルの色調均一性に影響するため、剥皮機で除去)
原料利用率の比較:
| パネルタイプ | 利用率 | 説明 |
|---|---|---|
| 合板 | 約40-50% | 大径・無欠点の丸太を必要とする |
| MDF | 約70-75% | 原料は木材加工残渣 |
| OSB | 約80-85% | 小径材や枝材を利用可能;ほぼ全ての木材がストランドに変換される |
2.2 接着剤システム — OSBの中核技術
高い接着強度と優れた耐水性が要求されるOSBは、他の木質パネルとは接着剤の選択が異なります。
| 接着剤タイプ | OSBでの用途 | 特性 | 環境グレード |
|---|---|---|---|
| MDI(イソシアネート) | 主流の選択肢(高品質OSB) | ホルムアルデヒドフリー、耐水性に優れる、硬化が速い、高い接着強度(最大2.0-3.0 MPa)、接着剤含有量約3-5% | ENF/HENF |
| フェノール樹脂(PF) | 伝統的選択肢(一部北米産OSB) | 耐水性に優れる、MDIよりコストは低いがMUFより高い、色が濃い(濃褐色接着層) | E0 |
| MUF(メラミン変性UF) | 限定的使用(低級室内用) | 耐湿性は中程度、コストは低い | E1/E0 |
| MDI+PF混合 | 特殊用途 | コストと性能をバランス | E0/ENF |
MDI接着剤のOSBにおける技術的優位性:
ホルムアルデヒドフリー排出: MDI(ジフェニルメタンジイソシアネート)接着剤はそれ自体にホルムアルデヒドを含まず、硬化後もホルムアルデヒドを放出しません。これがOSBがENF級(≤0.015mg/m³)さらにはHENF級(ゼロホルムアルデヒド添加)を達成できる根本的な理由です。
硬化が速い: MDI接着剤は熱圧温度(180-220℃)で30-60秒以内に架橋硬化を完了でき、PF接着剤(3-5分必要)よりもはるかに速いです。これは、MDI接着剤で接着されたOSBが同じ熱圧サイクルでより高い生産効率を達成することを意味します。
優れた耐水性: MDI接着剤の硬化後に形成されるポリウレタン架橋ネットワークは極めて高い耐加水分解性を持ち、沸騰水中に浸漬してもほとんど劣化しません。これがOSB/3およびOSB/4グレード製品の理想的な接着ソリューションとなっています。
柔軟な接着層: MDI接着剤は硬化後にある程度の弾性を持ち、木質ストランドの膨張収縮と良好な同期性を示し、内部応力集中による接着層の割れリスクを低減します。
MDI接着剤の適用要件:
MDI接着剤は水分に対して極めて敏感(水と反応して二酸化炭素と尿素化合物を生成)であるため、OSB生産におけるその適用と熱圧プロセスはPF接着剤よりも厳格な管理が必要です:
ストランド含水率は3-6%に厳密に制御する必要がある(接着剤塗布機投入前)
接着剤を塗布したストランドは2-4時間以内に積層・熱圧を完了し、MDI接着剤の水分による予備反応を防止する
熱圧温度はMDI接着剤の完全硬化を確保するため≥190℃とする
2.3 補助添加剤
パラフィンエマルジョン(撥水剤): 絶乾ストランド重量の0.5-1.5%を添加し、吸水厚さ膨張を低減
離型剤: 熱圧板表面に塗布(各プレス前に)し、パネルの熱圧板への付着を防止
着色剤(オプション): 少量(通常0.1-0.3%)を表層ストランドに添加し、パネルの外観色を改善
III. OSBの構造設計と技術原理
3.1 三層配向構造 — OSBの「骨格」
OSBの最も中心的な技術的特徴は三層配向積層構造であり、これが「配向性ストランドボード」という名称の由来でもあります:
| 層 | ストランド配向 | 厚さ比率 | 機能 |
|---|---|---|---|
| 表層 | パネル長さ方向(縦方向)に配向 | 各15-20%(合計30-40%) | 縦方向の曲げ強度と弾性率を向上、平滑な表面を提供 |
| 芯層 | パネル幅方向(横方向)に配向 | 60-70% | 横方向の曲げ強度を向上、縦横性能差をバランス、パネル厚さを増加 |
配向積層の力学原理:
木材は異方性材料です — 繊維方向の引張強度は繊維直交方向の10-30倍です。OSBはストランドの配向を人為的に制御することで、「必要な方向に最大の強度」を実現します。
OSBにおいて:
表層の縦方向配向: パネルの縦方向(長さ方向)に極めて高い曲げ強度と剛性を確保します。これは建築における梁、柱、床パネルの荷重方向に対応します。
芯層の横方向配向: 横方向(幅方向)の強度を向上させ、縦横両方向の機械的特性をバランスさせ、無垢材のような「弱い方向」の問題を回避します。
層の配向比率がパネル性能に与える影響:
| 表層比率(縦:横) | 芯層比率(縦:横) | 縦方向MOR(MPa) | 横方向MOR(MPa) | 縦横比 |
|---|---|---|---|---|
| 100:0 | 0:100 | 40-50 | 15-20 | 2.5-2.8 |
| 85:15 | 15:85 | 35-42 | 18-25 | 1.8-2.2 |
| 70:30 | 30:70 | 28-35 | 22-28 | 1.3-1.6 |
実際の生産では、OSBの縦横強度比は通常1.5-2.5の間に制御され、縦方向に十分な耐荷重能力を確保しつつ、横方向強度が低すぎて縦割れが発生することを防ぎます。
3.2 OSBと他の木質パネルの構造比較
| パネルタイプ | 構造的特徴 | 力学的特性 | 材料利用率 |
|---|---|---|---|
| OSB | 配向された細長いストランド、縦横交互積層 | 縦横強度比制御可能(1.5-2.5)、高い総合性能 | 80-85% |
| 合板 | 複数単板の直交積層接着 | 縦横強度比バランス(1.0-1.3)、最高強度 | 40-50% |
| パーティクルボード | ランダム配向の碎料、方向性なし | 等方性、低強度 | 85-90% |
| MDF | ランダム分布の繊維、均一で緻密 | 等方性、最も平滑な表面 | 70-75% |
IV. OSBの製造工程
4.1 工程フロー
丸太剥皮 → ストランド製造 → 湿ストランド貯蔵 → 乾燥 → 篩分(表層/芯層分離)
  → 接着剤塗布(表層+芯層、配合異なる) → 配向積層(三層構造)
  → 予備圧縮 → 熱圧成形 → トリミング・サンディング → 選別・包装 → 完成品
4.2 各工程の技術詳細
工程1:剥皮とストランド製造
丸太はドラム式剥皮機で剥皮され(樹皮含有率≤3%)、ディスクフレーカーまたはドラムフレーカーに送られ、指定された寸法の平らなストランドに切削されます。
ストランド寸法はOSB品質の決定要因の一つです:
| ストランドタイプ | 長さ(mm) | 幅(mm) | 厚さ(mm) | アスペクト比(L/T) |
|---|---|---|---|---|
| 表層ストランド | 70-150 | 10-25 | 0.5-0.8 | 100-250 |
| 芯層ストランド | 50-100 | 5-15 | 0.5-0.8 | 80-150 |
ストランドのアスペクト比の重要性: ストランドのアスペクト比が大きいほど、配向積層後の補強効果が顕著になります。長くて薄いストランドは荷重をより良く伝達し、パネルの強度と剛性を向上させます。しかし、ストランドが長すぎると積層均一性が低下し、短すぎると配向補強効果が失われます。
ストランド製造における主要管理ポイント:
フレーカー刃の切れ味:刃が摩耗するとストランド表面粗さが増大し、接着剤の濡れ性と接着強度に影響
ストランドの幾何学的寸法の一致性:長さ偏差≤±15mm、幅偏差≤±5mm、厚さ偏差≤±0.1mm
湿ストランド含水率:フレーカー出口で約30-50%;直ちに乾燥機に送る必要あり
工程2:ストランド乾燥
湿ストランドは単一パス回転ドラム乾燥機で乾燥されます。熱源は通常、バイオマス(樹皮、サンディングダスト)を燃焼する熱風炉で、熱風温度は160-220℃です。
乾燥後含水率(接着剤塗布前):3-6%
乾燥機入口温度:200-220℃(表層ストランド)/ 160-180℃(芯層ストランド、過乾燥と破損を防止)
乾燥機出口温度:80-100℃
乾燥時間:2-5分
乾燥温度管理の重要性:
温度が高すぎる(>220℃):ストランド表面の炭化、着色、強度低下(「過焼き」)、MDI接着剤が過度に炭化した木質繊維と化学結合を形成できない
温度が低すぎる(<150℃):ストランド含水率が高すぎる(>8%)、MDI接着剤が接着塗布および熱圧段階で水と反応しCO₂気泡を発生、パネル内部に「ハニカム」欠陥を引き起こす
乾燥後のストランドは機械的篩分システムで分類され、表層および芯層の寸法要件を満たすストランドがそれぞれ表層サイロと芯層サイロに分けられます。
工程3:接着剤塗布
表層ストランドと芯層ストランドは別々に高速混合機(接着剤塗布機)に入ります。MDI接着剤は高圧噴霧により添加され、同時にパラフィンエマルジョン(撥水剤)と離型剤が噴霧されます。
| パラメータ | 表層ストランド | 芯層ストランド |
|---|---|---|
| 接着剤量(MDI/絶乾ストランド重量) | 4-6% | 3-5% |
| パラフィン添加量(絶乾ストランド重量) | 0.5-1.0% | 0.5-1.5% |
| 接着後の含水率上昇 | +2-3% | +2-3% |
| 接着後の総含水率(積層前) | 6-9% | 6-9% |
接着剤均一性試験: 接着剤塗布機出口でサンプルを採取。溶媒法(ストランドをジクロロメタンに浸漬して接着層を溶解後、紫外分光光度計で溶媒中のMDI濃度を測定)またはNIR分光法を用いて、ストランド表面の接着剤被覆率と均一性を検出。合格基準:被覆率≥95%、変動係数≤10%。
工程4:配向積層 — OSBの最も中核的な工程
接着剤を塗布した表層ストランドと芯層ストランドは、それぞれ機械式配向フォーマー(または気流式配向フォーマー)で三層構造のマットに成形されます。
配向フォーマーの原理:
機械式配向:ストランドは振動する配向板(またはコーム)の上を滑落し、細長いストランドは板の方向に沿って自動的に整列し、配向配列を実現します。
気流式配向:ストランドは気流中に浮遊し、気流の方向性効果とストランド自身の空力特性(アスペクト比の大きいストランドは気流中で流れ方向に自動的に整列)によって配向を実現します。
静電式配向:ストランドは静電場中で分極し、電場方向に沿って配向します(現在はあまり使用されていません)。
三層マットの形成プロセス:
下層(下面):連続走行するスチールベルト上に第1層の表層ストランド(縦方向配向)を積層、厚さ約3-8mm
芯層:下層の上に芯層ストランド(横方向配向)を積層、マット総厚の約60-70%
上層(上面):芯層の上に第2層の表層ストランド(縦方向配向)を積層、下層と同じ厚さ
成形されたマットの厚さは完成パネル厚さの約2.5-3.5倍(例:18mm完成パネルのマット厚さは約50-65mm)、膨張率は熱圧によって制御されます。
工程5:予備圧縮と熱圧
予備圧縮: マットを0.5-1.0MPaで予備圧縮し、マット内の空気を約30-50%排出し、マット密度と初期強度を向上させて、崩れずに熱圧機へ搬送できるようにします。予備圧縮時間:15-30秒。
熱圧: マットは多段熱圧機(通常12-20段、プレートギャップ調整可能)または連続フラットプレスシステム(CPS、大量生産用)に入り、高温高圧下で接着剤の硬化、パネルの緻密化、厚さ校正が完了します。
| 熱圧パラメータ | 代表値 | OSB品質への影響 |
|---|---|---|
| 熱圧温度 | 190-220℃(MDI);160-190℃(PF) | 高すぎる→ストランドの炭化(「焦げ」)、内部割れ;低すぎる→MDI硬化不完全、接着強度不足 |
| 面圧 | 2.5-4.5 MPa | 高すぎる→ストランドの圧壊、過剰密度、繊維の無駄;低すぎる→マットの緻密化不十分、パネルが緩い、低強度 |
| 熱圧時間 | 4-10分(厚さによる、通常0.5-0.8分/mm) | 短すぎる→芯層のMDI硬化不完全(「未硬化芯」)、大きなバネ戻り;長すぎる→生産効率低下、ストランドの熱劣化 |
熱圧中の主要管理ポイント(MDI硬化品質に重要):
温度勾配:マット表面は30-60秒で目標温度(190℃+)に達します;芯層温度は3-5分以内に≥170℃に上昇し、芯層でのMDI完全硬化を確保する必要があります。過度の温度差(表面硬化済みで芯層未硬化)は「表面硬化・芯未硬化」欠陥を引き起こします。
蒸気排出:熱圧中にストランド内の水分が蒸発して大量の蒸気が発生します;排気システムにより適時に排出する必要があります;さもなければパネル内に気泡や「蒸気爆発」が形成され、膨れや層間剥離を引き起こします。
工程6:トリミング、サンディング、選別
トリミング: 荒縁を標準寸法(1220×2440mmまたは2440×1220mm)にトリミングし、各エッジから25-50mmを除去します。
サンディング: ワイドベルトサンダーでパネル表面をサンディング(粗+細)し、均一な厚さと平滑な表面を実現します。サンディング代は通常0.3-0.6mm(両面合計)。サンディングダストは熱風炉の燃料(バイオマスエネルギー)として回収され、熱エネルギーのリサイクルを可能にします。
選別: 国家規格GB/T 41715-2022《配向性ストランドボード》に従って外観選別を実施し、優等品、一等品、合格品の3グレードに分類します。
OSB外観選別要件(GB/T 41715-2022):
| 外観欠陥 | 優等品要件 | 一等品要件 | 合格品要件 |
|---|---|---|---|
| 表面接着剤斑(面積/個数) | 軽微、合計≤3箇所 | 3-6箇所許容 | 6-10箇所許容 |
| 表面押し跡/凹み(深さ) | ≤0.1mm | ≤0.2mm | ≤0.5mm |
| 表面油汚染(面積) | 不可 | ≤1cm²(各パネル≤2箇所) | ≤2cm²(各パネル≤5箇所) |
| コーナー/エッジ欠損(深さ/長さ) | 不可 | ≤5mm | ≤10mm |
| 反り(対角線方向) | ≤0.5% | ≤0.8% | ≤1.2% |
| 膨れ/層間剥離 | 不可 | 不可 | 不可 |
V. OSBの分類とグレード規格
5.1 耐荷重能力と使用環境による分類(GB/T 41715-2022)
| グレード | 正式名称 | 使用条件 | 耐荷重要件 | 代表的な用途 |
|---|---|---|---|---|
| OSB/1 | 乾燥状態非耐荷重パネル | 室内、年間平均20℃、相対湿度≤65% | 耐荷重要件なし | 室内装飾、家具背面パネル、スピーカーエンクロージャー |
| OSB/2 | 乾燥状態耐荷重パネル | 室内、年間平均20℃、相対湿度≤65% | 短期静荷重に耐えられる | 室内間仕切り、家具構造部材、棚板 |
| OSB/3 | 湿潤状態耐荷重パネル | 室内または半屋外、変動湿度(相対湿度65-85%) | 短期静荷重に耐えられる | 外壁下地、屋根下地、床下地(湿潤条件) |
| OSB/4 | 湿潤状態重耐荷重パネル | 室内または半屋外、変動湿度(相対湿度65-85%) | 長期動荷重に耐えられる | 重荷重床、工場作業床、建築構造部材 |
OSB/3とOSB/4の主な違い:
両方とも湿潤条件で使用できますが、OSB/4はOSB/3よりも長期クリープ性能(持続荷重下で時間とともに増加する変形)に優れています。OSB/4は20年長期クリープ係数≤1.8(ASTM D6815による)を要求し、数十年の継続使用後も構造設計のたわみ限界を満たすことを保証します。OSB/3には長期クリープに関する義務的要件はありません。
5.2 表面状態による分類
| 表面タイプ | 特性 | 主な用途 |
|---|---|---|
| 未化粧OSB | 配向ストランドの天然木目と色合いを保持 | 構造用途、工業用途(非外観部品) |
| サンディングOSB | 表面をサンディング、平滑で平坦 | 家具基材、塗装/化粧基材 |
| 化粧OSB | メラミン紙、突板、または塗装で被覆 | 高級家具、室内装飾、商業空間 |
| 防湿OSB(特殊処理) | 撥水剤含有量増加または表面コーティング | 高湿度環境、浴室、地下室 |
5.3 環境グレードによる分類
MDI無醛接着剤の使用により、OSBの環境グレードは尿素樹脂接着剤を使用する従来の木質パネルよりも自然に優れています:
ENF級(≤0.015mg/m³): 純MDI接着剤を使用、ホルムアルデヒド無添加。JINDIWOOD OSB全シリーズがこのグレードを達成。
HENF級(≤0.015mg/m³、ベンゼン、VOCなど複数の指標が基準内): MDI接着剤+全工程クリーン生産(VOC管理を含む)。
E0級(≤0.025mg/m³): PF接着剤(フェノール樹脂)または複合接着剤システムを使用するOSB製品。
JINDIWOODの約束: 全てのOSB製品はMDI無醛接着剤を使用し、安定してENF級以上を達成しています。
VI. OSBの核心技术仕様
6.1 物理的・機械的性能要件(GB/T 41715-2022)
| 性能指標 | 単位 | OSB/1 | OSB/2 | OSB/3 | OSB/4 |
|---|---|---|---|---|---|
| 曲げ強度(MOR)— 縦方向 | MPa | ≥15 | ≥22 | ≥28 | ≥35 |
| 曲げ強度(MOR)— 横方向 | MPa | ≥8 | ≥12 | ≥15 | ≥20 |
| 弾性率(MOE)— 縦方向 | MPa | ≥2500 | ≥3500 | ≥4500 | ≥5500 |
| 弾性率(MOE)— 横方向 | MPa | ≥1200 | ≥1800 | ≥2200 | ≥2800 |
| 内部結合強度(IB) | MPa | ≥0.30 | ≥0.40 | ≥0.45 | ≥0.55 |
| 吸水厚さ膨張率(TS、24h浸漬) | % | ≤20 | ≤18 | ≤15 | ≤12 |
| 含水率 | % | 5-12 | 5-12 | 5-12 | 5-12 |
JINDIWOOD OSB内部基準: 全ての指標が国家規格要件を上回り、縦方向MOR≥35MPa(OSB/3級)を達成し、建築構造および家具耐荷重用途での信頼性を確保しています。
6.2 釘保持力
釘保持力はOSBのもう一つの重要な利点であり、内部に配向された長いストランドと均一な密度分布に由来します。
OSB釘保持力の実測値(GB/T 17657による):
| 試験項目 | OSB/3(18mm) | パーティクルボード(18mm) | 合板(18mm) |
|---|---|---|---|
| 面板釘保持力(垂直方向) | 1200-1600 N | 800-1200 N | 1500-2500 N |
| 辺面釘保持力(エッジ方向) | 800-1200 N | 300-600 N | 1200-2000 N |
OSBの釘保持力は合板よりやや低いものの(合板の連続単板繊維がより強いアンカリングを提供)、パーティクルボードよりは大幅に優れており(2-3倍)、OSBのエッジ釘保持力は特に優れています(芯層横方向ストランドの強力なアンカリング効果)。建築接合部や家具金物の固定において明確な利点を提供します。
釘保持力試験方法:
木ネジ(長さ50mm、直径3.5mm)を試験片にねじ込み(深さ15mm)、万能試験機で軸方向に引き抜き、最大引き抜き力を記録します。面板試験点はパネル中心領域(ストランド端部を避ける);辺面試験点はエッジから25mmの位置です。
6.3 寸法安定性
OSBの線膨張係数(含水率変化時)は0.02-0.03%(含水率1%変化あたり)で、パーティクルボードの約半分であり、縦方向と横方向の膨張差も合板より小さいです。これにより、OSBの使用中の寸法変化(割れ、収縮、膨張)は他の木質パネルよりも小さく、特に寸法精度が要求される用途(レーザーエッジバンド家具、カーテンウォール設置など)に適しています。
VII. OSBの表面処理と装飾技術
7.1 直接使用(未化粧OSB)
未化粧OSBはストランドの天然木目と層状テクスチャを直接見せることができ、独特の産業美学的スタイル(「露出構造」スタイル)を提供し、モダンミニマル、インダストリアル、北欧スタイルのデザイナーに好まれています。未化粧OSB表面は透明ニスやハードワックスオイル(OSB専用)でコーティングでき、自然な暖色トーンとテクスチャを表現します。欠点は表面の多孔性(ストランド間の隙間)、高いコーティング吸収率(約200-300g/m²、MDFの2-3倍)、比較的高い表面粗さ(Ra約8-15μm)で、高品質塗装には不向きです。
7.2 塗装仕上げ
サンディングされた未化粧OSBは塗装可能ですが、シーラー下塗り(ストランド間の微細孔を埋め、上塗りの吸収を低減)と木目埋め処理が必要です。そのため、OSBの塗装コストはMDFより大幅に高くなります(約30-50%高い)。コストに敏感ではないが天然木質テクスチャを追求するプロジェクトに適しています。
7.3 化粧貼り
メラミン化粧(高圧化粧): メラミン含浸紙を高温高圧(180-200℃、2.5-3.5 MPa)でOSB表面に圧着します。家具製造と室内装飾に適し、優れた表面性能を持ち、OSB基材は完成品に特別なエッジテクスチャ(ストランド構造による装飾効果)を与えます。
木突板化粧: 天然木突板をOSB表面に貼り付け、無垢材の外観を実現します。高級家具と室内装飾に適しています。
HPL/CPL化粧: 高圧化粧板または連続圧力化粧板、高い耐摩耗性が要求される商業空間や公共建築に使用されます。
化粧貼り前のOSB表面準備のポイント(化粧剥離の原因と対策):
OSB表面は細かいサンディング(240-320番研磨ベルト)を行い、表面粗さをRa≤3.2μmに低減する必要があります。
サンディング後は表面粉塵を除去(高圧エアブローまたは静電除塵)する必要があります;さもなければ、化粧紙とストランド間の粉塵層が接着不良を引き起こします。
化粧貼りの2時間以内に表面活性化処理(プラズマ処理またはプライマー塗布)を行い、OSB表面の濡れ性を高めます。
VIII. OSBの応用シーン
8.1 建築構造分野
OSBは北米と欧州で最も一般的に使用される木質パネルの一つであり、木造軸組工法および軽量鉄骨構造に広く適用されています:
| 適用部位 | 推奨グレード | 代表厚さ(mm) | 機能 |
|---|---|---|---|
| 屋根下地 | OSB/3 | 11-15 | 屋根荷重と積雪荷重を支持、屋根基材を提供 |
| 床下地 | OSB/3またはOSB/4 | 15-22 | 床積載荷重を支持、平坦な床基材を提供 |
| 壁下地(耐力壁) | OSB/2またはOSB/3 | 9-12 | 横方向荷重(風荷重、地震荷重)に対する抵抗を提供、建物全体の剛性を向上 |
| 型枠(コンクリート型枠) | OSB/3(表面処理) | 15-18 | コンクリート打設成形、8-15回の再利用サイクル |
| I型梁ウェブ | OSB/3 | 9-12 | 木製I型梁のウェブ、上下フランジを接続 |
建築用OSBの施工ポイント:
パネル間に3-5mmの伸縮目地を残す(温湿度変化に適応)
ビス/釘の間隔:エッジ150-200mm、パネル内300-400mm
建築防水層と併用し、長期浸水を防止する(OSBは防湿性だが防水性ではない)
8.2 家具製造分野
OSBは優れた機械的特性と独特の装飾効果により、家具製造での用途が拡大しています:
| 家具タイプ | 適用部位 | 推奨グレード | 選定理由 |
|---|---|---|---|
| パネル家具 | キャビネット側板、棚板、背面パネル | OSB/2(化粧) | 強力な釘保持力、良好な耐荷重性、変形に強い |
| オフィス家具 | デスク天板、本棚棚板、ファイルキャビネット | OSB/3(化粧) | 高強度・高剛性、長期の重荷重に耐えられる |
| 子供家具 | ベッド板、クローゼット、机 | OSB/2(ENF) | ゼロホルムアルデヒド、安全で健康的 |
| キッチン | キャビネット、ドア芯材 | OSB/3(防湿) | 良好な防湿性、寸法安定性、高い耐久性 |
| スピーカーエンクロージャー | スピーカー筐体、内部仕切り | OSB/2 | 均一な密度、高い内部減衰(良好な吸音性)、MDFより優れた音響性能 |
家具におけるOSBの利点のまとめ:
耐荷重性能:スパン600mm、荷重200kg/m²の条件下で、OSB/3(18mm)のたわみはわずか1.2mm(パーティクルボードは2.5mm)、長期クリープ(5年)はパーティクルボードの半分未満。
信頼性の高い金物接合:コネクター(偏心コネクター、ビス)の引き抜き力はパーティクルボードの2-3倍。
環境健康:ENF級MDI接着剤が室内空気質の安全性を保証。
8.3 室内装飾分野
アクセントウォール / 間仕切り: 未化粧OSBの天然木目を活かし、透明ハードワックスオイルまたはニスでコーティングし、インダストリアルまたは北欧デザインの美学を創出。
天井: 軽量(OSB密度約600kg/m³、同仕様の石膏ボードより約20%軽量)、施工容易、現場切断可能。
階段踏板: OSB/3またはOSB/4が必要(厚さ≥22mm)、表面に滑り止めパッドまたは仕上げ層を施工。
8.4 産業用包装分野
重量物包装箱(荷重≥500kg): OSB/2またはOSB/3(厚さ9-15mm)
パレット / 当て板: OSB/2(厚さ12-18mm)、無垢パレットを代替(コスト低減、燻蒸不要で直接輸出可能)
機器保護カバー / 仕切り: OSB/1またはOSB/2(厚さ6-9mm)
IX. OSBの一般的な品質誤解と真実
誤解1:「OSBは高級パーティクルボードに過ぎず、違いはない。」
真実: OSBとパーティクルボードは構造と性能に根本的な違いがあります。パーティクルボードのストランドはランダム配向で方向性がありませんが、OSBのストランドは配向されています — 「ランダムに積まれた」鉄筋と「整然と配列された」鉄筋のようなものです(鉄筋の方向は荷重方向と一致して初めて最大効果を発揮します)。OSBの縦横強度比は積極的に設計可能(表層/芯層の配向比率調整による)であり、パーティクルボードは等方性です。実際の耐荷重比較では、OSB/3の曲げ強度(28MPa)はパーティクルボード(約12-16MPa)の1.8-2.3倍です。
誤解2:「OSBはホルムアルデヒドを含む。なぜなら全てのパーティクルボードがホルムアルデヒドを含むから。」
真実: 従来のパーティクルボードのホルムアルデヒドは尿素樹脂(UF)接着剤に由来します — これが低コストの主な理由です。OSBの主流接着剤はMDI無醛接着剤であり — ホルムアルデヒドを含まず、硬化後も放出しません。したがって、ENF級OSBは0.005mg/m³という低いホルムアルデヒド放出量を達成でき(ENF≤0.015mg/m³)、真に「ゼロホルムアルデヒド添加」パネルです。購入時は「MDI無醛接着剤」の表示を確認してください。
誤解3:「OSBは水に弱く、湿潤環境では使用できない。」
真実: これはパーティクルボード(乾式成形、UF接着剤使用、耐水性が低い)の特性を誤ってOSBに当てはめたものです。OSB/3とOSB/4は湿潤環境用に特別に設計されています — MDI接着剤の硬化後に形成されるポリウレタンネットワークは極めて高い耐加水分解性を持ち(沸騰水中72時間浸漬で接着強度保持率≥80%)、パラフィン撥水剤と組み合わせることで、24時間吸水厚さ膨張率を15%以下に制御できます。OSB/3とOSB/4は外壁、地下室、高湿度作業場で使用可能ですが、長期間直接水に浸けてはいけません。
誤解4:「OSB表面は粗く、構造用途のみで家具には使えない。」
真実: 未化粧OSB表面は確かに粗いですが(Ra約8-15μm)、サンディング(240番への細かいサンディング)後は表面粗さをRa≤3.2μmに低減できます。メラミン化粧、突板貼り、UV塗装後は、表面平滑性と装飾効果はMDFに完全に匹敵し、基材の機械的特性はMDFをはるかに上回ります(OSB/3曲げ強度28MPa vs MDF 25MPa、しかしOSBの釘保持力はMDFの2-3倍)。現在、OSBの高級家具や室内装飾への使用はトレンドとなっています。
誤解5:「OSBのテクスチャは粗すぎて美しくない。」
真実: 美学は主観的です。OSBの粗いテクスチャは、インダストリアル、モダンミニマル、北欧ナチュラルなどのデザインスタイルにおいてまさに「目玉」です — その独特のストランド層と木目テクスチャは、他のパネルが再現できない天然の装飾要素です。OSBは多くの有名デザイナーによって商業空間、展示場、ブティック、カフェなどに積極的に採用され、「露出構造」と「本物の素材」の美的雰囲気を創り出しています。
X. OSBと他パネルの比較分析
| 比較項目 | OSB(OSB/3) | 合板(建築用) | MDF(標準) | パーティクルボード |
|---|---|---|---|---|
| 原料 | 小径材、間伐材 | 大径丸太 | 木材加工残渣、繊維 | 木質碎料、枝材 |
| 材料利用率 | 80-85%(高) | 40-50%(低) | 70-75%(中) | 85-90%(高) |
| 曲げ強度—縦方向(MPa) | ≥28 | ≥50 | ≥23 | ≥12 |
| 内部結合強度(MPa) | ≥0.45 | ≥0.70 | ≥0.55 | ≥0.35 |
| 吸水厚さ膨張率(24h、%) | ≤15 | ≤8(I類) | ≤15 | ≤12 |
| 釘保持力(面板、N) | 1200-1600 | 1500-2500 | 800-1200 | 800-1200 |
| 表面平滑性 | 普通(サンディング/化粧必要) | 良好 | 極めて良好 | 普通 |
| 環境グレード可能性 | ENF(MDI) | E0 | E0/ENF | E1/E0 |
| 代表密度(kg/m³) | 600-700 | 500-700 | 700-850 | 600-750 |
| 単平米参考価格 | 中高 | 高 | 中 | 低 |
| 代表的な用途 | 建築構造、耐荷重家具 | 型枠、高級家具、船舶 | 化粧基材、彫刻部品 | 一般家具、包装 |
XI. OSBの技術発展動向
11.1 高性能化
ウルトラOSB(Ultra-OSB): 高強度樹種(バーチ、ユーカリなど)の使用、表層配向比率の増加(縦方向比率≥90%)、熱圧圧力の向上(≥4.5MPa)により、曲げ強度は50MPaを超え、建築用合板に匹敵し、高層木造建築や大規模公共建築に適用。
薄型高強度OSB(厚さ≤6mm): 薄型(3-6mm)OSBを家具背面パネル、包装薄板、装飾下地パネルに開発し、十分な強度を維持しながら軽量化と低コスト化を実現。
防湿強化OSB: パラフィン撥水剤含有量の増加(≥1.5%)と疎水剤(シランカップリング剤など)の添加により、24時間吸水厚さ膨張率を≤8%に低減し、より厳しい湿潤環境や屋外適用要件に対応。
11.2 グリーン低炭素化
バイオベース接着剤: リグニン系接着剤(パルプ工業の副産物リグニンをMDIまたはPFの一部代替)およびタンニン系接着剤(タンニン含有樹皮抽出物)を開発し、カーボンフットプリントを低減しバイオマス含有量を向上。
ストローOSB: 小麦わら、稲わらなどの農業残渣で木材原料の一部を代替(代替率20-40%)、原料源を拡大し農業廃棄物焼却による炭素排出を削減。
カーボンフットプリント認証: OSB製品の炭素固定効果(木材自体に貯蔵された炭素)が生産時の炭素排出を相殺し、「カーボンネガティブ」を実現、EU製品環境フットプリント(PEF)評価システム要件に適合し、輸出競争力を強化。
11.3 機能化とインテリジェント化
難燃OSB: リン-窒素系ハロゲンフリー難燃剤の添加によりB1級(難燃)を達成し、公共建築や大規模商業空間の防火要件に対応。
防虫防腐OSB: 銅アゾール(CuAz)またはホウ素系防腐剤の添加(特に熱帯湿潤地域)、シロアリや腐朽菌の侵食に抵抗。
センサー内蔵OSB: 熱圧前に微小ひずみセンサーや湿度センサーを芯層に埋め込み、建築構造の健全性をリアルタイム監視・早期警告することを実現。
11.4 高品質表面化
レーザーエッジバンド対応: OSBのエッジ配向ストランド構造はレーザーエッジバンド時に「天然テクスチャ」の特別な効果を生み出し、高級カスタム家具の新たな目玉に。
ダイレクトデジタル印刷技術: サンディングOSB表面に直接デジタルUVインクジェット印刷を施し、任意のカスタムパターン(木目、石目、抽象アートなど)を実現、化粧貼りや突板貼りが不要で、個性化装飾ニーズに対応。

JINDIWOOD · Engineered for Certainty — 正確に配置された一つ一つの配向ストランドが、建築物の安定性と家具の耐久性のために、確かな基盤を築きます。
本記事はJINDIWOODのオリジナル技術記事です。転載の際は出典を明記してください。