中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
I. 合板の基本概念
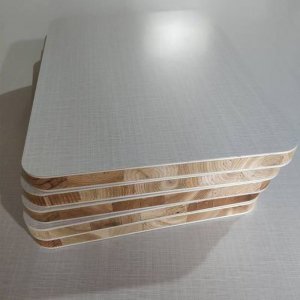
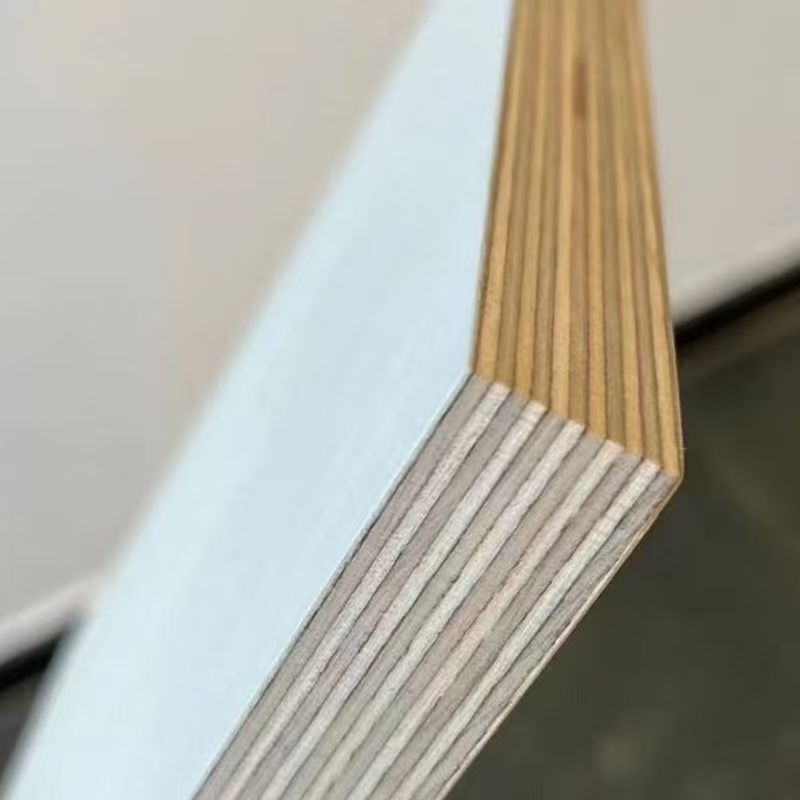
合板(Plywood)は、丸太を旋削して単板(Veneer)にしたり、角材を薄く削り出したりしたものを、隣接する単板の繊維方向が互いに垂直になるように積層し、接着剤で接着し、熱圧成形した3層以上の奇数層の板状材料です。
この「奇数層・隣接垂直」という構造設計が、合板技術の核心ロジックです。これにより、木材の異方性(縦方向の強度が横方向よりはるかに高い)に起因する変形欠陥を効果的に解消し、合板に縦横両方向でほぼ均一な物理的・力学的特性をもたらし、曲げ強度、耐衝撃性、寸法安定性が同じ厚さの天然無垢材を大幅に上回ります。
主要データ: 高品質合板の縦方向曲げ強度は60-100 MPa、縦方向弾性率は6000-10000 MPaに達し、普通の無垢材を大きく上回ります。
II. 合板の製造工程
2.1 原材料の準備
原木の選定: 合板は比較的高品質な原木を必要とします。一般的な樹種:
| 樹種 | 特性 | 主な用途 |
|---|---|---|
| ポプラ | 軽量・軟質、旋削性良好、経済的 | 中低級合板の芯層 |
| パイン | 木目が通直、強度が高い、耐食性良好 | 建築型枠、包装板 |
| ユーカリ | 成長が早い、中密度、旋削面が滑らか | 家具板、床材基材 |
| バーチ | 材質緻密、高強度、淡色 | 高級家具、航空機用合板 |
| メランチ | 耐候性が強い、接着性に優れる | マリン合板、屋外用板 |
| オクメ | 材質が均一、旋削性に極めて優れる | 化粧単板貼りパネル、スピーカー板 |
原木処理:
玉切り: 原木を所定の長さ(通常2600-2800mm)に切断し、旋削機の最大加工サイズに適合させます。
蒸煮/水熱処理: 原木を蒸煮槽に60-90℃で24-72時間(樹種や季節により調整)入れます。この処理により木材の塑性が向上し、含水率が均一化され、旋削時の単板が連続的で表面が滑らかになり、樹脂が軟化して切削抵抗が軽減されます。
剥皮: 剥皮機で樹皮を除去し、樹皮の不純物による単板の汚染を防ぎ、旋削刃を保護します。
2.2 単板旋削
これは合板製造の中核工程です。原木は旋削機上で高速回転し、鋭利な旋削刃が原木の半径方向に平行に送り込まれ、原木を連続的かつ均一に無限の帯状単板に切削します — 鉛筆削りの原理に似ていますが、方向が逆です。
単板厚さ: 通常0.6-4.2mm;一般的な仕様:1.0mm、1.5mm、2.0mm、2.5mm
旋削精度管理: 厚さ公差は±0.05mm以内に管理する必要があります。
単板歩留まり: 旋削法による単板歩留まりは75-85%に達し、製材法(約40-50%)よりはるかに高いです。
旋削された単板は連続帯状であり、シャーリングマシンで必要寸法に切断されるか、ロール状に巻かれて保管されます。
2.3 単板乾燥
旋削直後の単板は含水率が極めて高く(60-120%)、カビや変色を防ぐために直ちに乾燥処理を行う必要があります。乾燥のもう一つの核心的目的は、含水率を接着工程の要件範囲内に制御し、熱圧時の水分蒸発による剥離や膨れを防ぐことです。
乾燥設備: 網帯式単板乾燥機(ローラー乾燥機)、噴射式単板乾燥機
乾燥温度: 通常160-200℃(入口部は高温で急速蒸発、出口部は温度を下げて含水率を均一化)
乾燥後目標含水率: 8-12%(完成合板の国標含水率は6-14%)
乾燥品質管理: 含水率が高すぎる→熱圧時に膨れ発生;含水率が低すぎる→単板が脆くなり、接着剤の吸収性が悪化
乾燥後の単板は等級別に選別され(表・裏単板、芯板、補修板など)、節や割れなどの欠陥は補修されます(パッチ埋め込み機で補修片を埋め込み)、表層単板に欠陥がないことを保証します。
2.4 接着剤塗布と組坯
接着剤塗布: 単板表面に接着剤を均一に塗布します。塗布量の精密な制御が不可欠です — 少なすぎると接着強度が不足し、多すぎるとコストが上昇し、接着剤が表面に染み出て汚染する恐れがあります。
塗布方法: ローラー塗布(2本または4本ローラー接着剤塗布機);単板が上下の接着剤ローラー間のギャップを通過し、表面に均一な接着剤層が付着します。
塗布量: 通常180-220 g/m²(両面合計);業界の標準単位は「湿潤接着剤重量」です。
接着剤の種類: 詳細は第III節を参照。
組坯(レイアップ): 「隣接する単板層の繊維方向が互いに垂直」という原則に従い、接着剤を塗布した単板を積み重ねて板坯を形成します。
奇数層構造: 3層、5層、7層、9層など(対称原則:中心層の両側の単板厚さ、樹種、含水率は一致させ、反りを防止します。)
表板と裏板: 高品質単板(欠陥なし、木目が美しい)
芯板: やや低い等級の単板を使用し、小片の接合(縦継ぎ、横並び)が許可されます。
2.5 予備圧縮と熱圧
予備圧縮(冷圧): 板坯を室温で比較的低い圧力(通常0.8-1.2 MPa)で圧縮し、接着剤を単板表面に初期浸潤させて板坯を固定し、熱圧機に搬入する前に崩れるのを防ぎます。予備圧縮時間は通常10-30分です。
熱圧: これは合板製造において最も重要な工程であり、製品の接着強度、含水率、平坦性、ホルムアルデヒド放出量に直接影響します。
| 熱圧パラメータ | 代表的な範囲 | 影響 |
|---|---|---|
| 温度 | 120-160℃(PF:140-160℃;UF:120-140℃) | 高すぎる→木材の熱劣化、接着剤の老化;低すぎる→接着剤の硬化不十分 |
| 圧力 | 1.0-2.5 MPa(板厚と樹種による) | 高すぎる→単板の圧壊、過剰密度;低すぎる→接着不良 |
| 時間 | 0.6-1.2 分/mm 板厚(例:18mm板で10-20分) | 短すぎる→接着剤の硬化不完全;長すぎる→生産効率低下、木材の過剰炭化 |
熱圧の核心原理: 高温により接着剤が架橋硬化反応を起こし、隣接する単板を強固に接着します;同時に圧力により板坯が緻密化され、層間の空隙が解消されます。
2.6 裁断とサンディング
裁断: 熱圧後の毛辺板を裁断機で標準寸法(例:1220×2440mm)に切断し、板端の接着剤の塊や欠陥を除去します。
サンディング: 板面をワイドベルトサンダーでサンディング処理し、厚さを精密にし、表面を平滑で平坦にし、後の化粧貼りのための良好な基盤を提供します。
サンディング粒度: 60番 → 120番 → 180番(粗目→細目、段階的サンディング)
厚さ公差管理: 成品厚さ偏差は±0.3mm以内に管理します。
2.7 等級選別と包装
成品板を外観等級と物理的性能等級に基づいて選別し、ラベル貼り、梱包、倉庫保管を行います。
外観等級: 国標GB/T 9846は合板外観を優等品、一等品、合格品の3等級に分類します。
包装基準: 輸出製品は防潮紙+プラスチックフィルム+コーナーガード+鋼帯/プラスチックスチールバンドで梱包します。
III. 接着剤技術 — 合板の性能と環境グレードを決定する
接着剤は合板の「血液」であり、製品の接着強度、耐水性、環境グレードを直接決定します。異なる接着剤タイプは異なる使用シーンに適しています:
| 接着剤タイプ | 耐水性 | 適用シーン | 環境グレード | 硬化温度 |
|---|---|---|---|---|
| 尿素樹脂(UF) | 乾燥状態 | 室内家具(低級) | E1/E0 | 120-140℃ |
| メラミン変性尿素樹脂(MUF) | 中程度 | 室内家具(中高級) | E0/ENF | 130-150℃ |
| フェノール樹脂(PF/WBP) | 耐沸騰 | マリン合板、建築型枠 | E0 | 140-160℃ |
| イソシアネート(MDI) | 優れる | 無醛板、OSB | ENF/HENF | 100-130℃ |
| 大豆タンパク接着剤 | 中程度 | 環境配慮型家具板 | ENF | 約120℃ |
WBP(Water Boil Proof) はBS 1088マリン合板規格で規定された接着強度等級で、「耐沸騰級」を意味し — 沸騰水中で72時間煮沸しても接着層が剥離しません。WBP等級を達成した合板は、屋外や湿潤環境で長期間使用できます。
接着強度技術指標(GB/T 9846):
| 項目 | 優等品 | 一等品 | 合格品 |
|---|---|---|---|
| 平均接着強度(MPa) | ≥0.70 | ≥0.70 | ≥0.70 |
| 単板最低接着強度(MPa) | ≥0.60 | ≥0.60 | ≥0.50 |
| 試験片合格率 | ≥95% | ≥90% | ≥85% |
注:マリン合板BS 1088規格は接着強度≥1.0 MPaを要求し、国標より高いです。
IV. 核心技术指標と試験方法
4.1 接着強度
接着強度は合板の層間接着の牢固さを測定する核心指標であり、板材が使用中に剥離・開膠するかどうかを直接決定します。試験方法は引張せん断試験です:
板材から標準試験片を切り出し、試験片両端に溝を入れます(接着層を露出させるため)
万能材料試験機で接着層方向に引張荷重を加えます
破壊時の最大荷重を記録し、接着面積で割って接着強度(MPa)を求めます
破壊形態の判断: 合格品は木破率≥80%(すなわち接着層が破壊せず、木材自体が先に破断)を示すべきであり、接着強度が木材自体の強度を上回ることを意味します。
4.2 含水率
含水率は板材の寸法安定性、加工性、および後の使用における変形リスクに影響します。
試験方法: 重量法(105±2℃で恒量になるまで乾燥)
国家規格: 合板の含水率は6-14%であり、地域の使用環境に応じて協議調整可能です。
4.3 曲げ強度と弾性率
これらは板材の耐荷重能力を測定する核心的力学指標であり、建築型枠や構造用合板において特に重要です。
MOR(曲げ強度): 曲げ荷重下で破断する前の最大応力(MPa)
MOE(弾性率): 弾性変形範囲内の応力とひずみの比であり、板材の曲げ剛性を反映します。
代表値: 高品質5層家具用合板のMOR≥50 MPa、MOE≥5000 MPa;建築型枠のMOR≥80 MPa。
4.4 ホルムアルデヒド放出量
ホルムアルデヒド放出量は環境性能の核心指標であり、室内空気品質に直接関係します。主な試験方法:
| 試験方法 | 原理 | 適用規格 |
|---|---|---|
| 気候箱法 | 試験片を気候箱(23℃/50%RH)に設置;空気を吸引してホルムアルデヒドを吸収;分光光度法で測定 | GB/T 17657-2022 |
| デシケーター法 | 試験片を密閉デシケーター内に懸架;吸収液がホルムアルデヒドを吸収;発色測定 | GB/T 17657-2022 |
| 穿孔抽出法 | 試験片中のホルムアルデヒドをトルエンで抽出後測定 | GB/T 17657-2022(仲裁法) |
中国人造板環境等級区分(GB 18580-2025):
| 環境等級 | ホルムアルデヒド放出量(気候箱法、mg/m³) |
|---|---|
| E1級(国家強制基準) | ≤0.050 |
| E0級 | ≤0.025 |
| ENF級 | ≤0.015 |
4.5 外観等級判定
外観等級はGB/T 9846に従い、以下の欠陥項目から総合評価されます:
節(生節・死節の大きさと数)
変色(酸化変色、カビ変色)
割れ、裂隙
穴、虫孔
重層(単板の位置ずれ重なり)
膨れ、しわ
接着剤汚染(接着剤染み出し、接着剤斑)
V. 合板の一般的な分類と応用
5.1 接着強度と耐水性による分類
| カテゴリー | 接着剤タイプ | 耐水等級 | 代表的な用途 |
|---|---|---|---|
| 室内用合板 | 尿素樹脂(UF) | 乾燥状態 | 家具、室内装飾 |
| 室外用合板 | フェノール樹脂(PF) | 耐水・耐候性 | 建築外壁、屋外家具 |
| マリン合板 | WBPフェノール樹脂 | 耐沸騰 | 船舶、海洋工学 |
5.2 表面材質による分類
| タイプ | 特徴 | 主な用途 |
|---|---|---|
| 天然木突板貼り合板 | 本物の木目、高級感 | 高級家具、室内装飾 |
| メラミン化粧合板 | 耐摩耗、耐熱、豊富な柄 | パネル家具、キッチン |
| フィルム合板(建築型枠) | フェノールフィルム被覆、防水・耐摩耗 | コンクリート打設型枠 |
| 素板(未化粧) | 基材本来の色、低コスト | 包装、工業用途 |
5.3 用途による分類
| 応用分野 | 核心要件 | 代表的な製品 |
|---|---|---|
| 家具製造 | 外観美観、環境配慮、釘保持力が強い | 家具板、メラミン化粧板 |
| 建築工事 | 高強度、防水、転用回数が多い | 建築型枠、マリン板 |
| 交通輸送 | 耐衝撃性、耐候性が強い | 車両床板、車箱板 |
| 工業包装 | コストパフォーマンス高、強度信頼性 | 包装用合板 |
| 装飾・内装 | 柄が美しい、表面が平坦 | 壁パネル、アクセントウォール基材 |
VI. 合板の一般的な品質問題と原因分析
6.1 剥離・開膠
現象: 板材端部または内部で接着層が分離し、深刻な場合は板全体が剥離します。
考えられる原因:
接着剤の品質不合格または配合不適切
接着剤塗布量不足または塗布不均一
熱圧温度または圧力不足により接着剤が完全硬化していない
単板含水率が高すぎる(熱圧時の蒸気圧が接着層を破壊)
接着剤が有効期限を超えている(陳化接着剤使用)
解決策: 接着剤の入荷検査を厳格化、熱圧工程パラメータを標準化、単板乾燥含水率を動的監視。
6.2 膨れ
現象: 板面に局所的な凸起が発生し、内部は中空または剥離状態。
考えられる原因:
熱圧初期の温度上昇が速すぎ、板坯内部の水分が急激に蒸発して高圧が発生
単板含水率が高すぎる、または局所的に含水率が不均一
板坯内部の空気が排出されずに閉じ込められている
接着剤塗布が不均一で局所的な接着剤不足が発生
解決策: 熱圧は三段階昇温曲線を採用(予熱→保温硬化→降温平衡)、単板含水率の均一性を厳格管理。
6.3 反り変形
現象: 板材が平面方向に歪み、瓦状または弓状になる。
考えられる原因:
組坯が対称原則に違反(両側の単板厚さ、樹種、含水率が一致しない)
含水率が不均一(片面が乾燥、片面が湿潤)
サンディング量が大きすぎて板面の応力バランスが崩れた
成品の積み重ねが不平坦または加重不足
解決策: 厳格な対称組坯、含水率の均一化管理、適正なサンディング代、成品は平坦に加重して保管。
6.4 接着剤染み出しと接着剤斑
現象: 接着剤が板面に染み出し、硬質の接着剤斑を形成し、化粧効果に影響する。
考えられる原因:
接着剤塗布量が多すぎる、または接着剤粘度が低すぎる
単板厚さが不均一(薄い部分で染み出し)
熱圧圧力が大きすぎて接着剤が押し出される
解決策: 接着剤塗布量の精密制御(計量ローラー塗布機を推奨)、熱圧圧力パラメータの最適化、適切な接着剤粘度の選択。
VII. 合板の技術発展動向
7.1 グリーン環境配慮化
GB 18580-2025新国標の実施と世界的な環境意識の高まりに伴い、無醛合板(ENF/HENF級)が主流の需要となっています。MDI無醛接着剤、大豆タンパク接着剤などの新環境型接着剤の応用が徐々に拡大します。
7.2 機能統合化
単一板材から多機能複合板材へ発展しています:防火、防カビ、防腐、防虫などの機能は接着剤添加や単板前処理で実現可能です。JINDIWOODはお客様の要件に応じて多機能複合板材をカスタマイズできます。
7.3 薄型・軽量・高強度化
熱圧工程の最適化、高強度樹種と先進接着剤の選定により、板厚と重量を低減しながらも力学性能を維持・向上させ、軽量化用途(新幹線内装、航空機内装、ヨット製造など)のニーズに対応します。
7.4 デジタル品質管理
オンライン厚さ検出、X線密度検出、近赤外含水率検出などのデジタル監視技術が従来の目視抜き取り検査に代わり、全ロット100%品質トレーサビリティを実現し、出荷製品のゼロ欠陥納入を保証します。
JINDIWOOD · Engineered for Certainty — 一枚一枚の板をコア技術で作り上げ、一つ一つの協力を確約で守ります。
本記事はJINDIWOODのオリジナル技術記事です。転載の際は出典を明記してください。