中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
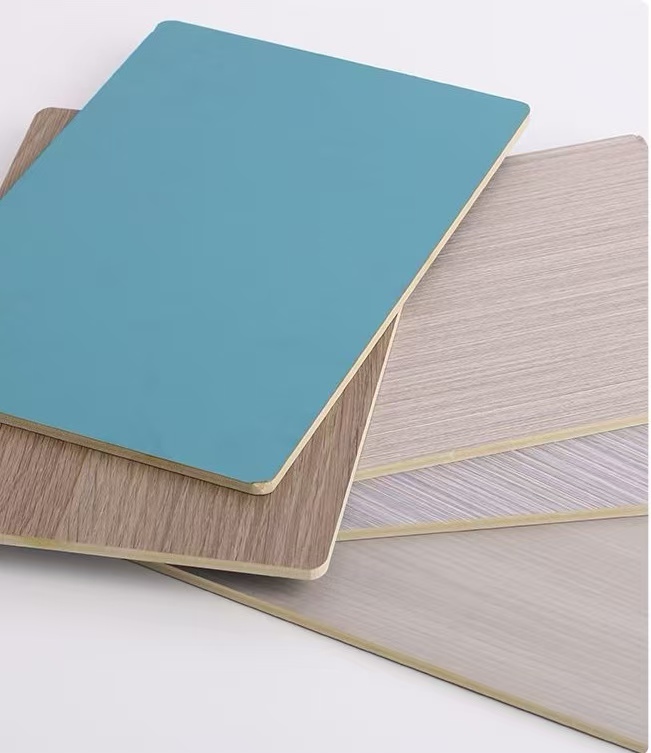
— UV硬化プロセスから環境配慮型仕上げまで、新世代「塗装不要化粧板」の全貌を解明
I. メラミン含浸紙の基本概念
メラミン含浸紙のより専門的な名称は 「メラミン含浸化粧紙(Melamine Impregnated Paper、MIP)」 であり、一般的には 「メラミンペーパー」 、 「含浸紙」 、または 「化粧紙」 と呼ばれています。化粧原紙を基材とし、メラミン樹脂を含浸させ、乾燥・裁断して製造される半硬化状態の化粧材料です。
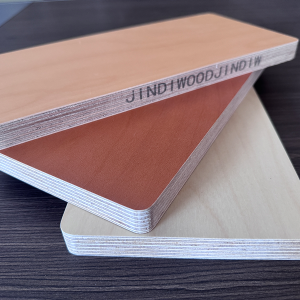
それ自体は最終製品ではなく、木質ボード化粧のための 「中間材料」 です。高温高圧下で、メラミン含浸紙中の樹脂が溶融、流動、架橋硬化し、基材(パーティクルボード、MDF、合板など)と強固に結合し、耐摩耗性、耐熱性、耐汚染性、色彩豊かな装飾保護層を形成します。このプロセスにより、普通の木質ボードは、家具、キッチン、床材でよく見られるメラミン化粧板(通称「エコボード」や「塗装不要ボード」)に変わります。
MIP = 原紙 + メラミン樹脂
| 概念 | 定義 | 形態 | 用途 |
|---|---|---|---|
| 化粧原紙(原紙) | 木材パルプ、酸化チタンなどを原料とする工業用紙。樹脂を含まない | ロール紙(厚手の印刷用紙に類似) | 含浸の担体、柄の印刷または無地のベースを提供 |
| メラミン含浸紙(含浸紙) | 原紙にメラミン樹脂を含浸・乾燥させた半製品 | ロール紙(樹脂含有率約100~200%、硬く脆く、やや粘着性あり) | 化粧板の圧着に直接使用 |
本質: MIPは「化粧紙+樹脂」の複合体です。柄(美観)を担い、樹脂硬化により物理的保護(性能)を提供し、「塗装不要」プロセスを実現する重要材料です。
業界の地位と規模:
中国林産工業協会化粧紙専門委員会の統計によると、2025年の中国におけるメラミン含浸紙の年間生産量は 280万トン(約190億m²)を超え、世界総生産量の65%以上を占めています。中国は世界最大の生産国および消費国です。そのうち、約55%がパネル家具、20%が強化フローリング、15%がキッチン/バスキャビネット、10%がその他の装飾用途に使用されています。
JINDIWOODはボードメーカーとして、紙の品質を深く理解しています。当社は高基準のMIPを使用し、優れた化粧効果と物理的特性を確保し、高品質で美しく耐久性のあるボードを提供します。
II. メラミン含浸紙の分類
2.1 原紙タイプ別
| 原紙タイプ | 機能 | 目付(g/m²) | 特徴 | 用途 |
|---|---|---|---|---|
| 印刷用化粧原紙 | 印刷柄(木目、石目、布目など)の担持 | 70–100 | インク吸収性良好、隠蔽力高、グラビア印刷可能(見当精度≤0.15mm) | パネル家具、キッチン、木製ドア(柄豊富、主流) |
| 無地化粧原紙 | 単色の提供 | 80–120 | 色彩鮮やか、隠蔽力高、色差制御厳格(ΔE≤0.5) | 無地家具、オフィス家具、室内装飾(ミニマルスタイル) |
| 表面耐磨耗原紙 | 耐摩耗性の提供(Al₂O₃含有) | 40–60(薄)/ 80–120(厚) | α-Al₂O₃含有、耐磨耗性4000~10000回転 | 強化フローリング(中核用途)、高耐磨耗家具 |
| バランス原紙(下層) | ボード下面に圧着し、両面応力を平衡させ反り防止 | 40–60 | 印刷なし、含浸のみ、対称構造用 | 強化フローリング、パネル家具(反り防止) |
| エッジバンド原紙 | 家具エッジバンド製造用 | 60–100 | 印刷・含浸処理後、ロールに裁断 | エッジバンド(化粧板対応) |
| 高精細原紙 | 特殊工程(コーティング+高透明樹脂)で柄を鮮明に | 80–110 | 高透明性、印刷柄のディテール(特に濃色木目)を完全再現 | 高級家具、ハイエンドキッチン、高級ショーケース |
2.2 表面光沢度別(圧着後)
| タイプ | 光沢度(GU、60°) | 特徴 | スタイル |
|---|---|---|---|
| 高光沢 | ≥85(95以上可) | 鏡面効果、視覚的インパクト強いが、指紋が付きやすく、基材の平坦性要求が極めて高い | モダンミニマム、ラグジュアリー、商業空間 |
| 艶消し(マット) | ≤15 | 質感が柔らかく、反射せず、触感が繊細、指紋が付きにくく高級感 | 北欧風、和風、新中式、子供部屋 |
| 半光沢(サテン) | 25–50 | 高光沢とマットの中間、適度な輝き | シンプルモダン、オフィス家具 |
2.3 エンボスタイプ別(同期エンボス / 見当合わせ)
| エンボスタイプ | 技術原理 | 効果特徴 | コストレベル |
|---|---|---|---|
| 同期エンボス | 圧着時、プレスプレートのテクスチャが印刷柄と正確に一致(偏差≤0.5mm) | リアリティが極めて高く、木目の導管や石目の肌理が触感で分かる | 最高 |
| 非同期(規則的) | プレートのテクスチャは規則的な幾何学模様(リネン、チェック、レザーなど)で柄と一致しない | 表面に規則的テクスチャ、やや粗い質感、インダストリアル風などに適す | 中 |
| エンボスなし(平滑) | 鏡面プレート使用、表面は完全に平滑 | 高光沢/マット平滑面、モダン感強い | 中 |
| 深彫りエンボス(3D、深さ≥0.15mm) | 圧着温度・圧力を上げ、深さ≥0.15mmを実現 | 触感強烈、木目導管が「沈み込み」立体感突出 | 高 |
2.4 環境等級別
| 等級 | ホルムアルデヒド放散量(チャンバー法、mg/m³) | 樹脂タイプ | 用途 |
|---|---|---|---|
| E1級 | ≤0.050(GB 18580-2025 強制基準) | 標準MF樹脂 | 一般家具(子供用・寝室用以外) |
| E0級 | ≤0.025 | 低モル比メラミン樹脂+ホルムアルデヒド捕捉剤 | 中高級家具、室内装飾 |
| ENF級 | ≤0.015 | 超低モル比樹脂+高効率捕捉剤 | 子供用家具、寝室、病院、学校 |
| HENF級(ゼロ添加) | ≤0.015(全項目達成) | 最適化MUF共縮合樹脂(遊離ホルムアルデヒドほぼゼロ) | 高級住宅、全館カスタマイズ |
III. MIPの原材料システム
3.1 原紙 – 基本性能の「遺伝子」
(主要指標:目付、引張強度、湿潤強度、不透明度、コブ値、灰分、平滑度、色差)
3.2 メラミン樹脂 – 物理性能の「中核」
メラミン樹脂は、メラミンとホルムアルデヒドがアルカリ性条件下で重縮合して生成される熱硬化性樹脂です。これが含浸紙の硬化性、耐磨耗性、耐熱性、耐汚染性の根本原因です。
(主要パラメータ:固形分、粘度、pH、遊離ホルムアルデヒド含有率、硬化時間、M/F比。変性方法:尿素共縮合、カプロラクタム/ジエチレングリコール添加、ホルムアルデヒド捕捉剤、ナノSiO₂/Al₂O₃添加)
IV. MIPの製造工程
工程フロー:原紙巻き出し → 1次含浸 → 計量ロール → 1次乾燥 → 2次含浸(トップコート) → 2次計量 → 2次乾燥 → 冷却 → 裁断/巻き取り → 品質検査 → 製品ロール
主要工程のポイント:
1次含浸: 原紙が樹脂浴(25–35℃)を10–40m/minで通過。樹脂吸収量:原紙重量の60–100%。
計量: 余剰樹脂を絞り出し均一分布を制御。
1次乾燥: 3ゾーン(80–120℃ / 120–160℃ / 100–130℃)。残留揮発分を 5–8% に制御。予備硬化度:20–40%。
2次含浸(トップコート): 印刷面に高固形分樹脂(50–60%)を塗布。耐磨耗剤(Al₂O₃)、防指紋剤などを添加。塗布量:10–25g/m²(乾燥樹脂量)。
2次乾燥・冷却: 最終揮発分5–7%、室温まで冷却。
裁断・巻き取り: 幅1220/1240mmに裁断、防粘着紙を挟んで巻き取り、アルミ複合袋に包装。
主要品質管理ポイント: 樹脂含有率、揮発分、予備硬化度、外観、幅、反り。
V. 中核技術仕様
5.1 含浸量(樹脂含有率)
印刷用紙:120–160%(淡色)/ 130–180%(濃色)
無地用紙:130–180%
オーバーレイ紙:180–250%
バランス紙:100–150%
5.2 揮発分
4–6%(高速プレス、フローリング)
6–8%(通常、家具/キッチン – 最も一般的)
8–10%(厚板または低温プレス)
5.3 予備硬化度
最適:20–40%。高すぎると接着不良、低すぎると気泡発生。
5.4 流動性
150℃で測定。対角線方向の広がりは通常120–160mm。
5.5 耐磨耗性(オーバーレイ紙のみ)
AC1:≥2000回転(寝室/書斎)
AC2:≥3000回転(リビング)
AC3:≥4000回転(オフィス/店舗)
AC4:≥6000回転(ショッピングモール/レストラン)
AC5:≥8000回転(空港/展示場)
VI. プレス(圧着)工程
6.1 パラメータ
プレス温度:180–210℃
プレス圧力:2.5–4.0 MPa
プレス時間:8–15秒(短周期)/ 30–60秒(長周期)
6.2 主なプレス方式
LPL(低圧ラミネート):185–200℃、2.5–3.5MPa、8–15秒 → パネル家具、キッチン。
HPL(高圧ラミネート):150–180℃、4.0–6.0MPa、30–60秒 → 防火板、高耐磨耗。
連続プレス(CPS)→ 大量生産(フローリング、大判パネル)。
6.3 プレスプレートの選択
鏡面プレート → 高光沢(≥85GU)
マット/サテンプレート → マット(≤15GU)
同期プレート → リアルな木目/石目
規則エンボスプレート → インダストリアル/モダン
3D深彫りプレート → アンティーク/3D効果
VII. 品質に関する一般的な誤解と真実
(誤解を解消:「光沢が高いほど良い」「耐磨耗性が高いほど常に良い」「厚いほど良い」「メラミン板は常に健康に悪い」)
VIII. 他化粧材との比較
(PVCフィルム、木突板、塗装、HPLとの比較項目:硬度、耐磨耗性、耐熱性、耐汚染性、柄の多様性、環境性ポテンシャル、コスト、リアリティ)
IX. 今後の技術動向
9.1 高リアリティ化(同期+デジタル印刷)
見当精度:±1.0mmから±0.3mmへ向上。
デジタル印刷(≥1200dpi、50–100m/min)で小ロットカスタマイズが可能に。
3D立体触感の深さ ≥0.25mm。
9.2 機能化・スマート化
抗菌/抗ウイルス(Ag⁺/ZnO、抗菌率≥99.9%)。
防指紋(フッ素系ポリマー添加剤)。
サーモクロミック/フォトクロミック。
9.3 環境配慮・低炭素化
バイオベースメラミン樹脂(リグニン/タンニンでホルムアルデヒドを10–30%代替)。
低温硬化樹脂(140–160℃、エネルギー15–25%削減)。
生分解性添加剤(PCL)。
9.4 デジタル化・スマート生産
AI外観検査(CNN+カメラ、精度0.1mm、正答率≥95%)。
デジタルレシピ管理(完全トレーサビリティ)。
フレキシブル生産(色替え時間を従来の2–4時間から15–30分に短縮)。
JINDIWOOD · Engineered for Certainty
一枚一枚の化粧紙が、的確な含浸と完璧な圧着によって、住まいの美しさと耐久性に確かな未来を描きます。