中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
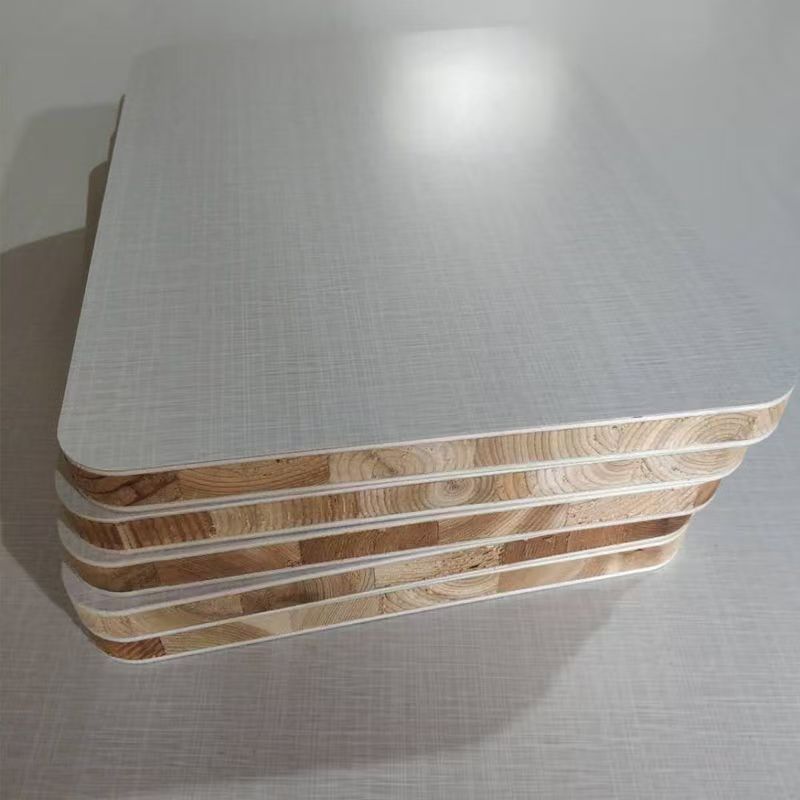
I. 集成材の基本概念
集成材(Glued Laminated Timber、略称:Glulam)は、指接板、指接材、または集成板とも呼ばれ、木質I型梁(Wood I-joist)や単板積層材(LVL)と並ぶ、三大主要エンジニアリングウッド製品の一つです。
集成材は、幅が狭く短い無垢材の小片から、節、腐朽、割れなどの天然欠点を取り除いた後、接着剤を用いて長さ方向に接合し(通常は指状のジョイント、両手の指を組み合わせるように)、さらに幅方向に張り合わせ、上下両面をサンディングして作られる板材です。工業的手法により、本来は使用できなかった短小な無垢材を、特定の寸法・形状要件を満たすエンジニアリング材料に変換し、「小材大用、劣材優用」を実現しています。
核心的本質: 集成材は「天然無垢材の工業的再構成」です。天然木材の木目、色合い、質感、加工性といった美学的・加工上のすべての利点を保持しつつ、「欠点除去+指接接合+幅張り再構成」という工業的手法により、天然無垢材に一般的に見られる節、割れ、反り、ねじれなどの欠点を排除し、材料の強度、安定性、寸法において天然丸太の限界を超える性能を実現しています。
業界での位置付け: 中国林産工業協会の統計によると、2025年の中国の集成材年間生産量は1,500万立方メートルを超え、そのうち非構造用集成材(家具級)が70%以上、構造用集成材(建築級)が約30%を占めています。集成材は日本、ヨーロッパ、北米で半世紀以上の使用歴があり、中国ではカスタム家具や木造建築の台頭とともに急速に発展してきました。
JINDIWOOD集成材製品ラインナップ:
非構造用集成材(家具級): 環境配慮型接着剤(MUF/MDI)を使用し、E0級からENF級までの環境グレードを実現。高級家具、キッチン、木製ドア、階段などに幅広く使用されています。
構造用集成材(建築級): 高性能接着剤(PRF/MDI)を使用し、耐荷重構造要件を満たします。大スパン木製梁、体育館、橋梁などのエンジニアリングプロジェクトに使用されています。
II. 集成材の製造原料システム
2.1 丸太選別 — 「天然欠点」から「工業原料」へ
集成材は、原料に対する許容度が無垢製材よりも著しく高いです。天然林や人工林の小径木、曲がり材、枝材、さらには伝統的な無垢材加工で節、割れ、色差などの欠点により廃棄されていた低品質の丸太を有効活用できます。
| 原料タイプ | 供給源 | 集成材での活用メリット | 代表的な樹種 |
|---|---|---|---|
| 小径木(直径≤200mm) | 人工林の間伐、二次林改良 | 長尺材(2m以上)への製材はできないが、指接により大判パネルを生産可能 | ポプラ、パイン、杉 |
| 曲がり材/欠点材 | 天然林・人工林の伐採残材 | 伝統的製材では曲がり部分を切除する必要があるが、集成材では曲がり部分を指接で再構成し、歩留まりを75-85%に向上(伝統的製材の40-50%を大幅に上回る) | オーク、ウォルナット、ブナ |
| 速生豊産林(伐期8-15年) | 大規模人工植林地 | 材質が軟らかく、密度が低い(約0.35-0.50g/cm³)、年輪が広く、天然強度が不十分 — 指接と積層接着により強度を大幅に向上、非耐力家具に使用 | ポプラ、ユーカリ、パイン |
樹種選択と適用範囲:
| 樹種 | 密度(g/cm³、気乾) | 材質特性 | 適用シーン |
|---|---|---|---|
| パイン(Pine) | 0.40-0.55 | 木目が通直、樹脂含有量適中、接着性に優れる、淡黄色 | 構造用集成材(建築梁柱)、家具骨格、室内装飾 |
| ポプラ(Poplar) | 0.35-0.45 | 軽軟、淡色、乾燥・加工が容易、ただし強度は低い | 非構造用集成材(家具部品、ドア芯材、額縁) |
| ブナ(Beech) | 0.65-0.75 | 緻密で堅硬、木目細やか、接着強度が極めて高い、温かみのある色合い | 高級家具、キッチン、階段踏板、構造用高強度梁 |
| オーク(Oak) | 0.65-0.85 | 硬度が極めて高い、木目が荒く美しい、耐朽性良好、接着要求が高い(タンニン酸含有のため) | 高級家具、フローリング、建築装飾、構造・装飾両用 |
| ウォルナット(Walnut) | 0.55-0.65 | 優雅な材色(濃褐色)、美しい木目、寸法安定性良好 | 高級家具、楽器、室内装飾 |
| モミ/トウヒ(Fir) | 0.35-0.45 | 軽軟、木目通直、加工容易、防腐処理性良好 | 構造用集成材(軽量木造)、包装材 |
2.2 含水率管理 — 集成材安定性の中核
集成材が天然無垢材よりも優れた寸法安定性を持つ理由は、製造工程での精密な含水率管理と、指接工程による内部応力の除去にあります:
原料乾燥: 集成材の製造では、丸太または製材を6-12%(最終平衡含水率)まで乾燥させる必要があり、普通の無垢家具の12-15%よりもはるかに厳格です。
乾燥工程: 高温乾燥ではなく、低温/通常の窯乾燥(40-70℃で段階的に昇温)を採用し、木材表面の微細な割れ(「表面硬化」)を防止します。従来の乾燥よりも30-50%長い時間を要します。
調質処理(養生): 指接と幅張りの前に、各小片を恒温恒湿条件(温度20±2℃、相対湿度65±5%)で5-7日間保管し、各小片の含水率差が≤±1.5%以内になるようにします。この工程は極めて重要です — 各小片の含水率が不均一な場合、再構成後の板材は使用中に異なる方向の応力(乾燥収縮/湿潤膨張の差)が発生し、反りや割れの原因となります。
含水率が集成材性能に与える影響:
| 含水率状態 | 影響 |
|---|---|
| 過乾燥(<6%) | 木材の脆性が増し、指接歯の強度が低下、加工時に欠けが発生しやすく、接着剤の過剰吸収(「乾燥接着」)が起こり、接着強度が低下 |
| 適正(6-12%) | 最適な加工・接着状態、寸法安定、力学性能が最適 |
| 過湿(>12%) | 接着時に水分が蒸発して気泡を形成(「接着層の発泡」)、指接強度が低下、乾燥環境で成品が収縮・割れ、変形リスクが極めて高い |
III. 集成材の中核工程 — 指接と幅張り
3.1 指接技術 — 短材から長材へ
指接(フィンガージョイント)は集成材製造における中核技術です。その本質は、複数の短材(通常長さ0.3-1.2m)の端部に歯形の接合面を加工し、接着剤を塗布して長さ方向に圧着・接合し、無限長の規格材を形成することにあります。
指接歯型の設計原理:
指接歯は、木材端部に一連の歯形の凹凸(指を組み合わせるような形状)をフライス加工し、接着剤を塗布して圧着することで、歯形の噛み合い+接着剤の硬化により長さ方向の接合を実現します。歯形設計は以下の力学的要件を満たす必要があります:
| 歯型パラメータ | 代表値(家具級/構造級) | 機能と影響 |
|---|---|---|
| 歯長(L) | 10-20mm(家具級)/ 20-40mm(構造級) | 歯が長いほど接着面積が大きく、接合強度が高い。構造級は安全率確保のためより長い歯が必要 |
| 歯幅(B) | 3-6mm | 歯幅が小さいほど歯数が多く(同一長さ)、接着面積が大きいが、加工精度がより高い |
| 歯ピッチ(P) | 5-12mm | 指接面の「噛み合い」密度と接着剤分布の均一性に影響 |
| 歯先隙間(Δ) | 0.1-0.3mm | 接着剤の予備スペース。小さすぎると接着層が薄くなり強度不足、大きすぎると接着層が厚くなり硬化収縮後に「接着線」が発生(外観と耐水性に影響) |
| 歯形角度(α) | 5-15° | 引張時の「くさび効果」に影響。角度が小さいほどくさび効果が強いが、加工難易度が増大 |
指接強度の力学的検証(EN 385 — 構造用指接材欧州規格):
引張試験における指接部の破壊形態は、主に木破率≥75%(すなわち、破壊が接着層や歯形界面ではなく木材自体で発生)であることが求められます。木破率が低すぎる場合(<50%)、接着品質が基準に達しておらず、構造用途では安全上のリスクが存在します。
指接工程の精度管理:
端部切断: 各短材の端部を両端フライス盤で同時に切断(端面揃え)、両端が平行で長さ方向に垂直であることを確保(垂直度偏差≤0.2mm)。さもなければ、接合後に「反り」や「ねじれ」が発生します。
指接歯フライス加工: 専用の指接フライスカッター(成形刃)で端部に歯形を加工。フライス速度:6000-8000rpm、送り速度:10-20m/min。
接着剤塗布: 指接歯面に接着剤を塗布(通常はロール塗布またはスプレー方式)、塗布量は150-250g/m²(歯面面積)に制御。接着剤不足→接着面積不足、接合強度低下;接着剤過剰→はみ出しによるロス、硬化後の接着層過厚による「接着線」が外観に影響。
縦圧着(接合): 接着剤を塗布した短材を縦型プレス(端圧機)で長さ方向に圧着。圧着圧力は通常5-15 MPa(樹種と密度により調整)、圧着時間1-5秒。圧力不足→歯形の完全な噛み合いなし(「仮接合」);圧力過剰→歯先の圧壊、木材繊維の破壊、強度低下。
硬化養生: 圧着後の長材を恒温恒湿環境で8-24時間(接着剤種と環境温度による)放置し、指接接着層を十分に硬化させます。その間、材料の山を平らに保ち、反りを防止します。
指接後長材の強度評価(破壊試験抜き取り検査):
指接材1,000本生産ごとに1本を抜き取り、4点曲げ試験(EN 408)と引張試験(EN 1194)を実施し、指接部の合格率≥99%を確保します。合格基準:試験片の破壊荷重が設計要求値の90%以上、かつ破壊形態が「木破」(木材自体の破断)主体であり「接着破」(接着層の剥離)ではないこと。
3.2 幅張り技術 — 狭材から幅広板材へ
指接後の長材(目標長さに接合済み)を、幅方向に並べて接合(側面接合)し、必要な幅の板材を形成します。
| 幅張り方式 | 工程特性 | 適用シーン | 外観効果 |
|---|---|---|---|
| 平継ぎ幅張り(接着剤なし/あり) | 隣接する木片の側面を平滑に仕上げて直接接合(一部工程では少量の接着剤で補助固定、一部は後工程のサンディング圧着に依存) | 木目が連続・自然で継ぎ目が目立たない高級家具 | 継ぎ目に極細線(約0.1-0.2mm)が見えるが接着線はなく、木目の移行が自然 |
| 歯形幅張り(側面指接) | 隣接する木片の側面を歯形に加工し、接着後横方向に圧着 | 幅方向の強度(横方向力への抵抗)が要求される構造・装飾用途 | 継ぎ目に微小な歯形テクスチャが見え、装飾的効果 |
| 接着幅張り(接着剤圧着) | 隣接する木片の側面に接着剤を塗布し、横方向に圧着(指接と同原理) | 標準的な家具用集成材の主流方式 | 継ぎ目に接着線(約0.1-0.3mm、木材よりやや濃色)が見える |
幅張りの品質管理ポイント:
側面精度: 側面平滑加工後、直線度≤0.1mm/mを維持(すなわち、1m長さあたりの側面曲がり偏差が0.1mm以内)。さもなければ、幅張り後に板面に「波模様」が発生します。
色合わせ(木材色差マッチング): 家具級集成材では、幅張り時に隣接する木片の色差ΔE≤1.5(通常光线下で肉眼では判別困難)を要求し、板面の色調を均一にします。構造用集成材には色差に関する特別な要求はありません。
含水率の一致性: 幅張り前の各木片の含水率偏差≤±1.5%を確保。さもなければ、板材は環境中で異なる方向の乾燥収縮/湿潤膨張差が生じ、割れの原因となります。
3.3 表面処理(サンディングと仕上げ加工)
幅張り後の集成材荒板は、表面サンディング処理を経る必要があります:
粗サンディング(60-80番): 幅張り後の接着線、鋸痕、わずかな凹凸を除去。
精サンディング(150-240番): 平滑で均一な表面(Ra≤3.2μm)を得て、後工程の塗装やワックスオイルの付着性を確保。
厚み公差管理: 成品厚み偏差は±0.2mm以内に制御。普通の無垢製材(±0.5-1.0mm)よりもはるかに優れています。
IV. 集成材の接着剤システム
4.1 接着剤の種類と用途
集成材の接着剤選択は、製品用途(構造用/非構造用)と環境グレードの両方によって決定されます:
| 接着剤タイプ | 適用製品 | 特性 | 環境グレードポテンシャル | 硬化条件 |
|---|---|---|---|---|
| メラミン変性尿素樹脂(MUF) | 非構造用集成材(室内家具) | 硬化が速い(熱圧/冷圧両方可)、接着強度良好、コスト中程度 | E0級(≤0.025mg/m³) | 冷圧(20-30℃)2-6時間 または 熱圧(100-120℃)5-10分 |
| 水性高分子イソシアネート(API) | 非構造/軽構造用集成材 | 耐水性良好、強度優れる、ホルムアルデヒドフリー(ただしAPI配合中のイソシアネート成分に微量の遊離MDIが含まれる可能性あり) | ENF級(HENF級はVOCs基準達成要確認) | 冷圧(20-30℃)4-12時間 または 熱圧(80-100℃) |
| レゾルシノール-ホルムアルデヒド樹脂(PRF) | 構造用集成材(建築梁柱) | 極めて高い接着強度と耐候性(屋外級)、湿気や温度変化に長期耐性、ただし色が濃い(赤褐色接着線)、高価格 | 通常E0級(レゾルシノール添加によりホルムアルデヒド放出量はMUFよりやや高いが配合最適化で基準達成可) | 室温硬化(20-30℃)8-24時間、または低温(40-60℃)加速 |
| MDI(イソシアネート)接着剤 | 構造用/非構造用(高級無醛) | ホルムアルデヒドフリー、耐水性優れる、強度極めて高い、硬化が速い、ただし水分に敏感、高コスト(UFの3-5倍) | ENF/HENF級(ゼロホルムアルデヒド添加) | 熱圧(140-170℃)3-15分 または 冷圧(20-30℃)12-24時間 |
| エポキシ樹脂接着剤 | 特殊構造/高要求 | 強度極めて高い、耐薬品性優れる、ただしコスト極めて高く、施工条件厳格 | E0級 | 冷圧(20-30℃)24-72時間 |
JINDIWOOD集成材接着剤戦略:
非構造用家具級: MUF接着剤+ホルムアルデヒド捕捉剤の二重効果技術を採用。標準製品は安定してE0級を達成、カスタムでENF級まで対応可能。
構造用建築級: PRF接着剤またはMDI接着剤を採用し、屋外環境および長期耐荷重の厳格な要件に対応。
4.2 接着剤が集成材性能に与える影響
| 接着剤タイプ | 指接引張強度(MPa) | 湿潤状態接着強度保持率 | 耐候性(屋外暴露) | 適用シーン |
|---|---|---|---|---|
| MUF | 12-18 | ≥70%(沸水4時間) | 普通(屋内限定) | 室内家具、キッチン、木製ドア |
| API | 14-20 | ≥80% | 良好(短期屋外可) | 室内外装飾、軽構造 |
| PRF | 18-25 | ≥90% | 優れる(長期屋外) | 建築梁柱、橋梁、屋外木構造 |
| MDI | 20-28 | ≥90% | 優れる(長期屋外) | 構造用集成材、屋外家具 |
V. 集成材の分類と等級
5.1 用途別分類
| カテゴリー | 等級コード | 特性 | 代表的な用途 |
|---|---|---|---|
| 非構造用集成材(家具級) | GL(室内級) | 外観重視(色差、木目、継ぎ目)、高い環境グレード(E0/ENF)、力学性能は中程度 | 無垢家具、キッチン、木製ドア、階段、天板、装飾用モールディング |
| 構造用集成材(建築級) | GL(構造級) | 力学性能重視(強度等級区分)、耐候性良好、接着強度高、外観要求は低め | 大スパン木製梁、体育館アーチ、橋梁、木造建築柱/梁 |
| 装飾用集成材 | GL(装飾級) | 美しい木目、色差なし、細かい継ぎ目、複数回サンディングを強調 | 室内壁装飾、アクセントウォール、天井 |
5.2 外観等級別分類(GB/T 21140-2024《指接材 非構造用》)
非構造用集成材の外観等級は、以下の欠点の数と程度に基づいて分類されます:
| 等級 | 欠点許容限度 | 適用シーン |
|---|---|---|
| 優等品 | 節なし(または極小の生節のみ、直径≤5mm、≤1個/m)、割れなし、変色なし、継ぎ目均一(幅≤0.1mm) | 高級家具、天板、ドアパネル、装飾用モールディング |
| 一等品 | 健全な生節を少量許容(直径≤10mm、≤3個/m)、極軽微な割れ(長さ≤20mm、深さ≤1mm)、軽微な色差 | 標準家具、キッチン、階段踏板 |
| 合格品 | 一定数の節を許容(死節含むが補修済み、直径≤20mm、≤5個/m)、割れ(長さ≤50mm、深さ≤2mm)、明らかな色差 | 内装構造部材、非外観用途 |
VI. 集成材の核心技術仕様
6.1 物理的・力学的性能要件
非構造用集成材(GB/T 21140-2024 要求):
| 性能指標 | 単位 | 要求 | 試験方法 |
|---|---|---|---|
| 含水率 | % | 6-12 | GB/T 17657(重量法) |
| 接着強度(指接部) | MPa | ≥6.0(広葉樹)/ ≥4.0(針葉樹) | GB/T 17657(引張せん断法) |
| 曲げ強度(MOR) | MPa | ≥30(縦方向) | GB/T 17657(三点曲げ法) |
| 弾性率(MOE) | MPa | ≥6000(縦方向) | GB/T 17657 |
| 浸漬剥離(耐水性) | — | 浸漬剥離率≤5%(指接部に明らかな接着剥離なし) | 浸漬剥離試験(試験片を63±3℃の水に浸漬、乾燥後、接着層剥離長さの全接着長さに対する割合を測定) |
| ホルムアルデヒド放出量 | mg/m³ | E0級≤0.025 / ENF級≤0.015 | GB/T 17657(気候箱法) |
構造用集成材(GB/T 26899-2022《構造用集成材》要求 — 強度等級例):
| 強度等級 | 曲げ強度基準値(MPa) | 弾性率基準値(MPa) | 引張強度基準値(MPa) | 圧縮強度基準値(MPa) |
|---|---|---|---|---|
| GL20 | 20 | 7500 | 12 | 18 |
| GL24 | 24 | 8400 | 14 | 21 |
| GL28 | 28 | 9500 | 16 | 24 |
| GL32 | 32 | 10500 | 19 | 27 |
構造用集成材の強度等級と樹種の関係:
GL20/GL24等級は通常、パイン、モミ、ポプラなどの針葉樹種から製造されます。
GL28/GL32等級は、ブナ、オーク、ユーカリなどの広葉樹種、またはより高い積層比と高性能接着剤(PRF/MDIなど)の採用が必要です。
6.2 指接部の引張強度保証
指接部は集成材の「弱点」であり、その引張強度は通常、非指接部の繊維方向引張強度の70-90%です。
指接強度基準達成のための対策:
歯形加工精度管理:歯形偏差(歯長、歯幅、歯ピッチ)を±0.1mm以内に。
高靭性接着剤(API/PRF)の採用 → 接着層が木材の乾燥収縮/湿潤膨張に合わせて弾性的に変形し、応力集中による接着層割れを防止。
製造工程でのオンライン破壊抜き取り検査:一定ロット(例:500本ごと)ごとに1本を指接部引張試験に供し、木破率≥75%を確保。
VII. 集成材の表面処理と塗装
7.1 表面処理
サンディング後の集成材表面は、MDFやパーティクルボードのように「シーラー下塗り」処理を必要とせず、直接塗装が可能です。集成材は天然無垢材基材であり、表面に多孔質の問題がありません(導管溝は存在しますが、全体の塗料吸収は均一で、「吸い込み」や「ピンホール」欠陥は発生しません)。
表面処理フロー:
精サンディング: 180-240番研磨ベルト、Ra≤3.2μm。
除塵: 高圧エアブローまたは静電除塵で表面粉塵を除去。
下地色調整(オプション): 色差が大きい部分を下地剤で調整し、全体の色調を均一に。
塗装: PU、UV、水性塗料、木ワックスオイル、またはクリアニスの直接塗装。
7.2 推奨塗装方案
| 塗装タイプ | 特性 | 適用スタイル | 適用等級 |
|---|---|---|---|
| 透明クリヤー(PU/水性) | 天然木材の木目と色合いを保持、自然な質感 | 北欧風、和風、新中式 | 優等品/一等品 |
| オープン塗装(木ワックスオイル/水性オープン) | 木目導管が開口、リアルな触感、艶消し表面、環境配慮性が極めて高い | ナチュラル風、原木風 | 優等品(木目品質への要求が高い) |
| クローズド塗装(PU/UV高光沢/艶消し) | 表面平滑、光沢度制御可能(10-95GU)、耐擦傷性、清掃容易 | モダンミニマル、ライトラグジュアリー | 全等級(クローズド塗装は軽微な欠点を隠せる) |
| 着色塗装(PU/UV有色) | 木材の自然色を被覆、任意の色彩を表現可能 | モダン、個性重視 | 全等級(色差や節を完全に隠せる) |
VIII. 集成材の応用シーン
8.1 家具製造分野
集成材は高級無垢家具およびカスタム家具分野での応用が拡大しています:
| 応用方向 | 推奨等級 | 代表厚み(mm) | 採用理由 |
|---|---|---|---|
| 無垢ダイニングテーブル/デスク天板 | 優等品(広葉樹/オーク/ウォルナット) | 25-40 | 大判・無欠点・美しい木目・寸法安定(割れなし) |
| 無垢キッチンキャビネットドア | 一等品(中密度/広葉樹) | 18-22 | 環境配慮(E0/ENF級)、MDFより防湿性に優れる、塗装バリエーション豊富 |
| クローゼット/ウォークインクローゼット棚板 | 一等品(中密度/ポプラ/パイン) | 18-25 | 耐荷重性良好(曲げ強度≥30MPa)、釘保持力強、変形なし |
| 木製ドア枠 | 一等品(パイン/モミ) | 30-40 | 寸法安定(割れ・ねじれなし)、軽量(指接構造により軽量樹種の採用が可能) |
| 階段踏板 | 優等品(広葉樹/オーク/ブナ) | 30-50 | 高硬度・高強度・表面耐摩耗性、幅方向張り合わせで300-500mm幅の踏板が可能 |
| 楽器/スピーカー | 優等品(特定広葉樹/メイプル/ウォルナット) | 15-30 | 均一な密度と振動特性、指接構造により大型部品の安定性と一致性を保証 |
家具応用における集成材と無垢製材の比較:
| 比較項目 | 集成材(家具級) | 無垢製材(丸太直接加工) |
|---|---|---|
| 最大利用幅 | 1200mmまで可能(幅張りによる) | 丸太径に依存(通常≤300-400mm) |
| 最大利用長さ | 6000mmまで可能(指接による) | 丸太长さに依存(通常≤2000-4000mm) |
| 節/欠点 | 完全に除去(または極めて少ない) | 存在(補修または切除が必要、歩留まり低下) |
| 反り/割れリスク | 極めて低い(含水率均一、内部応力除去済み) | 高い(異方性が顕著、変形しやすい) |
| 木目の連続性 | 継ぎ目で中断 | 自然に連続(根元から梢まで) |
| 価格 | 中程度(小径木利用、コスト低め) | 高い(大径・無欠点丸太に依存) |
| 環境グレード | ENF級まで可能(MDI接着剤) | 天然(接着剤なし) |
8.2 建築構造分野
構造用集成材の木造建築への応用は、現代のエンジニアリングウッド製品の象徴的な成果です:
| 構造部材 | 代表的な仕様 | 強度等級要求 | 機能特性 |
|---|---|---|---|
| 大スパン梁(直梁/アーチ梁) | 断面100×200mm〜200×600mm、スパン6-30m | GL24-GL32 | 強度極めて高い、自重が軽い(鉄筋コンクリートの約1/6)、アーチ形状も可能 |
| 木造柱 | 断面100×100mm〜200×300mm、高さ3-12m | GL20-GL28 | 圧縮強度高、鋼材より防火性能に優れる(炭化層が断熱)、外観美しい |
| アーチ構造(体育館、展示場) | スパン50-100mまで可能(接着アーチ) | GL28-GL32(特殊設計) | 優美な形状、空間演出力が強い、施工が速い |
| 橋梁構造(木橋) | スパン30-60mまで可能(接着木橋) | GL32+(特殊設計) | 軽量、耐腐食性、耐震性良好、鋼橋より維持管理コストが低い |
構造用集成材の優位性比較:
| 構造材料 | 強度/重量比 | 防火性能 | 耐震性能 | 施工速度 | カーボンフットプリント |
|---|---|---|---|---|---|
| 構造用集成材 | 高い(コンクリートの1.5-2倍) | 優れる(表層炭化で断熱層形成) | 優れる(木構造の柔軟なエネルギー散逸) | 速い(プレハブ組立) | 低炭素(炭素固定効果) |
| 鉄筋コンクリート | 中程度(密度大) | 良好(不燃) | 中程度(専用設計要) | 遅め(現場打設) | 高炭素(セメント製造のCO₂排出) |
| 鉄骨構造 | 高い(ただし密度大) | 劣る(高温で軟化) | 良好 | 中程度 | 高炭素(製鋼プロセスのCO₂排出) |
8.3 室内装飾分野
集成材は室内装飾での応用が増加しており、特に「無垢感・自然風」を追求する空間で活用されています:
アクセントウォール/壁パネル: 大判集成材(幅600-1200mm、長さ2400-3000mm)、天然木目の連続性を表現、釘穴なし・継ぎ目なし。
天井: 薄型集成材(12-18mm)、木製ルーバーや全面パネルとして施工、温かみのある自然な空間雰囲気を創出。
窓枠/ドア枠/巾木: 細長仕様(幅80-200mm)、指接により長さ連続を保証(継ぎ足し不要)。
階段踏板/手すり: 高硬度広葉樹集成材(オーク/ブナ)、踏板幅は300-500mmまで可能(幅張り)、手すり長さは4000mmまで可能(指接)。
8.4 特殊工業分野
楽器製造: ピアノ響板(スプルース集成材、極めて高い音響一致性と縦方向弾性率が要求)、ギターネック(マホガニーまたはメイプル集成材)、バイオリン背板(厳選された広葉樹、節ゼロ許容)。
スポーツ用品: スキー芯材、サーフボード、ボウリングレーン(ハードメイプル集成材、極めて高い硬度と耐摩耗性が要求)。
型/模型: 精密鋳造木型、建築模型(高寸法精度、平滑な表面、変形耐性が要求)。
IX. 集成材の一般的な品質誤解と真実
誤解1:「集成材は木くずを寄せ集めたもので、無垢材より劣る。」
真実: 集成材の本質は「劣材優用」です。工業的手法により天然欠点を排除し構造を再構成することで、材料の力学性能と寸法安定性は元の無垢材を超えます。
強度: 指接部は無欠点木材よりやや低い(約70-90%)ものの、板材全体の平均強度は、節や交錯木目、割れなどの欠点を含む天然無垢材よりも高くなります。工学的応用では、集成材の設計強度値は一部の低等級天然製材よりも高くなります。
安定性: 集成材は含水率が均一(全体偏差≤±1.5%)、乾燥収縮/湿潤膨張が全方向で均一であり、反り・割れリスクは天然無垢材よりもはるかに低いです。
外観: 高級優等品集成材(無節・無色差・細かい継ぎ目)の外観品質は、ほとんどの天然無垢製材に匹敵するか、それを超えることができます。
誤解2:「集成材は環境に悪い、ホルムアルデヒドが含まれている。」
真実: 集成材の環境グレードは完全に接着剤によって決まります — MUF接着剤(E0級)やMDI接着剤(ENF/HENF級)が広く使用されており、ホルムアルデヒド放出量は≤0.015mg/m³まで低減可能で、一部の天然木材(木材自体が微量のホルムアルデヒドを放出)よりも低い場合もあります。購入時は検査報告書と環境グレード表示(E0/ENF/HENF)を確認してください — 「集成材」か「無垢材」かというカテゴリー選択とは無関係です。
誤解3:「集成材の指接部分は折れやすい。」
真実: 指接部の引張強度は非指接木材より低い(約70-90%)ものの、通常の家具使用荷重(例:天板が5-10kg/m²の等分布荷重を受ける)では、指接部の安全率は通常4-6倍以上(すなわち、実際の引張強度が設計応力の4-6倍)に達します。長期の重荷重(例:重量ラック、橋梁)や衝撃荷重(例:頻繁な衝突がある工業環境)下でのみ、指接部の耐荷重能力に特別な注意が必要です — これは構造用集成材が指接長さを増やし(歯長を20-40mmに増加)、高性能接着剤(PRF/MDI)を使用することで解決している問題です。
誤解4:「集成材は価格が高く、コストパフォーマンスが悪い。」
真実: 集成材の原材料(小径木、低品質材)コストは大径・無欠点丸太よりもはるかに低いですが、製造工程(乾燥、指接、幅張り、サンディング)の加工コストは高くなります。総合比較:
無垢製材との比較: 同一仕様で、集成材の価格は同樹種・同等级無垢製材の40-60%です(例:幅200mm、長さ3000mmのオーク無垢天板は、オーク集成材天板よりもはるかに高価で、後者の方がより安定しています)。
他の木質ボードとの比較: 集成材の価格はMDFやパーティクルボードより高い(約1.5-2.5倍)ものの、その「無垢質感」と「修復可能性」(表面傷をサンディングで修復可能)は他の木質ボードには代替できません。
X. 集成材の技術発展動向
10.1 構造用集成材の応用拡大
中国で2023年に公布された《木構造通用規範》(GB 55005)の実施深化と、社会全体の「デュアルカーボン」目標への認識の高まりにより、木造建築は中国で新たな発展期を迎えています。構造用集成材の大スパン公共建築(展示館、体育館、空港)、多層木造住宅(3-6階)、ハイブリッド構造(木-鋼/木-コンクリート複合構造)への応用は引き続き成長します。2030年までに、中国の構造用集成材年間生産量は2025年比で50%以上増加すると予測されています。
10.2 無醛化とグリーン製造
非構造用集成材におけるMDI接着剤の普及: 国産MDI生産能力の拡大(万華化学など)とコスト低下(2020年比で30-40%低下)に伴い、ENF級集成材は徐々に高級家具と室内装飾の標準仕様となります。
バイオベース接着剤の開発: リグニン系およびタンニン系接着剤の集成材への応用がパイロット段階に入っており、今後5-10年以内に化石由来接着剤の一部を代替し、カーボンフットプリントをさらに削減する可能性があります。
水性塗装による溶剤型塗装の代替: 集成材塗装分野では、水性塗料、UV-LED硬化塗料、木ワックスオイルの適用割合が継続的に上昇(2020年の20%未満から2025年には45%以上に)、VOC排出量が大幅に削減されています。
10.3 高性能化とカスタマイズ化
高強度集成材(>GL35級): 高強度樹種(ユーカリ、バーチ、アカシアなどの国産速生高強度樹種)の選定、指接歯形の最適化(歯長と歯数の増加)、高性能接着剤(PRF/MDI)の使用により、GL35級以上の構造用集成材を開発し、超高地層木造建築への応用を拡大。
集成材+LVL複合構造(Glulam-LVL Hybrid): 単板積層材(LVL)と集成材を複合接着することで、更高強度・大スパン・より柔軟な設計自由度を実現。
カスタマイズ指接/幅張り(受注生産): フレキシブル製造とデジタル生産計画の普及に伴い、集成材生産は「標準規格の大量生産」から「顧客指定寸法+小ロット多品種」モデルへと移行し、全館カスタマイズと個性化設計のニーズに対応しています。
10.4 デジタル化とスマート品質管理
オンライン音響検査: 音響共鳴法(応力波法または超音波法)を用いて、各指接材を非破壊でオンライン検査。共鳴周波数と減衰係数に基づき、指接部の強度と内部欠陥(割れ、接着層欠陥)をリアルタイム評価し、指接品質の100%全数検査を実現、従来の手動抜き取り検査を置き換えます。
AI色差自動選別: 機械視覚と深層学習アルゴリズムに基づく色差認識システムにより、幅張り前に各木片を色別に自動分類(ΔE自動計算)。異なる色級の木片を自動マッチングし、幅張り後の板面色調の最適な均一性を実現。
デジタルトレーサビリティシステム: 各集成材成品には固有のQRコードまたはRFIDタグが付与され、すべての原料ロット(樹種、乾燥記録、含水率)、生産情報(指接パラメータ、接着剤ロット、熱圧カーブ)、品質検査結果を記録 — 丸太から成品までの全ライフサイクルトレーサビリティを実現。

JINDIWOOD · Engineered for Certainty —— 指接によって再構成される一本一本の短材が、家具の堅牢性と建築の安全性のために、確かな基盤を築きます。
本記事はJINDIWOODのオリジナル技術記事です。転載の際は出典を明記してください。